benlong




Montaj Otomasyon Ekipmanları Satılık
Montaj otomasyon makineleri aramak, bir çerçeve, bazı silindirler, bir konveyör ve bir dokunmatik ekran içeren çok sayıda aynı listeyi ortaya çıkarır. Listeler sorun değildir. Sorun, “montaj otomasyon ekipmanı”nın bir kategori adı olmasıdır; bu kategori, fiyat açısından elli kat farklılık gösteren ve farklı uygulama yeteneklerine sahip çeşitli sınıflarda makineleri içerir.
Bu rehber, farklı makine türlerini açıkça sınıflandırır, her durumda hangi tür makinenin gerektiğini belirleyen rakamları sağlar ve bir Benlong teklifinin nasıl göründüğünü ve nasıl oluşturulduğunu gösterir. Düşük voltajlı elektrik ürünleri, elektrik ekipmanları veya sadece mekanik için bir üretim hattı arıyorsanız, bu rehberin ikinci kısmı sizin içindir.
Montaj otomasyon makineleri, basit bir konveyörden başlayarak tek tip bir ürün için tam otomatik bir üretim hattını içeren yedi kategoriye ayrılabilir. Seçim, üretici veri sayfasına bağlı olmadan dört rakam kullanılarak yapılmalıdır: yıllık hacim, çeşit sayısı, üretim süresi ve hata maliyeti. Tek bir amaç için tasarlanmış otomatik bir makine, yılda 200.000'den fazla ünite ürettiğinde verimli kabul edilir; aksi takdirde, makinelerle donatılmış modüler manuel sistemlerle rekabet edemez. Benlong, test makinelerinden iki sistem arasına yerleştirilen kaynak makinelerine kadar yukarıdakilerin tamamını üretir.

İnsanların “Montaj Otomasyon Ekipmanı” ile Anladığı Yedi Kategori”
Mevcut tüm makineler yedi kategoriden birine sınıflandırılabilir. Tedarikçinin doğru kategoriye uyup uymadığını belirlemek, seçenekleri daraltmanın en hızlı yoludur çünkü çoğu üretici yalnızca iki veya üç tür ekipman üretebilir.
- Manuel ve yarı otomatik konveyörlü makineler. Kayışlar, transferler ve zincirler gibi farklı mekanizmalar ekipman ve araçlarla birlikte kullanılır. İşin asıl kısmını insanlar yapar.
- İndeksleme döner kadran ekipmanı. Dönen bir masa, fikstürleri istasyondan istasyona taşır.
- Hat içi indeksleme teknolojisi. Bu kavram benzerdir ancak düz bir hat boyunca uygulanır. Elektrikli cihazlar için çoğu otomatik montaj ekipmanı bu teknolojiyi kullanır.
- Robotik hücreler fikstüre hizmet eden bir veya daha fazla robot koluna sahiptir.
- Birleştirme işleri Ultrasonik kaynak, direnç kaynağı, perçinleme, montaj veya bileşenlerin yapıştırılması gibi yöntemleri kullanarak bir ürün oluşturur.
- Test istasyonları Fonksiyonel test, hipot testi, kalibrasyon, görsel muayene ve sızıntı testi yoluyla ekipmanın doğru çalışmasını sağlar.
- Entegrasyon ve lojistik sistemleri Bileşenlerin taşınması için titreşimli besleyiciler, tepsi besleyiciler ve servis araçları kullanır.
Sorun, grup dört makineleri almak iken ihtiyaç duyulanın grup ikiye ait olmasıdır. Örneğin, robotik hücreler aynı görev için kullanılan kam tahrikli indeksleme makinesinden çok daha pahalı olabilir. Gerçek bir özel yapım ile katalog makinesi arasındaki kapsam soruları, bu rehberde çalışma ile belirlenmiştir. özel otomatik montaj makinesi üreticisi olarak.
Fiyat Sormadan Önce Makineyi Belirleyen Dört Sayı
Tedarikçilerden gelen farklı teklifler, aynı parça için fiyat ararken 300% fark gösterebilir. Bunun nedeni gizli masraflar değil, farklı varsayımlara dayalı farklı tasarımlardır ve bu varsayımlar, ilk çağrıyı hazırlamadan önce hazır olması gereken dört bilgi parçasına dayanır.
- Yıllık hacim ve parti büyüklüğü. Bir makine yılda 6.000 saat belirli bir ürünü işliyorsa, hızına göre inşa edilebilir. Ancak makine yılda 40 parti çalıştırıyorsa, değişim süresi 30 dakikayı geçmemelidir, aksi takdirde belirli bir parçayı beklerken boşta kalır. Bu nedenle, bu tür makineler farklıdır ve buna göre fiyatlandırılır.
- Varyant sayısı. Aynı araçla kaç parça numarasının olduğunu not etmek gerekir. Altı varyant seviyesinde, sert takım kullanımı anlamını yitirir ve servo istemese bile birini kullanmak zorunda kalır.
- Döngü süresi. Döngü süresi, işlemin hızını ifade eder. Hızlı kullanmak uygun değildir. Her 4,5 saniyede bir ürün elde edilmesi gerekiyorsa, bu belirtilmelidir. Ayrıca, 92% seviyesinde saatte 900 parça üretilmesi gerekiyorsa, kabul testi bu parametrelere göre yazılmalıdır.
- Hata maliyeti. Bir braketteki çizik, bir bus barın gevşek bağlantısından çok daha az risktir çünkü ikinci tür hata, işlem sırasında tork izleme ve elektriğin 100% kalitesinin kontrolünü gerektirir. Böyle bir çözümün maliyeti makine maliyetine 15-25% ekleyebilir, ancak masraflar haklıdır.
Bu konuda genel resim dikkate alınmalıdır. Uluslararası Robotik Federasyonu'na göre, 2024 yılında 542.000 endüstriyel robot kuruldu, dönem sonunda toplam işletme stoğu 4.664.000 idi, bu da yılda %9% artış anlamına gelir ve kurulumların çoğu Asya'da yer almaktadır.
Benlong'un Ürettikleri ve Bizim Teklif Verdiğimiz
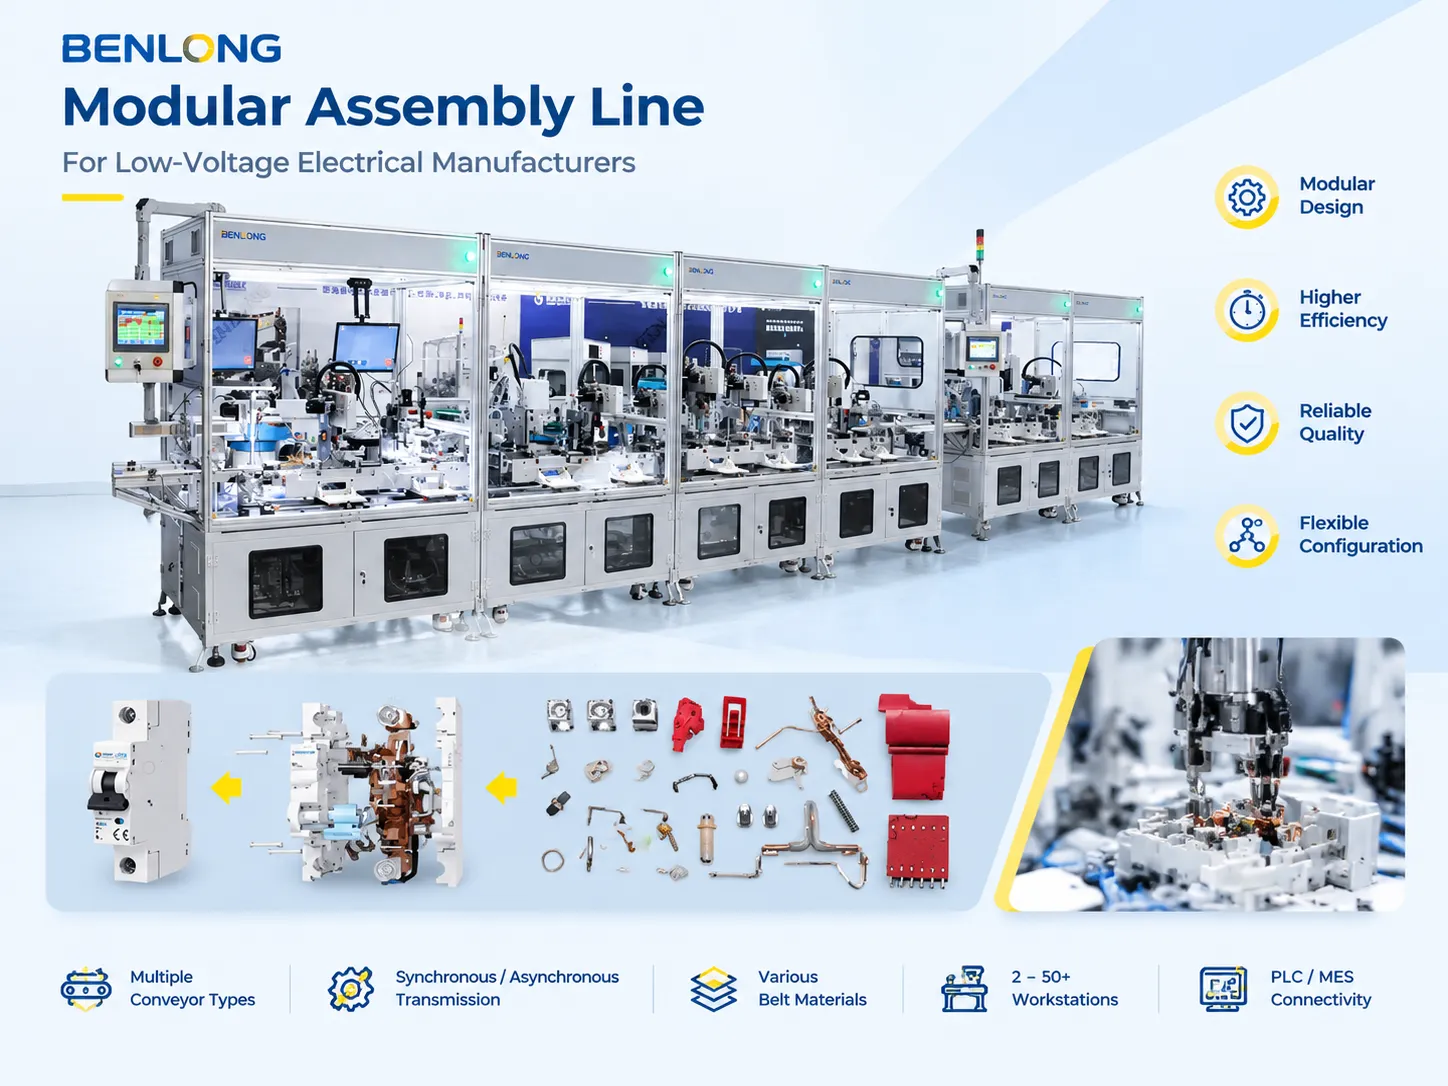
Benlong Otomasyon, öncelikle düşük voltajlı elektrikli cihaz üreticileri için montaj hatları, otomatik montaj makineleri, test tezgahları, kaynak ve lehimleme istasyonları ve gerekli aksesuarların üretiminde uzmanlaşmıştır. Bunu genel terimlerle tanımlamak yerine, müşterilerin en çok sorduğu ürün olan modüler montaj hatlarımızın ayrıntılı özellikleri aşağıda verilmiştir.
| Parametre | Standart yapı |
|---|---|
| Konveyör tipleri | Kayış, plaka zinciri, çift hızlı zincir, makaralı, modüler plastik kayış |
| Aktarım | Senkron (zorunlu hız), asenkron (tamponlu) veya karışık |
| Kayış malzemeleri | Anti-statik, yüksek sıcaklık, gıda sınıfı, genel amaçlı |
| Çalışma istasyonu yüksekliği | 750 ± 20 mm, ayarlanabilir |
| Çalışma istasyonları | 2 ila 50+, modüler ve genişletilebilir |
| Yardımcı ekipman | LED görev ışıkları, fanlar, prizler, alet dengeleyiciler, hava portları |
| Kontrol | PLC veya manuel, OPC UA / Modbus üzerinden MES bağlantısı |
| Güç kaynağı | 380 V ± 10% 50 Hz veya müşteri spesifikasyonuna göre 220 V |
| Teslimat | 30 ila 60 gün, özel uzunluk ve istasyon sayısı |
Tablo, diğerlerinden daha fazla ticari iş yapan iki sayıyı göstermektedir. Sayılara göre, bileşen ön montajı ve modüler tasarım, bağlantı elemanı sayısını 20% ila 25% ve montaj süresini 15% azaltmayı sağlar ve bu sayı önceden hesaplanabilir. Modüler montaj teknolojisine dayalı cihaz grubunun geri kalanı sadece çerçeve varyasyonlarında farklılık gösterir, bu da senkron veya asenkron tip seçilmesinin sonucu değiştirmediği anlamına gelir çünkü bu, karışık üretimde verimliliğin en büyük itici gücüdür. Tam konfigürasyonlar modüler montaj hattı ürün sayfasında yer almaktadır.
Yakın zamanda yapılan bir yapı, sistemin performansını göstermektedir. Bir yüklenici, değişken boyutlar ve çevrim sürelerine sahip 20 farklı ürün ailesi arasında üretim süreçlerini rahatlatan bir üretim sistemi istedi. Benlong, tork kontrollü vida sıkma ve iki hızda zincir konveyör ile çalışan 15 iş istasyonundan oluşan modüler asenkron bir sistem sağladı. Sistem dört ay çalıştıktan sonra, doğrudan işçilikte 25% azalma, karışık mod üretimde 30% artan verimlilik, alt montaj hızında 15% artış ve 11 ayda yatırımın geri dönüşü sağlandı. Ürün karışımı değişirken sistem yeniden tasarlanmadı, bu da asenkron satın almanın temel nedenidir.
Benlong’un En İyi Bildiği Düşük Gerilim Elektrik Nişi
Taleplerimizin çoğu genel montajla ilgili değildir. Bunun yerine, mikroswitch montajı, kontaktör montajı, ark sönümleyici kaynak işlemi, ACB testi ve trip ünitesi kalibrasyonu gibi belirli işlerle ilgilidir. Bu uzmanlık, kataloğumuzun şeklini ve mühendisliğin önceden tanımlanmış bir platformu takip etmek yerine bileşenden başlamasının nedenini açıklar.
Kontakt sistemini ele alalım. Kontaktör ve kesici montajı, hareketli kontak, sabit kontak, yay, tutma sistemi ve genellikle bir örgüden oluşur. Montaj sırasında doğru kontak kuvveti ve boşluğunun sağlanması önemlidir. Manuel yapıldığında, kuvvet operatörün bilek kapasitesine bağlı olarak değişkenlik gösterir. AC kontaktör otomatik kontak yerleştirme makinesi Bu varyasyonu ortadan kaldırmak için vardır: parçalar bir döngüde beslenir, yönlendirilir, yerleştirilir ve kontrol edilir ve kuvvet, kişi tarafından değil, takım tarafından ayarlanır.
Aynı argüman ürün dizisinin geri kalanına da uygulanabilir. Ark sönümleyici montajı, her zaman istenen aralıkta, çapak veya karışıklık olmadan düzenlenmesi gereken farklı çelik plakalar serisinden oluşur; bu, parçaların kaynak ve perçinlenmesiyle ilgilidir, montajla değil. Kullanılan test yöntemi, ürüne uygulanabilir spesifikasyonla tutarlıdır ve hipot testi, belirlenen voltaj seviyesinde yapılır, rastgele bir sayı ile değil.
Eğer bir anahtar, kesici, kontaktör veya sayaç üretiyorsanız, baştan çalışan bir makine alırsınız. Ürününüz bir pompa, dişli kutusu veya mobilya ise, biz sizin üreticiniz değiliz.
Sabit İndeksleme Hattı, Robotik Hücre veya Her İkisi mi?
Bu seçim, projeyle bağlantılı her şeyden daha fazla yeniden işleme neden olur. Bu sorunun doğru cevabı, ürünün gelecekte 5 yıl içinde nasıl görüneceğine bağlıdır, şu an nasıl olduğuna değil.
- Ürün ailesi kesin, çevrim süresi düşük ve süreç basit ve doğrudan işlemlerden oluşuyorsa sabit indeksleme hattını seçin. Kam tahrikli istasyonlar 0.3 ila 0.8 saniye aralığında indeksleme yapar. Birkaç yüz milimetrenin yüzdesi kadar hassastırlar ve robot hücrelerinden çok daha ucuzdur. Kam tahrikli birimler normal kullanımda yirmi yıl ömre sahip olabilir.
- Süreç sadece koordinasyon değil, aynı zamanda bir kurulum gerektiriyorsa veya olası varyant sayısı beklenmedik derecede fazlaysa robot hücresi seçin. Entegrasyon bileşeni metal mekanizmadan çok daha pahalıdır. Kol, kurulum fiyatının 25%-35% kadarını tutabilir.
- Üretim hacmi büyük ve varyant sayısı yüksek olduğunda her iki seçeneği de tercih edin. Sabit indeksleme mekanizmasının malzemeleri ürettiği ve robotun sürecin sonuna bileşenleri beslediği düzen, bugün mevcut en ekonomik çözümlerden biridir. Bu şekilde inşa edilen yüksek hızlı hatlar bu notta ele alınmıştır. yüksek hızlı otomasyon çözümleri.
Daha büyük hacimlerin söz konusu olduğu ancak çeşitli karışımların önemli olduğu durumlarda, daha önce tartışılan iki çok faydalı çözüm birlikte kullanılabilir. Bu duruma başvurmanın çok popüler bir yolu, sabit indeksleme çözümünü stabil yüksek hacimli faaliyetlerde kullanmaktır çünkü bu durumda her iki yöntemin birbirini mükemmel şekilde tamamladığını söyleyebiliriz.
Vida Sıkma, Dağıtım, Kaynak: Kaliteyi Belirleyen İstasyonlar
Tüketicilerin odağı konveyörden robot koluna kayar ve sonra sorunun tornavidada olduğunu fark ederler. Bu alışılmadık değildir. Veri izlemeli tork kontrollü bir tornavida, her mil için kavrama kontrollü tornavidadan yaklaşık $3000 daha pahalıdır, ancak gizli arızaların tespitine olanak tanır.
Harcanan her kuruşa değer üç tür iş istasyonu vardır:
- Tork izlemeli tornavidalar. Her ürün birimi için açı ve tork eğrileri kaydedilir. Bu, çapraz dişli vidalar, kırık vidalar veya eksik vidalar gibi kusurlu vidaların tespit edilmesine yardımcı olur ve müşteri şikayetlerinin altı ay sonra çözülmesinin önünü açar.
- Görsel muayene. Yeni nesil modern cihazlarla, hat hızında vidaların veya etiketlerin varlığı ve yönü kontrol edilebilir. Bir kamerayla dakikada 30-60 kontrol yapılabilmektedir.
- Süreç parametrelerinin sürekli izlenmesi ile birleştirme istasyonları: akım ve yer değiştirme eğrileri ile direnç kaynağı, enerji ve mesafe uzunluğu ile ultrasonik kaynak; kuvvet-yer değiştirme eğrileri ile pres montajı.
Bu çalışma istasyonları, “vida sıkı” ifadesinin test edilememesi nedeniyle kabul anlaşmazlıklarının çoğunun kaynağıdır.
Gerçekçi Bir Bütçe Nasıl Görünür
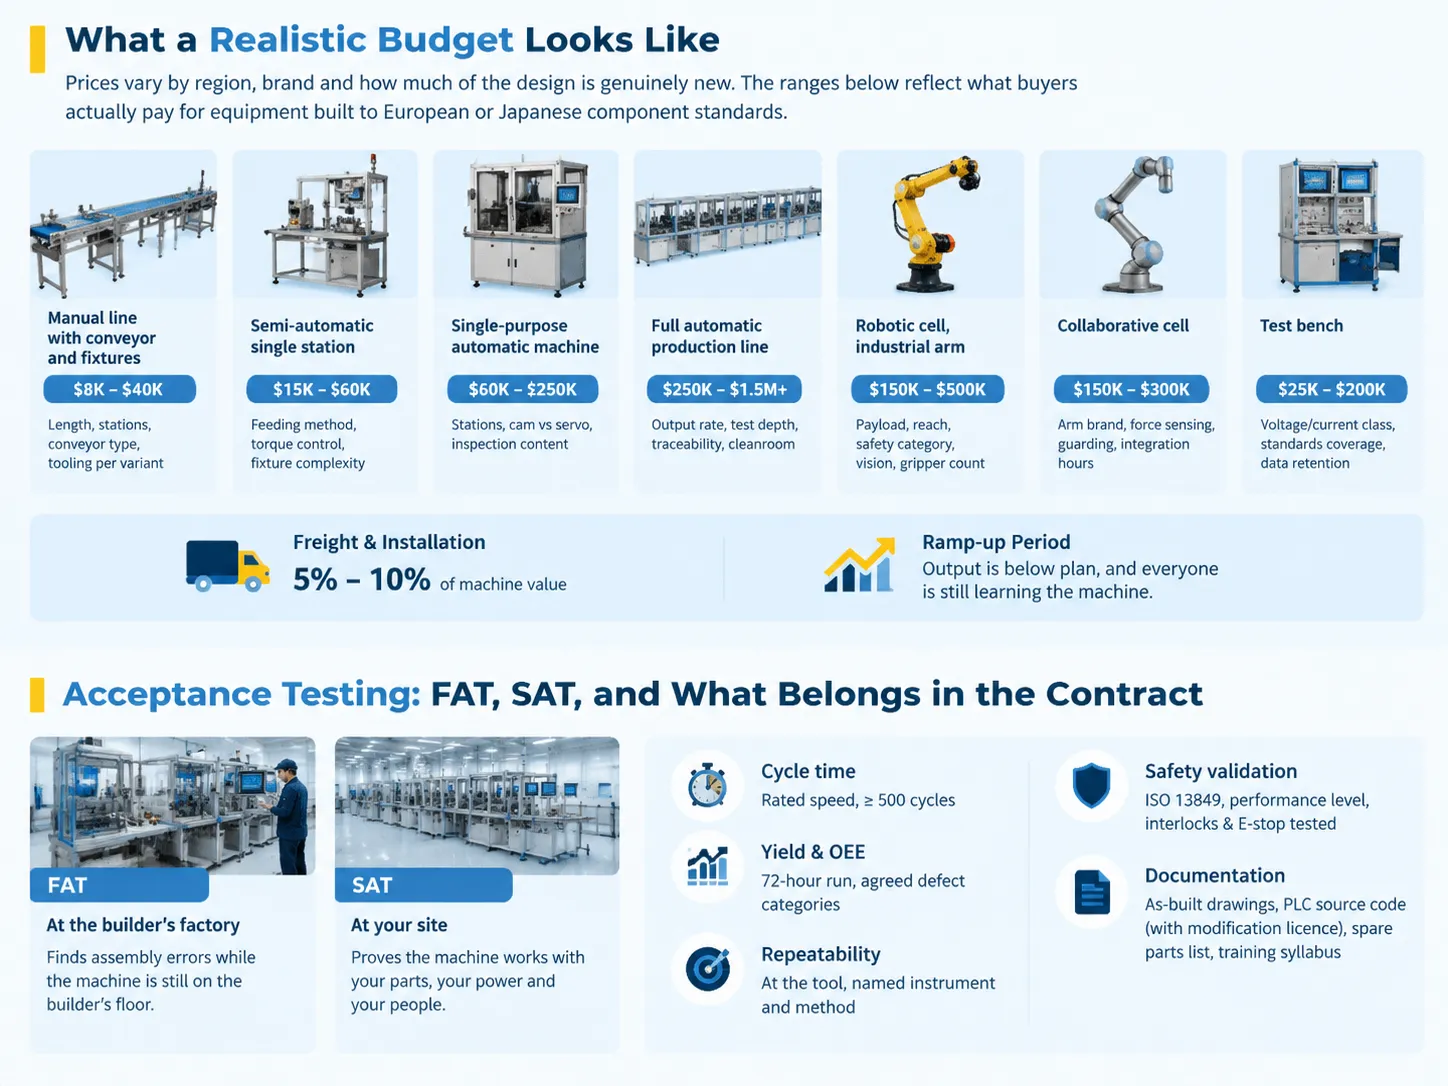
Fiyatlar bölgeye, bileşen markasına ve tasarım yeniliği derecesine bağlıdır. Verilen aralıklar, Avrupa veya Japon bileşen standartlarına göre üretilen ekipman için müşterilerin ödediği gerçek fiyatları temsil eder; bu aralıklar tasarım gereği geniştir.
| Kategori | Tipik sermaye maliyeti | Sayıyı Hareket Ettiren |
|---|---|---|
| Konveyör ve fikstürlü manuel hat | $8.000 ile $40.000 arasında | Uzunluk, istasyon sayısı, konveyör tipi, varyant başına takım |
| Yarı otomatik tek istasyon | $15.000 ile $60.000 arasında | Besleme yöntemi, tork kontrolü, fikstür karmaşıklığı |
| Tek amaçlı otomatik makine | $60.000 ile $250.000 arasında | İstasyon sayısı, kam ve servo karşılaştırması, muayene içeriği |
| Tam otomatik üretim hattı | $250.000 ile $1,5 M ve üzeri | Çıkış hızı, işlem içi test derinliği, izlenebilirlik, temiz oda |
| Robotik hücre, endüstriyel kol | $150.000 ile $500.000 arasında | Yük kapasitesi, erişim, güvenlik kategorisi, görme, tutucu sayısı |
| İşbirlikçi hücre | $150.000 ile $300.000 arasında | Kol markası, kuvvet algılama, koruma, entegrasyon saatleri |
| Test tezgahı | $25.000 ile $200.000 arasında | Gerilim ve akım sınıfı, standart kapsamı, veri saklama |
Bu aralıkların dışında kalan ve ilk kez satın alanları şoke edebilecek iki şey vardır: taşıma ve kurulum, bunlar makinenin fiyatının %5 ila ’u arasında olma eğilimindedir ve üretimin bir dereceye kadar geride kaldığı ve öğrenmenin devam ettiği ramp-up dönemi iç maliyeti.
Kabul Testi: FAT, SAT ve Sözleşmeye Dahil Olanlar
Kabul kriterlerini e-posta yerine satın alma siparişine dahil edin. Belirtilmemiş bir beklentiyi karşılayan bir makine, yine de kabulü geçmeyen bir makinedir.
Döngü süresi ölçümü, 3 parça üzerinde kronometre ile değil, en az 500 döngünün istikrarlı çalışması temel alınarak yapılır. Verim ve OEE ölçümü, çalıştırmadan önce üzerinde anlaşılmış kusur sınıflandırması ile 72 saatlik bir çalışma sırasında yapılmalıdır. Tekrarlanabilirlik ölçümü, yazılı olarak belirtilen yöntem ve ekipmanla makine aleti üzerinde yapılmalıdır; sadece sonuç belirtilirse, bir yıl içinde pozisyonunuzu savunamazsınız.
Ardından atlanan iki şey vardır. ISO 13849’a göre güvenlik doğrulaması, performans seviyelerinin işaretlenmesi, kilitlerin kontrolü ve acil durdurma fonksiyonunun zamanlaması. Ve dokümantasyon şemalar, değişiklik hakları ile PLC kaynak kodu, teslim süreleri ile yedek parça listesi ve eğitim müfredatını içermelidir.
Üreticinin tesisinde yapılan Pre-FAT ve sizin tesisinizde yapılan SAT iki ayrı etkinliktir. İlki, ekipman hala üreticinin tesisindeyken montaj hatalarını tespit etmeye yöneliktir, ikincisi ise ekipmanın sizin bileşenleriniz, güç kaynağınız ve personeliniz kullanılarak çalıştırılmasını gösterir.
Teslim Süresi, Kurulum ve Kimsenin Belirtmediği Maliyetler
Modüler bir üretim hattı durumunda, ihtiyaç değerlendirmesi için pratik bir teslim süresi yaklaşık 7 ila 15 gün, 3D CAD ve malzeme akış simülasyonu ile düzen ve konveyör seçimi için 10 ila 20 gün, üretim için 30 ila 60 gün, kurulum için 5 ila 10 gün ve nihai kabul testi için birkaç gün daha olacaktır. Genel olarak, fikstürlerin zaten tanımlanmış ve parçaların stabil olduğu varsayıldığında yaklaşık 3-4 ay sürecektir.
Otomatik tek amaçlı makinelerin teslim süresi daha uzundur çünkü tasarım başka bir yerde yeniden kullanılamaz. Tüm süreç genellikle yaklaşık 6 ila 9 ay sürer ve bu süre esas olarak yeni inşa edilen mekanizmaların sayısına bağlıdır.
Maliyetlere gelince, bunlar önemli ölçüde farklılık gösterir:
Öncelikle, güç kaynağı ve basınçlı hava düzenlemeniz gerekir. Makinenizin önceden güçle beslenmesini sağlayın. Ekipmanın standart giriş gücü 380 V ± 10% 3 faz 50 Hz'dir, ancak servo paketleme istasyonları, bir soğutucu veya makine kompresörü varsa, özel bir giriş kanalı gereklidir. Makinenin yerleştirileceği alanı planlayın: kapı boyutu, asansörün kaldırma kapasitesi ve makinenin ağırlığı, makinenin odaya girip giremeyeceğine karar vermede belirleyici olacaktır.
Yedek parça için yıllık maliyet, makine fiyatının yaklaşık %3 ila %5'i arasındadır, başlangıç yedek parça kiti makine ile aynı anda satın alınmalıdır çünkü parçalar hala ucuzdur ve üretici tarafından hatırlanabilir. Son olarak, bireyler başka önemli bir maliyet kalemidir, ancak genellikle bütçelemede göz ardı edilir: PLC kaynağına sahip ve gerekli eğitimi almış bir mühendisin bulunması önerilir.
Anahtar teslim hat tekliflerini karşılaştıran alıcılar, kapsam, fiyat ve risk arasındaki ödünleşmeleri bu incelemede bulacaklar otomatik üretim hattı çözümleri, herhangi bir şey imzalamadan önce okunmaya değerdir.
SSS
Otomatik montaj ekipmanı nedir?
Bir ürünün oluşturulmasının tüm veya bazı aşamalarını gerçekleştiren makineler. Bu, birinin montaj yapması gereken aletlerle donatılmış bir tahrikli konveyörden, besleme, montaj, birleştirme, test ve paketlemenin otomatik olarak gerçekleştiği ve operatörlerin sadece işi denetlediği tam otomatik bir sürece kadar her şey olabilir.
Montaj otomasyon sistemleri nedir?
Tüm sistem, makineyi, istasyonları, malzeme tedarikini, taşıma sistemlerini, kontrol için kullanılan mühendislik sistemlerini, güvenlik sistemlerini ve bilgi işleme mimarisini içerir. İki tedarikçi aynı makineleri sağlasa bile tamamen farklı sistemlere sahip olacaklardır, çünkü ekipmanın iddia edilen verimlilikte çalışmasını mümkün kılan sistemlerin etkileşimidir.
Otomatik ekipmana bazı örnekler nelerdir?
Otomatik kontak yerleştirme makinesi, bir MCB otomatik montaj hattı, ark kanalları istifleme ve kaynak istasyonu, dakikada 40 ila 120 şişe işleyebilen bir kapak kapama makinesi, robotik vida sıkma çalışma hücresi, bir ACB tam test tezgahı ve hattın sonunda bir görsel muayene istasyonu, çünkü ilgili görevlerden biri ya çok belirsiz, çok yavaş ya da manuel olarak yapmak için çok güvensizdi.
Otomasyonun beş D’si nedir?
Sıkıcı, Dağınık, Zararlı, Zor ve Maliyetli. İnsanları kir, tehlikelerle karşı karşıya bırakan ve insan dokunuşu gerektirmeyen ya da basitçe son derece maliyetli olacak kadar zor olan herhangi bir monoton görev, otomasyon için iyi bir adaydır. Teknoloji güncel olmayabilir, ancak yine de şirketlerin değerlendirmesi için uygun görevlerin listesini sağlamada en iyisidir.
Kaynakça
- Uluslararası Robotik Federasyonu — Dünya Robotik 2025: Küresel Robot Talebi 10 Yılda İkiye Katlanıyor
- A3 — Otomasyonu Geliştirme Derneği
- Rockwell Automation — Montaj Hatları için Kontrol ve Bilgi Mimarisi
- Universal Robots — Montaj ve Makine Bakımı için İşbirlikçi Otomasyon
- item Endüstriyel Uygulamalar — Montaj Çalışma İstasyonları için Modüler Profil Sistemleri
Çözüm
Çevrimiçi karşılaştırma araçları kullanarak değerlendirdiğiniz bir ürün, bir montaj otomasyon aracı değildir. Ürün sınıflandırmasının yedi kategorisi vardır ve kategori esas olarak dört önemli parametreye bağlıdır. Bunlar sırasıyla hacim, varyantlar, takt ve hata maliyetidir.
Bu dört rakam, herhangi bir fiyat teklifi talebinde bulunmadan önce toplanmalıdır, ardından mevcut seçeneklerin sayısı sınırlanır. Rakamları çizimlerinizle birlikte bize sağlayın, size kategori, maliyet ve otomasyonun bu hacimde uygulanabilirliği konusunda yardımcı olacağız.