 benlong
Sistemas Automatizados de Montagem e Teste: Como Especificar Um
Muitas das empresas encontradas no setor automatizado cometem um erro óbvio no processo de implementação do sistema. A automação da seção de montagem é feita primeiro, porque é fácil de ver, e cria mais um gargalo durante o processo de teste, onde um pequeno banco com dois operadores e um relógio é colocado no final da linha de produção. A velocidade de produção aumenta consideravelmente e começa a sair do controle, pois o banco de testes se torna um gargalo, permitindo assim a descoberta tardia dos defeitos que deveriam ter sido eliminados na estação quatro antes dos produtos serem enviados para embalagem. O sucesso dos sistemas implantados pode ser atribuído ao fato de que todos os processos dentro desses sistemas foram projetados exatamente ao contrário: a etapa de teste precisa ser realizada onde o defeito é criado em primeiro lugar.
O autor deste artigo é uma empresa de construção que atua no campo mencionado, portanto fica evidente pelo conteúdo deste artigo que as informações que se seguem dizem respeito especificamente à área de especialização em design de sistemas automatizados mencionada acima.
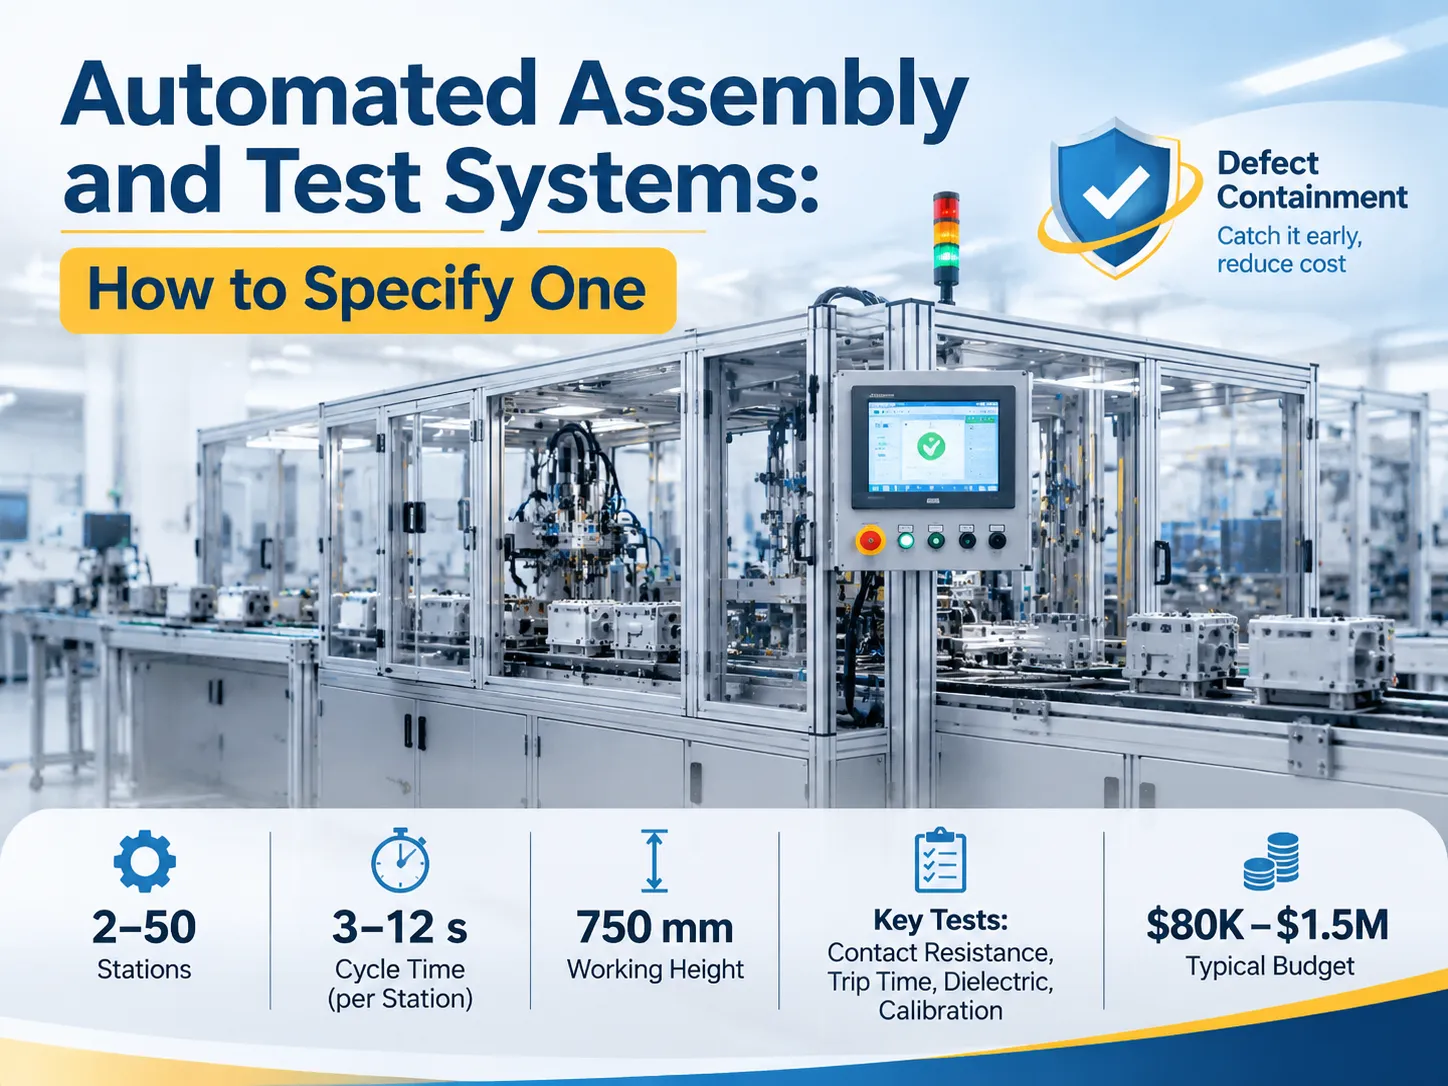
Um sistema para teste e montagem por meio de automação integra uma estação de teste para montagem que está conectada ao processo de teste subsequente através de um sistema projetado para transferência e utilizado como um sistema próprio. O objetivo do sistema não é economizar mão de obra, mas eliminar defeitos. Infelizmente, isso exige a automação dos defeitos no ponto de montagem. Para dispositivos de baixa potência, o sistema opera de 2 a 50 estações de montagem com altura variando de 750 mm, com um período de ciclo síncrono ou assíncrono que dura de 3 a 12 segundos. Qualquer operação de montagem envolve a verificação da resistência de contato, tempo de operação, dielétrico e calibração. O preço de tal sistema varia de $80000 a $1500000 dependendo do nível de automação.
O que Realmente é um Sistema Automatizado de Montagem e Teste
O termo refere-se a um dispositivo que combina múltiplas funções. A execução do processo de montagem envolve estações de montagem que montam meticulosamente vários componentes e peças juntos por meio de alimentação, orientação, prensagem, parafusamento, rebitagem, soldagem e marcação. A execução do processo de teste exige que as montagens concluídas passem por vários tipos de testes de validação, por exemplo, continuidade, resistência ôhmica, resistência dielétrica e testes de funcionalidade. O movimento da montagem de uma estação para outra é feito pelo sistema de transferência e gerenciado por um controlador cuja função é excluir produtos defeituosos do processo.
A principal diferença deste sistema complexo em relação à linha de montagem é o ciclo de feedback. Uma linha de montagem comum produz o produto e verifica sua qualidade ao final do ciclo de montagem, enquanto este sistema verifica se a continuação é justificada em cada etapa da montagem e registra os detalhes do processo. Este registro representa a saída do sistema, assim como o hardware fabricado, sendo este último exatamente o que o auditor e o engenheiro de qualidade do cliente procuram.
A configuração geral para uma linha modular, incluindo opções de transportadores e arranjos de estações, está apresentada nesta visão geral da plataforma de linha de montagem modular. Leia para entender a mecânica. As decisões interessantes estão em outro lugar, em onde o teste está localizado e o que ele está autorizado a rejeitar.
Por que o Teste Deve Estar na Linha, e Não no Final
À medida que um defeito avança pela linha, o custo do defeito aumenta. O defeito detectado na origem pode ser corrigido em poucos segundos, enquanto um localizado na inspeção final teria que passar por um longo processo de desempacotamento, análise, desmontagem e reparo do produto, além da produção de outros duzentos produtos similares. Enquanto isso, se o defeito for encontrado pelo cliente, será necessário um retorno ou uma estimativa de reclamação de frete, bem como uma investigação das causas do problema.
Geralmente, os multiplicadores para esse tipo de situação são bem conhecidos: o custo é igual a 1 na estação, 10 no teste final e 100 durante a operação regular. Os multiplicadores podem variar dependendo do produto, mas a tendência permanece a mesma. As razões para o teste na linha ser mais barato do que nas estações de montagem.
Existe outro argumento forte a favor do teste em linha que muitas vezes é negligenciado. Com o teste em linha, temos dados disponíveis no momento de sua geração, o que nos permite identificar quaisquer falhas devido à variação da força de corte da prensa ou qualquer outra razão muito antes do produto ser rejeitado.
A Arquitetura: Indexação, Estações, Teste e Rejeição
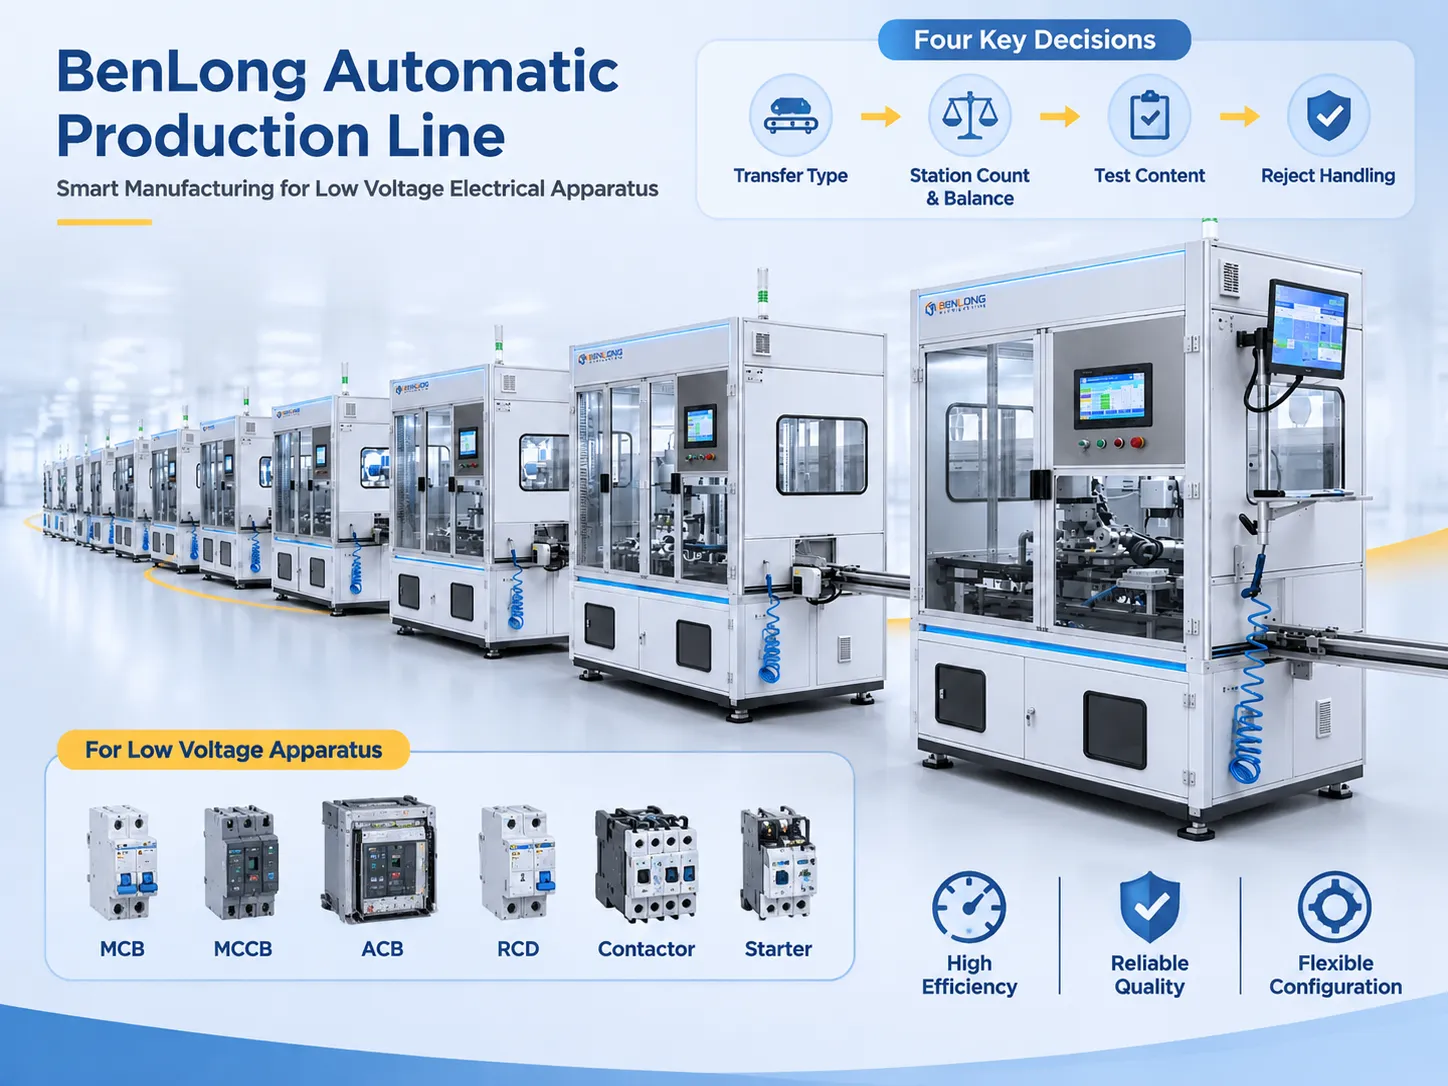
A máquina pode ser definida por quatro decisões tomadas na seguinte ordem.
- A primeira decisão trata do modo de transferência. Escolher a indexação síncrona significa que todos os itens sendo processados serão movidos simultaneamente, o que é rápido e direto, mas quando se trata do tempo do ciclo, a estação mais lenta é a que define o tempo do ciclo. A opção assíncrona de transferência por palete permite que os produtos sejam enfileirados em cada estação e, portanto, não sejam afetados pelo teste mais lento, mas os custos para essa operação são maiores. Transportadores, incluindo transportador de correia, transportador de rolos, transportador de corrente com lâminas, plástico modular e transportador de corrente rápida, funcionam de maneira diferente dependendo do peso e da orientação do produto.
- A segunda decisão é a quantidade e distribuição das estações. O número de estações pode variar de 2 a 50 com base em cálculos de engenharia que possibilitam equilibrar o tempo do ciclo para garantir que uma estação não fique ociosa enquanto outra está sobrecarregada.
- A terceira decisão envolve o conteúdo do teste. Isto refere-se ao que deve ser verificado, níveis de tolerância e instrumentos utilizados. Esta decisão é a mais cara e problemática.
- A decisão final é sobre como lidar com os itens rejeitados, portanto, um item rejeitado deve encontrar um lugar fora da cesta de produtos bons, pois a solução mínima requer a construção de uma abertura de desvio que leva a uma caixa de quarentena trancada com um registro da falha exibido no dispositivo. No trabalho manual em bancada, é o procedimento menos seguido quando os operadores estão com pressa, o que prova a necessidade de movê-lo para operação mecânica.
O Linha de produção automática ACB é uma referência útil para como essas quatro decisões interagem em maior escala: a contagem de estações é determinada pelo número de submontagens, a transferência é assíncrona porque o arco e as montagens de contato têm tempos de ciclo muito diferentes, e as estações de teste são distribuídas em vez de concentradas no final exatamente pela razão mencionada acima.
Onde a Benlong Constrói: A Linha de Aparelhos de Baixa Tensão
Nossa expertise está no domínio de dispositivos elétricos de baixa tensão como disjuntores miniatura, disjuntores em caixa moldada, disjuntores a ar, dispositivos de corrente residual, contatores e partidas. É um segmento pequeno da fabricação, mas ainda assim desafiador porque a qualidade de um item é expressa em termos de seus parâmetros elétricos e cada unidade é verificada separadamente.
A linha de produção consiste em estações como inserção de contato, montagem do arco, montagem do mecanismo, calibração, marcação e teste elétrico com possibilidade de estabelecer rastreabilidade por número de série. A altura da linha é igual a 750 mm com ajuste de 20 mm, e a voltagem é igual a 380 V, 50 Hz, e a linha pode incluir de 2 a 50 estações de produção, começando de células semi-automáticas até linhas de produção completas. O tempo de entrega geralmente é de 30 a 60 dias para uma configuração padrão da linha.
O benefício de trabalhar na mesma família de produtos é que você pode usar a mesma biblioteca de ferramentas. Por exemplo, projetar a inserção de contato para disjuntor de 63 A significa fazer mais uma estação que já foi produzida antes e este é o único custo de engenharia gasto no primeiro projeto. A estação de montagem da caixa também é um bom exemplo disso – parece uma estação muito simples, mas na verdade, fazer a caixa quadrada, orientada e pausada é uma tarefa muito complicada com o tempo de ciclo igual ao tempo de outras operações a jusante.
A Estação de Teste é a Metade Difícil
Criar sua própria prensa é fácil. A estação de teste serve como um local onde o produto pode passar ou falhar nos testes que determinam como as especificações são estabelecidas.
- Resistência de Contato. Medida em micro-ohms usando uma técnica de 4 fios em uma corrente definida. Aqui, o importante não é o valor absoluto, mas as estatísticas: um valor maior que a referência indica apenas má qualidade de crimpagem ou um contato sujo.
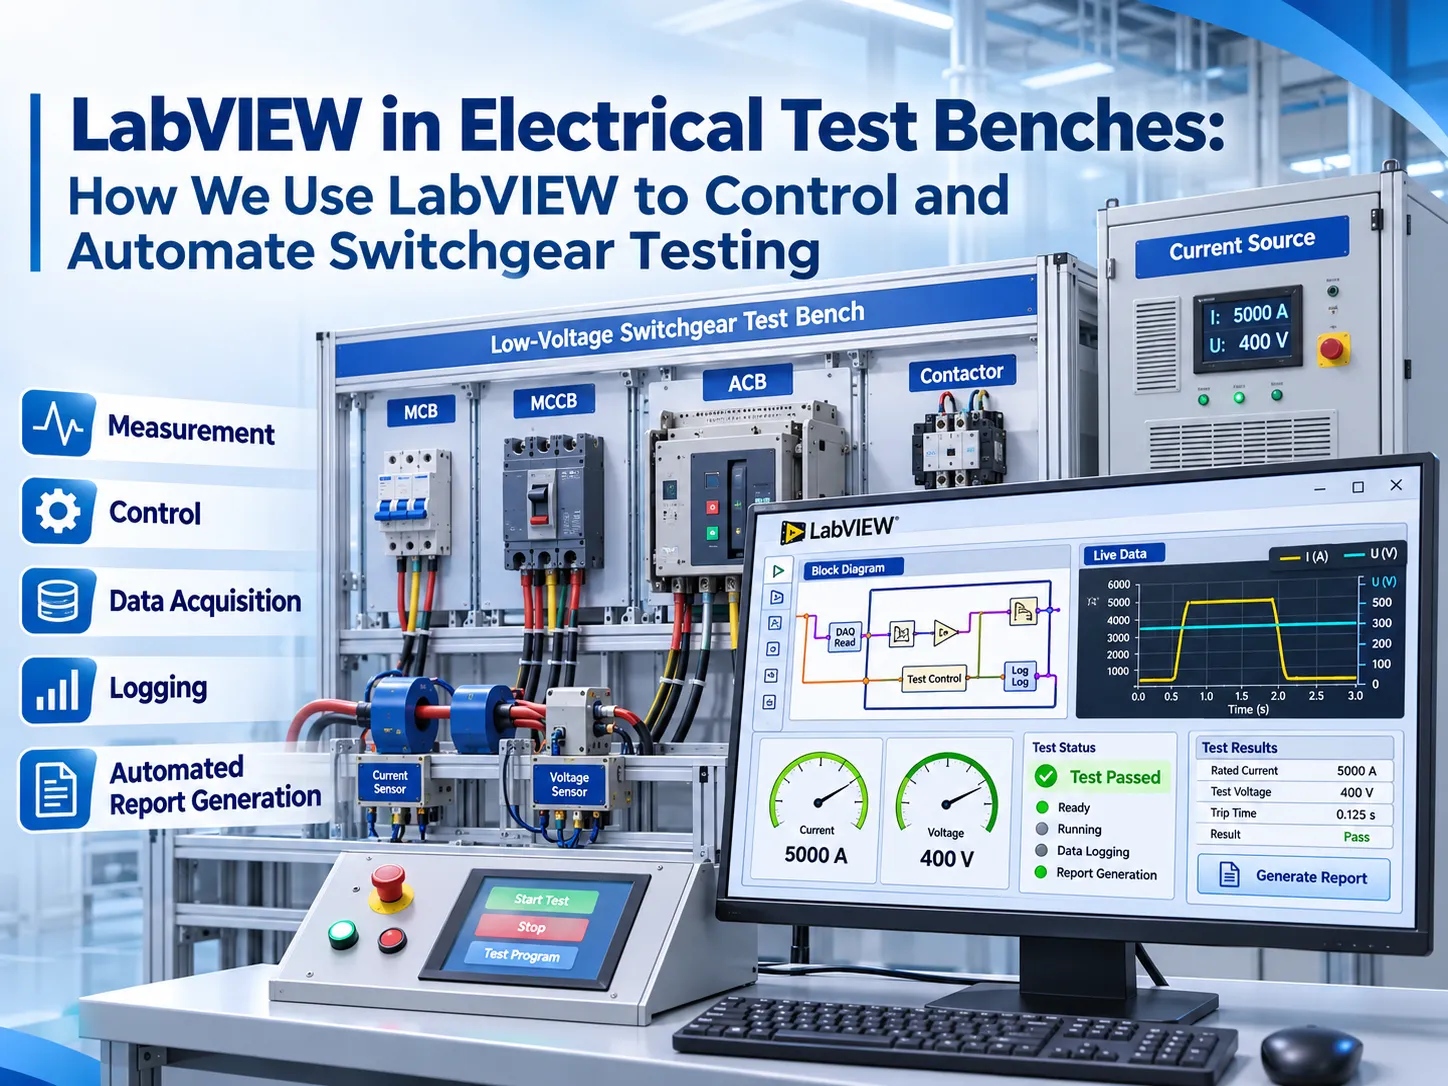
- Tempo e Corrente de Disparo. Se se refere a um disjuntor ou DR (Dispositivo Diferencial Residual), o dispositivo precisa passar por vários testes: não deve disparar a 1,05 vezes a corrente nominal, deve disparar dentro do tempo necessário quando exposto a uma corrente 1,2 vezes maior que a nominal, etc. Portanto, é uma série de testes, não uma única medida, que deve ser realizada na estação de teste usando uma fonte de corrente real.
- Resistência Dielétrica. Usada com uma tensão especificada por um tempo fixo com monitoramento da corrente de fuga. O truque aqui está no design dos dispositivos de fixação: é melhor não realizar o teste do que obter uma aprovação devido ao arco elétrico no dispositivo de teste, o que torna o teste enganoso.
- Calibração. O componente ajustável é regulado para um valor predeterminado e então verificado. Este é o processo que determina o quão bem um produto funciona e também é o processo que provavelmente será feito manualmente para uma linha semi-automática.
Um banco de trabalho construído para essa finalidade é uma máquina diferente de uma plataforma de teste flexível, e o Banco de teste ACB mostra a diferença: o dispositivo de fixação é projetado para um tamanho de quadro específico, a fonte de corrente é dimensionada para esse quadro, e o tempo de ciclo reflete o fato de que o dispositivo é um produto mecânico que precisa ser operado, não apenas medido.
Indústrias Que Se Encaixam Neste Modelo, e Uma Que Não
A abordagem é efetivamente adequada para aplicações como a montagem de elementos automotivos, onde conectores, sensores e pequenos atuadores são testados. O mesmo vale para equipamentos médicos, nos quais um relatório de teste é um requisito necessário, e para fábricas de eletrônicos de consumo, onde o processo é rápido e depende de testes funcionais. Outras aplicações bem-sucedidas desse princípio incluem módulos de bateria que requerem testes de tensão, resistência e térmicos, de modo que qualquer mau funcionamento seja visto como uma questão de segurança.
O método não é recomendado para produção de baixo volume. Isso significa que um sistema com vinte estações e ferramentas pré-fixadas não funcionará quando as mudanças forem regulares, e terá que passar por um processo intensivo em mão de obra a cada vez. Em vez disso, tais casos devem preferir boas células e bancos de teste operados manualmente com ferramentas bem adaptadas antes de qualquer solução automatizada por esteira, caso contrário, desperdiçarão dinheiro em aquisição e inutilizarão máquinas.
Em geral, o ponto de corte parte da marca de cinco mil unidades para produção diária, o que torna um sistema semi-automático mais eficiente em muitos casos.
O Que a Fábrica Realmente Ganha
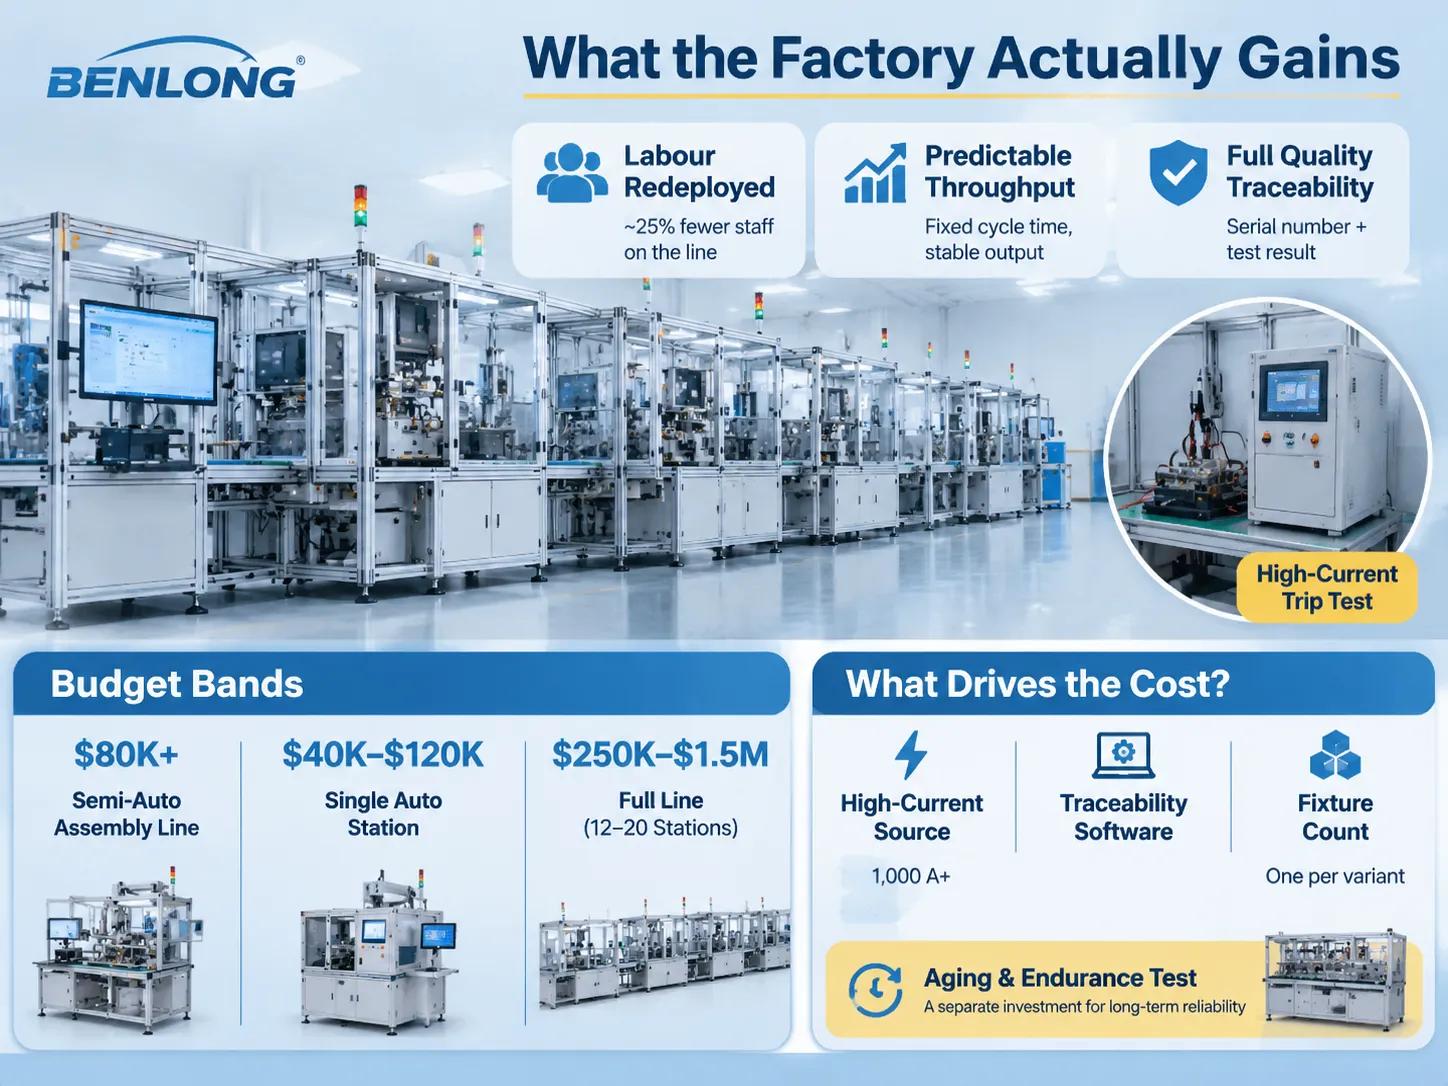
A realocação de recursos humanos é preferida em vez da sua remoção completa. Por exemplo, uma linha de produção com suas 15 estações normalmente experimenta uma redução de 25 por cento no número necessário de funcionários. Com menos pessoal, os operadores conseguem supervisionar as operações das máquinas, alcançando assim boas economias. No entanto, na verdade, a redução de custos vem de volumes menores de retrabalho.
Previsibilidade do rendimento. A produção da linha de montagem depende em grande parte das pessoas empregadas. Contrariamente, a quantidade produzida por uma linha com tempo de ciclo fixo é a mesma, facilitando assim todo o processo de agendamento de outras etapas de produção.
Registro de qualidade. Cada unidade produzida possui seu próprio número de série e resultados de teste. Isso permite responder à reclamação do cliente em poucos minutos, em vez de esperar horas, e fornece aos auditores as evidências necessárias imediatamente.
Troca de produção como custo oculto. Se uma linha de produção leva 40 minutos para completar uma troca para outro tipo de produção, então essa linha produzirá apenas um tipo e nunca será usada para outras marcas desse produto específico. A especificação deve incluir tanto o tempo de troca quanto o número de variantes que serão processadas com a ajuda dessa máquina antes de obter estimativas sobre a eficácia da linha de montagem.
Faixas orçamentárias e seus fatores determinantes
Um sistema de montagem semi-automático sem teste em linha começa em aproximadamente $80.000. Dependendo da complexidade do equipamento, uma única área de trabalho móvel com um dispositivo especial e teste básico custa entre $40.000 e $120.000. Uma planta completa e sistema de montagem consistindo de 12 a 20 estações de trabalho que incluem teste elétrico em linha, rejeição automatizada e rastreabilidade do produto varia de $250.000 a $1,5 milhão, dependendo principalmente dos recursos de teste.
Três fatores influenciam esse número mais do que qualquer outro. O tipo de equipamento usado para a fonte de corrente no teste de disparo, já que o processo de gerar correntes superiores a 1.000 A por um período é muito caro. O software para rastreabilidade, pois o hardware é relativamente barato, enquanto a validação não é. E o número total de dispositivos de fixação é importante, pois cada tipo de dispositivo deve ter seu dispositivo único, que deve ser multiplicado pelo número total de produtos na gama de 6 tipos para obter o número total de dispositivos na planta.
O teste de envelhecimento e resistência é uma compra separada com uma lógica distinta. Um banco que cicla um interruptor de transferência dez mil vezes sem supervisão é uma ferramenta de confiabilidade, não uma ferramenta de inspeção, e o bancada de testes de envelhecimento ATS existe porque essas duas tarefas geralmente são especificadas juntas e devem ser adquiridas separadamente, com critérios de aceitação diferentes e cálculo de retorno diferente.
Marcas que vale a pena conhecer para as peças que não fabricamos
Fabricamos tanto linhas quanto bancos para dispositivos elétricos. Para outros setores ou para um propósito que exija algo que possamos não fabricar, estas são as empresas que vale a pena mencionar.
A ATS Corporation é a maior produtora de automação personalizada em termos de lucro, gerando aproximadamente C$2,7 bilhões e empregando cerca de 7.500 trabalhadores em 65 fábricas durante o ano fiscal encerrado em 2025. Sua especialidade é a montagem e teste altamente complexos nos setores de saúde e transporte. A JR Automation está quase no mesmo nível, tendo forte presença na América do Norte e certa expertise em várias indústrias.
Falando sobre os componentes, se considerarmos controle de movimento e registro de dados, a Beckhoff é a escolha padrão para controle baseado em PC e EtherCAT I/O, enquanto a Keyence deve ser comparada com outros fornecedores para sensores de visão e medição. Quanto à robótica, geralmente aplicamos braços robóticos industriais bem conhecidos em vez de cobots.
A principal vantagem dos grandes integradores em comparação com um especialista é sua gama de serviços e capacidade de gerenciar projetos de novas plantas. A experiência da empresa especialista está em realizar tarefas semelhantes de forma padrão, o que significa menos tempo gasto em engenharia.
Como Escolher: Uma Tabela de Seleção
| Se isso descreve você | O que se encaixa | Sinal de orçamento |
|---|---|---|
| Produção de MCB, MCCB ou RCD, design estável, acima de 5.000 unidades por dia | Linha completa com teste elétrico em linha, calibração e rastreabilidade serial | $250.000 a $1,5 milhão |
| Mesma família de produtos, 1.000 a 5.000 unidades por dia | Linha semi-automática, carga e descarga manual, montagem automatizada com bancadas de teste manuais | $80.000 a $350.000 |
| Montagem de contatores ou starters, alta variedade | Linha modular com fixadores de troca rápida, teste em apenas dois pontos | $150.000 a $500.000 |
| Qualificação de resistência de chave de transferência ou disjuntor | Bancada de envelhecimento, ciclo não assistido, registro de deriva | $40.000 a $200.000 |
| Dispositivo médico ou componente automotivo com arquivo regulatório | Rastreabilidade completa e sequência de teste validada, geralmente um grande integrador | $400.000 e acima |
| Menos de 500 unidades por dia, mudanças de produto trimestrais | Células e fixadores, não uma linha | $15.000 a $80.000 |
O comparação de opções de linha de produção automatizada para compradores passa pela mesma decisão do lado da compra, incluindo os critérios de aceitação que valem a pena ser escritos no contrato. É importante passar por este documento antes que as especificações sejam finalizadas porque é observado que os dois principais aspectos ausentes em um pedido são principalmente o tempo de troca e o plano de teste de aceitação da fábrica, que são relativamente baratos nessa fase e caros se precisarem ser adicionados posteriormente.
Perguntas frequentes
Qual é a diferença entre uma linha de montagem e um sistema de montagem e teste?
Uma linha de montagem tradicional fabrica um produto com controle de qualidade subsequente. Um sistema de montagem e teste avalia em cada etapa do processo de fabricação se deve ou não continuar a produzir o produto. O teste ocorre onde os defeitos surgem e os produtos defeituosos são enviados para o lado com a razão anotada. O hardware pode parecer o mesmo, no entanto, é o ciclo de feedback e os dados que fazem a diferença. A segunda variante do processo geralmente custa 15-30% mais, e esse custo adicional é compensado pela diminuição do retrabalho e um certificado de qualidade contínuo.
Quanto custa um sistema automatizado de montagem e teste?
A faixa de preço para bandas de orçamento começa com um preço de 80.000 para uma linha semi-automática sem teste em linha. Para uma linha de fabricação completa com entre 12 e 20 estações de trabalho, o preço pode subir de 250.000 a 1,5 milhão, enquanto as indústrias regulamentadas exigem o software validado e um rastreamento considerável que pode incorrer em custos superiores a 400.000. O valor a pagar depende de três aspectos: a fonte de corrente usada para o teste de disparo, o software de rastreamento e seu processo de validação, e o número de dispositivos usados nas linhas de produção.
Quantas estações uma linha precisa?
A contagem está entre 2 e 50 de acordo com os princípios usuais, enquanto a contagem representa o número de operações de montagem diferentes em vez de um objetivo específico. O que é mais importante do que a contagem é a forma de trabalho. A estação de trabalho mais lenta determina o tempo do ciclo; portanto, isso significa que toda a linha de montagem com 20 estações leva 12 segundos para que uma das estações complete seu trabalho, independentemente do desempenho das outras 19 estações. O balanceamento geralmente significa dividir uma operação ou adicionar a segunda estação de teste funcionando em paralelo.
Uma linha manual existente pode ser automatizada em etapas?
Certamente, a abordagem de conversão em etapas tende a ser mais lucrativa. A abordagem é primeiro automatizar a estação de restrição, depois adicionar o teste em linha e, finalmente, automatizar a transferência entre as duas. Cada etapa tem seu próprio risco e retorno, pois a fábrica descobrirá como o processo de automação funciona antes de instalar uma linha completa. Se alguém planeja uma transferência primeiro, o layout já foi decidido sem saber qual é a restrição.
Quais testes de aceitação devem ser escritos no contrato?
Com relação a cinco coisas em particular. Tempo de ciclo contínuo medido durante um período de pelo menos 500 ciclos na velocidade nominal, e não uma verificação com cronômetro em três peças. Medição de rendimento e OEE realizada durante um período de 72 horas, com categorias de defeitos definidas. Teste repetível na ferramenta com método e instrumento especificados. Validação de segurança de acordo com a ISO 13849 e o nível de desempenho relevante. Pacote de documentação composto por desenhos conforme construído e código-fonte PLC permitindo modificações, e uma lista de peças sobressalentes indicando prazos de entrega, bem como entregas de curso de treinamento.
O que acontece quando o design do produto muda?
Tudo depende de como a linha é projetada. Uma linha equipada com dispositivos de troca rápida e um programa de teste sequenciado pode lidar com uma variante em poucas horas. Uma linha construída com ferramentas fixas e limites codificados rigidamente requer novos dispositivos e a modificação do software. As especificações devem indicar quantas variantes diferentes a linha deve suportar em 5 anos e qual deve ser seu tempo de troca. Esses números determinarão a estratégia de dispositivos, mas raramente são encontrados por escrito, a menos que explicitamente anotados pelo comprador.
Referências
- ATS Corporation — Sistemas Personalizados de Fabricação e Teste Automatizados
- JR Automation — Integração Automatizada de Montagem e Teste
- Beckhoff Automation — Controle Baseado em PC para Linhas de Produção
- A3 — Avançando a Automação, Recursos da Indústria
- Federação Internacional de Robótica — Dados Mundiais de Robótica
Conclusão
Compre o equipamento de teste primeiro antes de adquirir a maquinaria de produção. Uma linha de produção que pode ser facilmente montada, mas mal testada, é uma linha de montagem que causa retrabalhos e desperdício de dinheiro. O dinheiro gasto na nova linha de montagem poderia ter sido investido em uma fonte de suprimento e outras peças importantes da maquinaria.
Depois disso, anote os três fatores que afetam o uso da maquinaria – tempo de troca, número de variantes e tempo de ciclo na velocidade máxima. Os três fatores raramente são mencionados na ordem de compra, embora sejam responsáveis pela maioria das falhas durante a produção. Informe-nos sobre o produto, produção diária e testes necessários para descobrir a possibilidade de construir maquinaria automatizada ou operada manualmente e, finalmente, entender o custo de toda a linha de montagem.