benlong




パレット積載構成パターン最適化:スキーマ、レイヤーおよびレイヤーごとのユニット数
一人は、1つのパレットが3つのことに対する答えを提供できることを理解すべきです:1層に何個のパッケージ(またはユニット)があるか;パレットを構成するパッケージ(またはユニット)の層数;そして最後にパレットがトラック/トレーラーのどこに位置しているか。これら3つの質問に正しく答えることで、各トラックにより多くの製品を積載でき、受け取りドックでの拒否が減り、午前2時にパレットを積み直すために人を雇う必要がなくなります。これらの質問に答える人が間違っていても、荷物が最初のカーブを通過し始めるまでの間はHMI上で何が起きているかを優れた視覚化で把握できます。その時点で、用語の意味、背後にある幾何学の種類、状況の全体像、そしてパレットあたりのケース数に関する潜在的な最適化の機会を理解するでしょう。.
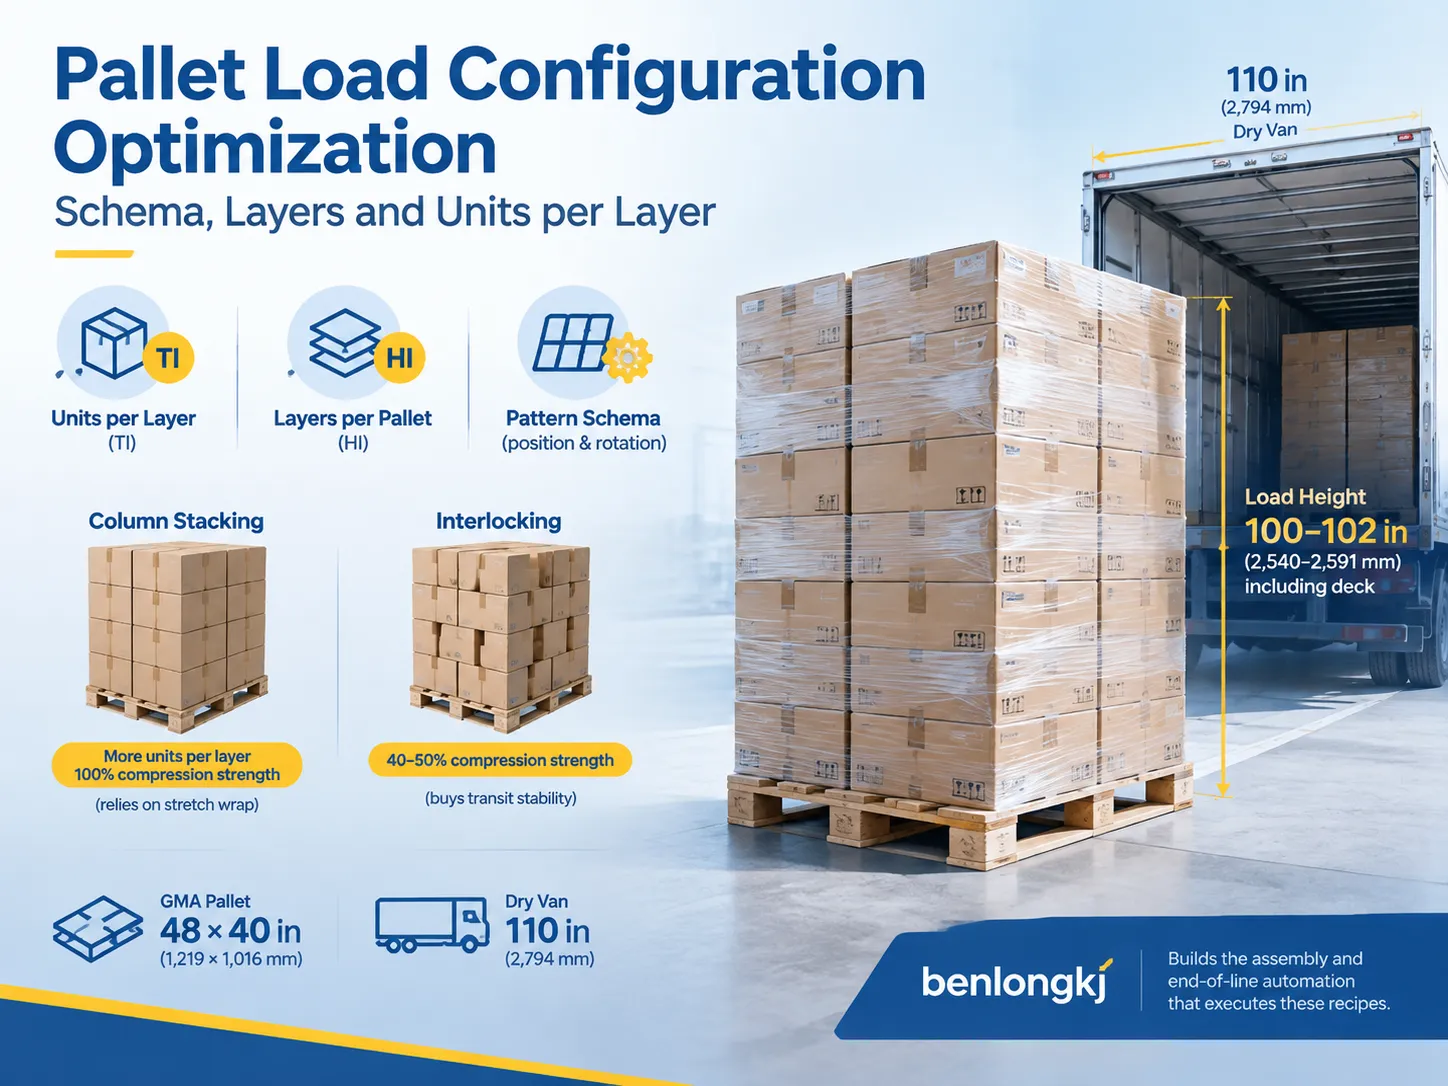
パレットの組み立て方法を最適化する際には、3つの要素を考慮する必要があります;層あたりのユニット数(しばしば「TI」と呼ばれる)、パレットあたりの層数(時に「HI」と呼ばれる)、そしてパレットを積み重ねる際に使用する積み方のパターンです。パレットをカラム積みにすることで、パレット層内のユニット総数を最大化し、ストレッチラッパーを使用して100%のパッケージサポートを提供できますが、インターロック方式を使用すると理論上の最大パッケージサポートの約66%に制限され、パッケージサポートはあまり良くありません。一般的な48インチ×40インチのGMAパレットサイズを使用し、パレットが110インチのバン内に収まる必要がある場合、積載貨物の総実際高さは約100インチから102インチで、貨物の上にパレットの高さが加わります。.
TIとHI:お客様がすでに話している2つの数字
さまざまな形態の倉庫書類—ルーティングガイドやパレット構成チャート—はすべて同じコードを持っています:TI × HI。TIは1層あたりのアイテム数(カートン、トレイ、ペール、バッグ、シュリンク包装パック)を指し、HIはパレットの層数を指します。TIとHIを計算すると、出荷内のユニット総数が得られ、これは配送センターが出荷が購入注文と一致していることを確認するために使用する測定単位であり、出荷のどの箱もチェックする必要がありません。.
例えば、パレットに16 × 4と表示されていれば、出荷には64ユニットがあることを意味し、10 × 5と表示されていれば50ユニットで構成されています。2つのパレットが非常によく似て見えても、貨物量は大きく異なる場合があり、その変化は運賃に直接反映されます。このため、経験豊富なエンジニアはTIとHIを単なる測定値ではなく設計基準と考えています。例えば、マスターカートンのサイズを半インチ調整すると、1層あたり4つの追加ユニットが得られます。.
最後に、TIとHIは数量のみを示し、形状は示しません。同じ読み(12 × 5)を持つ2つの出荷は、カートンがエッジ方向に積まれているか、各層で回転されているかによって、輸送時に大きく異なる場合があります。.
パレット積載スキーマが実際に含むもの
新しいラインを定義する場合、シミュレーションモデルを作成する場合、またはロボットのレシピチャートを埋める場合、手元にあるのは設計のイメージだけです。したがって、積載を完全に記述し、両部門が同じパレットを作成できるようにするデータセットが必要です。以下の12のフィールドは最小限のセットであり、またその理由でもあります。 カートンのフットプリントが確定する前にスコープされた生産ラインは 実際のケースが段ボール製造機から出てくると再作業が必要になる傾向があります。単一SKUの実用的なスキーマは次のようになります。.
| スキーマフィールド | 記録内容 | 典型的な値 |
|---|---|---|
| パレットフットプリント | デッキの長さ×幅、およびフォーマット | 48 × 40インチ(1,219 × 1,016 mm)GMA;1,200 × 800 mm EUR |
| デッキ高さ | 積載高さに加えるパレットの厚さ | 5-6インチ(127-152 mm) |
| ユニット寸法 | 積み重ねた状態の長さ×幅×高さ(組み立てた状態ではなく) | 12 × 10 × 10インチ(305 × 254 × 254 mm) |
| 許容される向き | ユニットが取ることができる回転角度(0° / 90° / 180° / 270°) | 0°および90°のみ |
| 1層あたりのユニット数(TI) | 1完全層のカウント | 16 |
| 層数(HI) | デッキ上に積み上げられた層の数 | 4 |
| パターンファミリー | カラム、インターロック、ピンホイール、スプリットロー、スパイラル | インターロック、奇数/偶数 |
| はみ出し制限 | デッキ端からの最大ユニット突出量 | ‚¤ンチ(フラッシュ)から1インチ(25 mm) |
| インターレイヤーメディア | スリップシート、レイヤーパッド、グルードット、なし | 2層ごとにスリップシート |
| ユニタイゼーション | ストレッチラップの巻き数、バンディング、コーナーボード | ベース3回巻き+トップまでのスパイラル |
| 高さ制限 | どちらか低い方の支配的な制限 | トレーラー110インチ;ラックビーム96インチ |
| 重量制限 | パレット定格および運送業者の好み | 最大2,500ポンド;推奨2,000ポンド |
これら12のボックスをすべて完成させれば、梱包セル、手作業チーム、または外部保管施設が正確に同じ積載を形成します。1つでも省略すると—オーバーサイズが一般的な犠牲者です—書類上の数量は満たしていてもトラック上では失敗する積載になります。.
�¤のパターンファミリーとそれぞれのコスト
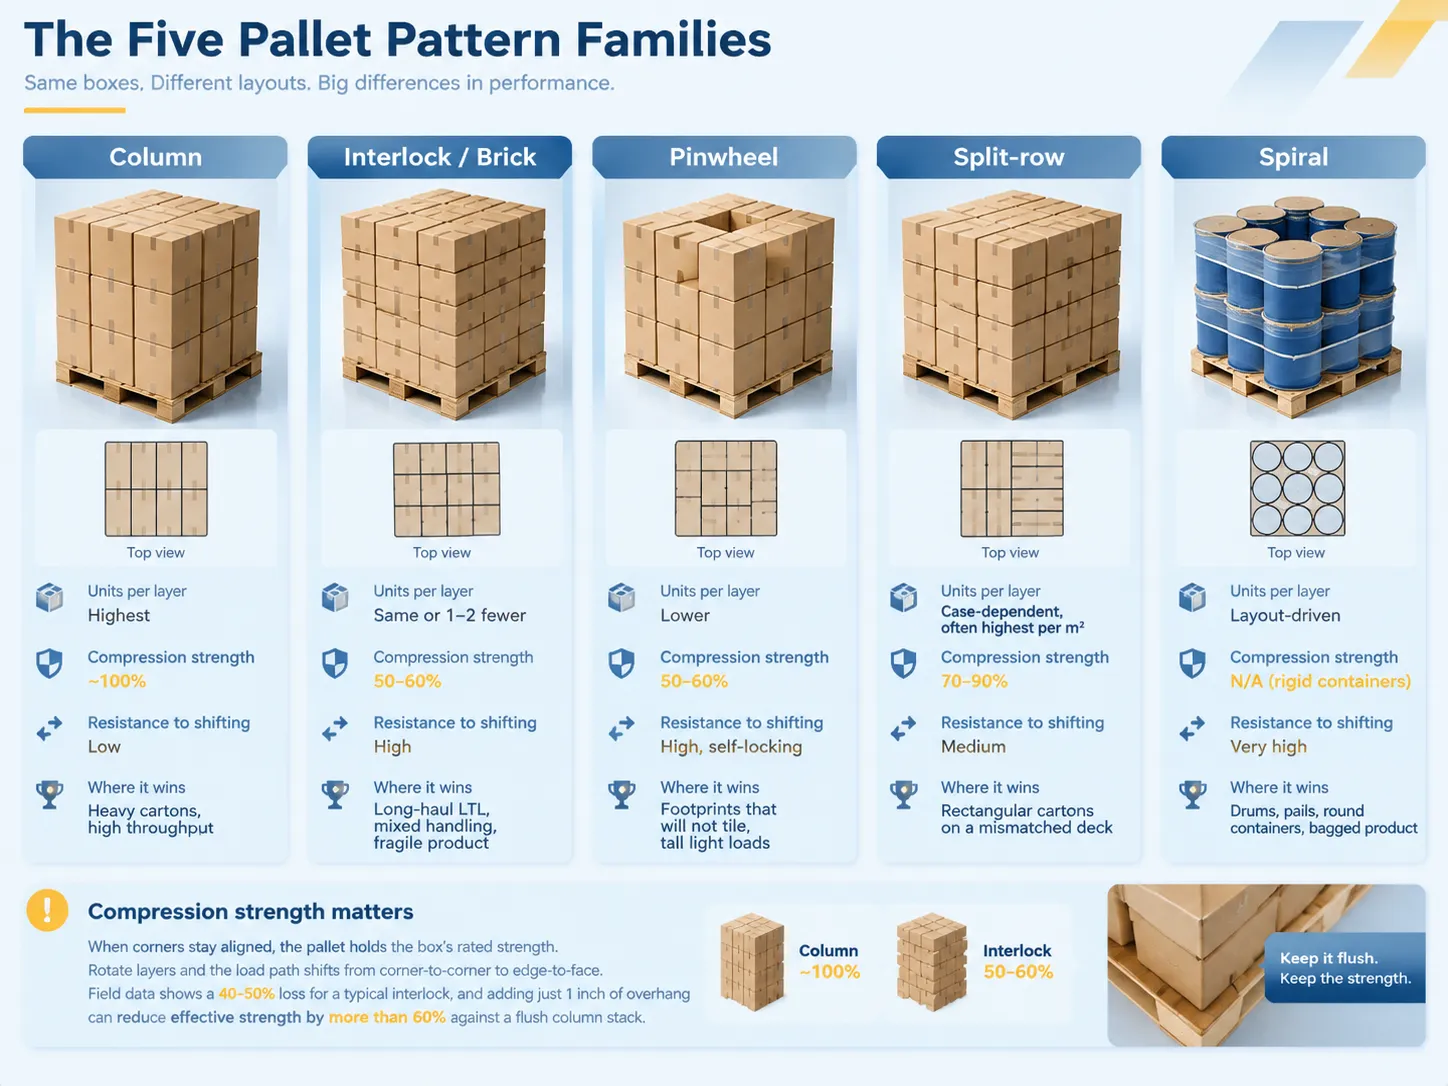
実際には、ほぼすべてのパレット設計は5つのカテゴリーに分類できます。カラム積みは、同じ層がパレットの全高にわたって連続して積み重ねられます。インターロックパターン(ブリックパターンとも呼ばれる)は、箱の層が交互に90度回転され、異なる層の箱の角がロックされるように積まれます。ピンホイールパターンは、奇形のユニットに必要な層の中央の空きスペースの周りに箱を配置する設計です。スプリットローパターンは、前の層とは異なる方法で箱を積むことを意味します。スパイラルは丸い箱やパッケージのパレットに適しています。.
| パターンファミリー | 1層あたりのユニット数 | 圧縮強度の保持 | シフト抵抗 | 優れている点 |
|---|---|---|---|---|
| カラム | 最高 | ~100% | 低い—ラップ依存 | 重いカートン、短いサプライチェーン、高スループット |
| インターロック/ブリック | 同数または1〜2少ない | 50-60% | 高い | 長距離LTL、混合取り扱い、壊れやすい製品 |
| ピンホイール | 低い | 50-60% | 高い、自己ロック | タイル状にならないフットプリント、高くて軽い荷物 |
| スプリットロー | ケース依存、しばしばデッキあたり最高 | 70-90% | 中程度 | 不一致のデッキ上の長方形カートン |
| スパイラル | レイアウト駆動 | 剛性容器には該当なし | 非常に高い | ドラム缶、ペール缶、円筒容器、袋詰め製品 |
圧縮数値を強調する必要があります。これは人々が真剣に受け止めない問題だからです。カートンの角が揃っている場合、荷重は直接的に支えられ、そのため箱の証明書に記載された圧縮値を持ちます。層の回転は荷重経路を角からエッジに変え、現場データによると、クラシックなインターロックでは約40〜50%の損失が生じます。さらにこれが複合されます。インターロックされた荷重にわずか1インチのはみ出しを加えると、この荷重の有効強度はフラッシュカラム積みと比較して60%以上低下する可能性があります。例えば、400ポンドの評価を持つ8層の箱の積み重ねがある場合、これは安全な配送と底部で潰れた層の違いとなります。.
層あたりのユニット数の実際の計算方法
単純な算術ですが、制限はより複雑です。48×40インチのデッキと12×10インチのフットプリントを考えます。まず、48を12で割って長さを求め(4)、次に40を10で割って幅を求めます(4)。つまり、1層に16ユニットが収まり、10インチの4層があれば40インチで64ユニットになります。.
ここで難しい部分です。13インチのフットプリントで48をきれいに割る方法はありません。したがって、デッキの無駄を2〜5インチ(51〜127mm)許容するか、はみ出しを許すか、デッキを回転させる必要があります。カートンを90°回転させると、カウントに違いが生じます。インターロック層は奇数層と偶数層を別々に解決する必要があり、もはや同じ問題ではありません。.
| 制約 | 層あたりのユニット数に与える影響 | 実用的なルール |
|---|---|---|
| デッキを超えたはみ出し | 見かけのカウントを増やし、実際の強度を減らす | 最大1インチ(25mm)まで;最大32%の圧縮損失 |
| デッキ内のはみ込み(製品がデッキ内にある状態) | 容積を無駄にし、荷重が傾く原因となる | 少なくとも2つの対向する側でフラッシュを保つ |
| デッキボード間の支持されていない隙間 | 底層の底面支持を減少させる | 底層はボードをまたぐ必要があり、隙間を橋渡ししてはならない |
| 袋やトレイの変形 | 想定されるフットプリントを破壊する | 層パッドを使用し、名目寸法をモデル化しない |
| ラベルの向き要件 | 回転を強制し、カウントが減る可能性がある | パターンが確定する前に確認する |
層数の本当の由来
HIは最初に現れる制限によって決まります。常に少なくとも3つあります。トレーラーの内側高さは約110インチ(2794mm)で、クリアランス、荷重バー、床の高さを差し引くと、実際に使える荷重高さは100〜102インチの間になります。ラックはさらに狭い場合があり、標準的な高さは96インチ(2438mm)で、トレーラーに簡単に収まる荷重が最初の保管ポイントに届かないことがあります。重量は反対側からの制約で、名目パレット容量が2,500ポンド(1134kg)であるのが最大容量であり、多くの運送業者は2,000ポンド(907kg)までの貨物で作業することを好みます。.
したがって、利用可能な高さをユニットの高さで割り、この数値を切り捨て、小売業者の重量パラメータおよびルーティング要件と比較します。デッキ高さ12インチを含む48インチを厳格な高さとしているディストリビューターもありますが、これはトレーラーが提供できるものよりも厳しいものです。そのパターンがその遵守チェックなしで検査に合格した場合、計算が正確であっても誤りとなります。.
パターン調整を凌駕する最適化レバー
チームはパターンの微調整に数週間を費やしますが、より大きな成果はカートンの一段上にあります。マスターカートンを12 × 10インチからデッキを適切にタイル状に敷き詰めるフットプリントに変更すると、1層あたりのユニット数が12から16に増えます。これはパレット密度で33%の改善であり、そのSKUが生成するすべてのパレットに適用されます。カートン幅の半インチは、どんなソフトウェア調整よりも価値があります。.
カートンの上では、利得は幾何学的なものよりもユニタイゼーションとハンドリング設計から得られます:層間にスリップシートを挟んで荷重を分散し変形を防ぎ、上層がずれないように接着ドットを使用し、少なくとも3回のベースラップでデッキ自体をしっかりと掴む適切に適用されたストレッチラップ、そして36インチを超える荷重にはコーナーボードを使用します。これらは安定性のための措置であり、数量のためのものではありませんが、損害請求を支払うことなくより高い数量を維持することを可能にします。自動化はここでも経済性を変えます、なぜなら ラベリングとパレタイジングの間のカートンの自動取り扱いが 毎サイクル特定のベース層の向きと特定のラップテンションを保持できるようにし、シフトの状況に左右されなくなるからです。.
より良いパターンのスループットコスト
適切なパターンの選択はサイクルタイムと安定性の両方に重要です。機械が実行できる最も効率的なパターンはカラム積みであり、すべての層が同一であるため動作も同じです。インターロッキングは2セットの座標と動作プログラムを必要とするため、ロボットセルは奇数層と偶数層を別々に処理しなければなりません。従来のレイヤーパレタイザーの場合、カラムベースのパターンは最大速度にほぼ近い速度で動作できますが、インターロッキングパターンはすべてのサイクルで速度が遅くなります。.
しかし、パターン仕様よりもさらに重要なのは機械の種類です。ロボットパレタイザーは1分あたり10ケース以下、ピックあたり20kg未満の速度を超えられませんが、従来のパレタイザーは実際には1分あたり28〜30サイクルを実行でき、1層あたり12ケース未満のドロップで動作します。レイヤーハンドリング機械はフルレイヤーの配置が最速であり、フルレイヤーロードから他のタイプの荷重への切り替えは2〜5分で済みますが、従来のパレタイザーでは18〜58分かかります。 ラインがシフトあたりの出力で評価される場合 ケースあたりのパレット数ではなく、遅いパターンは3つの余分なカートンの価値以上にコストがかかります。.
パターン最適化における自動化の変化
パターンが単に機械に貼られた印刷された紙ではなく、指示として存在する場合、最適化は一度きりの操作ではなくプロセスの一部となります。階層化されたパターンは、ユニットの寸法とプラットフォームのサイズから得られた配置データベースの形でシステム内に存在します。レシピには、層がどのように交互に重なり、回転し、位置を変えるかに関する情報が含まれています。オペレーターがHMIを通じてレシピを選択するか、バーコードやシステム情報に応じて機械が自動的に選択します。.
そのようなシステムをより効率的にするために実装できることが三つあります。まず、作業ステーションが作成される前に、オフラインシミュレーションで層に到達可能かどうかを確認することが重要です。第八層に到達できないパターンはプログラミングの問題ではなく機械的な問題です。次に、新しいSKUがシステムに追加された場合にレシピの調整だけで済むことを確認し、それを担当する者を明確にする必要があります。最後に、エッジサポートを評価する際にパターンテストを現実的に保つことが重要です。理想的な包装で行ったパターンをテストし、その後に過剰充填や膨張した箱でテストすると、配置の問題が発生し、それがロボットの問題として認識される可能性があります。.
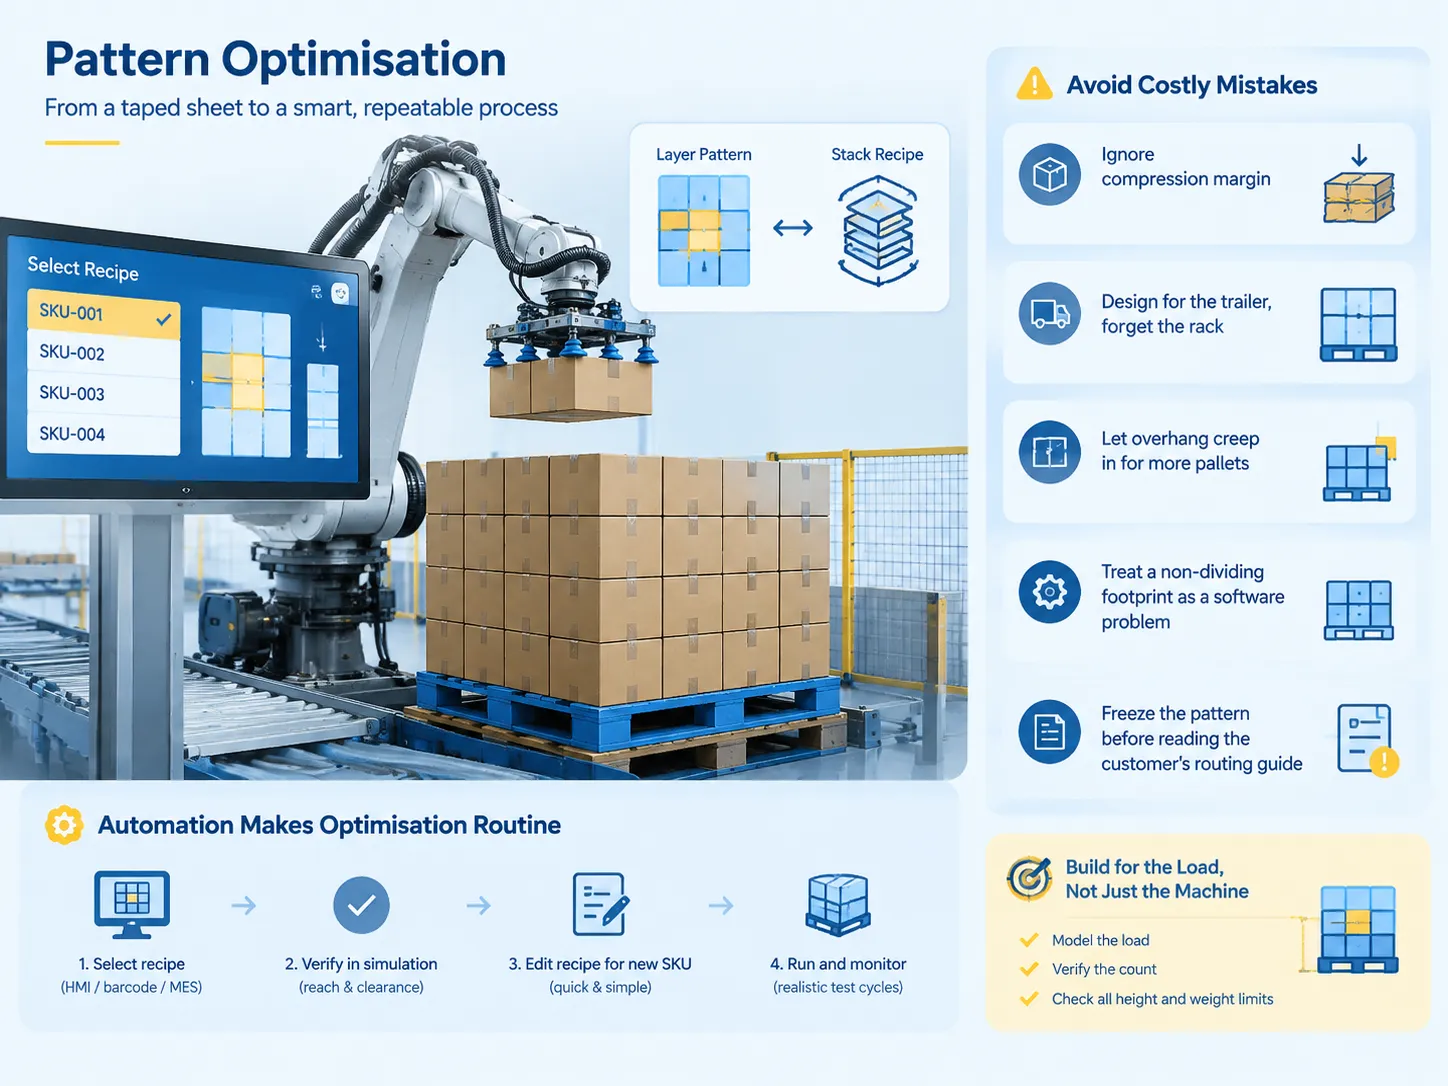
実際にコストがかかる設定ミス
高価なミスは繰り返されます。圧縮限界を確認せずにパレットあたりの層数を増やすと、出荷状態は良好でも底層が変形します。ラックではなくトレーラー向けに設計すること。パレット数量要件を満たすために多少のはみ出しを許容すること。分離しないフットプリントをソフトウェアの問題と考え、包装の問題として扱わないこと。顧客のルーティング指示を読む前にパターンを確定すること。.
さらに複雑な問題もあります:荷重ではなく機械に適したパターンを作成することです。グリッパーに適したパターンでも、荷重の重心が高すぎると、プロセスの最後では見た目は良くてもトレーラーで失敗します。解決策は特に目新しいものではありません — 荷重のモデルを作成し、数量を確認し、すべての可能な高さと重量の制限と比較し、その後に機械を調整します。.
benlongkjがこの状況にどのように適合するか
私たちの立ち位置を明確にすべきです。benlongkjは 自動組立システムを構築し、, 射出成形金型および専用生産ラインを提供しています — 成形から組立、検査、梱包までのMCB自動生産ラインを含みます。スタートアップの段階では、私たちはパレタイザーの製造業者ではなく、パターン最適化のためのソフトウェアも提供していません。代わりに、私たちのサービスの枠組みで提供するのは、積み重ね、方向付け、ラベリング、検査のプロセスを含む工業製造シーケンスの設計であり、製品のパレタイジングへの導入に関わるものです。.
これは非常に重要なポイントであり、通常はパレタイザーがパターンの失敗の原因として非難されますが、実際には失敗の原因ははるか上流にあります。ケースが15°回転して到着したり、過剰に詰められたり、ラベルが間違った面を向いている場合、どんなパターンもそれを助けることはできません。私たちの作業の大部分は、一貫した入力を作成し、良いレシピを効果的に実施できるようにすることを目指しています。.
よくある質問
パレットパターンシートのTIとHIは何を意味しますか?
TIは1層あたりのユニット数を示し、HIはパレット上の層数を示します。16 × 4の構成は合計64ユニットになります。両方の数字は仕様書またはルーティング文書に記載されている必要があります。なぜなら、受け取り倉庫はストレッチカバーを破らずにこれらの数字と荷重を照合するからです。.
1層あたりのユニット数はどのように計算しますか?
デッキの長さをユニットの長さで割り、同様にデッキの幅をユニットの幅で割り、その2つの結果を掛け合わせます。例えば、48 × 40インチのデッキと12 × 10インチのカートンの場合、長さ方向に4ユニット、幅方向に4ユニットとなり、合計16ユニットになります。ユニットがデッキに均等に収まらない場合は、デッキの一部を失うか、ユニットをはみ出させるか、代替の列を配置するかを決定する必要があります。.
コラム積みとインターロッキングのどちらが良いですか?
圧縮強度とサイクルタイムが主な関心事であれば、コラム積みが可能です。荷重が長距離輸送に耐える必要がある場合は、この時点でインターロッキングを使用すべきです。インターロッキングは、角が揃わなくなるため、カートンの圧縮強度の約40%から50%を必要とすることに注意してください。したがって、重い製品を長距離輸送し、良好な包装がされている場合には適切な選択ではありません。.
パレタイジングロボットは同じパレット上で複数のSKUを扱えますか?
もちろんです。混合SKUおよびレインボーパレットの使用は、今日の自動化されたレシピ駆動セルで一般的です。機械のソフトウェアは必要なだけ多くの製品を扱うことが可能です。したがって、媒体はツーリングの面でのみ制限されます。なぜなら、箱用の真空パッドはパウチをピックできないからです。.
パレットパターンは運賃に影響しますか?
簡単に言えば、寸法重量とパレット密度により、実重量または寸法重量のいずれか大きい方に基づいて運送業者の料金が課されます。要するに、パレットが密であればあるほど、同じ製品積載量で出荷回数が減ります。1層あたり12から16ユニットは、同じトレーラーサイズと比較して33%の密度最適化の増加を意味します。.
参考文献
- ISO — ISO 3394:2012 剛性長方形包装の寸法
- NIST — ハンドブック44、計量機器の仕様、公差およびその他の技術要件
- UL Solutions — パレットおよびユニット荷重試験基準
- ASTM International — D4169 輸送容器およびシステムの性能試験に関する標準実務
- US EPA — パレット再利用および木製包装材に関するガイダンス
- MHI — ユニットロードおよびパレタイジングの参考資料
結論
パレット積載の設計は出荷プロセスの一部ではありませんが、最終設計が決定される前に、パレットレイアウトおよび設計の保護措置の両方に対して設計を評価することが不可欠です。これらは最終設計計画に至る前に考慮されるべきです。パレットの配置方法を決定する際、ユーザーは利用可能な2つのパレット構成、すなわちカラム構成とインターロック構成のいずれかを選択しなければなりません。これら2つの構成は、それぞれの圧縮性および組み立て・解体時間に違いがあります。この点で、全プロセスの最初のステップはパレットに置かれた出荷用カートンを測定することです。適切なサイズの出荷用カートンは、プロセスにおいて他の何よりも良い結果をもたらします。したがって、出荷用カートンが必要な積載構成に適合しているかどうかを確認することも重要です。.