 benlong
MCB製造機械:完全統合オートメーション
多くの理由により、主に建設業界、都市化、産業成長によって推進されているため、インドでも同様の傾向が見られ、ミニサーキットブレーカーへのアクセスに対する関心が高まっています。毎年数百万台を販売する既存の生産会社は、生産ラインの効率を単純に向上させることができますが、小規模な企業にとってはそれほど簡単ではありません。.
小規模企業には通常、二つの選択肢が生まれます。第一は自動組立ラインに投資することです。この種の組立ラインははるかに信頼性がありますが、非常に高価で、50万ドル以上に相当し、長さは最大30メートルに及び、年間生産が100万台を超える場合にのみ合理的です。もう一つの選択肢は、時間のかかる手動組立プロセスを使用することで、財政面ではそれほど負担がありませんが、認証やコンプライアンスに関連する課題が企業にとって問題となります。.
本記事の目的は、コンパクトなミニサーキットブレーカー製造機の主な特徴を読者にわかりやすく紹介し、他の既存の選択肢と比較する際の支援を行うことです。.
の 危機 失敗に すべての 小規模MCB 製造業者 直面する
これは時間や意志の問題ではなく、構造的な問題です。大量生産の原則により、MCB生産ラインは大量生産向けに設計されており、非常に高価で多くの生産スペースを占有します。また、そのようなラインの立ち上げには90日から120日かかります。工場はそのような費用を負担できず、時にはそのような生産スペースも十分にありません。同時に、労働コストを削減し、安定した生産レベルを達成し、一定の品質を要求する注文に対応するために、ある程度の自動化を実装する必要があります。.
さらに、手動組立は問題の解決には役立ちません。生産プロセスのペースは遅く、不良率は増加しています。注文数は増加し、サービスにはより多くの人手が必要であり、工場の能力源が増えるわけではありません。熟練労働者を簡単に見つけることはできず、品質はオペレーターに大きく依存しています。.
小規模メーカーは市場の大きく無視されている分野の一部を占めています。これらは手動生産を超えたものの、生産ラインの必要性がまだ生じていないメーカーです。コンパクトなMCB生産ラインはまさにこのグループが求めているものです。.
何 する “「完全統合オートメーション」” 意味する MCB生産において?
一般的に、完全統合自動化の概念は、プロセスのすべての段階が一つのユニットを形成するようにシステムを構築するという考えを包含しています。この場合、移動が少なく、故障ポイントが減り、起動時間が短縮され、プロセス全体で何が起きているかについてより正確な情報が得られます。.
したがって、統合されたコンパクトマシンは同じ原理で動作しますが、この場合は工場全体ではなく一台の機械に関して適用されます。言い換えれば、従来の組立ラインではリベット打ち、品質管理、検査などの各工程が異なる機械で行われるのに対し、この場合はすべての工程が追加の機械を必要としない一つのユニット(クローズドループ)内で実施されます。結果として、統合マシンはブラックボックスとして機能します。.
製品を製造する場合、対象システムの機能に必要な機械の配置を気にする必要がなく、そのため統合システムの利点を欠点なしに享受できます。複数のメーカーの機械を管理する代わりに、一つのベンダーが製造した一種類の機械を扱うことになります。.
機械内部:統合されたMCB組立プロセス
このタイプの装置の興味深い点は、多くの工程を一つのユニットに組み込んでいることです。革新的なMCB製造装置は、全組立ライン設備で構成されており、それらが連結されて一つのPLCの下で機能します。標準的な生産スキームは以下の通りです:
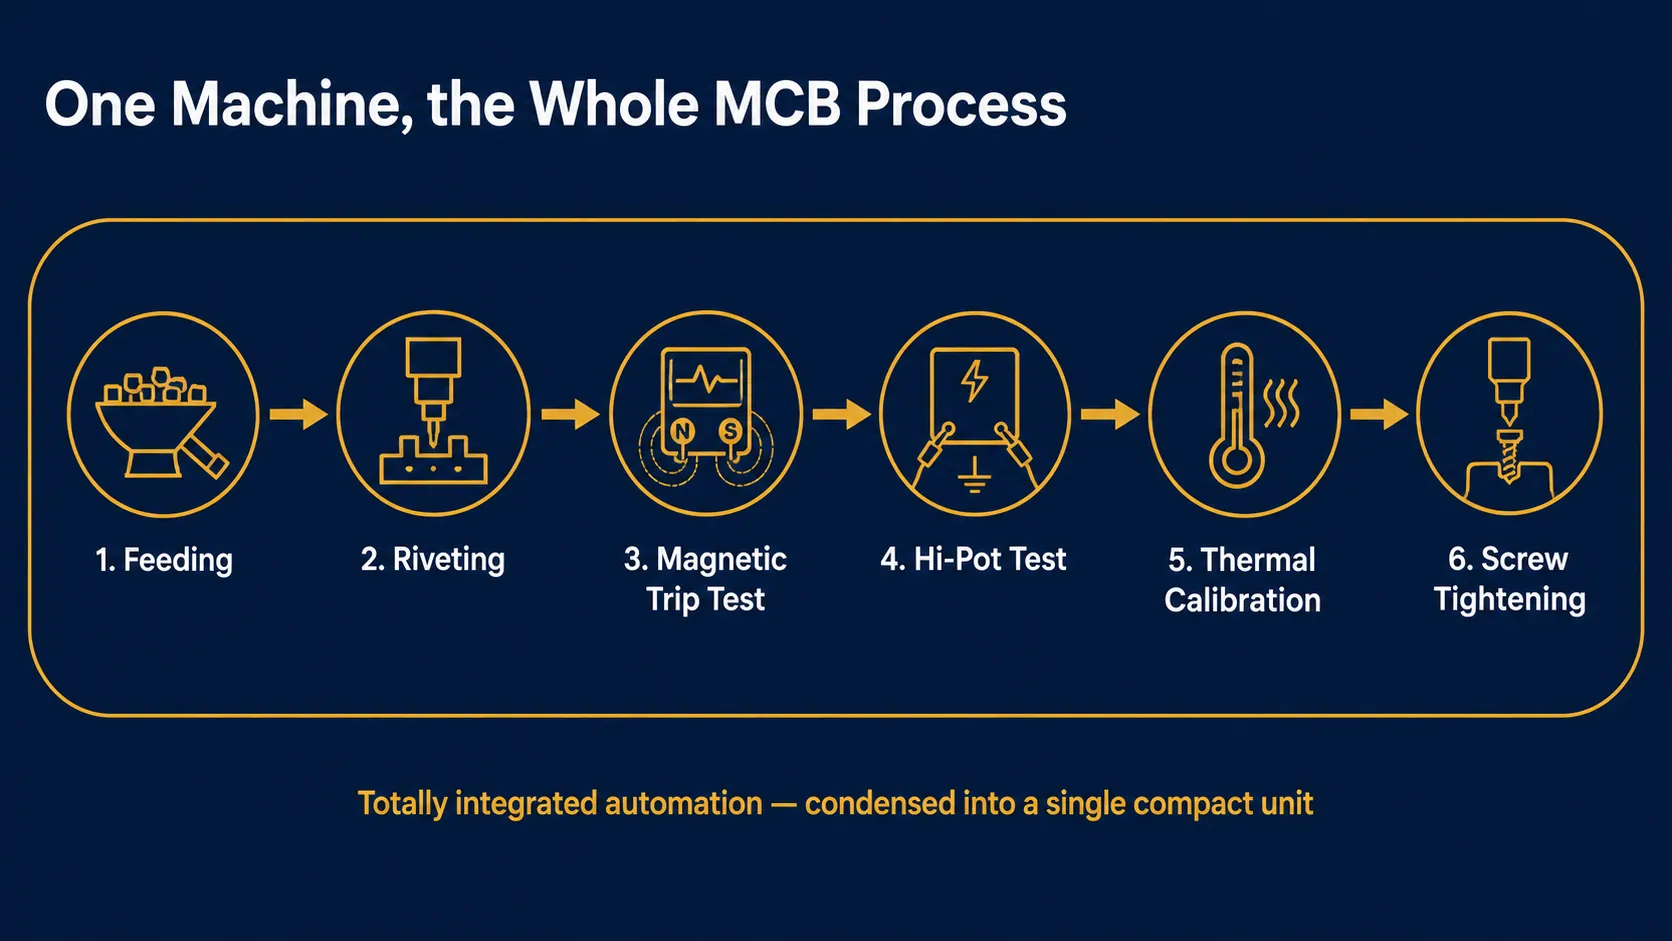
振動給餌
ケース、リベット、端子の自動供給および整列が行われ、下流の工程に手動で部品を供給することなく安定的に供給されます。定期的な供給は安定した出力の静かな基盤であり、これが失敗すると生産ライン全体が停止します。.
リベット挿入とリベット打ち
装置はリベットを正確に挿入し固定する役割を担い、ブレーカーを保持する接合部を形成します。この自動化された工程は、リベット打ちの品質が作業者の技術に依存する手動組立工程に存在する主要な変動要因の一部を軽減します。.
磁気トリップ試験
すべてのブレーカーは検査を受け、短絡電流を防止する磁気トリップ機構が仕様を満たしていることを確認します。安全機能の確保は重要であり、インライン検査によりサンプリング方式に頼らず完全な検証が行われます。.
高電圧(耐電圧)試験
特定のブレーカーの絶縁能力を検証するために、誘電強度試験が実施されます。この試験により、実際の使用状態で機能しない可能性のある絶縁欠陥が検出されます。同じ機械に統合されていることで、通常の生産工程中に自動的に結果が得られるため、結果取得に特別な注意を払う必要がありません。.
熱的較正
長時間の過負荷電流に対応するためのサーマルトリップ部品は、適切な電流と時間でブレーカーがトリップするよう調整されています。正確な熱調整は、MCBの最終的な性能が必要な定格レベルに達することを保証するため非常に重要であり、インライン技術の使用はオフラインの手動方式に比べて大きな利点を持ちます。.
自動端子ネジ締めおよび緩め
端子ネジは制御された方法でトルク締めされており、手動で締め付けられた仕上げではなく、標準化された仕上げをユニットに提供します。ビジョンおよびセンサー検査と組み合わせることで、クローズドループの品質管理システムを補完し、各作業ステーションは次の作業が開始される前に自分の作業をチェックできます。.
稼働開始後、機械は負荷要件に応じて8時間の1シフトで5,000から7,200ユニットを生産でき、年間生産量は200,000から800,000ユニットの範囲で1シフトで供給可能であり、増加する需要に対応するために生産量をさらに増やすための十分なリソースを備えています。.
多品種少量生産向けに設計
中小メーカーが単一製品を大量生産することは稀です。通常、異なる極数や特性を持つ複数の製品を少量ずつ製造します。このような条件下では、硬直した高出力の製造ラインを使用することは非現実的であり、切り替えのたびに多くの時間とコストが無駄になります。.
コンパクトな統合機械はこれとは逆のパラダイムをサポートします。1P、2P、3P、4Pのブレーカーに対応し、HMIにプログラムされたレシピベースの設定とクイックチェンジツーリングを使用することで、異なる極タイプ間の切り替えは30分未満で完了します。これにより、工場は1シフト内で製品を切り替え、さまざまな注文を利益を出しながら処理し、柔軟性を主な利点の一つとして活用できます。.
柔軟性はまた、この機械をパイロット生産に最適なものにしています。MCBの新設計の所有者はこのラインでテストを行い、使用されるツーリングと技術を検証し、本格的な生産ラインの建設に投資する前にこれを実施できます。.
の 関連性 企業が タイミング 企業が サーキットブレーカーの自動化
インドは国内でのサーキットブレーカーおよび電気機器の生産に着実な進展を遂げています。輸入削減を目的とした政策、MCBやRCCBなどの機器に対する国内需要の増加、多くの地元メーカーのニーズにより、サーキットブレーカー生産に関連するプロセスの自動化は現在の状況で真の必要性となっています。しかし、多くのメーカーにとって、自動化プロセスへの参入コストは意図よりも複雑であるという問題があります。.
この状況において、コンパクトな統合機械は適切なタイミングで適切なソリューションを提供します。この機械はメーカーのニーズに完璧に応え、手動プロセスを排除し、製造が可能になるまで待つことなく即座に生産をテストできる一定の生産プロセスを実現します。したがって、この投資は、国内ディストリビューターと協力し、認証を取得し、または単に手動生産と自動生産のギャップを埋めたいと考えるメーカーにとって、自動化導入への最初の合理的なステップとなるでしょう。.
自動化のもう一つの推進要因は、ドキュメントの品質に関する側面です。大手の購入者や認証システムは、製造されたすべての機器がテストされていることの証明をますます求めており、サンプルだけではありません。ライン上で耐電圧試験、熱試験、磁気トリップ試験を実施し、その結果を記録できる機械は、品質証明を可能にします。生産者にとっては、これは大きな利点であり、競合他社の中での地位向上に役立ちます。.
経済性:低い初期投資、迅速な回収
小規模企業向けの商業的な考え方は非常にシンプルです。最初に理解すべきは資本支出であり、コンパクト統合機械は本格的な生産ラインに比べて約20%から30%安価であり、その価格は$500,000から100万以上に及ぶことがあります。この節約により、まだ自動化していない企業は、無期限に考え続けるのではなく、今年中に自動化に切り替えることができます。.
節約は購入価格だけにとどまりません。この機械は約5.9メートルの長さでスペースをあまり取らず、新しいベイの建設や工場全体の改装が必要な30メートルの生産ラインとは異なります。機械の納入は最大で45〜60日で済みます。その後、設置と操作員の訓練にさらに5〜7日必要です。対照的に、本格的な生産ラインは通常90〜120日かかります。.
資本支出や機械購入に関連するその他の費用を支払った後でも、最初の製品が生産された直後からその使用による利益を得ることができます。この機械を大量組立とテストに使用することで、手作業の生産ラインに比べて労働費用を最大70%削減できますが、機械化により欠陥率ははるかに低くなります。労働者数の減少、再作業の減少、生産能力の向上の組み合わせにより、機械の経済性が成立します。これらすべてにより、回収期間は12ヶ月未満となり、機械が完全に減価償却される前に投資を回収できる十分に短い期間です。.
コンパクト機械 vs. フルライン vs. 手作業組立
すべての工場に適した万能の解決策はありません。正直な答えは、実際の年間生産量、生産エリア、投資能力に基づいて選択することです。以下の表は、さまざまな利点と欠点を一目でまとめています。.
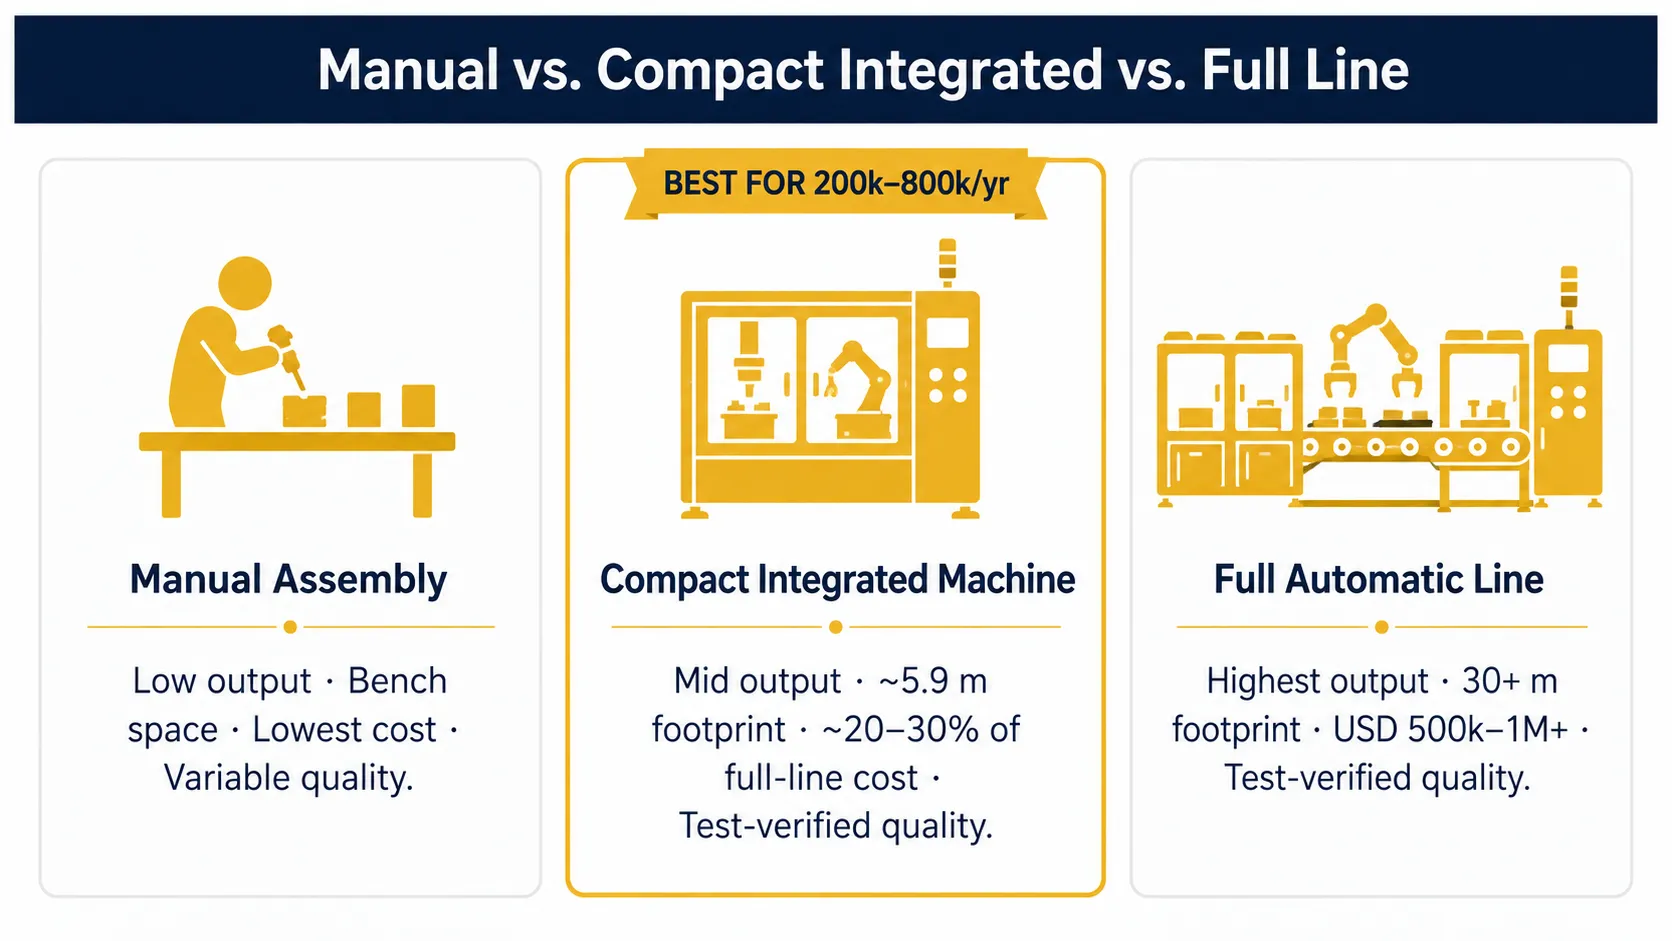
| 要因 | 手動組立 | コンパクト統合機械 | フルオートメーションライン |
|---|---|---|---|
| シフトあたりの生産量 | 低い、オペレーター依存 | 最大5,000台(フル稼働時7,200台) | 8,000〜10,000台 |
| フットプリント | ベンチスペース | 約5.9mの単一ユニット | ƒ¡ートル以上 |
| 資本コスト | 最低 | フルラインの約20〜30% | 50万〜100万米ドル以上 |
| 展開時間 | 即時 | 45~60日 + 5~7日設置 | 90~120日 |
| 品質の一貫性 | 変動 | テスト検証済み、クローズドループ | テスト検証済み、クローズドループ |
| 適合する年間生産量 | 非常に低い | 20万〜80万台 | 100万台以上 |
このように考えると、解決策は通常明白です。年間100万個以上生産している場合は、フルセットの機械が有利です。1日に数個しか生産しない場合は、現時点では手作業の組立がまだ適しているでしょう。しかし、年間数十万台を生産する中規模企業にとっては、コンパクト機械が最適です。.
信頼できる品質とトレーサビリティ
品質は非常に重要であり、生産プロセスの自動化の最も重要な理由であることが多いです。手作業では優れたサーキットブレーカーを作ることは可能ですが、その証明はできません。生産量は従業員の資格、疲労、製品との相性に依存します。重要なのは、大口の購入者や認証機関がこのようなばらつきを避ける必要があるということです。.
統合機械の助けを借りて、すべての製品はすぐに品質チェックを受けます。品質検証のプロセスには、磁気試験、高電圧試験、温度評価が含まれます。機械の利点は、結果を即座にHMIに記録して品質データベースに保存できることです。自動化生産は、サンプリングして特定の製品が販売前に検査されることを期待するのではなく、各製品の品質をチェックする機会を提供します。したがって、この情報は認証を提供しようとする企業、全国的な販売代理店に認められようとする企業、または顧客からの苦情や問題から自社の名前を守ろうとする企業にとって必須です。.
購入前の調達チェックリスト
小規模なMCB製造工場向けの機械購入を検討している場合、いくつかの質問をすることで信頼できるサプライヤーと単なる楽観的なサプライヤーを区別するのに役立ちます。契約を確定する前に、以下を確認してください:
- ツーリングは一般的な設計製品に基づくのではなく、あなた自身のMCBサンプルと極設計に基づいて設計されています。サプライヤーに、あなたの正確なレイアウトと端子設計に基づいてツーリングがどのように設計されたかを示すよう依頼できます。.
- 統合テストには、HMIに表示される磁気トリップ、高電圧試験、熱校正が含まれ、オフラインで実施されるものではありません。.
- 変更時間は、あなたが製造する特定のタイプのMCBに対して示され、実際のスループットは最も有利な状況ではなく、あなたの実際の製品範囲に基づいて提供されます。.
- サプライヤーの現場での特別な受入試験と、契約で指定されるあなたの現場での特別な受入試験があります。受入基準および受入報告書も存在するはずです。.
- 操作および方向性、利用可能な予備部品、制御システムのブランド(例:SiemensやMitsubishiのPLCおよびHMI)に関する明確な仕様があります。.
- リードタイムおよび設置期間に関する書面による条件があります。.
あなたの部品の適切な例を用いて回答を提供し、パンフレットからの回答ではないサプライヤーを見つけた場合、その機械の仕様とともにその品質を検討する価値があることを確信してください。.
納品から本生産までに期待できること
納品ステップを理解することで、自動化購入に伴う多くの不確実性が解消されます。プロジェクトが設定された計画に従って進行することが重要であり、それにより財務、チーム、および顧客への義務を事実に基づく日付で計算できます。.
プロセスはサンプル分析から始まります。この段階では、メーカーが既存のMCBサンプルを検査し、フィーダーとリベット留めの設計に必要な出力および極構成を決定し、品質テストのためのソリューションを検討します。これに続いて、レイアウトおよび工具設計が行われ、その後に機械の製造と組み立てが行われます。プロセスの最後の段階の一つとして、メーカーは自社施設で機能テストを実施します。.
機械が現場に到着すると、設置プロセスが始まり、通常5~7日かかります。その後、製造元に依存せずに生産ラインを運用できるオペレーターの訓練が行われます。受入試験が実施され、これは機械の有効性を文書で確認するものです。.
半自動アークチューブ組立機
コンパクトな統合機械は、年間20万~80万台の生産、限られたスペース、既存ラインの拡張による柔軟性の向上、または量産前にMCBの適切な設計を確認したい場合に適しています。これは、本格的な自動化と検証可能な品質を必要としながらも、完全なラインを正当化するだけの生産量がまだない企業向けのソリューションであり、インドや類似の地域における多くの新興メーカーを表しています。.
がより賢明でターゲットを絞った投資かもしれません。適切な選択は、工場の現状を正直に把握することから始まります。 しかし、多くの小規模および成長中のサーキットブレーカーメーカーにとっては、統合ルートが最もリスクの低い開始方法です。 コンパクトMCBミニ生産ライン統合機械 の完全な仕様を確認するか、MCBサンプル、目標出力、利用可能な床面積を送付し、Benlongのエンジニアに手動、ミニ、フルラインの各オプションのROI比較を含む提案レイアウトを返送させてください。その会話を始めるには、 または専用のMCB自動試験ラインが、より賢明でターゲットを絞った投資となる場合があります。適切な選択をするためには、現在の工場の実態を正直に把握することが重要です。.
しかし、ほとんどの小規模および成長中のサーキットブレーカーメーカーにとって、統合ルートは開始するための最もリスクの低い方法であり続けています。完全な仕様は コンパクトMCBミニ生産ライン統合機械, をご覧いただくか、MCBのサンプル、目標出力、および利用可能な床面積を送信し、Benlongのエンジニアが手動、ミニ、フルラインの各オプションにわたる完全なROI比較を含む提案レイアウトを返送します。その会話を始めるには、, Benlongチームに連絡し、 今日何を製造しているか、次にどこに進みたいかを説明してください。.