
 benlong




既存システムを産業用オートメーションでアップグレードする方法
インドの主要なスイッチギア製造工場に入ると、先進技術を備えた旧設備と新設備が共存しているのが見られます。あるホールでは最新の自動化が実践されている一方で、別のホールでは組立や検査に関しては従来の技術がまだ活用されています。旧設備を完全に置き換えることは経済的に困難であり、建物やその他の施設を整えるにはかなりの投資が必要です。より賢明な方法は、機能しているものを維持し、 産業用オートメーション それに段階的に新しい設備を重ねていくことです。.
本ガイドでは、既存の生産ラインをどのようにアップグレードできるかを説明します。アップグレードが意味すること、アップグレードが必要なラインの見極め方、そしてアップグレードの進め方を学びます。Benlong Automationは、HPLやHavellsなどのインドの電気メーカーと長年にわたり協力してきた経験があります。.
簡潔に言えば、スイッチギア製造におけるアップグレードとは、現在の作業フローに合わせて産業用自動化機器をレトロフィットすることであり、これは遮断器製造において非常に効果的であることが証明されています。.

既存システムを産業用自動化でアップグレードするとはどういう意味か?
へ 既存システムを産業用自動化でアップグレードすることは、 完全に置き換えるのではなく、まだ機能している生産プロセスを機械、制御、ソフトウェアシステムを導入して近代化することを意味します。この近代化は再構築ではなくレトロフィットであり、成形ハウジング、部品供給者、製品設計はそのままで、完全に置き換えることなく最新技術を導入するための運用のレトロフィットと呼ばれます。.
レトロフィットの原理を説明するために、家の修理に例えることができます。家は古い基礎のままですが、電気配線が変更され、最新の家電が設置され、スマートコントロールが追加されます。.
遮断器製造工場では、プロセスの基盤は製品自体であり、アップグレードは複数の要素から成ります。.
まとめると、実際には低電圧電気回路の製造プロセスにおける生産ラインのアップグレードの実施は、以下の4つの重要な側面を含みます。
機械的自動化(自動供給やピックアンドプレースなどの手作業を置き換えるシステム);
プロセス自動化(閉ループ溶接、自動熱・磁気校正、合否判定付き耐圧試験を含む);
制御自動化(PLCやHMIのシステムで、レシピを保存し、回路ラインのパラメータを短時間で変更可能にする);
データ自動化(試験結果、機械トルク、溶接エネルギーのデータ記録およびMESやERPへのデータエクスポートを含む).
工場がこれら4つすべてを同時に必要とすることは稀です。制御システムの移行(レガシーPLC、SCADA、HMI)についてのより広範な視点は、当社のガイドをご覧ください。 自動化システムアップグレードサービス; 本記事は生産設備自体に焦点を当てています。.
なぜ今、インドの電気機器メーカーがアップグレードしているのか
インドにおける産業オートメーション はスイッチギア分野で「あると便利」から競争上の必須要件へと変わり、その理由を説明する3つの圧力があります。.
義務的な認証。電気機器品質管理命令の下で、IS/IEC 60947-2に準拠して製造されたサーキットブレーカーは、インドの採用規格である IEC 60947-2 からのライセンスを取得しなければなりません。 インド規格局. 認証は一貫性を評価します:メーカーは、試験室に送られたサンプルだけでなく、すべてのユニットが指定された曲線内でトリップすることを示さなければなりません。. 手動の校正ベンチでは大量生産時にそれを保証するのは困難です。.
まず、義務的な認証です。電気機器品質管理命令によると、IS/IEC60947-2に基づいて開発されたスイッチギアスイッチは、インド規格局によるライセンス発行が必要です。認証は準拠を認めるものであり、メーカーは生産される各ユニットが指定値よりも良好に機能することを証明しなければなりません。これは手動テストステーションでは容易ではありません。.
次に、収益性の高い成長です。住宅建設や商業企業によって作られた共有施設は常に配電ステーションに集約されます。主要なスイッチギアブランドは能力を迅速に拡大していますが、より多くの手動ステーションを使用すると追加の人員、より広い床面積、そして変動性の増加が必要になります。.
最後に、輸出に対する期待です。さまざまな理由から、インド製スイッチギアの大部分は中東、アフリカ、隣接する南アジアの市場に向けられています。これらの市場ではスイッチが必要な基準を満たしていることの検証が求められます。.
当社の概要では インドの主要なサーキットブレーカーメーカー の競争環境をより詳しく解説しています。.
既存の生産ラインがアップグレードを必要とする兆候
ほとんどの工場では問題の所在を示すためにコンサルタントを必要としません。典型的な指標は以下の通りです:
出力が機械速度ではなくオペレーター数によって制限されている。.
特定の作業の時間差がオペレーター間、時間経過、季節によって大きくなる。夏季には手直しが増加する。.
各バッチの一部のサンプルのみが定期的に検査され、そのため顧客の手元で不良品が発生する。.
アークチューブプレート、スプリング、バイメタルなどの一部の設備部品が欠落しており、返品品の分析が行われるまで誰も気づかない。.
手動セットアップのため、極数や定格電流の締め付けに多くの時間がかかる。.
生産全体の性能評価のための校正および耐電圧試験結果の記録がない。.
これらのうち3つ以上が該当する場合、自動化の必要性が裏付けられますが、どこから始めてどの技術面を改善すべきかを決定する必要があります。.
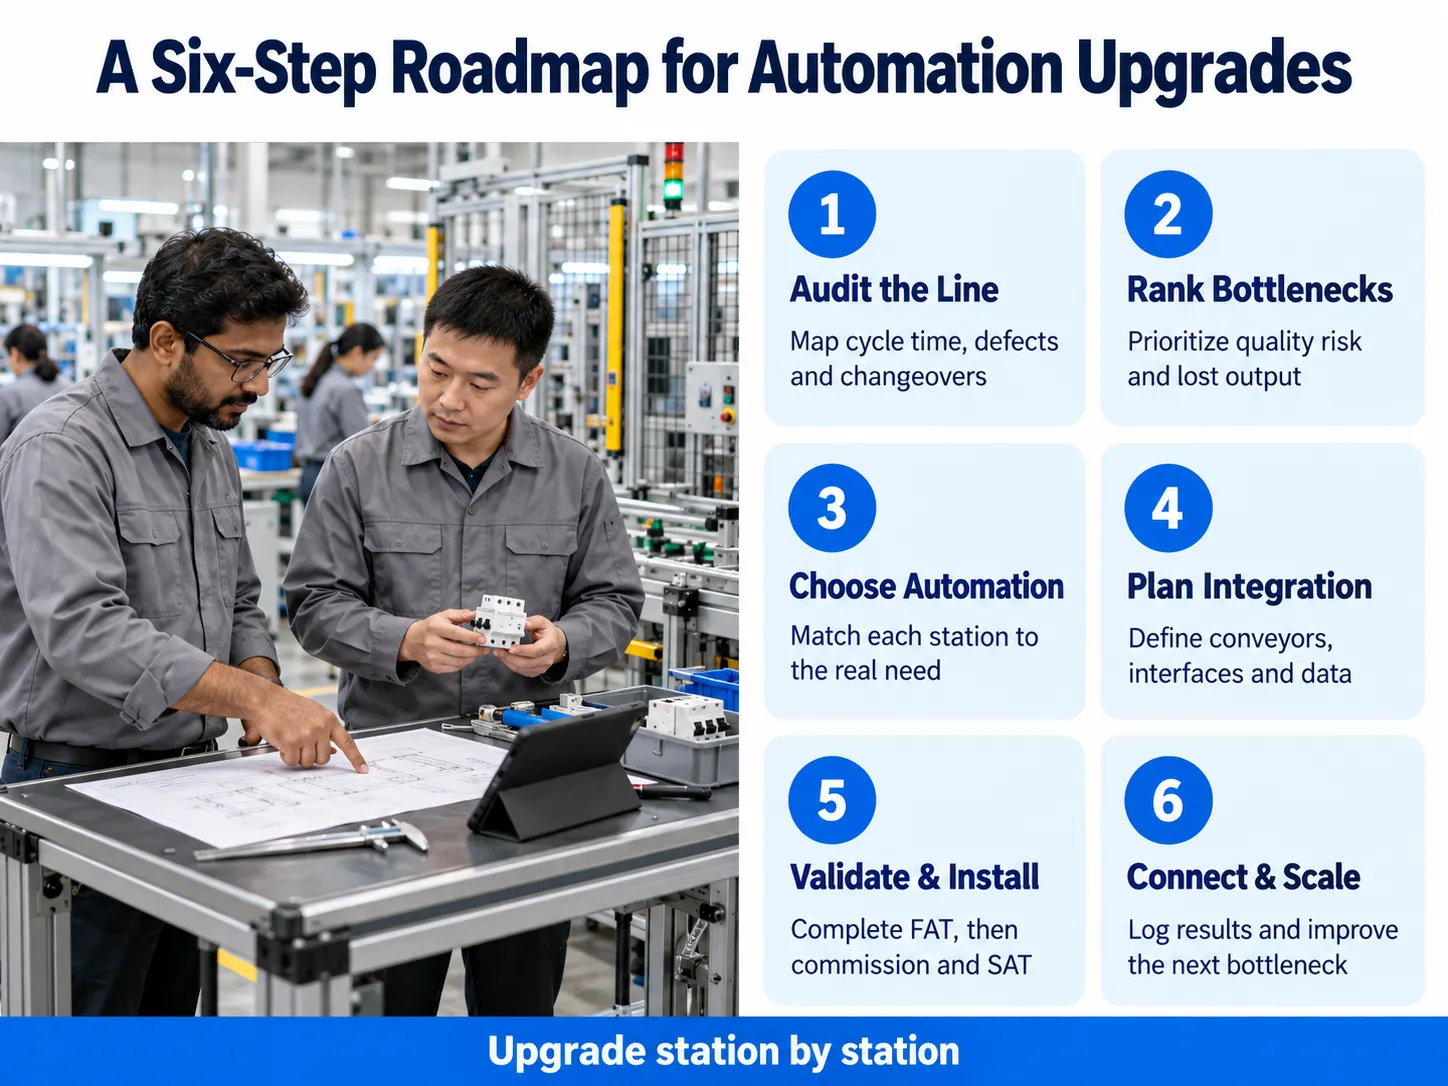
既存システムのアップグレード方法:6ステップのロードマップ
成功する 自動化アップグレード 厳格な手順に従います。これは、ベンロングのエンジニアリングチームがインドの顧客向けプロジェクトを担当する際に用いるのと同じアプローチです。.
ステップ1:現在のラインを監査する
各ステーションのサイクルタイム、作業者数、不良数、ステーション切り替えに必要な時間を含むカタログを作成します。製品、スケッチ、および関連するIS/IEC試験要件を収集します。この監査により、ボトルネックが正確にどこにあるかが明らかになります — 通常、経営陣の考えとは異なります。.
ステップ2:品質リスクとスループット損失によるボトルネックのランク付け
認証が必要な手順(校正、トリップテスト、耐電圧試験)および作業ミスが最も多い手順(小部品の組み立て、プレートの積み重ね、バイメタル溶接)が通常最初に実施されます。梱包やマーキングの工程は後回しにできます。.
ステップ3:各工程に適した自動化レベルを選択する
すべてのステーションにロボットが必要なわけではありません。手動での投入を伴う半自動プラントは、製品の大量生産があり、製品ファミリーが変わらない場合にのみ自己回収可能な完全自動ラインよりもはるかに低コストで同等の品質を提供できます。私たちの比較は 完全自動化 vs 半自動化生産 どのように決定するかを示しています。.
ステップ4:既存の設備との統合を考慮した設計
新しいステーションは既存のコンベヤーから部品を受け取り、利用可能な床面積に適合し、工場のシステムと連携する必要があります。設計段階でデータインターフェース(OPC UAまたはModbus TCP)およびバーコードやレーザーマークのシリアル番号を指定してください — 後からの追加ははるかに高コストになります。.
ステップ5:出荷前にテストし、計画された期間内に据え付ける
自社のサンプルを用いたサプライヤー工場での工場受入試験(FAT)を必ず実施し、その後据え付け後に現地受入試験(SAT)を行います。. 計画された停止期間に据え付けをスケジューリングすることで、新しいステーションが実証されるまで既存のラインの生産を維持できます。.
ステップ6:データを接続し、スケールアップする
ステーションが結果を記録し始めたら、SPCダッシュボードとOEEトラッキングを追加し、次のボトルネックへの自動化を拡張します。私たちの記事 高速MCB生産ライン向けMES はそのデータ層の仕組みを説明しています。.
ベンロングオートメーションがインドの主要電気ブランドのアップグレードを支援する方法
ベンロングオートメーションは中国の低圧電気製造の中心地である温州楽清に位置しています。同社はMCB、MCCB、RCCB、ACB、コンタクター、SPD、エネルギーメーターなど幅広い製品の組立、溶接、試験用のカスタマイズ機器を製造しています。インドは同社の主要な輸出市場の一つとなっており、インドのスイッチギア業界で最も有名なブランドのいくつかが顧客に含まれています。.
インドの製造業者がこの 産業用自動化レトロフィットに価値を置く理由 モデルは、Benlongが彼らにプロセスを捨てるよう求めないことです。各機械は顧客の技術図面、サンプル、および希望する製品仕様に基づいてカスタムメイドされており、既存の生産ラインを簡単に置き換えたり補強したりすることができます。より広範なサプライヤーの状況は、当社のガイドでカバーされています。 インドの自動組立機メーカーのレビュー.
HPLエレクトリック&パワー
HPLはMCB、MCCB、スイッチギア、電力メーターを製造しており、その工場では異なるフレームサイズと試験プロセスを持つ複数の製品ファミリーを生産しています。このように多様な製品を扱う生産者にとって、レシピベースの機械は重要です。これらの機械は、治具を手動でリセットする代わりに新しいプログラムを入力することで、単相から四相、または電流定格間を切り替えることができます。HPLはBenlongと協力したインドのブランドの一つであり、この種の多製品対応の柔軟性はBenlongの中核にあります。 MCB自動組立ライン, これは1Pから4Pまで30分以内で切り替え可能です。.
C&Sエレクトリック
C&S Electricは、MCBからMCCB、ACBまでの幅広い国内製品を産業およびインフラプロジェクト向けに提供しています。大きなフレームはより大きな機械的および電気的課題をもたらします:アークチューブの整列、接点圧力、メカニズムのネジのトルク、長時間過負荷の校正などです。C&S ElectricはBenlongの顧客リストに名を連ねており、このクラスの製品に対してBenlongは以下を供給しています。 MCCB自動生産ライン 100A〜1600Aフレーム用のサーボリベッティング、トルク制御締付け、電子トリップユニット校正、MESトレーサビリティを備えた装置、およびスタンドアロンの MCCB長時間熱校正ベンチ �‹ら16の独立したステーションを備えています。.
ハベルズ
Havellsはインド最大級の消費者および建築用電気ブランドの一つであり、MCB、RCCB、MCCB、配電盤を非常に広範なネットワークを通じて販売しています。その規模では、一貫性がすべてです:あるシフトでわずかに遅れてトリップするブレーカーは数ヶ月後に保証請求となります。HavellsもBenlongの顧客の一つです。大量生産のMCBプログラムにおいて、最も早く回収できるアップグレードは通常100%のインラインテストです。Benlongの MCB自動試験ライン は瞬時トリップ、熱校正、接触抵抗、ビジョンチェックを通じて1時間あたり1,800〜2,400ユニットを処理し、すべての結果をシリアル番号に対して記録します。.
ポリキャブ
Polycabはワイヤーとケーブルで最もよく知られており、スイッチギアおよび電気製品事業を拡大しています。新しい製品ラインを拡大する製造業者は特定の選択に直面します:初日から完全自動ラインに投資するか、品質に重要な工程をまず自動化し、完全自動化へと成長させるかです。後者の道では、Benlongのような半自動ステーションが MCBアークシュート半自動組立機 手動積み重ねと比較して組立時間を50〜70%短縮し、資本支出を抑えます。 MCB熱トリップ設定自動溶接ライン は、ブレーカーが正しくトリップするかを決定するバイメタル接合部に対し、ビジョンアライメント(±0.05 mm)されたクローズドループ溶接を提供します。.
�¤のブランドすべてに共通するロジックは同じです:製品と工場を維持し、人間のばらつきが品質や能力に影響を与える工程を自動化し、コンプライアンスを証明するデータを取得します。.
ボトルネックに適したアップグレードのマッチング
下表は、ベンロングの設備が既存のブレーカラインのどこに通常組み込まれるかをまとめたものです。数値はベンロングの公開製品仕様から取得しています。.
| 既存ラインのボトルネック | ベンロングのアップグレード | 公開性能 |
|---|---|---|
| 手作業によるMCB部品組立(1台あたり15~20秒) | MCB自動組立ライン | 1個あたり2~3.5秒、各ステーションでのビジョン検査、1P~4Pの切替は30分以内 |
| 手積みのアークチューブプレート | アークチューブ半自動組立機 | 組立に10~20秒(手作業は30~60秒)、プレート数と位置合わせセンサー搭載 |
| 手作業によるバイメタル溶接 | サーマルトリップセット自動溶接ライン | ±0.05 mmのビジョンアライメント、100%溶接エネルギーモニタリング、1シフトあたり10,000台以上 |
| サンプルベースの手動トリップ試験(60~80台/時) | MCB自動試験ライン | 1,800~2,400台/時、±0.5%電流精度、完全なデータロギング |
| MCCB組立およびETU校正を手作業で実施 | MCCB自動生産ライン | 1台あたり約30秒、100A~1600Aフレーム、IEC 60947-2準拠 |
| 不安定な長時間過負荷試験 | MCCB長時間熱校正試験台 | 8時間にわたる2%以下の電流ドリフト、4~16並列ステーション |
交換ではなくアップグレードの利点
- 労働力増加なしでより効率的な運用。自動組立は従来の組立より5~10倍高速で、自動試験により1時間あたり数十台から数千台の処理が可能。.
統計的品質管理。ビジョン検査、センサー検証済み組立、クローズドループ校正により、オペレーター間のばらつきが減少し、手作業で製造されたブレーカの現場故障の主な原因を排除。.
抜き取り検査ではなく完全検査。各ブレーカを試験・選別し、不良品が顧客に届く前に発見し、包装に入らないようにする。.
監査対応可能なトレーサビリティ。各トリップの時間、トルク、溶接プロファイルがシリアル番号と紐づけられ、BIS検査、主要顧客監査、輸出書類に対応。.
投資の安全性。既存の金型や製品設計を継続利用し、ボトルネック解消に必要な部分だけに資金を投入。.
段階的な費用負担。アップグレードは段階的に実施可能で、費用を予算内に分散可能。.
生産性と品質向上に関する詳細は、当社の記事をご覧ください。 産業オートメーション効率化の利点.
よくある課題と回避方法
| Challenge | 回避方法 |
|---|---|
| あいまいな仕様は製品に合わない機械を生む | 見積もり前に物理サンプル、図面、目標サイクルタイム、受入基準を送付し、契約書に明記する |
| 新ステーションが既存のコンベヤやシステムに接続できない | 設計段階で機械的インターフェース、I/O、データプロトコル(OPC UA / Modbus TCP)を定義する |
| 設置中に生産停止が発生する | まずサプライヤー工場でFATを完了し、計画停止期間に設置する |
| オペレーターが新設備に抵抗したり誤使用する | 現地トレーニングと明確なHMIレシピを含め、監査段階からライン監督者を巻き込む |
| 総着地コストが機械価格より高い | 輸送費、関税、GST、設置費、予備部品の予算も考慮し、工場渡し価格だけで判断しない |
コスト、リードタイム、投資回収率
ベンロングのすべての機械はカスタム設計されているため、価格は製品範囲、自動化の程度、および生産目標によって異なります。ベンロングの公開仕様からのリードタイムは現実的な計画ガイドを提供します:
| アップグレードタイプ | 一般的な製造リードタイム | 公開されている回収期間の目安 |
|---|---|---|
| セミオートマチック組立ステーション | €œ45日 | 約6〜9ヶ月 |
| 長時間熱校正ベンチ | 45–60日 | 顧客例:8ヶ月 |
| MCB自動組立または試験ライン | €œ90日 | 約9〜18ヶ月 |
| サーマルトリップ溶接ライン | €œ90日(新設計の場合は90〜120日) | ボリュームと不良コストによる |
| MCCB自動生産ライン | 90~120日 | 顧客例:14ヶ月 |
回収期間は労働コスト、ボリューム、不良率、および自社工場での保証リスクに依存します。契約前にご自身の数値に基づくROI計算を依頼してください。.
結論
アップグレードは最初からやり直すことを意味しません。インドの電気製造業者にとって、より良い品質と高い生産量への最速の方法は、既存の工場と製品を維持し、人間のばらつきが最もコストとなる工程—校正、試験、精密組立、溶接—を自動化し、すべてのユニットが適合していることを証明するデータを取得することです。.
ベンロングオートメーションは、HPL、C&S Electric、Havellsなどのブランドと協力し、最初のセミオートマチックステーションから完全なラインまで、インド市場向けにまさにこの取り組みを何年も行ってきました。アップグレードを計画している場合は、, ベンロングのエンジニアリングチームにご連絡ください 製品サンプル、現在の生産量、目標能力をお知らせいただければ、カスタマイズされた提案とROI分析を提供します。.
黄小雷 | Benlong Automation




