Benlong




Optimasi Pola Konfigurasi Muatan Palet: Skema, Lapisan, dan Unit per Lapisan
Seseorang harus memahami bahwa satu pallet dapat memberikan jawaban untuk tiga hal: berapa banyak paket (atau unit) yang ada dalam satu lapisan; berapa banyak lapisan paket (atau unit) yang membentuk pallet; dan akhirnya di mana pallet tersebut berada di truk/trailer. Menjawab ketiga pertanyaan ini dengan benar memungkinkan memuat jumlah produk yang lebih banyak ke setiap truk; mengurangi penolakan di dermaga penerimaan; dan menghindari membayar orang untuk menyusun ulang pallet pada pukul 2:00 pagi. Jika orang yang menjawab pertanyaan ini salah, mereka masih dapat memiliki visualisasi yang sangat baik tentang apa yang terjadi di HMI sampai saat muatan mulai bergerak melewati tikungan pertama – pada titik itu mereka akan memahami istilah yang digunakan, jenis geometri yang mendasarinya, pandangan lengkap mereka tentang situasi, dan peluang optimasi yang mungkin ada terkait jumlah kotak per pallet.
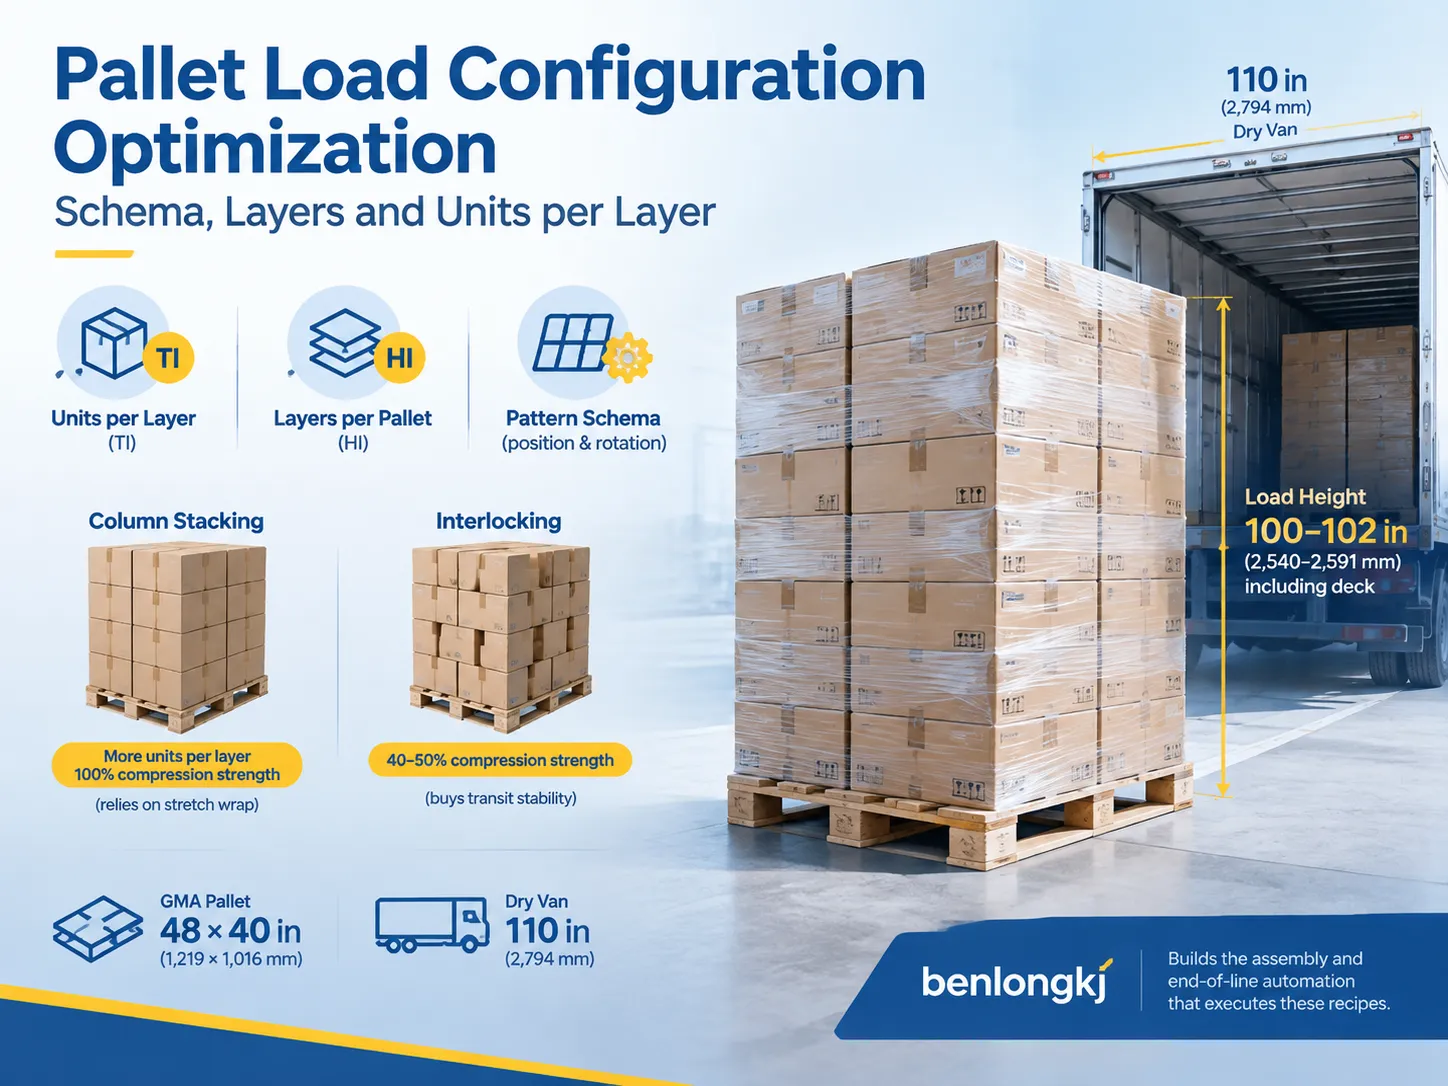
Saat mengoptimalkan cara Anda membangun pallet, Anda perlu mempertimbangkan 3 faktor; unit per lapisan (yang sering disebut sebagai “TI”), lapisan per pallet (yang kadang disebut sebagai “HI”), dan jenis pola tumpukan yang akan Anda gunakan untuk menumpuk pallet. Dengan menumpuk pallet Anda dalam kolom, dimungkinkan untuk memaksimalkan total jumlah unit dalam lapisan pallet dan menyediakan dukungan paket 100% menggunakan pembungkus stretch, tetapi menggunakan metode interlocking tidak memberikan dukungan paket yang sebaik itu dengan interlocking dibatasi sekitar 66% dari dukungan paket maksimum teoritis Anda. Jika Anda bekerja dengan ukuran pallet GMA 48″ x 40″ yang umum, dan pallet harus muat di dalam van 110″, maka total tinggi aktual muatan yang dimuat harus sekitar 100″ hingga 102″ ditambah tinggi pallet Anda di atas muatan.
TI dan HI: dua angka yang sudah dipahami oleh pelanggan Anda
Setiap bentuk dokumen gudang yang berbeda — panduan pengiriman dan bagan konfigurasi pallet — membawa kode yang sama: TI × HI. TI mengacu pada jumlah item dalam satu lapisan (karton, baki, ember, kantong, paket yang dibungkus shrink), sementara HI mengacu pada jumlah lapisan pada pallet. Menghitung TI dan HI menghasilkan total jumlah unit dalam pengiriman, yang merupakan satuan ukuran yang digunakan pusat distribusi untuk memastikan bahwa pengiriman sesuai dengan pesanan pembelian tanpa memeriksa kotak pengiriman apa pun.
Misalnya, jika sebuah pallet menunjukkan 16 × 4, itu berarti ada 64 unit dalam pengiriman; pallet dengan bacaan 10 × 5 terdiri dari 50 unit. Meskipun dua pallet mungkin terlihat sangat mirip, mereka dapat terdiri dari jumlah kargo yang berbeda secara signifikan, dan perubahan itu langsung tercermin dalam biaya pengiriman. Untuk alasan ini, insinyur berpengalaman menganggap TI dan HI sebagai kriteria desain dan bukan sekadar pengukuran; misalnya, jika mereka membuat penyesuaian setengah inci pada karton utama, mereka mendapatkan empat unit ekstra per lapisan.
Akhirnya, perhatikan bahwa TI dan HI hanya menunjukkan jumlah dan bukan bentuk. Dua pengiriman dengan pembacaan yang sama (12 × 5) dapat berbeda secara signifikan saat diangkut, tergantung apakah karton dimuat dengan sisi tepi atau diputar pada setiap lapisan.
Apa yang sebenarnya terkandung dalam skema muatan pallet
Jika Anda mendefinisikan lini baru, membuat model simulasi, atau mengisi bagan resep robot, yang Anda miliki hanyalah gambar desain. Oleh karena itu, Anda memerlukan satu set data yang menggambarkan pemuatan secara lengkap dan memudahkan kedua departemen membuat pallet yang sama. Dua belas bidang berikut adalah set minimum, dan mereka juga alasan lini produksi yang direncanakan sebelum jejak karton dibekukan cenderung memerlukan pengerjaan ulang setelah kasus nyata tiba dari corrugator. Skema praktis untuk satu SKU terlihat seperti ini.
| Bidang skema | Apa yang dicatat | Nilai tipikal |
|---|---|---|
| Jejak pallet | Panjang × lebar dek, dan format | 48 × 40 in (1.219 × 1.016 mm) GMA; 1.200 × 800 mm EUR |
| Tinggi dek | Ketebalan pallet, ditambahkan ke tinggi muatan | 5-6 in (127-152 mm) |
| Dimensi unit | Panjang × lebar × tinggi, saat ditumpuk (bukan saat berdiri) | 12 × 10 × 10 in (305 × 254 × 254 mm) |
| Orientasi yang diizinkan | Rotasi yang dapat diambil unit (0° / 90° / 180° / 270°) | Hanya 0° dan 90° |
| Unit per lapisan (TI) | Jumlah dalam satu lapisan lengkap | 16 |
| Lapisan (HI) | Jumlah lapisan yang dibangun di atas dek | 4 |
| Keluarga pola | Kolom, interlock, pinwheel, split-row, spiral | Interlock, ganjil/genap |
| Batas overhang | Proyeksi maksimum unit melewati tepi dek | 0 in (rata) sampai 1 in (25 mm) |
| Media antar lapisan | Slip sheet, lapisan bantalan, titik lem, tidak ada | Slip sheet setiap 2 lapisan |
| Unitisasi | Putaran stretch wrap, pengikatan, papan sudut | 3 putaran dasar + spiral ke atas |
| Batas tinggi | Batas pengatur, mana yang paling rendah | Trailer 110 in; balok rak 96 in |
| Batas berat | Rating pallet dan preferensi pengangkut | Maks 2.500 lb; preferensi 2.000 lb |
Lengkapi dua belas kotak itu dan sebuah sel pengepakan, tim manual atau fasilitas penyimpanan eksternal akan membentuk muatan yang persis sama. Lewatkan satu — ukuran berlebih adalah korban umum — dan Anda memiliki muatan yang memenuhi angka pada dokumen tetapi gagal di truk.
Lima keluarga pola, dan biaya masing-masing
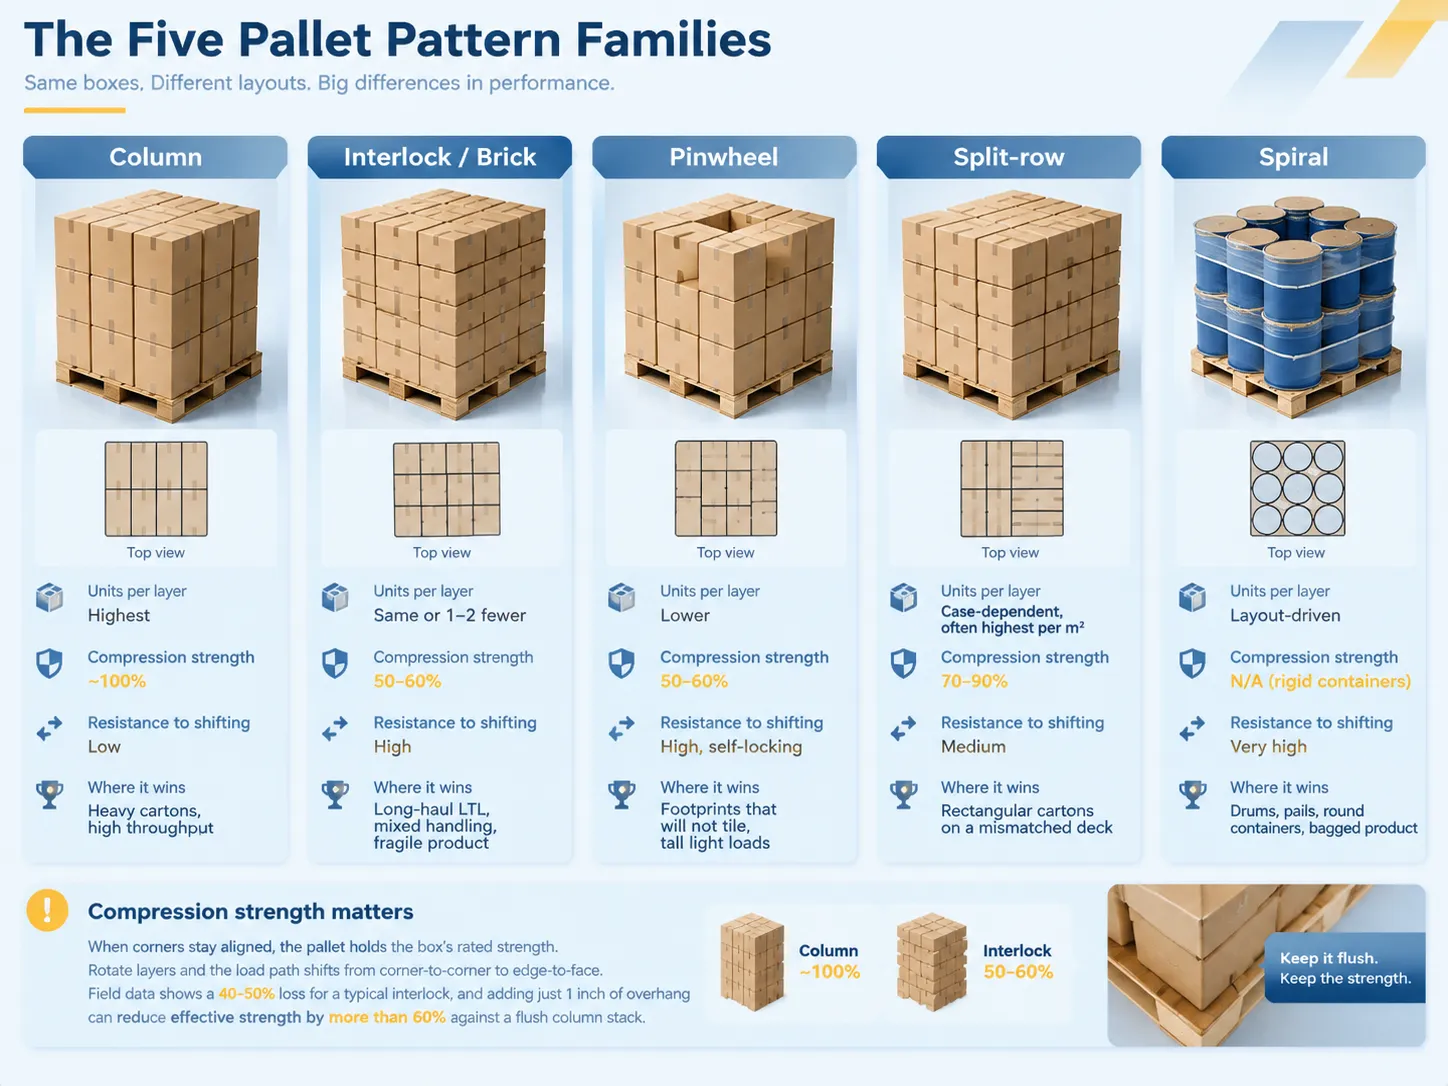
Faktanya, hampir semua desain pallet dapat diklasifikasikan ke dalam lima kategori. Dalam penumpukan kolom, lapisan yang sama ditumpuk terus menerus sepanjang tinggi pallet. Dalam pola interlocking (juga disebut pola bata), lapisan kotak diputar 90 derajat pada setiap lapisan bergantian sedemikian rupa sehingga sudut kotak dari lapisan berbeda terkunci bersama. Pola pinwheel menunjukkan pengaturan kotak di sekitar titik kosong di tengah lapisan yang diperlukan untuk unit dengan bentuk ganjil. Pola split-row mengimplikasikan penumpukan kotak dengan cara berbeda dari kotak di lapisan sebelumnya. Spiral cocok untuk pallet dengan kotak atau kemasan bulat.
| Keluarga pola | Unit per lapisan | Kekuatan kompresi yang dipertahankan | Ketahanan terhadap pergeseran | Dimana unggul |
|---|---|---|---|---|
| Kolom | Tertinggi | ~100% | Rendah — tergantung pembungkus | Karton berat, rantai pasokan pendek, throughput tinggi |
| Interlock / bata | Sama atau 1-2 lebih sedikit | 50-60% | Tinggi | LTL jarak jauh, penanganan campuran, produk rapuh |
| Kincir Angin | Lebih rendah | 50-60% | Tinggi, pengunci sendiri | Jejak yang tidak akan menempel, beban ringan tinggi |
| Baris terpisah | Tergantung kasus, sering tertinggi per meter dek | 70-90% | Sedang | Karton persegi panjang pada dek yang tidak cocok |
| Spiral | Berbasis tata letak | Tidak berlaku untuk kontainer kaku | Sangat tinggi | Drum, ember, kontainer bulat, produk dalam kantong |
Seseorang harus menekankan angka kompresi karena itu adalah hal yang sering tidak dianggap serius oleh orang. Ketika sudut karton tetap sejajar, mereka menahan beban secara langsung dan dengan demikian, memiliki nilai kompresi yang disebutkan dalam sertifikat kotak. Rotasi lapisan mengubah jalur beban dari sudut ke tepi dan menurut data lapangan, kerugian mencapai sekitar 40–50% untuk interlock klasik. Dan ini bertambah. Tambahkan hanya satu inci overhang pada beban yang terinterlock dan kekuatan efektif beban ini dapat turun lebih dari 60% dibandingkan dengan tumpukan kolom rata. Misalnya, jika tumpukan Anda terdiri dari 8 lapisan kotak yang dinilai untuk 400 lb, maka ini adalah perbedaan antara pengiriman yang aman dan lapisan yang tertekan di bagian bawah.
Cara perhitungan unit per lapisan sebenarnya
Ini aritmatika sederhana, tetapi pembatasannya lebih rumit. Ambil dek 48 × 40 inci dan jejak 12 × 10 inci. Pertama, bagi 48 dengan 12 untuk menentukan panjang (4), lalu bagi 40 dengan 10 untuk menentukan lebar (4). Ini berarti Anda dapat memasukkan 16 unit dalam satu lapisan, dan jika ada 4 lapisan dengan tinggi 10 inci, Anda akan memiliki 64 unit pada 40 inci.
Sekarang bagian yang rumit. Tidak ada cara yang bagus untuk membagi 48 dengan jejak 13 inci. Jadi, Anda harus membiarkan dek membuang 2 sampai 5 inci (51 sampai 127 mm), mengizinkan overhang, atau memutar dek. Jika karton diputar 90°, ini membuat perbedaan dalam jumlahnya. Lapisan yang terinterlock memerlukan penyelesaian lapisan ganjil dan genap secara berbeda karena ini bukan masalah yang sama lagi.
| Pembatas | Apa pengaruhnya pada unit per lapisan | Aturan praktis |
|---|---|---|
| Overhang melewati dek | Menambah hitungan tampak, mengurangi kekuatan nyata | Batas maksimal 1 inci (25 mm); hingga 32% kehilangan kompresi |
| Underhang (produk di dalam dek) | Memboroskan volume, membiarkan beban miring | Jaga agar rata pada setidaknya dua sisi yang berlawanan |
| Celah tanpa penopang antara papan dek | Mengurangi dukungan permukaan bawah pada lapisan dasar | Lapisan dasar harus menjangkau papan, bukan menjembatani celah |
| Deformasi kantong atau baki | Merusak jejak yang diasumsikan | Gunakan bantalan lapisan; jangan model dimensi nominal |
| Persyaratan orientasi label | Memaksa rotasi, mungkin mengurangi jumlah | Konfirmasi sebelum pola dibekukan |
Dari mana sebenarnya jumlah lapisan berasal
HI ditentukan oleh batasan apa pun yang muncul pertama kali. Selalu ada setidaknya tiga dari mereka. Trailer memiliki tinggi dalam sekitar 110 inci (2794 mm); kurangi celah, batang beban, dan tinggi lantai, dan tinggi beban efektif yang Anda kerjakan akan berada antara 100 dan 102 inci. Rak mungkin bahkan lebih sempit — rak setinggi 96 inci (2438 mm) adalah standar, itulah sebabnya beban yang mungkin mudah muat di trailer mungkin tidak sampai ke titik penyimpanan pertama. Berat menutup lingkaran dari sisi yang berlawanan — memiliki kapasitas palet nominal sebesar 2.500 pound (1134 kg) adalah kapasitas maksimum, dan sebagian besar pengangkut lebih suka bekerja dengan kargo yang beratnya hingga 2.000 pound (907 kg).
Jadi, bagi tinggi yang tersedia dengan tinggi unit, bulatkan angka ini ke bawah, dan bandingkan dengan parameter berat dan persyaratan pengiriman dari pengecer. Ada distributor yang memiliki 48 inci (termasuk tinggi dek 12 inci) sebagai tinggi keras mereka — ini lebih ketat daripada apa pun yang dapat ditawarkan trailer. Jika pola lolos inspeksi tanpa pemeriksaan kepatuhan itu, maka akan salah meskipun perhitungannya akurat.
Tuas optimasi yang mengalahkan pengaturan pola
Tim menghabiskan minggu-minggu untuk menyempurnakan pola ketika hadiah yang lebih besar berada satu tingkat di atas pada karton. Memindahkan karton utama dari 12 × 10 inci ke jejak yang menata dek dengan benar dapat meningkatkan lapisan dari 12 unit menjadi 16. Itu adalah peningkatan 33% dalam kepadatan palet, dan ini berlaku untuk setiap palet yang akan dihasilkan SKU. Setengah inci lebar karton bisa lebih berharga daripada tuning perangkat lunak apa pun.
Di atas karton, keuntungan berasal dari unitisasi dan desain penanganan daripada geometri: lembar slip di antara lapisan untuk menyebarkan beban dan mengurangi deformasi, titik lem untuk menghentikan lapisan atas bergerak, pembungkus stretch yang diterapkan dengan benar dengan setidaknya tiga lapisan dasar yang menggenggam dek itu sendiri, dan papan sudut pada beban lebih dari 36 inci. Itu adalah langkah stabilitas, bukan langkah hitung, tetapi itulah yang memungkinkan Anda mempertahankan hitungan lebih tinggi tanpa membayar klaim kerusakan. Otomatisasi juga mengubah ekonomi di sini, karena penanganan otomatis karton antara pelabelan dan paletisasi memungkinkan Anda mempertahankan orientasi lapisan dasar tertentu dan ketegangan pembungkus tertentu setiap siklus, bukan apa pun yang dilakukan shift.
Biaya throughput dari pola yang lebih baik
Memilih pola yang tepat penting untuk waktu siklus dan stabilitas. Pola paling efisien yang dapat dilakukan mesin adalah tumpukan kolom, karena semua lapisan identik dan oleh karena itu gerakannya sama. Pola interlocking membutuhkan dua set koordinat dan program gerak, sehingga sel robotik harus menangani lapisan ganjil dan genap secara terpisah. Dalam kasus paletiser lapisan tradisional, pola berdasarkan kolom dapat bekerja hampir pada kecepatan maksimum; pola interlocking lebih lambat dengan nilai yang menjadi faktor di setiap siklus.
Namun, jenis mesin bahkan lebih penting daripada spesifikasi pola. Sementara palletizer robotik tidak dapat melebihi 10 kotak per menit dan kurang dari 20 kg per pengambilan, palletizer tradisional dapat melakukan hingga 28-30 siklus per menit dalam praktik dengan penurunan di bawah 12 kotak per lapisan. Mesin penanganan lapisan adalah yang tercepat dalam menempatkan lapisan penuh, dan hanya membutuhkan 2 hingga 5 menit untuk beralih dari beban lapisan penuh kotak ke jenis beban lain dibandingkan dengan 18 hingga 58 menit untuk palletizer tradisional. di mana lini dinilai berdasarkan output per shift daripada berdasarkan kotak per pallet, pola yang lebih lambat akan menelan biaya lebih dari nilai tiga karton ekstra tersebut.
Apa yang diubah otomatisasi tentang optimasi pola
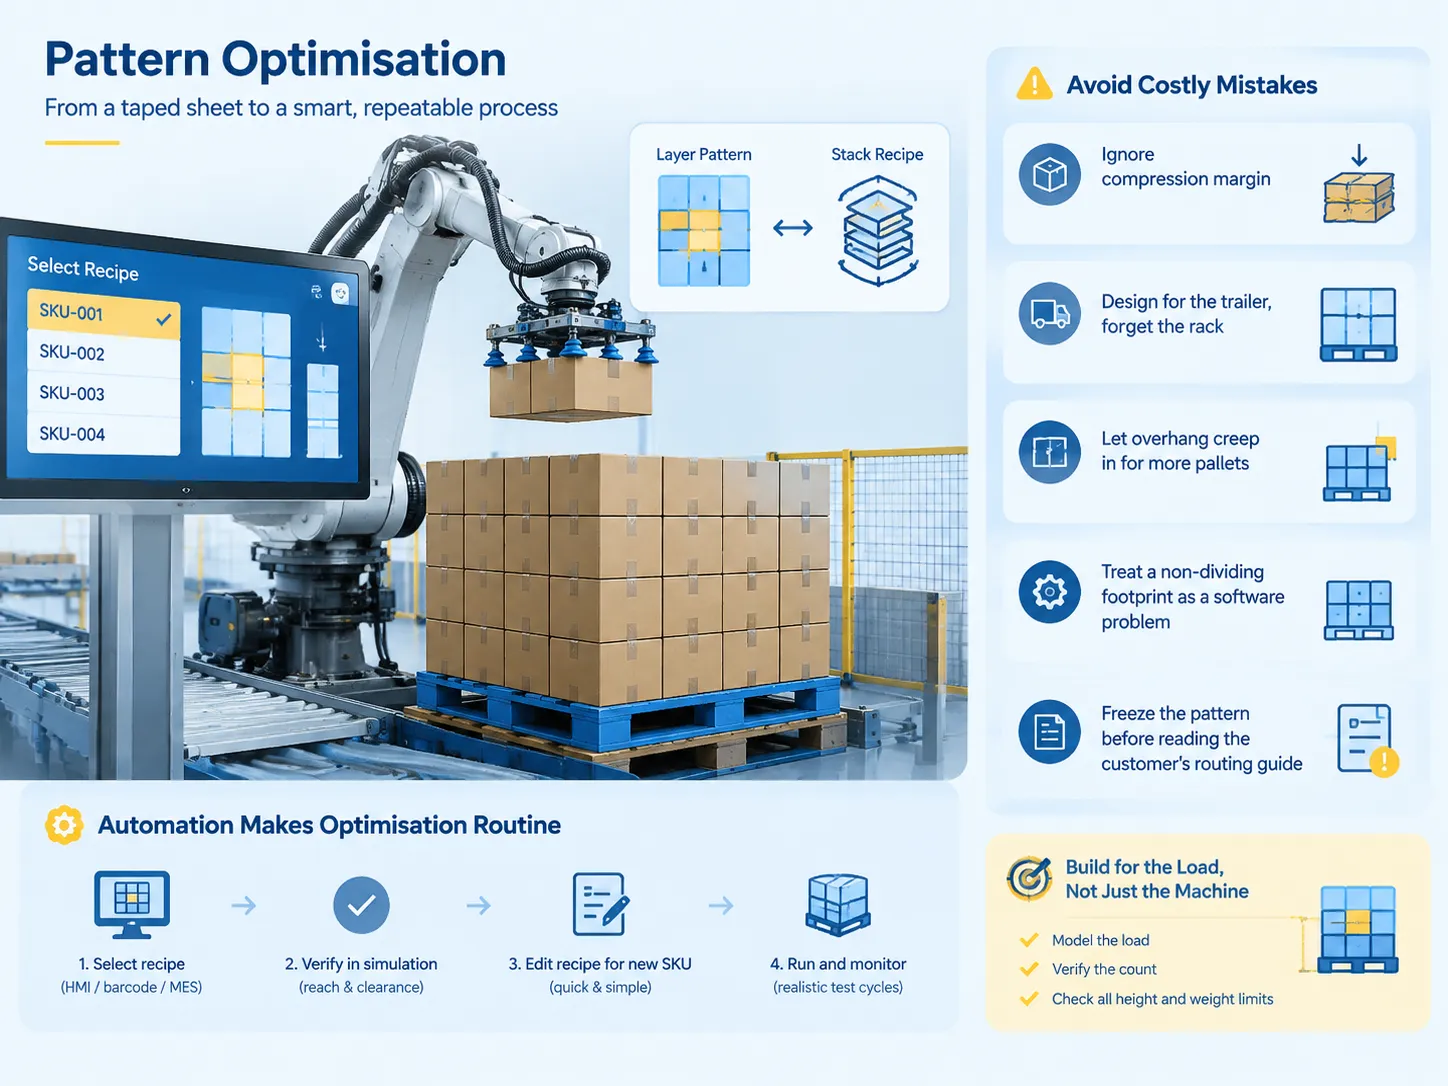
Ketika pola ada sebagai instruksi dan bukan hanya sebagai kertas cetak yang ditempelkan pada mesin, optimasi menjadi bagian dari proses daripada operasi satu kali. Pola berlapis ada dalam sistem dalam bentuk basis data penempatan yang diperoleh dari dimensi unit dan ukuran platform. Resep berisi informasi tentang cara lapisan saling menyisip, berputar, dan mengubah posisi. Operator yang memilih resep melalui HMI, atau secara otomatis dipilih oleh mesin tergantung pada barcode atau informasi sistem.
Ada tiga hal yang dapat diterapkan untuk membuat sistem seperti itu lebih efisien. Pertama, penting untuk memeriksa apakah lapisan dapat dijangkau dalam simulasi offline sebelum workstation dibuat. Pola yang tidak dapat dijangkau pada lapisan kedelapan adalah masalah mekanis dan bukan masalah pemrograman. Kedua, harus dipastikan bahwa dalam kondisi ketika SKU baru ditambahkan ke sistem hanya diperlukan penyesuaian resep. Harus ditetapkan siapa yang bertanggung jawab atas hal itu. Terakhir, penting untuk menjaga pengujian pola tetap realistis saat mengevaluasi dukungan tepi, karena menguji pola yang dilakukan dengan kemasan ideal dan kemudian mengujinya dengan kotak yang terlalu penuh atau membengkak akan menyebabkan beberapa masalah penempatan, yang akan dianggap sebagai masalah dengan robot.
Kesalahan konfigurasi yang merugikan uang nyata
Kesalahan mahal yang berulang. Meningkatkan lapisan per pallet tanpa memeriksa batas kompresi, sehingga pengiriman dalam kondisi baik, tetapi lapisan bawah terdeformasi. Merancang untuk trailer daripada untuk rak. Memberi toleransi untuk sedikit menggantung guna memenuhi persyaratan jumlah pallet. Menganggap jejak non-pemisah sebagai masalah perangkat lunak daripada masalah kemasan. Menyelesaikan pola sebelum membaca instruksi routing pelanggan.
Ada juga masalah yang lebih kompleks: membuat pola yang sesuai untuk mesin daripada untuk beban. Pola yang sesuai untuk penjepit, tetapi memiliki pusat gravitasi beban terlalu tinggi membuatnya terlihat bagus di akhir proses, tetapi gagal di trailer. Solusinya tidak terlalu menarik — buat model untuk beban, periksa jumlahnya dan bandingkan dengan semua batasan tinggi dan berat yang mungkin, dan baru kemudian sesuaikan mesin.
Bagaimana benlongkj masuk ke dalam gambaran ini
Kita harus jujur tentang posisi kita. benlongkj membangun sistem perakitan otomatis, cetakan injeksi dan lini produksi khusus — termasuk lini produksi otomatis MCB yang mengambil pemutus dari pencetakan dan perakitan hingga pengujian dan pengepakan. Dalam posisi awal, kami bukan produsen palletizer, juga tidak menawarkan perangkat lunak untuk mengoptimalkan pola. Sebaliknya, yang kami sediakan dalam kerangka layanan kami adalah desain urutan manufaktur industri, yang melibatkan proses akumulasi, orientasi, pelabelan, dan inspeksi, yang berkaitan dengan pengenalan produk ke dalam palletizing.
Ini sangat penting untuk disorot, karena biasanya palletizer yang disalahkan atas kegagalan pola, sementara kenyataannya, alasan kegagalan ada jauh di hulu. Ketika kotak tiba dengan rotasi 15°, kelebihan isi, atau label menghadap sisi yang salah, tidak ada pola yang bisa membantu. Sebagian besar pekerjaan kami diarahkan untuk menciptakan input yang konsisten sehingga resep yang baik dapat diterapkan secara efektif.
Pertanyaan yang Sering Diajukan (FAQ)
Apa arti TI dan HI pada lembar pola pallet?
TI mengacu pada berapa banyak unit yang ditemukan dalam satu lapisan dan HI menunjukkan berapa banyak lapisan yang ada pada pallet. Konfigurasi 16 × 4 akan menghasilkan total 64 unit. Kedua angka harus disediakan dalam lembar spesifikasi atau dokumen routing karena gudang penerima memeriksa beban terhadap angka-angka ini tanpa membuka penutup stretch.
Bagaimana cara menghitung unit per lapisan?
Gunakan pengukuran panjang dek dibagi dengan panjang unit, dan hal yang sama untuk lebar dek dan lebar unit, lalu kalikan kedua angka yang dihasilkan. Misalnya, kasus dek 48 × 40 inci dan karton 12 × 10 akan menghasilkan 4 unit sepanjang panjang dan 4 unit sepanjang lebar — sehingga total 16 unit. Dalam kasus di mana unit tidak pas secara merata di dek, harus diputuskan antara kehilangan bagian dek, membiarkan unit menggantung, atau menempatkan baris alternatif.
Apakah penumpukan kolom atau interlocking lebih baik?
Jika kekuatan kompresi dan waktu siklus menjadi perhatian utama, penumpukan kolom dapat dilakukan. Jika beban harus tahan transportasi jarak jauh, interlocking harus digunakan pada titik ini. Perlu dicatat bahwa interlocking membutuhkan sekitar 40% hingga 50% dari kekuatan kompresi karton karena sudut tidak lagi sejajar, sehingga ini bukan pilihan yang tepat untuk produk berat yang dikirim jarak jauh dan memiliki pembungkus yang baik.
Apakah robot palletizing dapat menangani lebih dari satu SKU pada pallet yang sama?
Tentu saja. Penggunaan pallet campuran-SKU dan pallet pelangi sudah umum dalam sel otomatis berbasis resep saat ini; perangkat lunak mesin memiliki potensi untuk menangani sebanyak produk yang diperlukan. Oleh karena itu, media ini hanya membatasi kemungkinan dalam hal tooling karena pad vakum untuk kotak tidak dapat mengambil kantong.
Apakah pola pallet mempengaruhi biaya pengiriman?
Secara sederhana, berat dimensi dan kepadatan pallet menyebabkan biaya pengangkut dikenakan berdasarkan berat aktual atau berat dimensi, mana yang lebih besar. Pada dasarnya, semakin padat pallet, akan ada lebih sedikit pengiriman untuk tingkat muatan produk yang sama. Dari 12 hingga 16 unit per lapisan menghasilkan peningkatan optimasi kepadatan sebesar 33% dibandingkan dengan ukuran trailer yang sama.
Referensi
- ISO — ISO 3394:2012 Dimensi kemasan persegi panjang kaku
- NIST — Handbook 44, Spesifikasi, Toleransi dan Persyaratan Teknis Lain untuk Perangkat Penimbangan
- UL Solutions — Standar pengujian pallet dan muatan unit
- ASTM International — D4169 Praktik Standar untuk Pengujian Kinerja Kontainer dan Sistem Pengiriman
- US EPA — Panduan penggunaan ulang pallet dan kemasan kayu
- MHI — Materi referensi muatan unit dan palletizing
Kesimpulan
Meskipun desain muatan pallet bukan bagian dari proses pengiriman, sangat penting bahwa desain dievaluasi terhadap tata letak pallet dan langkah-langkah yang diambil untuk perlindungan desain sebelum desain akhir ditetapkan. Hal ini harus dipertimbangkan sebelum mencapai rencana desain akhir. Saat menghadapi keputusan tentang bagaimana mengatur pallet, pengguna harus memilih salah satu dari dua konfigurasi pallet yang tersedia, yaitu konfigurasi kolom dan konfigurasi interlock. Kedua konfigurasi berbeda dalam tingkat kompresibilitas serta waktu konstruksi dan pembongkaran. Dalam hal ini, langkah pertama dalam seluruh proses adalah mengukur karton pengiriman yang ditempatkan pada pallet. Karton pengiriman yang berukuran tepat akan memberikan hasil yang lebih baik dalam proses dibandingkan yang lain. Oleh karena itu, juga penting untuk melihat apakah karton pengiriman kompatibel dengan konfigurasi muatan yang diperlukan.