 benlong
Qu'est-ce que l'équipement de test automatique ? Types, industries et coûts
L'équipement de test automatique est décrit comme l'équipement qui utilise des stimuli pour établir si le produit testé fonctionne ou non. Cela signifie que l'équipement de test automatique fournit l'entrée, mesure la sortie et décide si le produit a réussi le test sans aucune intervention humaine. Cette définition englobe de nombreux outils variés, allant des machines de test vérifiant les assemblages de câbles aux dispositifs de test pour semi-conducteurs valant des millions de dollars. C'est la raison pour laquelle les gens confondent le terme ATE lorsqu'ils le rencontrent dans différentes industries, car il ne désigne pas seulement un certain type ou une catégorie d'appareils dans une industrie, mais plutôt une catégorie très large. Le guide ci-dessous fournit toutes les informations nécessaires sur l'équipement de test automatique, y compris comment les types d'équipements de test automatique diffèrent les uns des autres, ce que l'équipement de test automatique est capable de faire, quelles industries l'utilisent, son prix, et comment spécifier un équipement de test automatique.
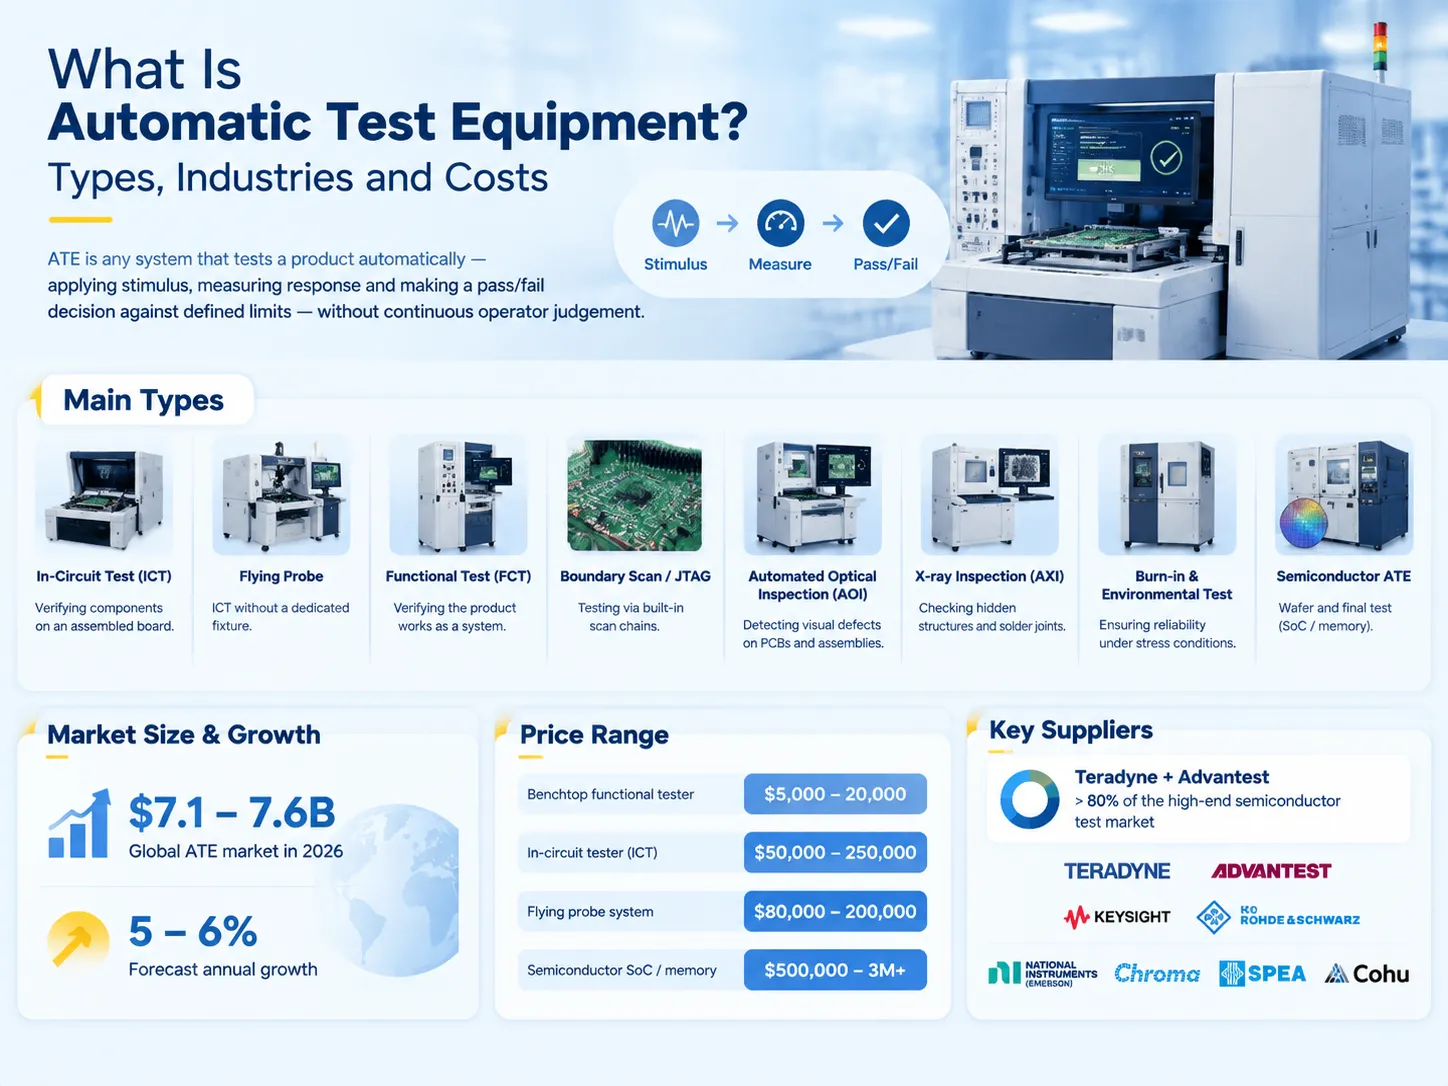
L'équipement de test automatique (ATE) désigne tout appareil capable d'effectuer des tests de produits sans supervision humaine et automatiquement par le biais de l'application de stimuli, de la mesure des réponses et de la prise de décisions basées sur les résultats obtenus. Les ATE peuvent être classés en plusieurs groupes majeurs, notamment ICT (test de la carte assemblée), sonde volante (un système ATE qui ne nécessite pas de dispositif de test), test fonctionnel (FCT, où le produit entier est testé), boundary scan, JTAG, inspection optique automatisée (AOI), inspection aux rayons X, tests de burn-in et tests environnementaux. Selon les prévisions, le marché des ATE atteindra environ 7,1 milliards et en 2026, il croîtra à un taux moyen de 5 à 6 % presque partout dans le monde. Le prix des ATE varie considérablement : de 15 000 à 20 000 pour une version basique et de 50 000 à 250 000 pour un appareil ATE avancé. Cependant, Teradyne et Advantest représentent plus de 80 % des appareils ATE vendus.
Qu'est-ce que l'équipement de test automatique
Quel que soit le secteur, le test automatisé suit un processus en quatre étapes : stimulus, mesure, comparaison et décision. Le système génère l'entrée vers le dispositif sous test (DUT), prend la lecture et compare le résultat avec la limite prédéterminée avant de formuler une conclusion. Les différences entre les systèmes résident dans le type de stimulus utilisé et sa méthode de mesure, le nombre de points de test, la vitesse requise et les conditions de travail.
On peut savoir que l'ATE est différent de l'inspection car l'inspection signifie simplement regarder un produit tandis que l'ATE implique de tester le produit. L'ATE est complémentaire à l'inspection, ce qui signifie que les deux processus doivent être utilisés ensemble. De plus, l'ATE ne doit pas être confondu avec l'acquisition de données, qui signifie la collecte des résultats sans test.
Les tests automatisés présentent les caractéristiques suivantes que les tests manuels ne peuvent pas avoir : Répétabilité — cela signifie qu'une fois qu'un produit est testé, il peut être testé à nouveau soit par un autre opérateur, soit sur une autre machine, mais le résultat sera toujours le même ; Vitesse — cette caractéristique signifie que les tests automatisés prennent des millisecondes tandis que les tests manuels prennent des secondes ; Couverture — le nombre de points de test peut atteindre mille et le processus de production ne s’arrête pas ; Traçabilité — signifie que le résultat de chaque équipement peut être suivi par son numéro de série.
Pourquoi les tests automatisés existent
L’adoption des équipements de test automatisés (ATE) est motivée par trois forces qui s’appliquent non seulement dans l’électronique.
- Volume. Pour des séries de production de quelques centaines d’unités par an, le test manuel est logique et parfaitement réalisable. Cependant, avec des séries de production de plusieurs centaines de milliers, il n’est plus envisageable de s’appuyer sur le test manuel. La raison est qu’il est impossible d’atteindre le volume de test nécessaire pour chaque unité dans le temps disponible, même si les opérateurs pouvaient tester chaque unité en quelques jours ou même heures. Ainsi, l’automatisation change la donne pour les tests – passant du monde de l’échantillonnage à celui du test 100 % des points.
- Coût de la défaillance. Dans les industries où le coût de la réparation des unités défectueuses est élevé, le coût de la défaillance sur le terrain est bien supérieur à celui des tests. Lorsque les disjoncteurs électriques ne répondent pas, ou que les dispositifs médicaux ne lisent pas un capteur, ou que les unités de contrôle tombent en panne, cela pose un problème conduisant à un rappel coûteux de produits, des poursuites judiciaires et une réputation de marque endommagée.
- Documentation. Il serait impossible de vendre des produits sur les marchés réglementés même s’ils fonctionnaient parfaitement bien s’il n’y avait pas de documentation prouvant qu’ils fonctionnaient comme prévu. Les tests automatisés, quant à eux, produisent cette documentation comme sous-produit du processus de test.
L’aspect économique peut être quantifié et c’est généralement là que toute usine commence son évaluation des économies potentielles. Le retour sur investissement de l’automatisation du processus de test d’une ligne de production au lieu de le faire manuellement peut être quantifié en fonction des chiffres de débit, du taux d’échappement des défauts et du coût de la main-d’œuvre pour chaque unité produite. Notre analyse de la rentabilité des tests automatisés versus manuels pour les disjoncteurs s’appuie sur ce calcul appliqué à un produit réel.
Les retours plus larges de l’automatisation — débit, cohérence de la qualité et coût de la main-d’œuvre par unité sur l’ensemble d’un processus de production plutôt que sur une seule étape de test — sont couverts dans notre guide sur comment l’automatisation industrielle apporte des bénéfices d’efficacité.
Les types d’ATE
La plupart des systèmes actuellement utilisés commercialement peuvent être classés dans l’une des catégories spécifiques listées ici. Cependant, une ligne de production particulière peut initier les différents processus représentés par plusieurs des catégories discutées ci-dessus.
| Type | Ce que ce test évalue | Vitesse typique | Notes → Notes |
|---|---|---|---|
| Test en circuit (ICT) | Composants individuels sur une carte assemblée — résistance, capacité, jonctions, continuité, courts-circuits | Secondes par carte | Nécessite un dispositif dédié de type "lit de clous" par conception de carte ; la couverture de défauts la plus élevée au niveau de la carte |
| Sonde volante | Les mêmes défauts que l'ICT, accessibles par des sondes mobiles plutôt qu'un dispositif fixe | De dizaines de secondes à minutes | Pas de coût de dispositif, donc adapté aux prototypes, faible volume et production à forte diversité ; plus lent que l'ICT |
| Test fonctionnel (FCT) | Le produit fonctionnant comme un système — mise sous tension, communication, exécution de sa fonction | Secondes à minutes | La plus grande catégorie en volume unitaire ; la plus proche des conditions réelles de fonctionnement |
| Analyse de frontière / JTAG | Interconnexions et dispositifs via leur port d'accès de test intégré | Rapide | Efficace lorsque l'accès physique par sonde est impossible, comme dans les assemblages BGA denses |
| Inspection optique automatisée (AOI) | Soudures, placement des composants, polarité, marquages | Secondes par carte | Inspection plutôt que test électrique ; détecte les défauts d'assemblage que l'ICT ne peut voir |
| Inspection aux rayons X (AXI) | Soudures cachées — BGA, QFN, barils traversants | Secondes à minutes | Essentiel lorsque les soudures ne sont pas visibles optiquement |
| Test de vieillissement et environnemental | Fonctionnement sous contraintes de température, tension et charge pendant des heures ou des jours | De plusieurs heures à plusieurs jours | Élimine la mortalité infantile ; souvent combiné avec la surveillance fonctionnelle |
| Prober de wafer | Puces individuelles sur un wafer avant emballage | Millisecondes par puce | Spécifique aux semi-conducteurs ; la catégorie à plus haut débit |
| Test final / manipulateur de dispositifs | Semi-conducteurs emballés à vitesse et température | Millisecondes à secondes par dispositif | L'application classique haut de gamme de l'ATE |
| Test au niveau système (SLT) | La puce dans un contexte système réaliste — démarrage, exécution de charges de travail | Procès-verbaux | Croissance rapide avec l'emballage avancé rendant le test uniquement sur puce insuffisant |
| Électronique de puissance et test électrique | Disjoncteurs, contacteurs, transformateurs, moteurs, alimentations, batteries | Secondes à minutes | Vérification de la courbe de déclenchement, rigidité diélectrique, résistance de contact, étalonnage |
| Testeurs de câbles et faisceaux | Continuité, courts-circuits, mauvais câblages, position des connecteurs | Secondes | Faible coût, très haut débit ; standard dans la fabrication de faisceaux |
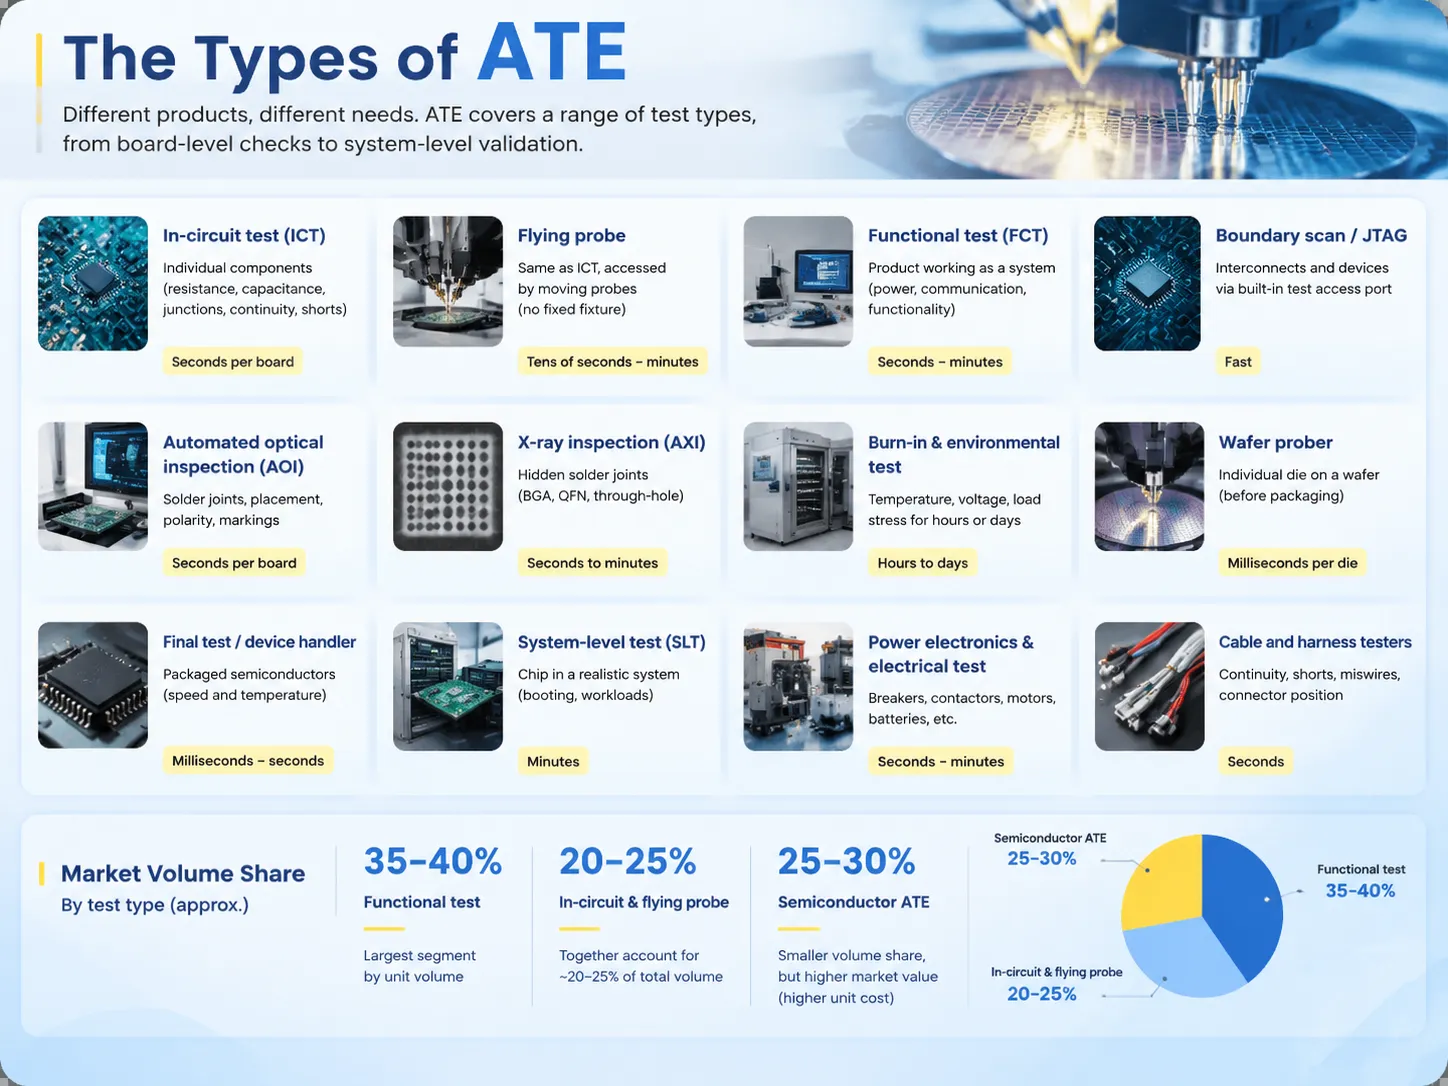
En termes de volume, le test fonctionnel est le segment le plus important, représentant près de 35-40 % du total des unités envoyées. L'ICT et les sondes volantes représentent ensemble environ 20-25 % du volume total. L'ATE pour semi-conducteurs a une part de marché plus faible avec une valeur de marché de 25-30 %, car le prix d'une unité est plus élevé que le coût des tests sur banc pour une installation de fabrication entière.
Ce qu'il réalise
Il est nécessaire d'expliquer les avantages spécifiques de la procédure, car le terme “ meilleure qualité ” ne peut pas être considéré comme un argument commercial viable.
- Test complet. Chaque unité est testée, ce qui signifie que la défaillance possible est uniquement dictée par l'existence du test et non par hasard.
- Décisions uniformes. La machine automatisée applique la même limitation à toutes les unités, assurant ainsi la cohérence des résultats, avantage absent si le processus est réalisé manuellement.
- Cycles raccourcis. Les matériels actuels peuvent être équipés de systèmes de détection de défaillance alimentés par apprentissage automatique, ce qui peut entraîner une réduction de la durée du test de près de 30 %, ainsi qu’une minimisation des temps d’arrêt diagnostiques grâce à l’implication de l’IA.
- Documentation transparente. Les résultats des tests liés à des numéros de série particuliers permettent de simplifier les analyses de garantie, les analyses de tendance ainsi que les audits.
- Détection précoce de toute déviation. Puisque tout est testé, cela permet de remarquer les changements de comportement avant les défaillances réelles.
- Capacité accrue sans augmentation de la main-d’œuvre. Là où il est difficile de trouver des spécialistes, l’automatisation peut remplacer l’inspection manuelle.
- Calibration et conformité qualité. Les résultats des tests effectués selon une norme particulière (ISO 17025) peuvent être fiables pour les clients et les organismes de réglementation, avec des coûts associés représentant 15 à 25 % de la somme totale.
Industries qui en dépendent
La technologie de test automatisé ne se limite pas à l’électronique. Les exemples suivants illustrent où elle est déjà largement appliquée.
| dans | Ce qui est testé | Pourquoi l’automatisation est nécessaire |
|---|---|---|
| Semi-conducteurs | Puces au niveau du wafer, dispositifs emballés, systèmes en boîtier | Volumes en milliards ; le test doit s’exécuter en millisecondes par dispositif |
| Automobile | ECU, capteurs ADAS, systèmes de gestion de batterie, électronique de puissance, faisceaux | Exigences de sécurité fonctionnelle et exposition aux rappels ; l’automobile est parmi les segments à la croissance la plus rapide |
| Aérospatiale et défense | Avionique, radar, communications, électronique de guidage | Exigences extrêmes de fiabilité et traçabilité documentaire obligatoire |
| Dispositifs médicaux | Implants, imagerie diagnostique, surveillance des patients, systèmes d’infusion | L’approbation réglementaire dépend de la vérification documentée ; le coût d’une défaillance sur le terrain se mesure en dommages |
| Fabrication électrique et électronique | Disjoncteurs, contacteurs, relais, transformateurs, appareillage, panneaux | Les courbes de déclenchement, la résistance diélectrique et la calibration doivent être vérifiées sur chaque unité, pas par échantillonnage |
| Électronique grand public | Téléphones, ordinateurs portables, appareils portables, écrans | Pression sur le volume et le coût ; la plus grande zone d’application unique |
| Télécommunications et 5G | Modules RF, électronique de station de base, composants optiques | La caractérisation haute fréquence nécessite une mesure de qualité instrumentale |
| Énergie et puissance | Onduleurs, modules photovoltaïques, packs de batteries, équipements de réseau | Certification de sécurité et garanties de performance ; les tests de batteries se développent rapidement |
| Appareils électroménagers et gros électroménagers | Moteurs, contrôleurs, unités complètes | Les volumes de production rendent le test fonctionnel en fin de ligne obligatoire |
| Automatisation industrielle | Variateurs, automates programmables, capteurs, modules E/S, relais de sécurité | Attentes de fiabilité et vérification de configuration par unité |
Le point commun entre ces domaines ne réside pas dans la technologie mais dans les conséquences des défaillances. Si vous traitez un article défectueux qui est peu coûteux et inoffensif, l’inspection par échantillonnage a du sens. Lorsque ce n’est pas le cas, le test cesse d’être un centre de coût et devient une partie des spécifications du produit.
Ce que cela coûte
Le prix diffère selon les catégories, donc indiquer un seul prix n’aide pas beaucoup sans connaître le contexte dans lequel il s’applique. Les fourchettes fournies ci-dessous ne doivent servir que de chiffres indicatifs en fonction de la région et de l’application/configuration spécifique.
| Système | Prix indicatif | Ce qui influence le prix |
|---|---|---|
| Testeur fonctionnel de table | $5,000-20,000 | Nombre d’instruments, précision de mesure, logiciel |
| Système de test fonctionnel complet | $50,000-150,000 | Nombre de canaux, fixation, logiciel de test personnalisé, intégration |
| Testeur de câbles et faisceaux | $3,000-30,000 | Nombre de points de test et taille de la matrice de connecteurs |
| Système à sonde volante | $80,000-200,000 | Nombre de sondes, vitesse, capacité de taille de carte |
| Testeur en circuit | $50,000-150,000 | Nombre de points de test, capacité de mesure |
| Testeur en circuit avec balayage de frontière avancé | $100,000-250,000 | Architecture multicanal et capacité JTAG |
| Système AOI ou AXI | $20,000-150,000 | Résolution, débit, 2D versus 3D, puissance des rayons X |
| Chambre de vieillissement avec surveillance | $30,000-500,000 | Volume de la chambre, plage de température, nombre de canaux |
| ATE semi-conducteur (SoC ou mémoire) | $500,000-3,000,000+ | Nombre de broches, vitesse, sous-système RF, manipulateur, environnement logiciel |
| Ligne de test de production personnalisée | $50,000-1,000,000+ | Nombre de stations, intégration, objectif de débit, niveau d’automatisation |
Il y a trois éléments de dépense souvent sous-estimés. Le premier est la fixation : le dispositif personnalisé à lit d’aiguilles pour le testeur en circuit a un délai de huit à douze semaines et a un coût séparé prenant en compte une seule conception de carte. Le second est le logiciel et l’intégration : connecter le système de test à un système d’exécution de fabrication, un historien de données ou un système qualité d’entreprise est un projet en soi. Troisièmement vient l’étalonnage et la maintenance : cela peut ajouter environ 15-25 % au coût de possession du système. L’aspect maintenance des systèmes devient de plus en plus coûteux chaque année. Bien que les accords sur les volumes avec les grands clients puissent influencer le prix, cela a rarement un impact sur l’aspect service.
Plates-formes et fournisseurs
La base d’approvisionnement peut être divisée en trois niveaux et la concurrence est faible.
Le marché haut de gamme des ATE semi-conducteurs est largement dominé par deux entreprises, Advantest et Teradyne, qui contrôlent ensemble plus de 80 % du marché haut de gamme pour les tests SoC et mémoire. Leurs plates-formes sont utilisées pour les instruments avec le plus grand nombre de broches et les débits de données les plus élevés, de sorte qu’une installation peut même coûter plus de 1,2 million !
Les segments Instrument et Modulaire occupent le milieu du marché. Des entreprises comme Keysight Technologies, Rohde & Schwarz et National Instruments (intégré aujourd’hui à Emerson) produisent des dispositifs de test (y compris les architectures PXI, VXI, LXI) utilisés pour les tests fonctionnels et mixtes. LabVIEW et TestStand pilotent ces dispositifs et offrent une possibilité significative de configuration.
Les entreprises spécialisées et régionales occupent la partie restante du marché. La société Chroma ATE basée à Taïwan est bien connue pour ses tests d’électronique de puissance et de batteries, tandis que Spea et Seica produisent des systèmes de test en circuit et à sonde volante. Cohu, Hioki, Yokogawa, Shibaura desservent des niches étroites, tandis que des fabricants chinois tels que Hangzhou Changchuan Technology et Huagong Tech produisent des tests fonctionnels bon marché et des systèmes ICT qu’ils exportent. Le segment intermédiaire manque d’un acteur dominant, car il est occupé par une variété de petites entreprises régionales sans avantage unique et beaucoup d’entre elles font face à une concurrence importante.
Deux points concernant ce marché devraient intéresser les acheteurs. Premièrement, le cycle de remplacement est court : les ATE haut de gamme sont souvent remplacés tous les cinq à sept ans, tandis que les ATE fonctionnels et ceux en circuit sont remplacés tous les trois à cinq ans en raison de l’obsolescence rapide des logiciels. Sur les marchés matures, le remplacement et la modernisation représentent 40-50 % de toutes les expéditions, ce qui signifie que les marchés de l’occasion sont importants. Deuxièmement, la technologie devient paradoxalement plus complexe : il faut beaucoup plus de temps pour tester les semi-conducteurs modernes comparé aux années précédentes.
Comment spécifier un système
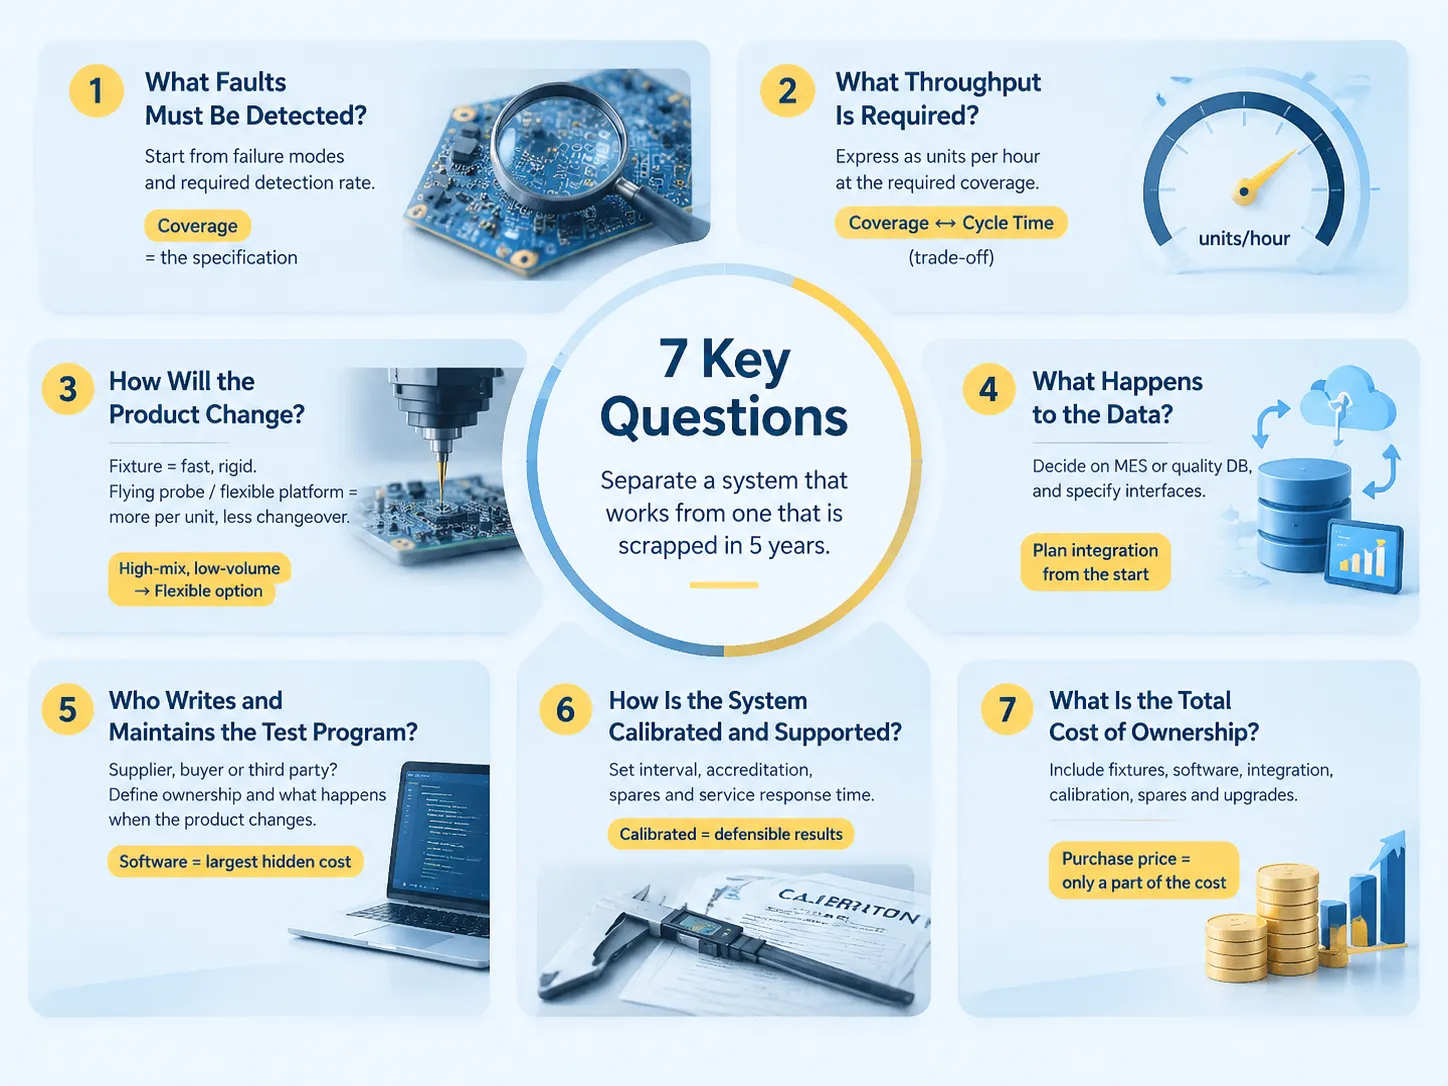
Sept questions distinguent un système fonctionnel d’un système abandonné après cinq ans.
- Quelles fautes doit-il identifier ? Commencez par les modes de défaillance et les exigences de taux de détection, pas par les fonctionnalités du fournisseur. La couverture est l’exigence ; tout le reste n’est qu’un outil pour l’atteindre.
- Quel est le débit requis ? Exprimez-le en unités par heure à cette couverture, car une couverture plus élevée implique généralement des temps de cycle plus longs. Il y a un compromis entre les deux.
- Comment le produit va-t-il évoluer ? Les tests en circuit basés sur des fixations sont rapides, mais peuvent nécessiter différentes fixations pour chaque révision de carte. En revanche, les plateformes à sonde volante ou fonctionnelles configurables peuvent être plus lentes, mais plus universelles en termes de nombre de changements dans les produits.
- Que va-t-il advenir des données ? Déterminez à l’avance si les résultats seront intégrés dans un système d’exécution de fabrication ou une base de données qualité et définissez les interfaces. L’intégration des données en modernisation est plus coûteuse que la conception dès le départ.
- Qui développe et maintient le logiciel de test ? C’est souvent le coût caché le plus important et la source de retards lors de l’installation du système. Découvrez qui possède le logiciel de test et comment il évoluera avec le système.
- Comment le système sera-t-il initialisé et maintenu ? Déterminez si l’étalonnage est effectué de manière continue, si cela se fait avec une certification amiable, si les pièces de rechange et les temps de réponse du service sont garantis.
- Quel est le coût total de possession ? Il doit inclure les fixations, le logiciel, l’intégration, l’étalonnage, les pièces de rechange et les mises à niveau. Le prix d’achat est généralement une partie controversée de l’estimation. La discipline d’évaluation de l’automatisation capitalistique de cette manière est la même que celle exposée dans notre guide pour les acheteurs évaluant les lignes de production automatisées.
Test à l’intérieur d’une ligne de production
Une distinction clé à faire est celle entre l'achat d'un équipement de test et l'intégration du test dans un processus de production. Une machine de test autonome peut être décrite comme opérant à la sortie d'un processus de production tandis qu'une station intégrée fait partie du processus et fournit des entrées pour ses opérations.
En termes de retour sur investissement, le test intégré offre la meilleure performance. Le succès ne vient cependant pas du test lui-même. Lorsque tous les articles produits sont testés, les informations sur les défaillances peuvent servir de signal de gestion de la production. Le fait qu'un certain paramètre ait changé indique qu'une action doit être prise à une station en amont avant que le taux de défauts ne commence à changer. Ainsi, l'intégration au niveau de la station simplifie la gestion, économise de l'espace de production et élimine les délais entre la production et le test, ce qui signifie un meilleur retour sur investissement.
C'est précisément dans ce créneau que benlongkj opère : lignes de fabrication automatisées et systèmes de production pour composants électriques, y compris des lignes de production avec test et étalonnage automatisés en ligne plutôt qu'une étape de test autonome ajoutée à la fin du processus. Les fabricants qui évaluent cette approche pèsent les mêmes compromis que pour tout projet d'automatisation, et le panorama plus large des options est présenté dans notre aperçu de : chaque joint automatisé se traduit par un rendement plus élevé, un contrôle des coûts plus strict et un meilleur dossier de conformité. Vous pouvez consulter l'ensemble de la gamme sur notre.
Un exemple concret d'une ligne intégrée — où l'assemblage et le test forment un processus continu — est le ligne de production automatique MCB, qui intègre la vérification et l'étalonnage des courbes de déclenchement dans la séquence de fabrication plutôt que de les traiter comme une inspection en aval.
Le conseil pour tout acheteur est de prendre une décision précoce sur le modèle nécessaire. Si le besoin concerne la vérification du produit, un système ATE autonome est le meilleur choix, avec les critères mentionnés ci-dessus applicables. Si le besoin est d'incorporer le test dès le départ, il faut concevoir la partie test du système dès le début car ajouter par la suite un test en ligne à une ligne existante est beaucoup plus complexe que de le construire à partir de zéro en tenant compte de ses spécifications.
FAQ
Quels sont des exemples d'équipements de test automatisés ?
Des exemples se trouvent tout au long du spectre. En assemblage électronique, le testeur en circuit teste les composants d'un PCB peuplé, tandis que le système à sonde volante réalise la même procédure de test sans dispositifs de fixation. Au niveau du produit, le système de test fonctionnel alimente le produit assemblé et vérifie que la fonctionnalité est assurée. Pour les composants, le testeur de faisceau vérifie la continuité, et le système de test d'électronique de puissance teste les courbes de déclenchement, la rigidité diélectrique et la résistance de contact aux disjoncteurs et autres dispositifs. Au niveau haut de gamme, les systèmes ATE pour semi-conducteurs testent les puces au niveau des wafers et des dispositifs emballés à grande vitesse et sous des températures extrêmes, et les systèmes de test au niveau système testent les puces dans un mode raisonnablement réaliste.
Quel est le but du test automatique ?
L'objectif est de rendre une décision uniforme et documentée de réussite/échec sur chaque unité, contrairement à la formation d'une opinion sur certains échantillons. Cela atteint quatre objectifs en un : la répétabilité, où la même unité donne le même résultat indépendamment de la personne effectuant les tests ; la rapidité, conduisant à un test complet à la vitesse de production ; la couverture, permettant le test de milliers de points de test ; et la traçabilité, où chaque résultat de test est associé à un numéro de série. Ainsi, les entreprises détecteront les défauts dans les usines plutôt que les clients, ce qui, à son tour, entraînera la disponibilité des preuves nécessaires pour la réclamation de garantie.
Qu'est-ce que l'équipement de test automatique (ATE) ?
L'équipement de test automatisé (ATE) est le nom utilisé pour les systèmes qui emploient des mesures automatiques pour tester les produits en stimulant le produit, en mesurant sa réaction, puis en comparant le résultat aux spécifications. L'ATE est souvent mentionné dans le domaine des semi-conducteurs car ces systèmes testent à la fois les wafers et les dispositifs emballés. Cependant, l'ATE fait également référence aux testeurs en circuit, aux systèmes à sonde volante, aux plateformes de test fonctionnel, aux outils de balayage en limite, à l'inspection optique et à l'inspection aux rayons X, aux systèmes de burn-in et aux bancs d'essai pour l'électronique de puissance.
Quels sont les 5 meilleurs outils de test d'automatisation ?
La réponse varie en fonction du type de test puisque les outils utilisés dans l'automatisation des tests logiciels diffèrent de ceux utilisés dans l'automatisation des tests matériels. Dans le cas du matériel, les systèmes typiques mentionnés seront les plateformes Teradyne et Advantest pour les semi-conducteurs et autres types de tests électroniques, les systèmes Keysight pour les tests RF et mixtes, LabVIEW et TestStand de National Instruments pour les tests de mise en page, et Chroma ATE pour les tests de batterie, tandis que le rôle de SPEA, Seica et Cohu sera respectivement dans le test en circuit, la sonde volante et la manipulation des dispositifs. Dans le cas des tests logiciels, les outils d'automatisation courants utilisés sont Selenium, Playwright, Cypress, Appium et Robot Framework. Tout fournisseur proposant une liste de produits incluant les deux groupes ne comprend pas ce qui est demandé.
Ai-je besoin d'un équipement de test automatique si mon volume de production est faible ?
Il convient souvent de préciser que l'utilisation d'un système dédié à faible volume n'a pas de sens financier, et il pourrait être plus judicieux d'utiliser un test manuel, en veillant à ce que tous les enregistrements nécessaires soient conservés. L'une des occasions où l'utilisation de l'automatisation peut être justifiée à faible volume est lorsque les défauts ont des conséquences graves, comme dans le cas des dispositifs médicaux, des produits aéronautiques, des dispositifs de sécurité, ou si le test ne peut pas être effectué manuellement en raison de limitations techniques concernant la précision et la reproductibilité. Dans les cas de faibles volumes et d'une gamme diversifiée de produits, l'utilisation d'un système à sonde volante ou d'une certaine plateforme fonctionnelle semble être la meilleure solution car ils ne nécessitent pas de changement d'outillage en cas de changement de produit.
Références
- Teradyne — Systèmes de test pour semi-conducteurs et électronique
- Advantest — Équipements de test automatisés pour dispositifs semi-conducteurs
- Keysight Technologies — Instruments électroniques de test et de mesure
- National Instruments (Emerson) — Plates-formes de test automatisées et logiciel TestStand
- ISO — Accréditation des laboratoires d’étalonnage et d’essais ISO/IEC 17025
- IPC — IPC-9252 Exigences pour les tests électriques des circuits imprimés non peuplés
Conclusion
Les équipements de test automatiques répondent à la question simple : comment garantir qu’un certain article fonctionne correctement ? Avec les équipements de test automatiques, chaque article est testé de manière fiable et documenté selon son résultat réussite/échec en moins de temps et avec une couverture plus élevée qu’une inspection manuelle. Un équipement de test automatique peut être un testeur de harnais de banc peu coûteux, ou une plate-forme de test de semi-conducteurs coûteuse valant des millions de dollars, mais le principe est le même : créer une stimulation, mesurer la réponse, comparer et prendre une décision. Les équipements de test automatiques révolutionnent tout le processus de test en rendant inutile une procédure d’échantillonnage auparavant obligatoire, ainsi, avec l’aide des équipements de test automatiques, vous obtenez une vérification produit 100 % au lieu d’un échantillonnage, votre test ne repose pas sur un jugement, mais sur des mesures. D’ailleurs, le prix des systèmes de test varie de quelques milliers de dollars pour les tests fonctionnels à des millions pour les tests de semi-conducteurs, avec un supplément possible pour le matériel additionnel, l’intégration logicielle et l’étalonnage. Choisissez parmi les modes de défaillance que vous souhaitez détecter, optez délibérément entre la couverture et le temps de cycle, ou décidez si ce système de test sera une méthode autonome ou une partie intégrante de la ligne de production, et calculez toutes les dépenses au lieu de simplement évaluer le prix d’achat.