 benlong
سیستمهای مونتاژ و تست خودکار: چگونه یک سیستم را مشخص کنیم
بسیاری از شرکتهایی که در حوزه اتوماسیون یافت میشوند، در فرآیند پیادهسازی سیستم یک اشتباه آشکار مرتکب میشوند. اتوماسیون بخش مونتاژ ابتدا انجام میشود، زیرا به راحتی قابل مشاهده است و در فرآیند تست، که یک میز کوچک با دو اپراتور و یک ساعت در انتهای خط تولید قرار دارد، گلوگاه دیگری ایجاد میکند. سرعت تولید به طور قابل توجهی افزایش مییابد و شروع به بینظمی میکند، زیرا میز تست به گلوگاه تبدیل میشود و کشف تأخیر یافته عیوبی که باید در ایستگاه چهارم قبل از ارسال محصولات برای بستهبندی حذف میشدند، امکانپذیر میشود. موفقیت سیستمهای پیادهسازی شده به این واقعیت بازمیگردد که تمام فرآیندهای درون این سیستمها دقیقاً برعکس طراحی شدهاند: مرحله تست باید در جایی انجام شود که عیب در ابتدا ایجاد شده است.
نویسنده این مقاله شرکت ساختمانی است که در زمینه مذکور فعالیت میکند، بنابراین از محتوای این مقاله مشخص میشود که اطلاعاتی که در ادامه ارائه میشود، به طور خاص به حوزه تخصص در طراحی سیستمهای اتوماسیون اشاره دارد.
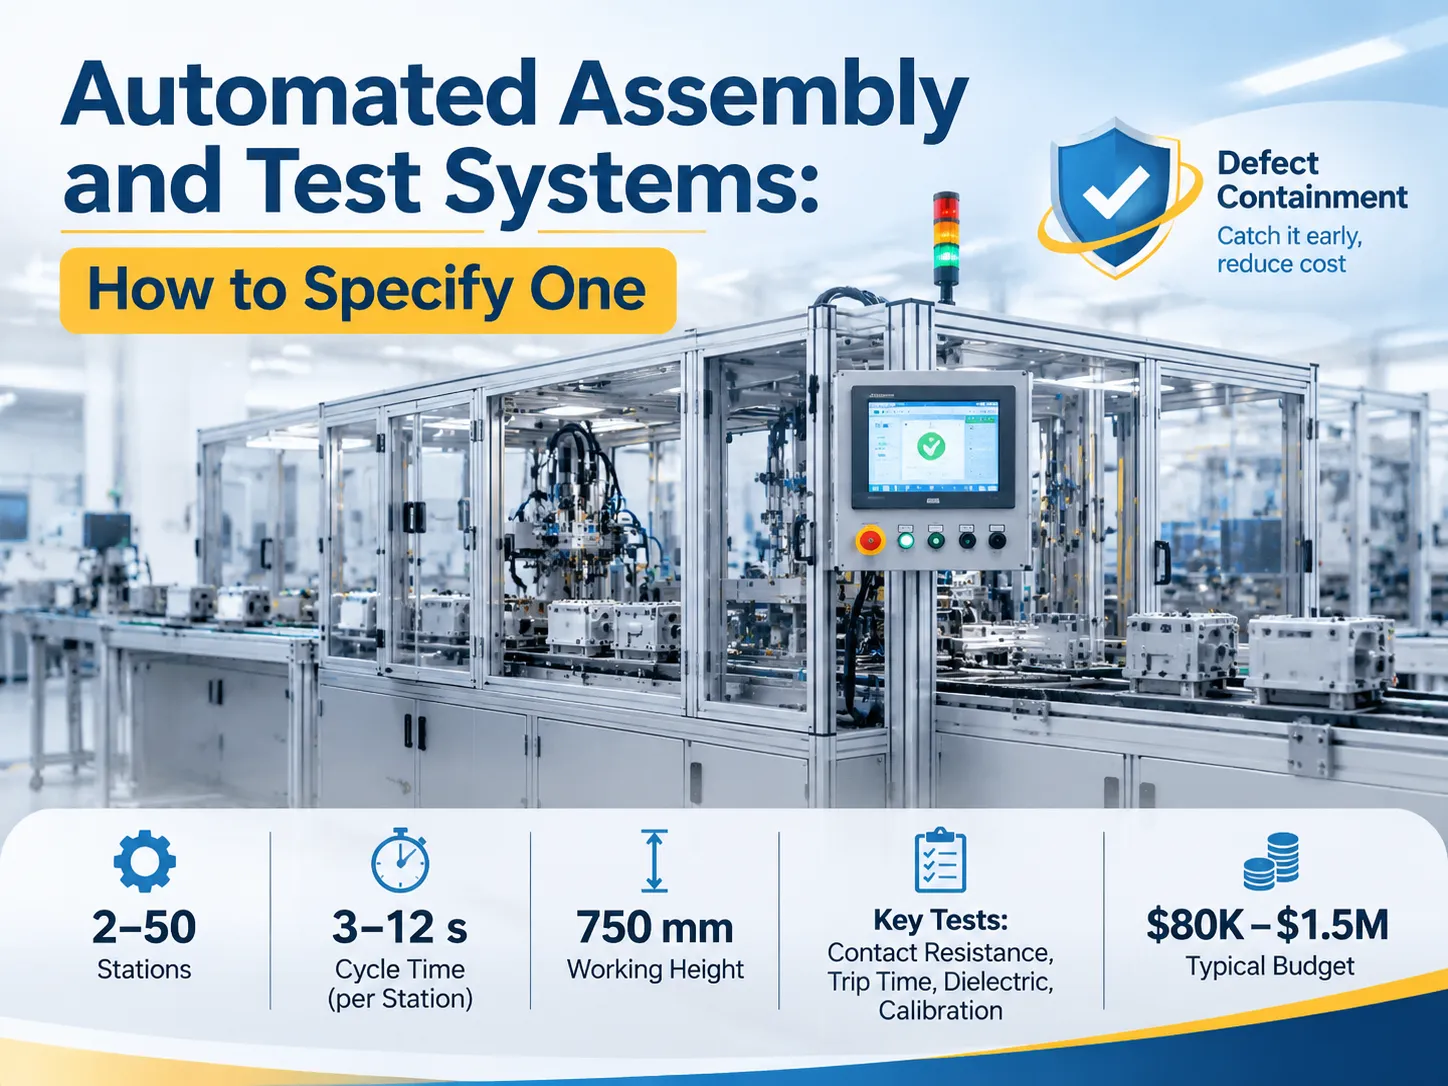
سیستمی برای تست و مونتاژ به وسیله اتوماسیون، ایستگاه تستی برای مونتاژ را ادغام میکند که به فرآیند تست بعدی متصل است و در سراسر سیستمی طراحی شده برای انتقال و به عنوان یک سیستم مستقل استفاده میشود. هدف این سیستم صرفهجویی در نیروی کار نیست بلکه حذف عیوب است. متأسفانه، این نیازمند اتوماسیون عیوب در نقطه مونتاژ است. برای دستگاههای کمقدرت، سیستم ۲ تا ۵۰ ایستگاه مونتاژ با ارتفاع ۷۵۰ میلیمتر و دوره چرخه همزمان یا ناهمزمان که از ۳ تا ۱۲ ثانیه طول میکشد، عمل میکند. هر عملیات مونتاژ شامل بررسی مقاومت تماس، زمان عملکرد، دیالکتریک و کالیبراسیون است. قیمت چنین سیستمی بسته به سطح اتوماسیون از $80000 تا $1500000 متغیر است.
سیستم اتوماسیون مونتاژ و تست در واقع چیست
این اصطلاح به دستگاهی اشاره دارد که چندین عملکرد را ترکیب میکند. اجرای فرآیند مونتاژ شامل ایستگاههای مونتاژی است که به دقت قطعات و اجزای مختلف را با استفاده از تغذیه، جهتدهی، پرس، پیچکردن، پرچکردن، جوشکاری و علامتگذاری مونتاژ میکنند. اجرای فرآیند تست مستلزم این است که مجموعههای تکمیل شده از انواع مختلف تستهای اعتبارسنجی مانند تست پیوستگی، مقاومت اهمی، مقاومت دیالکتریک و عملکرد عبور کنند. حرکت مونتاژ از یک ایستگاه به ایستگاه دیگر توسط سیستم انتقال انجام شده و توسط یک کنترلر مدیریت میشود که وظیفه آن حذف محصولات معیوب از فرآیند است.
تفاوت اصلی این سیستم پیچیده با خط مونتاژ، حلقه بازخورد است. یک خط مونتاژ معمولی محصول را تولید میکند و کیفیت آن را در پایان چرخه مونتاژ بررسی میکند، در حالی که این سیستم در هر مرحله از مونتاژ بررسی میکند که آیا ادامه کار موجه است یا خیر و جزئیات فرآیند را ثبت میکند. این ثبت، خروجی سیستم و همچنین سختافزار تولید شده را نشان میدهد که دقیقاً همان چیزی است که ممیز و مهندس کیفیت مشتری به دنبال آن هستند.
پیکربندی کلی برای یک خط مدولار، شامل گزینههای نقاله و چیدمان ایستگاهها، در این مرور کلی ارائه شده است پلتفرم خط مونتاژ مدولار. برای مکانیک آن مطالعه کنید. تصمیمات جالب در جای دیگری است، در جایی که تست قرار دارد و چه چیزی اجازه رد شدن دارد.
چرا تست باید در خط باشد، نه در انتها
هرچه یک نقص در خط پیش میرود، هزینه آن افزایش مییابد. نقصی که در منبع شناسایی شود، میتواند در عرض چند ثانیه اصلاح شود، در حالی که نقصی که در بازرسی نهایی یافت شود باید فرآیند طولانی باز کردن بسته، تحلیل، جدا کردن و تعمیر محصول را طی کند، علاوه بر تولید دویست محصول مشابه دیگر. در همین حال، اگر نقص توسط مشتری پیدا شود، نیاز به بازگشت کالا یا برآورد هزینه حمل و نقل دارد، همچنین بررسی دلایل مشکل.
به طور کلی، ضرایب برای این نوع وضعیت شناخته شدهاند: هزینه در ایستگاه برابر با 1، در تست نهایی برابر با 10 و در عملیات عادی برابر با 100 است. ضرایب ممکن است بسته به محصول متفاوت باشند، اما روند یکسان باقی میماند. دلایل اینکه تست در خط ارزانتر از ایستگاههای مونتاژ است.
یک دلیل قوی دیگر به نفع تست در خط وجود دارد که اغلب نادیده گرفته میشود. با تست در خط، دادهها در زمان تولید آنها در دسترس هستند که به ما اجازه میدهد هرگونه خرابی ناشی از تغییر نیروی برش پرس یا هر دلیل دیگری را قبل از رد شدن محصول شناسایی کنیم.
معماری: ایندکسینگ، ایستگاهها، تست و رد کردن
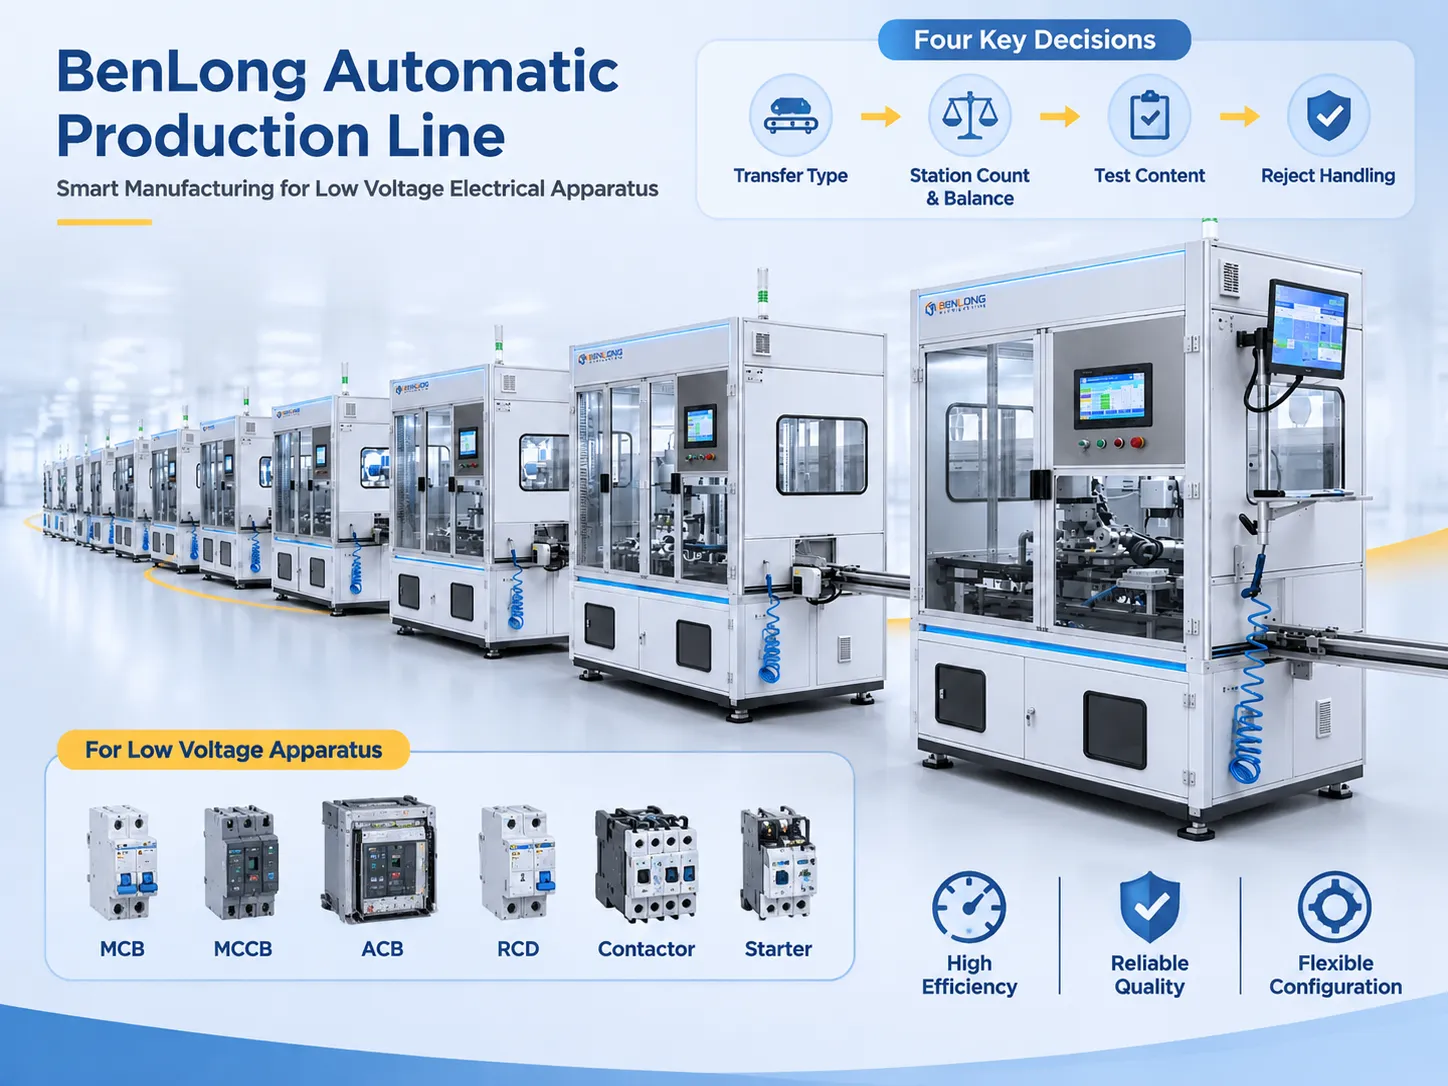
ماشین میتواند با چهار تصمیم که به ترتیب زیر گرفته میشوند تعریف شود.
- تصمیم اول مربوط به حالت انتقال است. انتخاب ایندکسینگ همزمان به این معنی است که همه اقلام در حال پردازش به طور همزمان حرکت میکنند، که سریع و ساده است، اما در زمانبندی چرخه، کندترین ایستگاه زمان چرخه را تعیین میکند. گزینه انتقال پالت غیرهمزمان اجازه میدهد محصولات در هر ایستگاه صفبندی شوند و بنابراین تحت تأثیر کندترین تست قرار نمیگیرند، اما هزینههای این عملیات بالاتر است. نقالهها، از جمله نقاله تسمهای، نقاله غلتکی، نقاله زنجیرهای شکافدار، پلاستیکی مدولار و نقاله زنجیرهای سرعت، بسته به وزن و جهت محصول به صورت متفاوتی کار میکنند.
- تصمیم دوم تعداد و توزیع ایستگاهها است. تعداد ایستگاهها میتواند از 2 تا 50 متغیر باشد بر اساس محاسبات مهندسی که امکان تعادل زمان چرخه را فراهم میکند تا اطمینان حاصل شود که یک ایستگاه بیکار نیست در حالی که دیگری محدود شده است.
- تصمیم سوم مربوط به محتوای آزمون است. این به این اشاره دارد که چه چیزی باید بررسی شود، سطوح تحمل و ابزارهای مورد استفاده. این تصمیم پرهزینهترین و مشکلسازترین است.
- تصمیم نهایی درباره نحوه برخورد با اقلام رد شده است،, بنابراین یک قلم رد شده باید جایگاهی خارج از سبد محصولات خوب پیدا کند، زیرا راهحل حداقلی نیازمند ساخت یک بازوی انحرافی است که به یک جعبه قرنطینه قفلشده منتهی میشود و رکورد شکست روی دستگاه نمایش داده میشود. در آزمایش دستی، این کمترین رویهای است که دنبال میشود وقتی اپراتورها عجله دارند، که ضرورت انتقال آن به عملیات مکانیکی را اثبات میکند.
The خط تولید خودکار ACB مرجع مفیدی است برای اینکه چگونه این چهار تصمیم در مقیاس بزرگتر تعامل دارند: تعداد ایستگاهها توسط تعداد زیرمجموعهها تعیین میشود، انتقال به صورت ناهمزمان است زیرا محفظه قوس و مجموعههای تماس زمانهای چرخه بسیار متفاوتی دارند، و ایستگاههای آزمون به جای تمرکز در انتها، توزیع شدهاند به دلایل دقیقا گفته شده در بالا.
جایی که بنلونگ میسازد: خط دستگاههای ولتاژ پایین
تخصص ما در حوزه دستگاههای الکتریکی ولتاژ پایین مانند کلیدهای مینیاتوری، کلیدهای قالبی، کلیدهای هوایی، دستگاههای جریان نشتی، کنتاکتورها و استارترها است. این بخش کوچکی از تولید است اما همچنان چالشبرانگیز است زیرا کیفیت یک قلم به پارامترهای الکتریکی آن بیان میشود و هر واحد به صورت جداگانه بررسی میشود.
خط تولید شامل ایستگاههایی مانند وارد کردن کنتاکت، مونتاژ محفظه قوس، مونتاژ مکانیزم، کالیبراسیون، علامتگذاری و آزمون الکتریکی است با امکان ایجاد ردیابی بر اساس شماره سریال. ارتفاع خط برابر با ۷۵۰ میلیمتر با تنظیم ۲۰ میلیمتر است، و ولتاژ برابر با ۳۸۰ ولت، ۵۰ هرتز است و خط ممکن است شامل ۲ تا ۵۰ ایستگاه تولید از سلولهای نیمهخودکار تا خطوط تولید کامل باشد. زمان تحویل معمولاً ۳۰-۶۰ روز برای پیکربندی استاندارد خط است.
مزیت کار در همان خانواده محصول این است که میتوانید از همان کتابخانه ابزار استفاده کنید. برای مثال، طراحی وارد کردن کنتاکت برای کلید ۶۳ آمپر به معنای ساخت یک ایستگاه دیگر است که قبلاً تولید شده و این تنها هزینه مهندسی صرف شده برای پروژه اول است. ایستگاه ساخت قاب نیز نمونه خوبی از این است – به نظر ایستگاهی بسیار ساده میآید اما در واقع، ساخت قاب مربع، جهتدار و متوقف شده کاری بسیار پیچیده است با زمان چرخه برابر با زمان سایر عملیات پاییندستی.
ایستگاه آزمون نیمه دشوار است
ساخت پرس خودتان آسان است. ایستگاه آزمون به عنوان مکانی عمل میکند که محصول میتواند آزمونها را قبول یا رد کند که مشخص میکند چگونه مشخصات تعیین میشوند.
- مقاومت تماس. با استفاده از تکنیک ۴ سیم در جریان تنظیم شده در میکرو اهم اندازهگیری میشود. نکته مهم در اینجا مقدار مطلق نیست بلکه آمار است: مقدار بالاتر از مرجع فقط نشاندهنده کیفیت ضعیف پرس یا کثیف بودن تماس است.
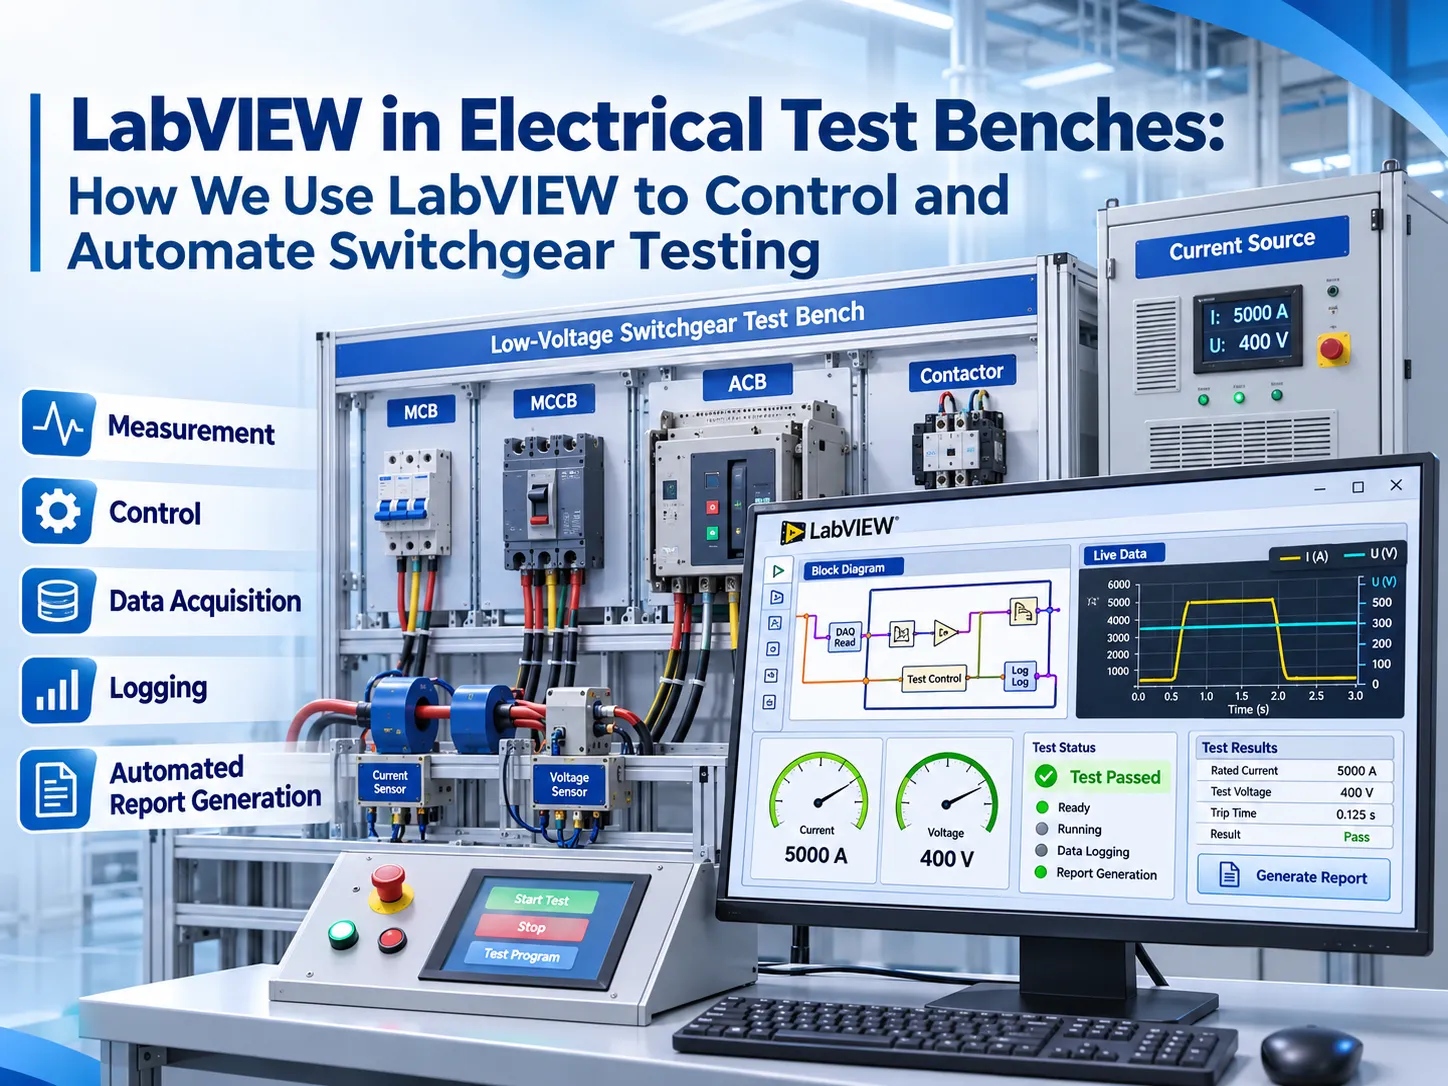
- زمان و جریان قطع. اگر به یک بریکر یا RCD (دستگاه جریان نشتی) اشاره دارد، دستگاه باید چندین آزمایش را پشت سر بگذارد: نباید در 1.05 برابر جریان نامی قطع شود، باید در زمان لازم هنگام مواجهه با جریان 1.2 برابر جریان نامی قطع شود و غیره. بنابراین، این یک سری آزمایش است، نه یک اندازهگیری واحد، که باید در ایستگاه آزمایش با استفاده از منبع جریان واقعی انجام شود.
- مقاومت دیالکتریک. با ولتاژ مشخص برای مدت زمان ثابت و با نظارت بر جریان نشتی استفاده میشود. نکته کلیدی در طراحی تجهیزات است: بهتر است آزمایشی انجام نشود تا اینکه به دلیل جرقه در تجهیزات آزمایش، نتیجه آزمایش گمراهکننده باشد.
- کالیبراسیون. قطعه قابل تنظیم به مقدار از پیش تعیین شده تنظیم شده و سپس بررسی میشود. این فرآیندی است که تعیین میکند یک محصول چقدر خوب کار میکند و همچنین فرآیندی است که احتمالاً به صورت دستی برای خط نیمهخودکار انجام میشود.
یک میز کار مخصوص برای این کار، دستگاهی متفاوت از یک پلتفرم آزمایش انعطافپذیر است و میز آزمایش ACB تفاوت را نشان میدهد: تجهیزات حول یک اندازه قاب طراحی شده است، منبع جریان برای آن قاب اندازهگیری شده است و زمان چرخه نشاندهنده این است که دستگاه یک محصول مکانیکی است که باید عمل کند، نه فقط اندازهگیری شود.
صنایع مناسب این مدل، و یکی که مناسب نیست
این رویکرد به طور مؤثر برای کاربردهایی مانند مونتاژ قطعات خودرو مناسب است، جایی که کانکتورها، حسگرها و محرکهای کوچک تحت آزمایش قرار میگیرند. همین امر برای تجهیزات پزشکی که گزارش آزمایش یک الزام ضروری است و کارخانههای الکترونیک مصرفی که فرآیند سریع و مبتنی بر آزمایش عملکردی است، صدق میکند. کاربردهای موفق دیگر این اصل شامل ماژولهای باتری است که نیاز به آزمایش ولتاژ، مقاومت و حرارتی دارند، به طوری که هر نقصی به عنوان یک مسئله ایمنی دیده میشود.
این روش برای تولید با حجم کم توصیه نمیشود. این بدان معناست که سیستمی با بیست ایستگاه و ابزارهای از پیش تعیین شده زمانی که تغییرات مکرر است کار نخواهد کرد و باید هر بار از فرآیندی پرزحمت عبور کند. در عوض، چنین مواردی باید سلولهای خوب و میزهای آزمایش دستی با ابزارهای به خوبی تطبیق یافته را به جای هر راهحل نقاله خودکار ترجیح دهند، وگرنه پول خود را در خرید هدر میدهند و ماشینآلات را بیاستفاده میکنند.
به طور کلی، نقطه قطع از علامت پنج هزار واحد برای تولید روزانه ناشی میشود که در بسیاری از موارد سیستم نیمهخودکار را کارآمدتر میکند.
آنچه کارخانه واقعاً به دست میآورد
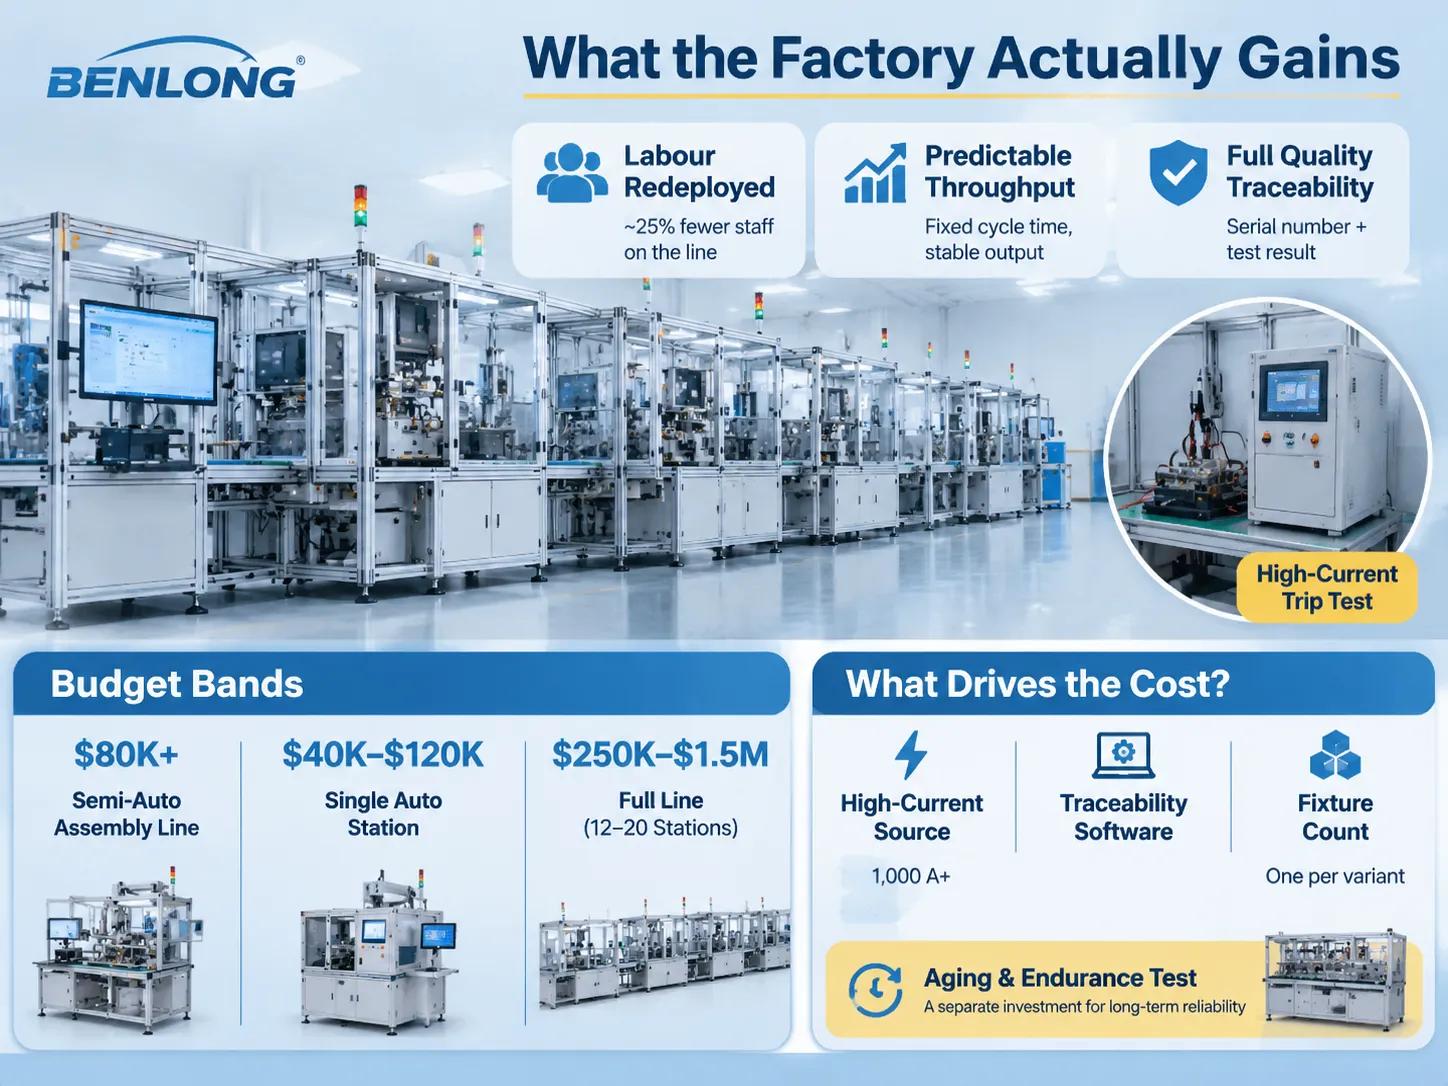
به جای حذف کامل، استفاده مجدد از منابع انسانی ترجیح داده میشود. برای مثال، یک خط تولید با 15 ایستگاه معمولاً کاهش 25 درصدی در تعداد کارکنان مورد نیاز را تجربه میکند. با کاهش پرسنل، اپراتورها قادر به نظارت بر عملیات ماشینآلات هستند و بنابراین صرفهجویی خوبی حاصل میشود. با این حال، در واقع، کاهش هزینهها از حجم کمتر کار مجدد ناشی میشود.
پیشبینیپذیری خروجی. خروجی از خط مونتاژ تا حد زیادی به افراد استخدام شده بستگی دارد. برعکس، مقدار تولید شده توسط خطی با زمان چرخه ثابت یکسان است، بنابراین کل فرآیند برنامهریزی مراحل تولید دیگر بسیار آسانتر میشود.
سابقه کیفیت. هر واحد تولید شده شماره سریال و نتایج آزمایش خاص خود را دارد. این امکان را فراهم میکند که در عرض چند دقیقه به شکایت مشتری پاسخ داده شود به جای انتظار چند ساعته و بلافاصله مدارک لازم را به ممیزان ارائه میدهد.
تغییر خط به عنوان هزینه پنهان. اگر یک خط تولید ۴۰ دقیقه طول بکشد تا تغییر خط به نوع دیگری از تولید را کامل کند، آن خط فقط یک نوع تولید خواهد کرد و هرگز برای برندهای دیگر آن محصول خاص استفاده نخواهد شد. مشخصات باید شامل زمان تغییر خط و تعداد واریانتهایی باشد که با کمک این ماشین پردازش خواهند شد قبل از دریافت برآوردهای مربوط به اثربخشی خط مونتاژ.
بازههای بودجه و عوامل محرک آنها
یک سیستم مونتاژ نیمهخودکار بدون تست در خط از حدود ۱TP4T۸۰,۰۰۰ شروع میشود. بسته به پیچیدگی تجهیزات، یک منطقه کاری متحرک با یک فیکسچر ویژه و تست پایه بین ۱TP4T۴۰,۰۰۰ تا ۱TP4T۱۲۰,۰۰۰ هزینه دارد. یک کارخانه و سیستم مونتاژ کامل شامل ۱۲ تا ۲۰ ایستگاه کاری که تست الکتریکی در خط، رد خودکار و ردیابی محصول را شامل میشود، بسته به ویژگیهای تست، از ۱TP4T۲۵۰,۰۰۰ تا ۱TP4T۱.۵ میلیون متغیر است.
سه عامل بیشتر از همه بر این عدد تأثیر میگذارند. نوع تجهیزات استفاده شده برای منبع جریان در تست جریان چون فرآیند تولید جریانهای بیش از ۱,۰۰۰ آمپر برای مدت زمان مشخص بسیار پرهزینه است. نرمافزار ردیابی به عنوان سختافزار نسبتاً ارزان است، در حالی که اعتبارسنجی اینگونه نیست. و تعداد کل فیکسچرها مهم است زیرا هر نوع فیکسچر باید فیکسچر منحصر به فرد خود را داشته باشد که باید در تعداد کل محصولات در محدوده ۶ نوع محصول ضرب شود تا تعداد کل فیکسچرها در کارخانه به دست آید.
تست پیری و دوام خرید جداگانه با منطق جداگانه است. یک میز کاری که یک کلید انتقال را ده هزار بار بدون نظارت چرخه میکند، ابزار اطمینانپذیری است، نه ابزار بازرسی، و میز تست پیری ATS وجود دارد زیرا این دو کار معمولاً با هم مشخص میشوند و باید جداگانه خریداری شوند، با معیارهای پذیرش متفاوت و محاسبه بازپرداخت متفاوت.
برندهای ارزشمند برای قطعاتی که ما نمیسازیم
ما هر دو خط و میزهای کاری برای دستگاههای الکتریکی تولید میکنیم. برای بخشهای دیگر یا برای هدفی که نیاز به چیزی دارد که ممکن است ما تولید نکنیم، این شرکتها ارزش ذکر دارند.
شرکت ATS بزرگترین تولیدکننده اتوماسیون سفارشی از نظر سود است که تقریباً ۲.۷ میلیارد C$ تولید میکند و در سال مالی منتهی به ۲۰۲۵ حدود ۷۵۰۰ کارگر در ۶۵ کارخانه به کار گرفته است. تخصص آن در مونتاژ و تست بسیار پیچیده در حوزههای بهداشت و حمل و نقل است. JR Automation تقریباً در همان سطح قرار دارد و حضور قوی در آمریکای شمالی و تخصص خاصی در صنایع مختلف دارد.
در مورد قطعات، اگر کنترل حرکت و ضبط دادهها را در نظر بگیریم، Beckhoff انتخاب استاندارد برای کنترل مبتنی بر PC و EtherCAT I/O است، در حالی که Keyence باید در مقابل سایر تأمینکنندگان برای حسگرهای بینایی و اندازهگیری بررسی شود. در زمینه رباتیک، معمولاً از بازوهای رباتیک صنعتی شناختهشده به جای کوباتها استفاده میکنیم.
مزیت اصلی یکپارچهسازان بزرگ نسبت به متخصص، دامنه خدمات و توانایی مدیریت پروژههای کارخانههای جدید است. تجربه شرکت متخصص در انجام وظایف مشابه به صورت استاندارد است که به معنای صرف زمان کمتر برای مهندسی است.
چگونه انتخاب کنیم: جدول انتخاب
| اگر این توصیف شماست | چه چیزی مناسب است | سیگنال بودجه |
|---|---|---|
| تولید MCB، MCCB یا RCD، طراحی پایدار، بیش از ۵۰۰۰ واحد در روز | خط کامل با تست الکتریکی در خط، کالیبراسیون و ردیابی سریالی | ۱TP4T۲۵۰,۰۰۰ تا ۱TP4T۱.۵ میلیون |
| خانواده محصول مشابه، ۱۰۰۰ تا ۵۰۰۰ واحد در روز | خط نیمهخودکار، بارگذاری و تخلیه دستی، مونتاژ خودکار با میزهای تست دستی | ۱TP4T۸۰,۰۰۰ تا ۱TP4T۳۵۰,۰۰۰ |
| مونتاژ کنتاکتور یا استارتر، ترکیب بالا | خط مدولار با فیکسچرهای تعویض سریع، تست فقط در دو نقطه | $150,000 تا $500,000 |
| تایید دوام کلید انتقال یا قطعکننده | میز پیری، چرخه بدون نظارت، ثبت انحراف | ۱TP4T۴۰,۰۰۰ تا ۱TP4T۲۰۰,۰۰۰ |
| دستگاه پزشکی یا قطعه خودرو با پرونده مقرراتی | ردیابی کامل و توالی تست معتبر، معمولاً یک یکپارچهساز بزرگ | ۱TP4T۴۰۰,۰۰۰ و بالاتر |
| کمتر از ۵۰۰ واحد در روز، تغییرات محصول فصلی | سلولها و فیکسچرها، نه یک خط | ۱TP4T۱۵,۰۰۰ تا ۱TP4T۸۰,۰۰۰ |
The مقایسه گزینههای خط تولید خودکار برای خریداران از سمت خرید همان تصمیم را میگیرد، از جمله معیارهای پذیرش که ارزش نوشتن در قرارداد را دارند. مهم است که این سند قبل از نهایی شدن مشخصات مرور شود زیرا ذکر شده است که دو جنبه اصلی که در سفارش معمولاً وجود ندارد، زمان تغییر و برنامه تست پذیرش کارخانه است که در آن مرحله نسبتاً کمهزینه هستند و اگر بعداً اضافه شوند هزینهبر خواهند بود.
سوالات متداول
تفاوت بین خط مونتاژ و سیستم مونتاژ و تست چیست؟
یک خط مونتاژ سنتی محصولی را با کنترل کیفیت بعدی تولید میکند. یک سیستم مونتاژ و تست در هر مرحله از فرآیند تولید ارزیابی میکند که آیا ادامه تولید محصول لازم است یا خیر. تست در جایی انجام میشود که نقصها به وجود میآیند و محصولات معیوب به کنار فرستاده میشوند و دلیل آن ثبت میشود. سختافزار ممکن است مشابه به نظر برسد، اما حلقه بازخورد و دادهها تفاوت ایجاد میکنند. نوع دوم فرآیند معمولاً ۱۵ تا ۳۰ درصد هزینه بیشتری دارد و این هزینه اضافی با کاهش دوبارهکاری و گواهی کیفیت مداوم جبران میشود.
هزینه یک سیستم مونتاژ و تست خودکار چقدر است؟
بازه قیمتی برای باندهای بودجه با قیمت ۸۰,۰۰۰ دلار برای یک خط نیمهخودکار بدون تست در خط شروع میشود. برای یک خط تولید کامل با بین ۱۲ تا ۲۰ ایستگاه کاری، قیمت ممکن است از ۲۵۰,۰۰۰ تا ۱.۵ میلیون دلار افزایش یابد، در حالی که صنایع تنظیمشده به نرمافزار معتبر نیاز دارند و ردیابی قابل توجه میتواند هزینهای بیش از ۴۰۰,۰۰۰ دلار داشته باشد. مبلغ پرداختی به سه جنبه بستگی دارد: منبع جریان مورد استفاده برای تست تریپ، نرمافزار ردیابی و فرآیند اعتبارسنجی آن، و تعداد فیکسچرهای استفاده شده در خطوط تولید.
یک خط به چند ایستگاه نیاز دارد؟
تعداد بین ۲ تا ۵۰ بر اساس اصول معمول است، در حالی که تعداد نشاندهنده تعداد عملیات مونتاژ متفاوت است نه یک هدف خاص. مهمتر از تعداد، نحوه کار است. کندترین ایستگاه کاری زمان چرخه را تعیین میکند؛ بنابراین، این بدان معناست که کل خط مونتاژ با ۲۰ ایستگاه کاری ۱۲ ثانیه طول میکشد تا یکی از ایستگاهها کار خود را کامل کند، صرفنظر از عملکرد ۱۹ ایستگاه دیگر. تعادل معمولاً به معنای تقسیم یک عملیات یا افزودن ایستگاه تست دوم به صورت موازی است.
آیا میتوان یک خط دستی موجود را به صورت مرحلهای خودکار کرد؟
قطعاً، رویکرد تبدیل مرحلهای معمولاً سودآورتر است. رویکرد این است که ابتدا ایستگاه محدودکننده خودکار شود، سپس تست در خط اضافه شود و در نهایت انتقال بین این دو خودکار شود. هر مرحله ریسک و بازده خود را دارد، زیرا کارخانه قبل از نصب یک خط کامل، نحوه کار فرآیند اتوماسیون را کشف میکند. اگر کسی ابتدا انتقال را برنامهریزی کرده باشد، طرحبندی قبلاً بدون دانستن محدودیت مشخص شده است.
چه تستهای پذیرشی باید در قرارداد نوشته شود؟
در مورد پنج مورد به طور خاص. زمان چرخه مداوم که در طول حداقل ۵۰۰ چرخه با سرعت نامی اندازهگیری شده است، و نه یک بررسی با کرنومتر روی سه قطعه. اندازهگیری بازده و OEE که در طول یک دوره ۷۲ ساعته انجام شده و دستهبندیهای نقص تعریف شدهاند. تست تکرارپذیر در ابزار با روش و ابزار مشخص شده. اعتبارسنجی ایمنی مطابق با ISO 13849 و سطح عملکرد مربوطه. بسته مستندسازی شامل نقشههای ساخته شده و کد منبع PLC که امکان اصلاحات را فراهم میکند، و فهرست قطعات یدکی که زمانهای تحویل را نشان میدهد، همچنین تحویل دورههای آموزشی.
وقتی طراحی محصول تغییر میکند چه اتفاقی میافتد؟
همه چیز بستگی به نحوه طراحی خط دارد. خطی که با تجهیزات تعویض سریع و برنامه تست متوالی مجهز شده باشد میتواند در چند ساعت با یک نوع متغیر کنار بیاید. خطی که با ابزار ثابت و محدودیتهای سختکد شده ساخته شده باشد نیاز به تجهیزات جدید و اصلاح نرمافزار دارد. مشخصات باید نشان دهد که خط باید در ۵ سال چند نوع متغیر مختلف را مدیریت کند و زمان تغییر آن چقدر باشد. این اعداد استراتژی تجهیزات را تعیین میکنند، اما به ندرت به صورت مکتوب یافت میشوند مگر اینکه به صراحت توسط خریدار ذکر شده باشند.
منابع
- ATS Corporation — سیستمهای تولید و تست خودکار سفارشی
- JR Automation — یکپارچهسازی مونتاژ و تست خودکار
- Beckhoff Automation — کنترل مبتنی بر رایانه برای خطوط تولید
- A3 — پیشبرد اتوماسیون، منابع صنعتی
- International Federation of Robotics — دادههای رباتیک جهانی
نتیجهگیری
ابتدا تجهیزات تست را خریداری کنید قبل از خرید ماشینآلات تولید. خط تولیدی که به راحتی قابل مونتاژ است اما تست ضعیفی دارد، خط مونتاژی است که باعث دوبارهکاری و هدررفت پول میشود. پولی که برای خط مونتاژ جدید صرف شده میتوانست برای منبع تأمین و سایر قطعات مهم ماشینآلات هزینه شود.
پس از این، سه عامل مؤثر بر استفاده از ماشینآلات را یادداشت کنید – زمان تغییر، تعداد متغیرها و زمان چرخه در حداکثر سرعت. این سه عامل به ندرت در سفارش خرید ذکر میشوند، اگرچه مسئول بیشتر شکستها در طول تولید هستند. ما را از محصول، خروجی روزانه و تستهای مورد نیاز مطلع کنید تا امکان ساخت ماشینآلات خودکار یا دستی را بررسی کنیم و در نهایت هزینه کل خط مونتاژ را درک کنیم.