benlong




هوش مصنوعی عاملیتدار در تولید: چگونه عوامل هوش مصنوعی در حال تغییر کف کارخانه هستند
ساعت ۲:۴۰ صبح است و یک تأمینکننده ایمیلی ارسال کرده است که اطلاع میدهد یک دسته از سیمهای مسی با تأخیر دو روزه تحویل داده خواهد شد. در اکثر کارخانههای تولیدی، این پیام به سادگی در صندوق ورودی باقی میماند تا زمانی که برنامهریز ساعت هشت صبح به کارخانه برسد. اما تا آن زمان، کارگران شیفت شب که قبلاً کارهای تولیدی خود را با این سیمها آغاز کردهاند، متوجه خواهند شد که خط تولید تا ظهر متوقف خواهد شد و مجبور خواهند بود فرآیندهای دستی برنامهریزی مجدد روز را تکمیل کنند.
حال بیایید یک شب جایگزین را تصور کنیم. یک عامل نرمافزاری ایمیل ورودی را میخواند، بررسی میکند کدام سفارشها به سیمهای از دست رفته وابستهاند و همچنین موجودی انبار را میسنجد و یک جدول زمانی جدید عملیات ایجاد میکند که کارخانه میتواند بدون سیمها دنبال کند. این عامل از طریق دادههای MES در دسترس بودن تجهیزات را بررسی میکند، دو سفارش که تأخیر خواهند داشت را شناسایی میکند و پیامی به برنامهریز ارسال میکند که جدول زمانی جدید برنامهریزی شده را شرح میدهد.
این سناریوی دوم همان چیزی است که مردم هنگام صحبت درباره هوش مصنوعی عاملمحور در تولید به آن اشاره میکنند. این موضوع تنها درباره داشبورد هوشمند نیست بلکه درباره قابلیتهای هوش مصنوعی عاملمحور در برنامهریزی تمام اقدامات لازم، استفاده از ابزارهای نرمافزاری کارخانه و تکمیل فرآیند تولید به صورت خودکار است.
مفهوم هوش مصنوعی عاملمحور به سرعت از یک ایده جذاب به بخشی از نقشه راه تأمینکنندگان تبدیل شده است. به عنوان مثال، در بهار ۲۰۲۶، شرکت IBM راهنمایی منتشر کرد که مدیریت کیفیت خودکار، برنامهریزی پویا و بهینهسازی فرآیند از ابتدا تا انتها باید از کاربردهای اصلی فناوریهای هوش مصنوعی عاملمحور باشند. در مارس همان سال، شرکت Siemens اعلام کرد که سیستمهای هوش مصنوعی صنعتی در حال تبدیل شدن به عاملمحور هستند؛ همچنین عامل هماهنگکنندهای را معرفی کرد که بر عوامل تخصصی نظارت دارد و با کمک برنامه Industrial Copilot آن عمل میکند. در همان ماه، شرکت Microsoft حتی سال ۲۰۲۶ را نقطه عطفی برای هوش مصنوعی دانست که در آن حاکمیت و تواناییهای بازگشتی از عوامل کلیدی موفقیت در پیادهسازی هوش مصنوعی خواهند بود.
راهنمای فعلی اطلاعاتی درباره اینکه هوش مصنوعی عاملمحور چیست، کجاها استفاده شده و چگونه میتوان این فناوری را بدون ایجاد ریسکهای جدید پیادهسازی کرد، ارائه خواهد داد. علاوه بر این، ما شما را از طریق یک مثال از کاربرد آن در فرآیند تست مدارشکن راهنمایی خواهیم کرد.
پاسخ سریع: هوش مصنوعی عاملمحور در تولید به سیستمهای هوش مصنوعی گفته میشود که قادر به کار برای رسیدن به اهداف تعیین شده از طریق برنامهریزی اقدامات لازم، دریافت اطلاعات از سیستمهای دادهای مانند MES، ERP و نرمافزار نگهداری و انجام اقدامات با حداقل دخالت انسانی هستند. کاربردهای اصلی فناوریهای هوش مصنوعی عاملمحور در تولید شامل بررسی کیفیت، برنامهریزی پویا، هماهنگی نگهداری و برنامهریزی مجدد زنجیره تأمین است. در مؤثرترین واحدهای تولیدی، عوامل تحت محدودیتهای صلاحیت مشخص عمل میکنند: منطق ایمنی در PLC قرار دارد، در حالی که اقدامات با ریسک بالاتر نیازمند تأیید انسانی هستند.
هوش مصنوعی عاملی در تولید چیست؟
اکثر کارخانهها قبلاً از اشکالی از “هوش” استفاده کردهاند. PLCها عملیات منطقی را با فرکانسهای بسیار بالا محاسبه میکنند—هر ثانیه هزاران بار این فعالیت را انجام میدهند. سیستمهای بینایی قطعات معیوب را حذف میکنند. مدلهای پیشبینی نشان میدهند که یاتاقان خراب شده است. سؤال این است: چه چیزی در اینجا جدید است؟
آنچه واقعاً متفاوت است، بسته شدن حلقه مورد نظر است. مدلهای پیشبینی اطلاعاتی ارائه میدهند در حالی که سیستمهای عاملی قادر به عمل بر اساس آن هستند. به گفته زیمنس، سیستمهای عاملی نمایانگر هوش مصنوعی هستند که از چندین منبع داده و ابزار برای ارائه راهحلها و حل مسائل چند مرحلهای بدون نیاز به کلیک هر مرحله توسط کسی استفاده میکنند. IBM آن را در قالب فعالیتهای کف کارخانه توصیف میکند. سیستمهای عاملی قادرند تنظیمات ماشین را هنگام مشاهده نقص تغییر دهند به جای اینکه فقط گزارش دهند.
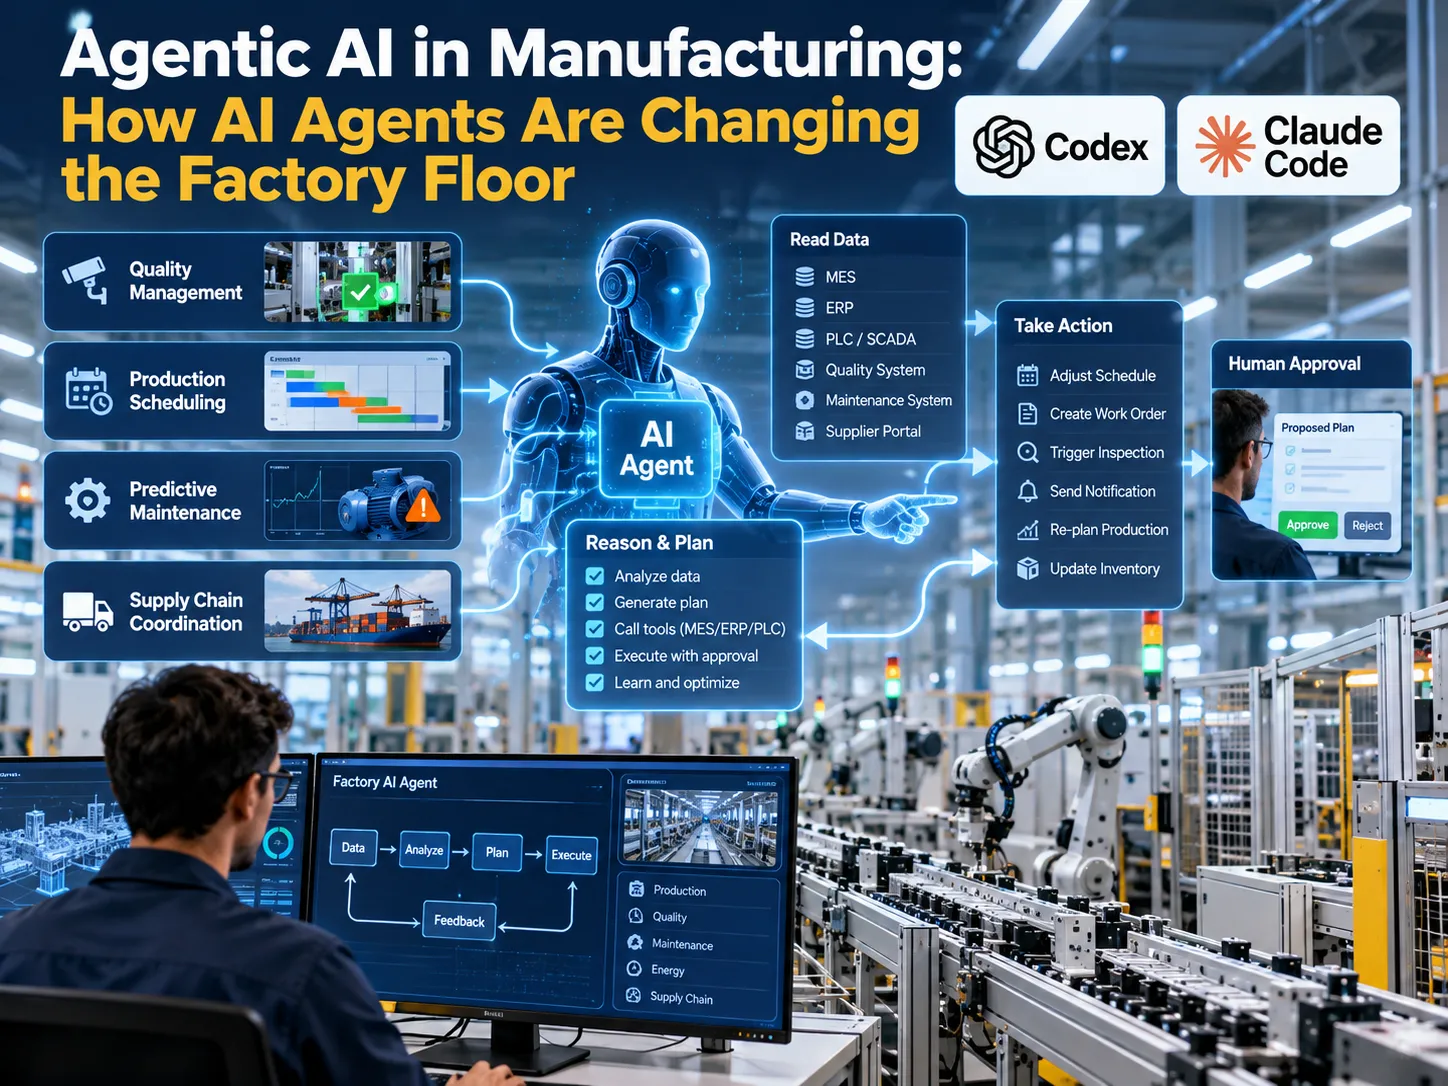
در واقع،, عوامل هوش مصنوعی در تولید میتوانند به عنوان برنامههای کامپیوتری که سه عملکرد دارند در نظر گرفته شوند: هدف دارند (حفظ هدف خروجی در خط ۳ و رسیدگی به هشدار کیفیت)، دسترسیهایی به ابزارها دارند (خواندن MES، ایجاد دستور کار برای نگهداری تجهیزات، بررسی سطح موجودی تأمینکنندگان) و با قوانین مربوط به اقداماتشان هدایت میشوند.
عوامل هوش مصنوعی در مقابل هوش مصنوعی سنتی در مقابل اتوماسیون
این اصطلاحات مرتباً با هم اشتباه گرفته میشوند، بنابراین در اینجا مقایسه آنها در یک خط تولید معمولی آمده است.
| فناوری | عملکرد آن | مثال کارخانه | چه کسی بر اساس نتیجه عمل میکند |
|---|---|---|---|
| اتوماسیون مبتنی بر قوانین (PLC، رباتها) | منطق ثابت را دقیقاً طبق برنامه اجرا میکند | یک ایستگاه پرسفیت قطعهای را زمانی که نیرو از حد مجاز فراتر رود رد میکند | ماشین، در چارچوب قوانین ثابت |
| هوش مصنوعی پیشبینی / تحلیلی | الگوها را پیدا میکند و نتایج را پیشبینی میکند | یک مدل خرابی اسپیندل را در ده روز پیشبینی میکند | یک فرد هشدار را میخواند و تصمیم میگیرد |
| دستیار هوش مصنوعی مولد | به سوالات پاسخ میدهد و محتوا را به درخواست تهیه میکند | یک مهندس کد PLC یا توضیح خطا به زبان ساده درخواست میکند | یک فرد، پس از هر درخواست |
| هوش مصنوعی عاملی | برنامهریزی و انجام کارهای چند مرحلهای به سوی هدف با استفاده از ابزارها | یک عامل پیشبینی خرابی را میبیند، یک بازه بار کم پیدا میکند، تکنسین را رزرو میکند و قطعه را سفارش میدهد | عامل، در چارچوب محدودیتهای تأیید شده؛ افراد مراحل پرخطرتر را تأیید میکنند |
توجه داشته باشید که هوش مصنوعی عاملی جایگزین سه مورد دیگر نمیشود. این لایهای است که روی آنها قرار میگیرد. PLC هنوز ماشین را اجرا میکند. مدل پیشبینی هنوز پیشبینی را تولید میکند. عامل لایهای است که آن سیگنالها را به عمل تبدیل میکند.
چگونه یک عامل هوش مصنوعی در کف کارخانه کار میکند
تا چهار الگوریتم اصلی برای اجرای هسته اکثر عوامل صنعتی تنظیم شدهاند:
درک اطلاعات زمان واقعی و تاریخی جمعآوری شده از وضعیت ماشینها که در SCADA یا PLC مشاهده شده، نتایج آزمون عملیاتی ذخیره شده در سفارشات MES یا ERP، و درخواستهای خرید بهروزرسانی شده از طریق پورتالهای تأمینکننده یا ایمیلها.
استدلال. استفاده از مدل زبان به همراه قوانین حوزه برای درک وضعیت و تدوین برنامه، برای مثال، “نتایج آزمایش در حال انحراف است؛ ابتدا بررسی کنید آیا یک فیکسچر آزمایشی مسئول است.”
فعالسازی. ابزارها را فراخوانی کنید: اجرای پرسوجوها، ایجاد دستور کار، بهروزرسانی برنامهها و ارسال پیامها. هر فراخوانی ایجاد شده دارای یک گزارش است.
یادگیری. نتیجه را بررسی کنید و آن را با آنچه انتظار میرفت مقایسه کنید؛ سپس تصمیم بعدی را تنظیم کنید.
از دست دادن یک عامل همهکاره برای کارخانههای بزرگ نادر است. آنها چندین عامل تخصصی را با یک هماهنگکننده در رأس پذیرفتهاند. این دقیقاً همان چیزی است که زیمنس به آن اشاره میکند: کمکخلبانهای صنعتی آنها رابط مکالمهای هستند، در حالی که عامل هماهنگکننده تعیین میکند کدام عامل متخصص کدام بخش از کار را انجام میدهد. آیبیام مدل مشابهی را به عنوان یک سیستم چندعاملی معرفی میکند که در سراسر جریانهای کاری کار میکند به جای اینکه در یک وظیفه جداگانه گیر کند.
آنچه آیبیام، زیمنس و مایکروسافت میگویند
این سه شرکت موضوع را از دیدگاههای مختلف بررسی کردهاند؛ این مفید است زیرا به این معنی است که همه آنها جنبههای مختلف استراتژی، نرمافزار صنعتی و زیرساخت ابری را پوشش میدهند.
آیبیام هوش مصنوعی عاملی را به عنوان یک فرآیند تصمیمگیری مداوم میبیند که همزمان هزینه، کیفیت و تحویل را ارزیابی میکند. مرور کلی شرکت در سال ۲۰۲۶ هشت بخش کاربردی را ارائه میدهد که از کیفیت و برنامهریزی تا فروش و زنجیره تأمین متغیر است و پیشبینی گارتنر را اضافه میکند که تا سال ۲۰۲۸ هوش مصنوعی عاملی در ۳۳ درصد از برنامههای نرمافزاری سازمانی استفاده خواهد شد در حالی که این رقم در سال ۲۰۲۴ کمتر از ۱ درصد است.
زیمنس بر زنجیره ارزش صنعتی تمرکز دارد، از جمله طراحی، برنامهریزی، مهندسی، عملیات و خدمات. هنگام تبلیغ هوش مصنوعی عاملی خود در Automate 2025، مدیرعامل راینر برهم این فناوری را حرکتی “فراتر از الگوی سؤال و پاسخ” خواند، به سیستمهایی که قادر به تکمیل جریانهای کاری هستند. شرکت ادعا میکند که افزایش بهرهوری تا ۵۰ درصد را فراهم میکند و اطمینان میدهد که مشتریان کنترل وظایفی را که به عوامل واگذار میکنند در دست دارند.
مایکروسافت بر هماهنگی و اعتماد تمرکز دارد. مقاله منتشر شده در مارس ۲۰۲۶ سه تغییر—سیستمها، دادهها و کار—را توصیف میکند که ابزارهایی که به کاربران اجازه میدهند با دستیاران کار کنند جای خود را به عاملی میدهند که وظایف را انجام میدهد. طبق گفته شرکت، هنگامی که هوش مصنوعی از ارائه توصیهها به اجرای وظایف رشد میکند، نیاز به مدیریت مدلها، کنترل دسترسی، دادهها، OT و قابلیت توضیح تصمیمات ایجاد میشود.
موارد استفاده از هوش مصنوعی عاملی در تولید
اینجاست که گفتگو عملی میشود. در زیر موارد استفاده از هوش مصنوعی عاملی در تولید که اغلب در مطالب فروشندگان و استقرارهای اولیه مطرح میشود، همراه با نوع کاری که یک عامل در هر یک انجام میدهد.
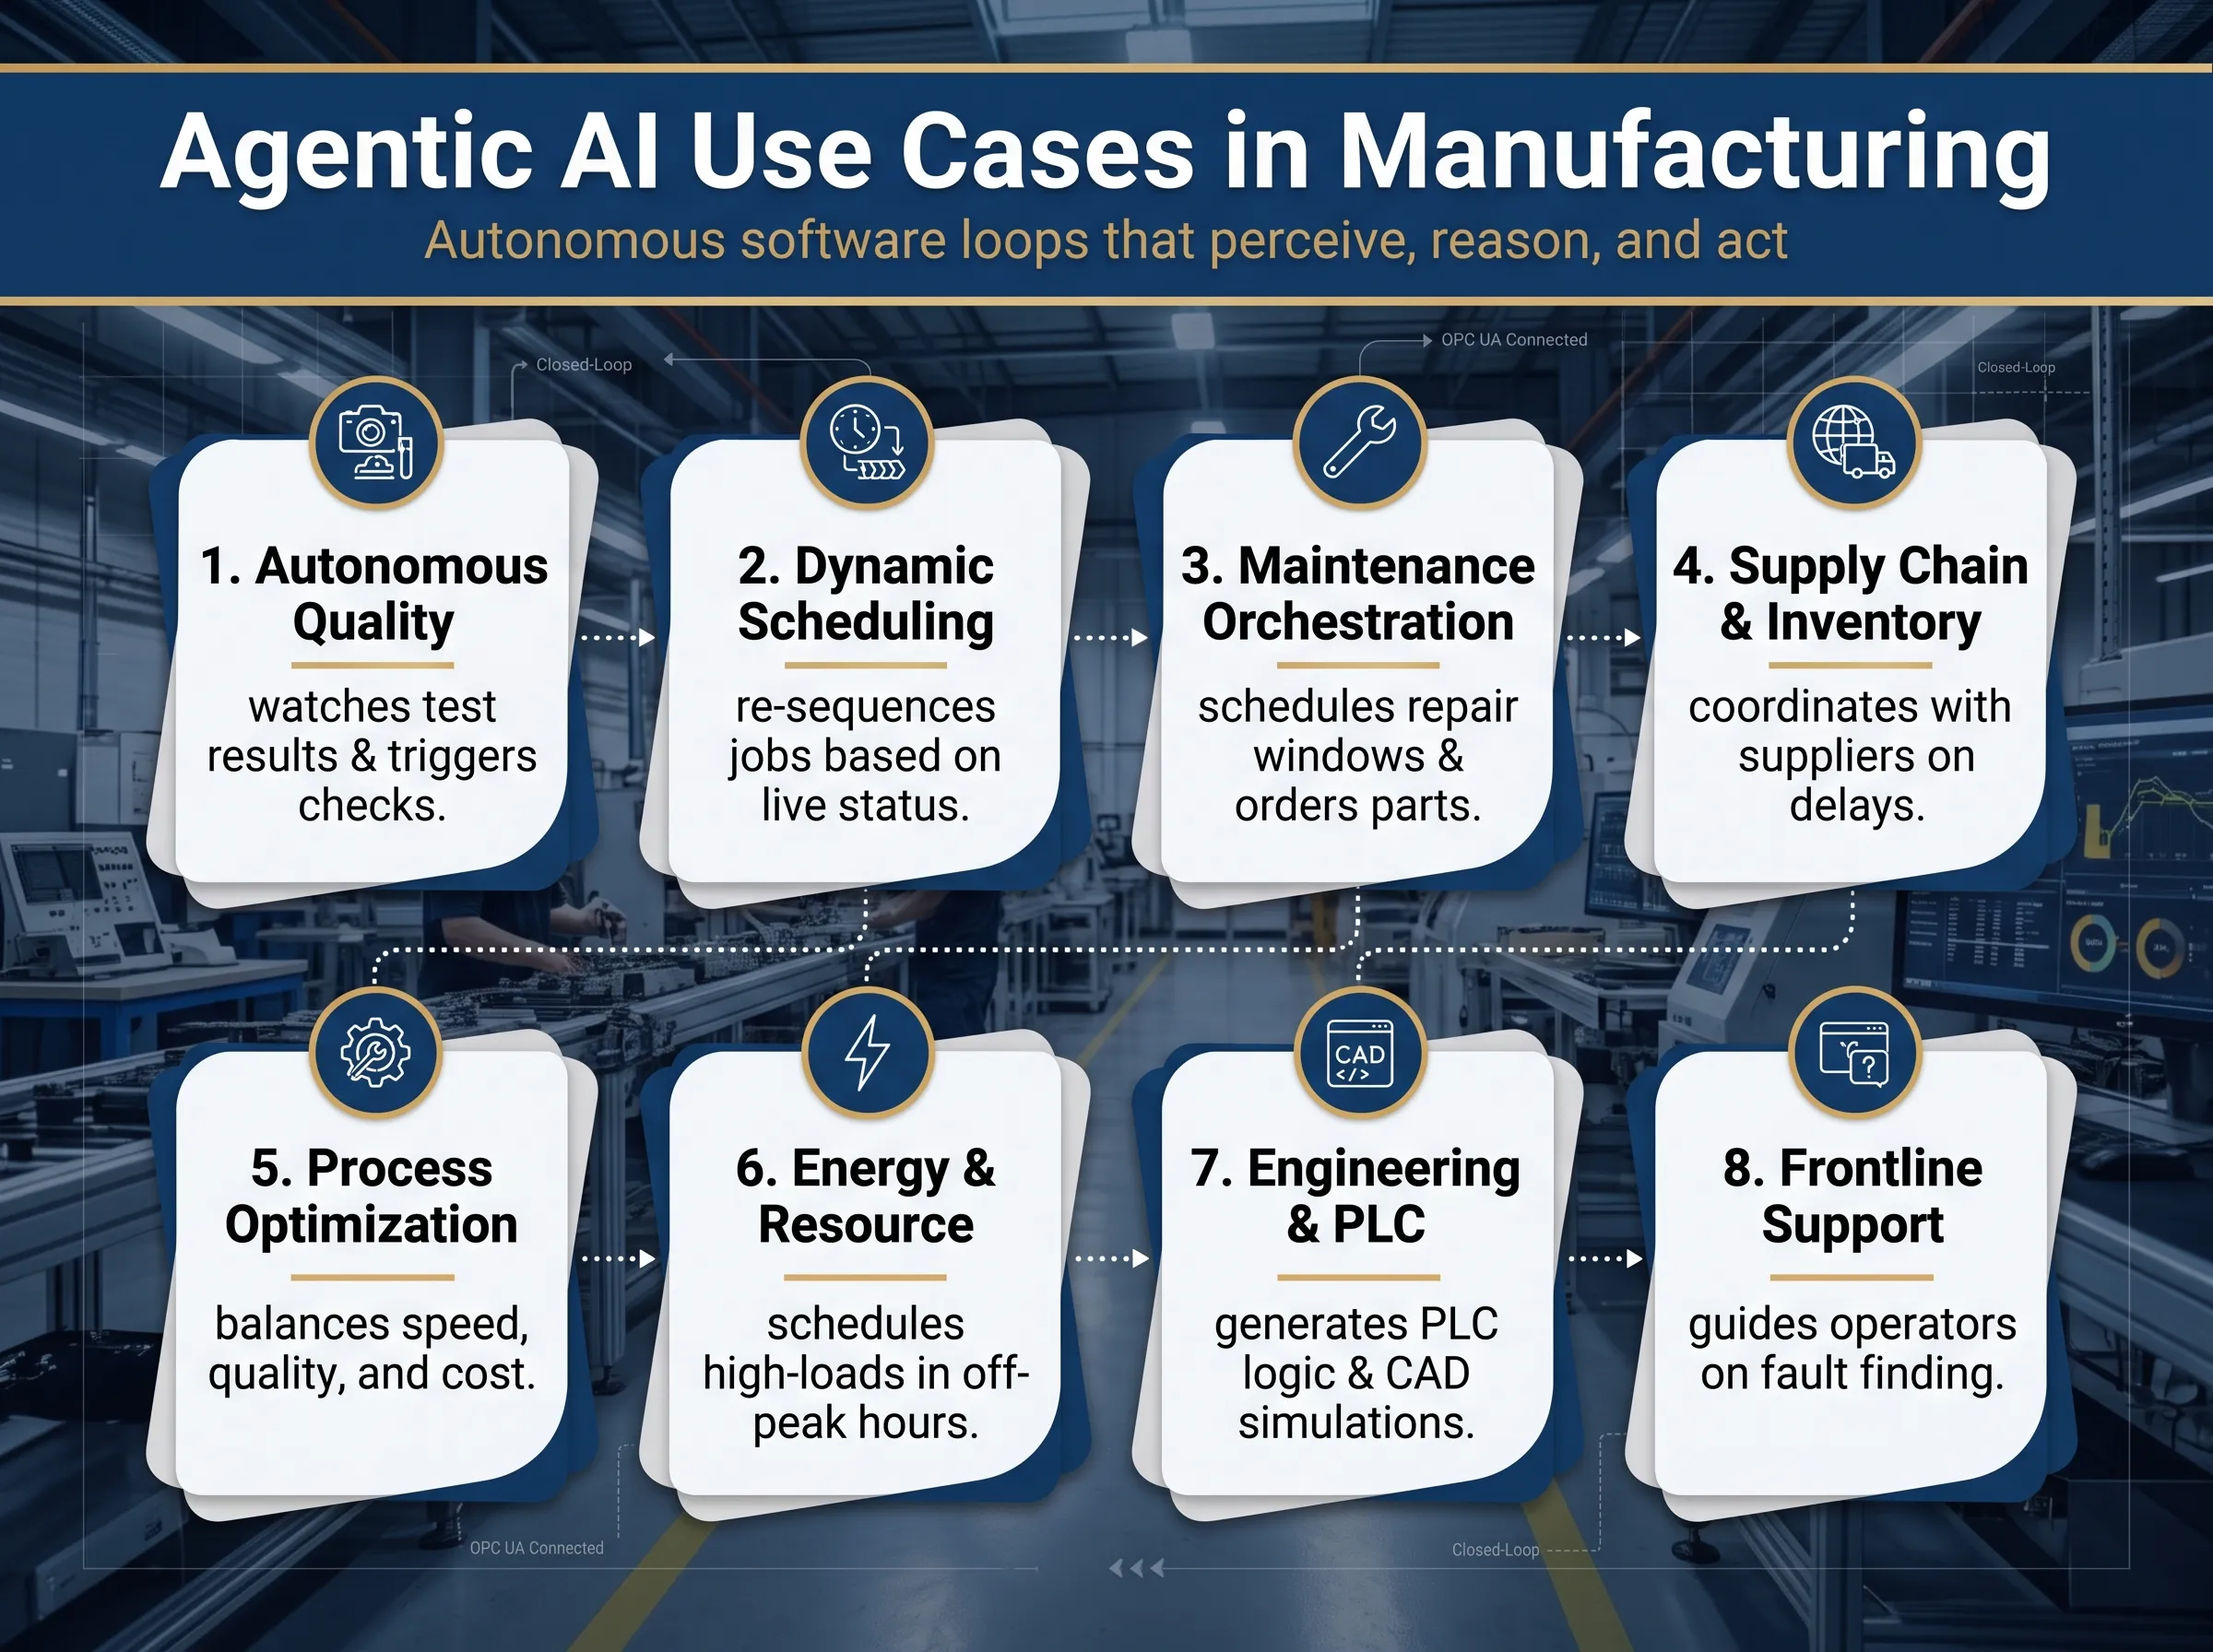
۱. مدیریت کیفیت خودکار
از آنجا که اطلاعات قبلاً در دسترس است، کیفیت نقطه شروع در این مورد است. هر تعداد دوربین بازرسی، میزهای آزمایش یا گیجها همه اعداد تولید میکنند و بیشتر اوقات این اعداد فقط یک بار بررسی میشوند.
برخلاف سایر سیستمها، یک عامل کیفیت به طور مداوم دادهها را نظارت میکند. این بدان معناست که وقتی عامل هر گونه ناهنجاری در دادهها (مانند افزایش نرخ نقص، نزدیک شدن به محدودیتها یا تجمع خرابیها در یک شیفت خاص) را مشاهده میکند، فقط آن ناهنجاری را ثبت نمیکند. بلکه سوالاتی مانند اینکه کدام ایستگاه تولید یا تجهیزات چنین نتایجی را تولید کردهاند را بررسی میکند.
به عنوان مثال، شرکت IBM در حوزه الکترونیک: وقتی سیستم نقص مکرر در لحیمکاری را تشخیص میدهد، قادر است دما و زمانبندی تجهیزات را اصلاح کند یا آزمایش هدفمند روی تمام بردهای اخیراً لحیمشده را آغاز کند.
در مورد محصولات حساس به ایمنی، معمولاً عملکرد عامل محدود به بررسی است در حالی که هرگونه تغییر در فرآیند نیازمند تأیید مهندس مجاز است.
برنامهریزی تولید پویا
لحظهای که برنامه تولید ایجاد میشود، شروع به قدیمی شدن میکند. این ممکن است به دلیل خرابی ماشین، سفارش فوری یا مشکل تحویل باشد. این بدان معناست که کارکنان باید به طور مداوم همه چیز را در صفحات گسترده خود دوباره برنامهریزی کنند، به ویژه در طول روز.
عوامل برنامهریزی سفارشها را با استفاده از اطلاعات زنده درباره وضعیت سفارش، ماشینآلات، در دسترس بودن نیروی کار و مواد دوباره برنامهریزی میکنند. IBM مثالی ارائه داده است که در یک کارخانه خودرو، تولید به دلیل تأخیر در تحویل قطعات کلیدی متوقف میشود. اما به جای خاموش کردن تولید، یک عامل برنامهریزی میتواند به راحتی فرآیند تولید را بازسازی کند، خودروهایی که نیاز به تحویل ندارند را اول تولید کند و بار کاری بین کارکنان خط را متعادل سازد.
این رویکرد میتواند به همان اندازه در بیشتر فرآیندهای تولید اعمال شود. حتی یک تولیدکننده کوچک کلید برق که چندین مدل مختلف تولید میکند میتواند از کاهش تعداد تغییرات نیازمند بهرهمند شود.
هماهنگی نگهداری پیشبینیشده
نگهداری پیشبینیشده مدتهاست که وجود دارد، اما چالش همیشه این بوده که پس از پیشبینی چه اتفاقی میافتد. کسی باید هشدار را دریافت کند، جدول زمانی را بررسی کند، تکنسین پیدا کند، قطعه مورد نیاز را سفارش دهد و زمان توقف را با تولید هماهنگ کند.
این کار توسط عوامل انجام میشود. IBM عوامل را کسانی توصیف میکند که قادر به برنامهریزی کار در زمان توقف پیشبینی شده تولید، سفارش قطعات جایگزین، تخصیص تکنسینها و تغییر موقت بار کاری با سایر ماشینها هستند. همین رویکرد در پروژه Senseye Maintenance Copilot شرکت Siemens نیز اتخاذ شده است. به گفته Siemens، مشتریان آزمایشی زمان صرف شده برای فعالیتهای نگهداری واکنشی را به طور متوسط ۲۵٪ کاهش دادهاند.
هماهنگی زنجیره تأمین و موجودی
مایکروسافت معتقد است که هوش مصنوعی زنجیره تأمین اولیه فقط گزارشها و داشبوردها را تولید میکرد، پس از آن افراد باید بر اساس بینشهای دریافتی اقدام کنند. مرحله بعدی داشتن هوش مصنوعی است که توانایی اقدام با هماهنگی با تأمینکنندگان، تحریک منابع یا برنامهریزی مجدد و مدیریت هرگونه مشکل احتمالی لجستیکی را دارد.
آیبیام به تحقیقات خود اشاره میکند که با همکاری اوراکل و اکسلآلفا انجام شده است و نشان میدهد که ۶۲٪ از مدیران زنجیره تأمین ادعا میکنند که عوامل هوش مصنوعی سرعت اقدام را افزایش میدهند. در همین حال، ۷۶٪ از رؤسای زنجیرههای تأمین انتظار دارند عوامل قادر به حل وظایف روتین با سرعتی بهتر از انسانها به بهبود کارایی در فرآیندهای عملیاتی کمک کنند.
برای یک کارخانه خاص، نسخه عملی این است که عامل متوجه میشود یکی از تأمینکنندگان دیر کرده است، تعیین میکند کدام سفارشها تحت تأثیر قرار میگیرند و تأمینکننده یا ماده دیگری برای سفارش مورد نظر پیشنهاد میدهد. این همان روایت ساعت ۲:۴۰ صبح است که قبلاً بیان شد.
۵. بهینهسازی فرآیند از ابتدا تا انتها
در ابتکارات بهبود فرآیند معمولی، بهینهسازی تنها در یک ایستگاه انجام میشود. امکان در نظر گرفتن هر یک از پارامترهای فرآیند هنگام انجام موازنه بین سرعت، هزینه و کیفیت فرآیند وجود دارد.
این موضوع توسط موردی با کالاهای مصرفی آیبیام نشان داده شد. عامل کشف کرد که کاهش سرعت فرآیند منجر به کاهش قابل توجه نرخ نقص میشود و در نتیجه هزینه کلی تولید را کاهش میدهد. تغییرات بلافاصله اجرا شدند و به طور مداوم در فرآیند بهینه شدند. یک مهندس باتجربه میتوانست به همان نتیجه برسد، اگرچه پس از ماهها تحلیل دادهها، نه در چند روز.
۶. بهینهسازی انرژی و منابع
تأسیسات صنعتی سنگین قابلیت کنترل جابجایی بار انعطافپذیر را دارند که امکان صرفهجویی در هزینهها را فراهم میکند. استفاده از عوامل در تولید فولاد و مواد شیمیایی امکان انجام فرآیندهای پرمصرف انرژی را زمانی که قیمت برق پایینترین است، بدون قربانی کردن بازده فراهم میکند.
تولیدکنندگان دستگاههای الکتریکی نمونههای خود از بار انعطافپذیر را در قالب تست سوختن اجزای الکتریکی دارند. یک نمونه خوب خط تولید هوشمند MCB مبتنی بر اینترنت اشیا, است، جایی که آزمایشهای پیری برای چندین روز تحت شرایط بار انجام میشود.
۷. مهندسی، برنامهنویسی PLC و توسعه محصول
برخی از پیشرفتهترین فناوریهای عاملی را میتوان در مهندسی یافت تا در کف تولید. مهندس همکار مهندسی زیمنس برای پورتال TIA به مهندسان اتوماسیون اجازه میدهد کد PLC را از دستورالعملهای ساده توسعه دهند، در حالی که در NX CAD، عملکرد همکار طراحی آن فعال است. زیمنس گزارش میدهد که در مهندسی اتوماسیون تیسینکروپ، مهندسان بهبود کیفیت کد و توسعه سریعتر را مشاهده کردهاند.
آیبیام نماینده عواملی است که وظیفه مهندسی پیچیده را به بخشهای کوچکتر تقسیم میکنند، انواع طراحی را توسعه میدهند و شبیهسازیها را کنترل میکنند، اغلب در یک دوقلوی دیجیتال، مدتها قبل از ظاهر شدن هر جسم فیزیکی. چرخههای تولید کوتاهتر به معنای راهاندازی سریعتر برای هر مصرفکننده اتوماسیون است.
۸. پشتیبانی عملیات خط مقدم
مایکروسافت معتقد است که تیمهای خط مقدم که از همیاران چندرسانهای استفاده میکنند، به طور مستقل مشکلات بیشتری را حل خواهند کرد و فکر میکند که این فرآیندها که شامل انسانها و هوش مصنوعی هستند، در نهایت به عاملهای عملیاتی تبدیل خواهند شد. همیار عملیات از زیمنس از اصل مشابهی پیروی میکند، زیرا اپراتورها و تکنسینها از دادههای ماشین برای دریافت راهنماییهای عیبیابی به زبان قابل فهم استفاده میکنند.
برای تأسیساتی که با نرخ بالای جابجایی کارکنان مواجه هستند – که در بسیاری از بازارهای صادراتی نوظهور رایج است – این ممکن است سریعترین راه برای بهرهبرداری باشد، زیرا به هر کارمند جدید اجازه میدهد از تخصص یک تکنسین ارشد بهرهمند شود.
کاربردهای هوش مصنوعی عاملمحور در تولید در یک نگاه
جدول زیر خلاصهای از اصلیترین کاربردهای هوش مصنوعی عاملمحور در تولید, ، سیستمهایی که هر عامل معمولاً به آنها متصل میشود، و جایی که معمولاً یک فرد در حلقه باقی میماند را نشان میدهد.
| مورد استفاده | کاری که عامل انجام میدهد | سیستمهایی که به آنها متصل میشود | نقطه بررسی معمول انسانی |
|---|---|---|---|
| مدیریت کیفیت | روندها را شناسایی میکند، علل ریشهای را ردیابی میکند، بازرسی اضافی را فعال میکند | MES، میزهای آزمایش، بینایی، SPC | مهندس هر تغییر فرآیند را تأیید میکند |
| برنامهریزی تولید | ترتیب کارها را هنگام تغییر سفارشات، ماشینها یا مواد دوباره تنظیم میکند | ERP، MES، نرمافزار برنامهریزی | برنامهریز تغییراتی که تاریخ تحویل را جابجا میکند تأیید میکند |
| هماهنگی نگهداری | کار را در پنجرههای بار کم رزرو میکند، قطعات را سفارش میدهد، تکنسینها را اختصاص میدهد | CMMS، پایش وضعیت، MES | سرپرست پنجره زمان توقف را تأیید میکند |
| هماهنگی زنجیره تأمین | به تأخیرهای تأمینکننده پاسخ میدهد، سفارشات و برنامهها را تنظیم میکند | ERP، پرتالهای تأمینکننده، ایمیل | خریدار تأمینکنندگان جدید یا هزینه اضافی را تأیید میکند |
| بهینهسازی فرآیند | سرعت و نقاط تنظیم را در محدودههای تأیید شده تنظیم میکند | MES، تاریخچهنگار، رابطهای ماشین تأیید شده | مالک فرآیند محدوده مجاز را تعیین میکند |
| مدیریت انرژی | بارهای انعطافپذیر را به دورههای ارزانتر منتقل میکند | کنتورهای انرژی، MES، دادههای تعرفه | مدیر تأسیسات محدودیتها را تعیین میکند |
| مهندسی | کد PLC، انواع طراحی و شبیهسازیها را تولید میکند | TIA Portal، CAD، PLM، ابزارهای شبیهسازی | مهندس تمام کدها را بازبینی و آزمایش میکند |
| پشتیبانی خط مقدم | به سوالات اپراتور پاسخ میدهد، راهنمایی در یافتن خطا ارائه میکند | دفترچهها، MES، دادههای ماشین | اپراتور تصمیم میگیرد چه کاری انجام دهد |
هوش مصنوعی عاملمحور در تولید گسسته
عملیات فرآیند صنعتی مانند پالایشگاهها و کارخانههای شیمیایی مدتهاست که از فناوریهای پیشرفته کنترل فرآیند استفاده میکنند. در مقابل، ظهور فناوری هوش مصنوعی خودران زمینهای را برای تولید گسسته باز کرده است، زیرا کارخانههای تولید گسسته با انواع عدم تقارنهایی مواجه هستند که سیستمهای سنتی نمیتوانند به طور مؤثر با آنها مقابله کنند.
یک کارخانه تولید دستگاههای الکتریکی – کلیدهای مدار، استارترها یا دستگاههای اندازهگیری را در نظر بگیرید. واحد تولید با دهها نسخه از دستگاههای الکتریکی با گزینهها و اصلاحات متعدد کار میکند که هر کدام ممکن است منجر به خطاهای زیادی در تولید شود. هر بار که تولید از یک عملیات به عملیات دیگر تغییر میکند، احتمال استفاده از برنامه تولید نادرست افزایش مییابد. ردیابی قطعات تولید در این حالت پیچیده است و توسط متغیرهای بیشماری شکل میگیرد، که فرصت عالی برای یک عامل هوشمند “حلکننده” است که از فناوریهای پیشرفته استفاده میکند.
کارایی نشان داده شده توسط تولیدکنندگان برتر که با انواع مختلف محصولات کار میکنند این موضوع را اثبات میکند. شرکت Rockwell Automation Singapore بیش از ۱۰۰۰ محصول مختلف تولید میکند که بیشتر آنها در طول سال به دلیل استفاده از بیش از ۵۰ فناوری دیجیتال و هوش مصنوعی، از جمله هوش مصنوعی برای کنترل کیفیت، دچار تغییرات متعددی میشوند. شرکتهای Siemens Amberg و Eaton Changzhou داستان مشابهی دارند و ما در راهنمای خود درباره نمونههای کارخانههای چراغدریایی از Schneider، Siemens و Eaton.
مثال: چگونه یک عامل هوش مصنوعی میتواند به مشکلات کیفیت در خط تست MCB پاسخ دهد
این یک مثال از نحوه عملکرد هوش مصنوعی مبتنی بر عامل با دادههای تست است. این بیانگر عملکرد یک سیستم هوش مصنوعی عامل واقعی که در خدمت Benlong قرار گرفته باشد، نیست.
تصور کنید یک خط تولید سریع خط تست اتوماتیک MCB قطعکنندههای C16 در حال کار هستند. هر دستگاه از آزمایشهای قطع مغناطیسی فوری در سطح ۵-۱۰× In، کالیبراسیون حرارتی در ۱.۱۳× و ۱.۴۵× In و مقاومت تماس عبور میکند. خط تولید ۱۸۰۰-۲۴۰۰ واحد در ساعت انجام میدهد و برای هر واحد نتیجه همراه با شماره سریال و زمان ثبت میشود و دادهها به MES متصل شده از طریق OPC UA یا Modbus TCP ارسال میگردد.
در بیش از دو شیفت، نتایج قطع مغناطیسی برای یک دسته شروع به نزدیک شدن به حدود تحمل کردند. با این حال، هر یک از MCBها به طور عادی کار میکنند. سیستم سنتی هیچ مشکلی نمیبیند زیرا همه چیز به نظر مرتب میرسد.
یک هوش مصنوعی کنترل کیفیت عامل، با دسترسی به همان دادهها، روند را به گونهای متفاوت میخواند. بنابراین ممکن است اقدامات زیر را انجام دهد:
۱. مقایسه دسته با نتایج تاریخی با رتبهبندی مشابه برای اطمینان از اینکه انحراف واقعی است و فقط یک تغییر طبیعی نیست.
۲. شناسایی اینکه آیا شیفت مربوط به فرآیند مونتاژ است، مانند یک ایستگاه، ابزار یا تغییر اپراتورها، یا اینکه به نحوی به دسته مواد بالادستی مرتبط است (مانند یک قرقره جدید سیم کویل یا تامینکننده یوق).
۳. بررسی دادههای بهدستآمده از ایستگاه تست برای بررسی اینکه آیا خطای اندازهگیری رخ داده است، به عنوان مثال، ارزیابی افزایش مقاومت تماس در ابزار تست.
۴. آمادهسازی توصیهها: افزایش نمونهگیری از دسته آسیبدیده و انجام اندازهگیری ابزار.
۵. اطلاعرسانی به مهندس درباره مشکل، تا بتواند اقدامات لازم را تایید کند.
پس از تایید مهندس، MES وظیفه بازرسی و توقف را ایجاد میکند. سپس عامل شروع به نظارت بر واحدهای بعدی میکند تا ببیند آیا انحراف متوقف میشود یا خیر و همه چیز را برای بازرسیهای احتمالی آینده مستندسازی میکند.
برخی کارها هستند که عامل هرگز نباید انجام دهد. به ویژه، نباید حدود عملیات قطع را افزایش دهد یا هیچ الزامات ایمنی را نادیده بگیرد یا هیچ یک از پارامترهای کالیبراسیون را به تنهایی تغییر دهد. تمام مسئولیتهای تصمیمات قبول/رد بر عهده تجهیزات تست توانمند است. نقش عامل یافتن مشکل و بهبود زمان پاسخ افراد مسئول است.
تولیدکنندگان امروز چگونه از عوامل هوش مصنوعی در تولید استفاده میکنند؟
ممکن است کسی تعجب کند که تمام این اطلاعات چقدر اصیل هستند. میتوان پاسخ صادقانهای به این سؤال داد با بیان اینکه بخش زیادی از این اطلاعات هنوز به مرحله کوپایلوت مربوط میشود، به این معنی که سیستم هوش مصنوعی با انسان همکاری میکند و بنابراین فرآیند ایجاد عوامل خودمختار تدریجی است. حقایقی که در دسترس هستند باید ذکر شوند:
زیمنس ادعا میکند که کوپایلوتهای صنعتی آن نتایج خوبی هم در تأسیسات تولید و هم برای مشتریانش به ارمغان میآورند. یکی از کارخانههای آن (کارخانه موتور در باد نوشتادت) از Insights Hub Production Copilot برای پردازش دادهها و تبدیل آنها به اطلاعات قابل اقدام استفاده میکند. علاوه بر این، زیمنس در حال برنامهریزی برای راهاندازی پلتفرمی است که اجازه میدهد سیستمهای مختلف (چه متعلق به خود شرکت و چه از طرف سوم) به صورت همافزا کار کنند.
نرمافزار صنایع دیجیتال زیمنس برنامه Microsoft Teams را توسعه داده است تا در سیستم Teamcenter PLM برای پردازش گزارشهای صوتی به زبانهای مختلف و ارسال مجدد آنها به کارشناسان مربوطه استفاده شود.
شرکت Körber تصمیم گرفته است سیستم PAS-X MES خود را به Microsoft Azure منتقل کند تا دادههای MES، ERP و زنجیره تأمین را برای کارکنان خود یکپارچه کند.
کارخانه Rockwell Automation واقع در سنگاپور در ژوئن ۲۰۲۶ عنوان Global Lighthouse را دریافت کرده است. این کارخانه بسیاری از سیستمهای هوش مصنوعی را پیادهسازی کرده و زمان لازم برای آموزش کارکنان جدید را ۶۷۱TP3T کاهش داده است.
کارخانه زیمنس در نانجینگ به صورت مجازی طراحی شده و بیش از ۵۰ عملیات را که توسط هوش مصنوعی هدایت میشوند اجرا میکند و سفارشها را در ۷۸۱TP3T زمان کمتر دریافت میکند.
مجمع جهانی اقتصاد در ژوئن ۲۰۲۶ اعلام کرد که تعداد Global Lighthouses به ۲۳۸ رسیده است و اکنون آنها هوش مصنوعی را به قابلیت کلیدی عملیاتی تبدیل میکنند.
چگونه عوامل هوش مصنوعی را در یک کارخانه تولیدی مستقر کنیم
اکثریت پروژههای هوش مصنوعی ناموفق در کارخانهها به دلایل غیر از نقص الگوریتم شکست میخورند. شکست میتواند به دادههای با کیفیت پایین و عدم تخصیص مسئول پروژه نسبت داده شود. طبق گفته مایکروسافت، باید “قاعده سرانگشتی” که توسط KPMG برای توضیح دلایل موفقیت پروژهها تعیین شده است را در نظر داشته باشید – ۱۰ درصد به الگوریتم مربوط است، ۲۰ درصد به فناوری و دادهها، و ۷۰ درصد به افراد و فرآیندها مرتبط است.
در اینجا یک توالی عملی برای نحوه استقرار عوامل هوش مصنوعی در یک کارخانه تولیدی, نوشته شده برای یک کارخانه متوسط به جای یک شرکت جهانی است.
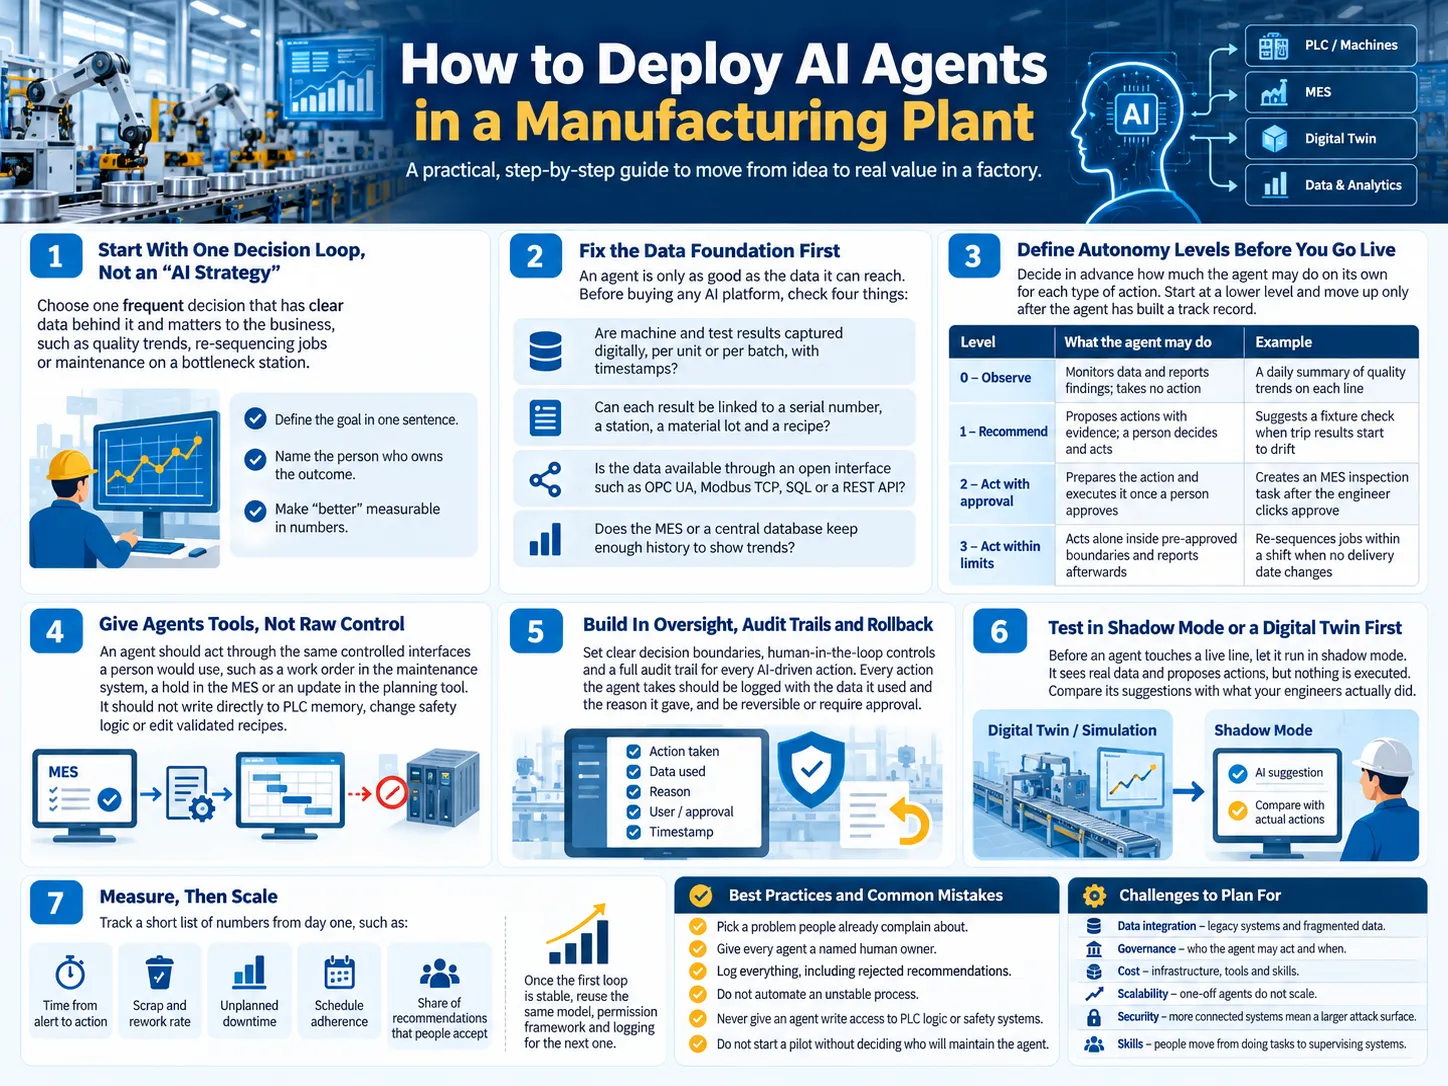
مرحله ۱: با یک حلقه تصمیمگیری شروع کنید، نه یک “استراتژی هوش مصنوعی”
یک تصمیم رایج که یک فرد در حال حاضر با آن مواجه است و نتایج قابل اندازهگیری دارد را انتخاب کنید. به عنوان مثال، میتوانید به نحوه واکنش به نوسانات کیفیت در خط مونتاژ، نحوه بازچینی کارها پس از توقف یک ماشین، یا نحوه مدیریت نگهداری در یک گلوگاه نگاه کنید. با این حال، یک تصمیم ضعیف میتواند هر چیزی باشد که به فعالیتهای ایمنی مربوط است یا تصمیمی که فقط دو بار در سال اتفاق میافتد.
تصمیم را در یک جمله بنویسید، مسئول نتیجه را نام ببرید (که اکنون مالک آن است) و توضیح دهید که “بهتر” به چه معناست به صورت عددی.
مرحله ۲: ابتدا پایه دادهها را اصلاح کنید
اثربخشی یک ماشین به دادههایی بستگی دارد که میتواند به آن دسترسی داشته باشد. قبل از خرید هر پلتفرم هوش مصنوعی به موارد زیر توجه کنید:
آیا نتایج به صورت سوابق دیجیتال، به ازای هر واحد یا دسته، با زمانسنجی ذخیره میشوند؟
آیا هر نتیجه با شماره ماشینآلات، مکان، دسته مواد و دستورالعمل قابل شناسایی است؟
آیا دادهها در دسترس و خارج از ماشین هستند، مانند از طریق OPC UA، Modbus TCP، SQL، یا REST API؟
آیا MES یا یک پایگاه داده مرکزی قادر به ذخیره تعداد کافی سوابق برای آشکارسازی الگوها است؟
شرکت IBM بیان میکند که یکپارچهسازی دادهها و سیستمهای قدیمی اولین مانع پیش روی هوش مصنوعی عاملمحور است و به شرکتها توصیه میکند ابتدا منابع داده با بیشترین ارزش را شناسایی کنند تا اینکه بخواهند همه دادهها را به یکباره یکپارچه کنند. مقاله ما در اتوماسیون کاملاً یکپارچه توضیح میدهد که چگونه لایههای PLC، HMI، MES و ERP با هم هماهنگ میشوند.
مرحله 3: قبل از راهاندازی، سطوح خودمختاری را تعریف کنید
این مرحلهای است که اکثر تیمها از آن عبور میکنند و همین باعث مشکلات میشود. از قبل تصمیم بگیرید که عامل تا چه حد میتواند به صورت مستقل برای هر نوع اقدام عمل کند.
| سطح | آنچه عامل میتواند انجام دهد | مثال |
|---|---|---|
| 0 – مشاهده کند | دادهها را نظارت میکند و یافتهها را گزارش میدهد؛ هیچ اقدامی انجام نمیدهد | خلاصه روزانه روندهای کیفیت در هر خط تولید |
| 1 – پیشنهاد دهد | اقدامات را با شواهد پیشنهاد میکند؛ یک فرد تصمیم میگیرد و عمل میکند | پیشنهاد بررسی فیکسچر زمانی که نتایج تریپ شروع به انحراف میکنند |
| 2 – با تأیید عمل کند | اقدام را آماده میکند و پس از تأیید یک فرد اجرا میکند | پس از کلیک مهندس روی تأیید، یک وظیفه بازرسی MES ایجاد میکند |
| 3 – در محدوده عمل کند | به تنهایی در محدودههای از پیش تأیید شده عمل میکند و پس از آن گزارش میدهد | ترتیب کارها را در یک شیفت تغییر میدهد وقتی تاریخ تحویل تغییر نمیکند |
بیشتر کارخانهها باید از سطح 0 یا 1 شروع کنند و فقط پس از اینکه عامل سابقهای ساخت، به سطوح بالاتر بروند. عملکردهای مرتبط با ایمنی در هر سطح از دسترس عامل خارج میمانند.
مرحله 4: ابزار به عاملها بدهید، نه کنترل خام
ضروری است که عامل با استفاده از همان رابطهای کنترل شدهای که یک انسان استفاده میکند، عمل کند، برای مثال، دستور کار سیستم نگهداری، توقف MES، و بهروزرسانی ابزار برنامهریزی. عامل نباید مستقیماً با حافظه PLC تعامل داشته باشد، منطق ایمنی را تغییر دهد یا دستورالعملهای تأیید شده را تغییر دهد.
با اجازه فقط خواندنی شروع کنید و سپس اجازه نوشتن را برای هر ابزار با محدودیتها و گزارشهای خاص آن اضافه کنید.
مرحله 5: نظارت، ردپای حسابرسی و بازگشت به عقب را بسازید
طبق گفته مایکروسافت، چهار قابلیت اعتماد باید برای تولیدکنندگان هنگام بهکارگیری هوش مصنوعی وجود داشته باشد: حاکمیت مدل، کنترل داده و دسترسی، امنیت OT و نقطه پایانی، و توانایی توضیح، محدود کردن و بازگرداندن تصمیمات. همین اصل توسط IBM نیز تأیید شده است که توصیه میکند مرزهای واضح برای تصمیمات اتخاذ شده داشته باشید، یک انسان در حلقه باشد و اطمینان حاصل شود که هر بار چنین اقدام مبتنی بر هوش مصنوعی ثبت میشود.
به عبارت دیگر، هر اقدامی که انجام میشود باید از طریق ثبت دادههای استفاده شده و اطلاعات مربوط به دلیل تصمیم اتخاذ شده حسابرسی شود. علاوه بر این، هر اقدام باید یا قابل بازگشت باشد یا از پیش تأیید شده باشد.
مرحله 6: ابتدا در حالت سایه یا دوقلوی دیجیتال آزمایش کنید
بهترین کار این است که عامل را روی عملیات بدون دست زدن به تجهیزات آزمایش کنید. عامل همه چیز را که در حال وقوع است میبیند، تصمیم میگیرد و پیشنهاداتی ارائه میدهد، اما هیچ اتفاقی نمیافتد. توصیههای آن را با اقداماتی که مهندسین شما انجام میدهند مقایسه کنید و روی نقاط ناسازگار تمرکز کنید.
اگر مدل شبیهسازی خط را در دست دارید، از آن نیز استفاده کنید. راهنمای ما برای دوقلوهای دیجیتال برای خطوط تولید توضیح میدهد که چگونه زیمنس، اشنایدر الکتریک و ABB از شبیهسازی و راهاندازی مجازی استفاده میکنند و چگونه کارخانههای کوچکتر میتوانند با یک خط شروع کنند.
مرحله ۷: اندازهگیری، سپس مقیاسبندی
از همان ابتدا، چند عدد را ثبت کنید: زمان سپری شده از هشدار تا اقدام انجام شده، نرخ ضایعات و بازکاری، زمان توقف برنامهریزی نشده، پایبندی به برنامه زمانبندی، و درصد توصیههایی که کاربران قبول کرده و دنبال میکنند. پس از اثبات اثربخشی اولین چرخه، مدل داده، چارچوب مجوز و ثبت وقایع چرخه قبلی را مجدداً استفاده کنید.
مایکروسافت به یافتههای تحقیقات MIT و مککینزی اشاره میکند که تأکید دارد سازمانهایی با مدل حاکمیت برجسته و دادههای یکپارچه میتوانند تا چهار برابر نتایج تحولآفرین بیشتری در مدت زمانی دو برابر کوتاهتر نسبت به شرکتهایی که فاقد چارچوب داده و حاکمیت هستند، به دست آورند. آنچه مقیاس مییابد، پایه است، نه آزمایشگاه فردی.
بهترین شیوهها و اشتباهات رایج
- یک مسئله مورد نگرانی را شناسایی کنید که مردم اغلب درباره آن شکایت میکنند. هر زمان که عامل مشکلی موجود را پیدا کند، میتواند چالش را حل کند.
به هر عامل مالک خاص خود را اختصاص دهید.
همه چیز را از رد پیشنهادات مستندسازی کنید؛ این همان چیزی است که میخواهید از آن بیاموزید.
عامل را در محیط نامطمئن توسعه ندهید. اگر فرآیند به طور نامنظم رفتار کند، فقط انحرافات را یاد میگیرد.
هرگز نباید به عامل دسترسی نوشتن به منطق PLC یا سیستمهای ایمنی داده شود.
پیش از شروع پروژه آزمایشی، مشخص کنید که پس از پایان مشارکت تیم پروژه، چه کسی مسئول نگهداری عامل خواهد بود.
چالشهایی که باید برنامهریزی شوند
IBM به صراحت میگوید که هوش مصنوعی عاملی نیازمند تلاش برای پیادهسازی است. چالشهای مطرح شده مهم است که در زمینه وضعیت خودتان ارزیابی شوند:
یکپارچهسازی داده: سطح فعلی فناوری، ادغام دادهها و منابع ناسازگار مختلف را ناکارآمد میکند.
حاکمیت: مشخص نیست که سیستم چه زمانی اجازه دارد به طور مستقل عمل کند و چه زمانی نیاز به مداخله انسانی دارد.
هزینه: فناوری هزینه بالایی برای پیادهسازی دارد اما رویکرد تدریجی ریسکها را حذف میکند.
مقیاسپذیری: عاملی که برای یک وظیفه خاص ایجاد شده قابل تکرار نیست؛ رویکرد ما این چالش را کاهش میدهد.
امنیت: ادغام تعداد بیشتری سیستم شرایط را برای حملات بیشتر ایجاد میکند که نیازمند اقدامات کنترل مؤثر است.
مهارتها: افراد از انجام وظایف خود به مدیریت سیستمها منتقل میشوند که نیازمند آموزش ویژه است.
عوامل هوش مصنوعی، PLC، MES و کارخانه هوشمند
یکی از نگرانیهای رایجی که از مهندسان اتوماسیون میشنویم ساده است: “آیا این سیستم قرار است به PLC من بنویسد؟” پاسخ کوتاه این است که نباید این کار را بکند. برای فهمیدن دلیل آن، مفید است که ببینیم عوامل در کجای ساختار اتوماسیون قرار دارند.
جایگاه هوش مصنوعی عاملمحور در ساختار اتوماسیون
| لایه | عملکرد آن | نقش عوامل هوش مصنوعی |
|---|---|---|
| PLC و دستگاههای میدانی | کنترل قطعی در زمان واقعی، قفلهای ایمنی و عملکردهای ایمنی | فقط خواندن دادهها؛ بدون کنترل مستقیم حرکت یا ایمنی |
| اسکادا / اچامآی | نمایش، هشدارها و فرمانهای اپراتور | توضیح هشدارها و راهنمایی اپراتورها در یافتن خطا |
| سیستم اجرایی تولید | سفارشات، دستورالعملها، سوابق کیفیت و ردیابی | سطح اصلی کاری: وظایف بازرسی، توقفها، سفارشات کاری |
| ERP / زنجیره تأمین | تقاضا، خرید، موجودی و مالی | برنامهریزی مجدد سفارشات، علامتگذاری ریسک تأمینکننده، پیشنهاد خریدها |
| لایه عامل و هماهنگی | هماهنگی عوامل تخصصی، اعمال مجوزها، ثبت اقدامات | قرار گرفتن بالاتر از MES و ERP، خارج از حلقه کنترل زمان واقعی |
PLC برای کنترل همه چیزهایی که در میلیثانیهها اتفاق میافتد طراحی شده است و اغلب ایمنی افراد و ماشینآلات را تضمین میکند. فعالیتهای عوامل بر اساس تصمیمات گرفته شده در بازههای زمانی دقیقه/ساعت و شیفتها است، به این معنی که تمام فرآیندهای اصلی تولید قبلاً انجام شدهاند. این تقسیمبندی به کارخانهها کمک میکند تا ایمنی را تضمین کنند زیرا هوش مصنوعی فقط زمانی که بیشترین نیاز توسط انسانها وجود دارد استفاده میشود.
به همین دلیل است که توجه به کیفیت اتصال MES اهمیت دارد. خط تولیدی که نتایج آزمایش، هشدارها و بهروزرسانیها را از طریق پروتکل باز به MES ارسال میکند، ایمنترین است. خط خودکار که به HMI بسته است مؤثر است، اما ایمنی در سطح متوسطی قرار دارد.
دوقلوی دیجیتال و هوش مصنوعی عاملمحور: ابتدا شبیهسازی، سپس اقدام
دوقلوهای دیجیتال و سیستمهای هوش مصنوعی هر دو پاسخهایی به سوالات متمایز ارائه میدهند:
دوقلوی دیجیتال مسئول درک و نمایش وضعیت یک ماشین، ساختمان یا تأسیسات تولید است. کار دوقلوی دیجیتال را میتوان در سوال “اگر تغییری ایجاد کنیم چه اتفاقی میافتد؟” خلاصه کرد.”
از سوی دیگر، هوش مصنوعی عاملمحور سیستمی است که کار را بر اساس اطلاعات و منابع موجود سازماندهی میکند، جایی که اطلاعات استفاده شده از اهدافی که باید محقق شوند و ابزارهای دیگری که برای استفاده مجاز شدهاند، میآید. هوش مصنوعی عامل به سوال “گام بعدی چیست و آیا قابل انجام است؟” پاسخ میدهد.”
این دو رویکرد یک چرخه ایمن را تشکیل میدهند. عامل پیشنهادی برای تغییر مانند تغییر در توالی کارهای انجام شده یا زمان چرخه جدید ارائه میدهد. کار دوقلوی دیجیتال هوشمند این است که بررسی کند آیا تغییر پیشنهادی ارزش اعمال در واقعیت را دارد یا خیر. تنها زمانی که دوقلوی دیجیتال ثابت کند نتیجه عملیات جدید با الزامات از نظر نتیجه مثبت و تطابق با محدودیتهای تعیین شده همخوانی دارد، این تغییر یا در سیستم اعمال میشود یا برای تأیید به فرد ارسال میگردد.
شرکت IBM این رویکرد را در ایجاد محصولی نشان میدهد که کار توسط عاملهایی انجام میشود که کار دوقلوی دیجیتال را قبل از راهاندازی پروژه برای تولید هماهنگ میکنند. شرکت Microsoft این ایده را در سطح سازمانی مطرح میکند و بیان میدارد که کارخانهها باید برای عصر عاملهای هوش مصنوعی آماده باشند اگر بر مفهوم دوقلوهای دیجیتال و رشتههای دیجیتال در برنامهریزی و تحقق فرآیند تولید خود تکیه دارند. اگر کارخانه شما تازه شروع به کار کرده است، مقاله ما درباره درسهای دوقلوی دیجیتال از تولیدکنندگان پیشرو در صنعت برق نقطه شروع خوبی است، با نتایج واقعی از Siemens Erlangen، Schneider Electric Wuxi و ABB RobotStudio.
از کارخانههای فانوس دریایی تا کارخانههای روزمره
کمدسترسترین کارخانهها در مسیر، کارخانههای جهانی فانوس دریایی WEF هستند و هیچکدام به تنهایی توسط هوش مصنوعی مدیریت نمیشوند. اینها تأسیساتی هستند که در آنها افراد سیستمهای روزافزون مستقل را نظارت میکنند. حتی کارخانههای معروف بدون حضور انسان مانند FANUC و ASE هنوز برای نگهداری و شناسایی ناهنجاریها به افراد وابستهاند، همانطور که از طریق نمونههای واقعی کارخانههای تاریک.
یک تولیدکننده متوسط در بخش تجهیزات الکتریکی باید رویکرد عملی زیر را اتخاذ کند: گلوگاهها را حذف کند، هر محصول را در فرآیند آزمایش کند، هر کارخانه را به MES متصل کند، یک دوقلوی دیجیتال برای اهداف برنامهریزی اضافه کند و عاملهایی را برای تحلیل اطلاعات و تسریع فرآیندهای تصمیمگیری استخدام کند.
نتیجهگیری: عاملهای هوش مصنوعی تغییر در جریان کار هستند، نه خرید نرمافزار
شرکتهای IBM، Siemens و Microsoft در مورد مسیر هوش مصنوعی در کارخانهها همنظر هستند. به گفته آنها، هوش مصنوعی در کارخانهها از ابزاری که صرفاً به پرسشها پاسخ میدهد به عاملی تبدیل میشود که در برنامهریزی و اجرای وظایف مرتبط با مدیریت عملیات در مدیریت کیفیت، زمانبندی، نگهداری و وظایف زنجیره تأمین کمک میکند. Siemens اعلام کرده است که در حال کار برای خودکارسازی کل فرآیند اتوماسیون است. Microsoft بیان کرده است که سال ۲۰۲۶ سالی خواهد بود که فناوری از مرحله آزمایشی به پیادهسازی گسترده منتقل میشود. IBM کارخانههایی را تصور میکند که در آنها تنظیمات منظم به سمت اهداف بدون دستور مداوم از اپراتور انجام میشود.
این شرکتها همچنین در مورد پیششرطهای استفاده از هوش مصنوعی در کارخانهها توافق دارند. عاملهای اتوماسیون به اطلاعات خوب و متصل نیاز دارند. آنها به پارامترهای واضحی نیاز دارند که در آنها عمل کنند. آنها به فردی نیاز دارند که مسئول نتیجه باشد و در صورت لزوم بتواند راهحل را لغو کند. همچنین به ماشینهایی نیاز دارند که قابلیت اندازهگیری همه چیز را داشته باشند و اطلاعات را به فرمت صحیح ارسال کنند.
اقدام اصلی که شرکتهای تولیدی باید انجام دهند خرید پلتفرم هوش مصنوعی نیست بلکه اطمینان از این است که هر ایستگاه کاری و هر فرآیند دادههایی تولید کند که برای هدف عامل قابل استفاده باشد. اگر این امر محقق شود، حرکت به سمت عاملهای هوش مصنوعی بسیار آسانتر خواهد بود.
سوالات متداول
هوش مصنوعی عاملی در تولید چیست؟
هوش مصنوعی عاملی در تولید به معنای هوش مصنوعی است که با ایجاد یک برنامه، استخراج اطلاعات از سیستمهایی مانند MES، ERP و نرمافزار نگهداری، و انجام اقدامات مناسب از طریق این سیستمها، مثلاً ایجاد وظایف بازرسی یا بازچینی ترتیب کارها، برخی اهداف تولید را محقق میکند. هوش مصنوعی عاملی با داشبوردها و چتباتها متفاوت است زیرا تا زمانی که وظیفه انجام شود، اقدام میکند اما فقط تحت شرایط و قوانینی که توسط انسانها تعیین شده است.
آیا هوش مصنوعی عاملی برای اتوماسیون استفاده میشود؟
بله، اما در سطحی متفاوت از اتوماسیون سنتی. PLCها و رباتها همچنان کنترل ماشین در زمان واقعی و عملکردهای ایمنی را بر عهده دارند. هوش مصنوعی عاملی تصمیمگیری و هماهنگی مرتبط با این موارد را خودکار میکند، برای مثال، پاسخ به روندهای کیفیت، بازپیادهسازی برنامهها پس از توقف ماشینها، و سازماندهی نگهداری. زیمنس این را به عنوان خودکارسازی فرآیند اتوماسیون با استفاده از عوامل هوش مصنوعی که جریانهای کاری کامل در طراحی، مهندسی، عملیات و خدمات را اجرا میکنند، معرفی میکند.
کدام هوش مصنوعی برای صنعت تولید بهترین است؟
هیچ راهحل هوش مصنوعی واحدی نمیتواند بهترین هوش مصنوعی برای تولید باشد. در حالی که بینایی ماشین برای فرآیند بازرسی ایدهآل است، مدلهای پیشبینی برای نگهداری مناسب هستند، هوش مصنوعی مولد به مهندسان و اپراتورها در یافتن اطلاعات لازم کمک میکند، هوش مصنوعی عاملی برای وظایف چندلایه مانند بررسی کیفیت، برنامهریزی و هماهنگی زنجیره تأمین مناسب است. برخی از رایجترین راهحلها عبارتند از Siemens Industrial Copilot، IBM WatsonX Orchestrate، و Microsoft Azure AI. انتخاب راهحل هوش مصنوعی ایدهآل بستگی به کیفیت دادههای موجود، سیستمهای PLC و MES استفاده شده، و وظیفهای که باید بهینه شود دارد.
هوش مصنوعی عاملی چگونه با اتوماسیون تفاوت دارد؟
اتوماسیون سنتی بر اساس قوانین از پیش تعیین شده عمل میکند: وقتی مقداری از آستانه عبور میکند، ماشین قطعه را رد میکند. هوش مصنوعی عاملی هدفگرا است. برخلاف اتوماسیون سنتی، وضعیت را ارزیابی میکند، برنامه اقدامات را تعیین میکند، از ابزارها استفاده میکند و با شرایط متغیر سازگار میشود. یک کارخانه تولیدی به درستی ساخته شده میتواند از هر دو استفاده کند: PLC عملکردهای ایمنی و کنترل را حفظ میکند، در حالی که عوامل هوش مصنوعی روی MES و ERP کار میکنند.
هوش مصنوعی چگونه در تولید استفاده میشود؟
شرکتها از هوش مصنوعی برای بازرسی کیفیت مبتنی بر بینایی، نگهداری پیشبینی، برنامهریزی تولید، بهینهسازی انرژی و برنامهریزی زنجیره تأمین استفاده میکنند. مجمع جهانی اقتصاد به سایتهای پیشرو مانند کارخانه راکول اتوماسیون در سنگاپور و سایتهای تولیدی زیمنس در نانجینگ به خاطر استفاده از محصولاتی که بیش از ۵۰ راهحل هوش مصنوعی دارند، جایزه داده است. روند اکنون با گذشت زمان واضح میشود، از آزمایشهای جداگانه هوش مصنوعی به سمت عواملی که تلاشها را در سراسر سیستمها در سال ۲۰۲۶ هدایت میکنند، حرکت میکند.
منابع
- IBM – چگونه هوش مصنوعی عاملی در تولید تحول ایجاد میکند (آوریل ۲۰۲۶) – تعریف، هشت حوزه کاربرد، آمار زنجیره تأمین و چالشهای پیادهسازی.
- بلاگ زیمنس – آینده هوش مصنوعی صنعتی عاملمحور است (مارس ۲۰۲۶) – مدل درک-استدلال-عمل-یادگیری، عامل هماهنگکننده و مدلهای پایه صنعتی.
- زیمنس – زیمنس عوامل هوش مصنوعی را برای اتوماسیون صنعتی معرفی میکند (می ۲۰۲۵) – عوامل کمکخلبان صنعتی در سراسر زنجیره ارزش، هدف بهرهوری و نتایج مشتری.
- مایکروسافت – تولید در نقطه عطف ۲۰۲۶ (مارس ۲۰۲۶) – سه تغییر، قابلیتهای اعتماد و حاکمیت، و قانون ۱۰-۲۰-۷۰.
- مجمع جهانی اقتصاد – سایتهای جدید فانوس دریایی جهانی نشان میدهند چگونه هوش مصنوعی تولید را بازسازی میکند (ژوئن ۲۰۲۶) – مجموع شبکه ۲۳۸ سایت و نتایج برای گروه جدید.
- راکول اتوماسیون – سایت سنگاپور به عنوان فانوس دریایی جهانی نامگذاری شد (ژوئن ۲۰۲۶) – کنترل کیفیت مبتنی بر هوش مصنوعی و نگهداری پیشبینیشده در یک کارخانه با تنوع بالا.
ساخت یک خط مونتاژ یا تست آماده هوش مصنوعی؟
عوامل هوش مصنوعی تنها میتوانند بر اساس دادههایی که تجهیزات شما تولید میکنند عمل کنند. اگر شما MCB، MCCB، RCCB، کنتاکتور یا کنتور انرژی تولید میکنید و میخواهید خطوطی داشته باشید که هر واحد را تست کنند، هر نتیجه را به شماره سریال متصل کنند و آن را از طریق OPC UA یا Modbus TCP به MES شما ارسال کنند، نمونههای محصول، خروجی هدف و توضیح کوتاهی از فرآیند فعلی خود را برای ما ارسال کنید. مهندسین ما یک مفهوم خط ارائه خواهند داد که امروز ردیابی کامل را فراهم میکند و شما را برای کیفیت مبتنی بر هوش مصنوعی فردا آماده میسازد.