
 benlong




Cómo actualizar sistemas existentes con automatización industrial
Entre en una fábrica importante de fabricación de cuadros eléctricos en India y verá lo antiguo y lo nuevo equipados con tecnologías avanzadas; en un salón se practica la automatización moderna mientras que en otro salón todas las técnicas convencionales siguen en funcionamiento en lo que respecta al ensamblaje y las pruebas. Reemplazar completamente el establecimiento antiguo simplemente no es asequible; se requiere una inversión considerable para tener el edificio y otras instalaciones en su lugar. El camino más inteligente es mantener lo que funciona y superponer de automatización industrial sobre ello, estación por estación.
En esta guía explicaremos cómo puede actualizar su línea de producción existente. Aprenderá qué implica una actualización, qué buscar para reconocer que su línea necesita una actualización y cómo proceder para actualizar su línea. Benlong Automation tiene años de experiencia trabajando con fabricantes eléctricos indios como HPL, Havells y muchos otros.
En resumen, actualizar en la fabricación de interruptores significa adaptar equipos de automatización industrial para el flujo de trabajo que tiene actualmente y se ha demostrado que es extremadamente efectivo en la fabricación de interruptores automáticos.

¿Qué significa actualizar sistemas existentes con automatización industrial?
Para actualizar sistemas existentes con automatización industrial es modernizar el proceso de producción que aún es funcional implementando máquinas, controles y sistemas de software en lugar de reemplazar el proceso totalmente. Esta modernización es una adaptación, no una reconstrucción, lo que significa que las carcasas moldeadas, los proveedores de componentes, los diseños de productos, este proceso se llama la adaptación de operaciones ya que no es necesario reemplazarlos totalmente para obtener tecnología moderna.
Para ilustrar los principios de la adaptación, se puede comparar con hacer reparaciones en una casa. La casa permanece sobre su antigua base, pero se cambia el cableado eléctrico; se instalan electrodomésticos modernos en la casa y se añaden controles inteligentes.
En una planta de fabricación de interruptores, la base del proceso es el producto en sí, mientras que la actualización consiste en varias cosas.
Para resumir, en la práctica, la implementación de la actualización de la línea de producción en el proceso de fabricación de circuitos eléctricos de baja tensión incluye cuatro aspectos importantes que son los siguientes:
Automatización mecánica (el sistema de alimentación automática y pick-and-place y otras operaciones que reemplazan las manuales);
Automatización de procesos (incluye soldadura en circuito cerrado, calibración térmica y magnética automática, pruebas hi-pot con clasificación de aprobado/reprobado);
Automatización de control (los sistemas de PLC y HMI que almacenan las recetas permitiendo cambiar los parámetros de la línea de circuito en un corto tiempo);
Automatización de datos (esto incluye el registro de datos sobre resultados de pruebas, torque mecánico y energía de soldadura utilizada para cada unidad y la exportación de datos para MES y ERP).
Las plantas rara vez necesitan los cuatro aspectos a la vez. Para una visión más amplia sobre la migración de sistemas de control (PLC heredados, SCADA y HMI), consulte nuestra guía sobre servicios de actualización de sistemas de automatización; este artículo se centra en el equipo de producción en sí.
Por qué los fabricantes eléctricos de India están actualizando ahora
Automatización industrial en India ha pasado de ser un lujo a un requisito competitivo en el sector de los cuadros eléctricos, y tres presiones explican por qué.
Certificación obligatoria. Según la Orden de Control de Calidad de Equipos Eléctricos, los interruptores fabricados conforme a IS/IEC 60947-2 — la adopción india de IEC 60947-2 — deben contar con una licencia del Oficina de Normas Indias. La certificación premia la consistencia: un fabricante debe demostrar que cada unidad dispara dentro de su curva especificada, no solo las muestras enviadas al laboratorio. Los bancos de calibración manual dificultan garantizar esto en volumen.
En primer lugar, la certificación obligatoria. Según la Orden de Control de Calidad de Equipos Eléctricos, cualquier interruptor de cuadro eléctrico desarrollado conforme a IS/IEC60947-2 debe contar con una licencia emitida por el Bureau of Indian Standards según las normas indias. La certificación reconoce el cumplimiento, lo que requiere que los fabricantes puedan demostrar que cada unidad del interruptor producido funcionará mejor que los valores especificados. Esto no es fácil de lograr en estaciones de prueba manuales.
En segundo lugar, crecimiento rentable. Las instalaciones compartidas creadas por la construcción de viviendas y empresas comerciales siempre terminan en la estación de distribución. Las principales marcas de cuadros eléctricos están ampliando rápidamente sus capacidades, pero usar más estaciones manuales conduce a la necesidad de más personal, mayor área requerida y más variabilidad.
Finalmente, expectativas hacia la exportación. Por varias razones, una gran parte de los cuadros eléctricos fabricados en India se destinan a mercados de Oriente Medio, África y el sur de Asia vecino. Estos requieren verificación de que los interruptores cumplen con los estándares necesarios.
Nuestra visión general de los principales fabricantes de interruptores en India cubre el panorama competitivo con mayor profundidad.
Señales de que su línea de producción existente necesita una actualización
La mayoría de las plantas no requieren un consultor para indicar dónde está el problema. Indicativos típicos incluyen:
La producción está limitada por el número de operadores en lugar de la velocidad de la máquina.
Las diferencias de tiempo en una operación dada se vuelven mayores entre operadores, o con el tiempo, o durante las estaciones. En verano aumenta el retrabajo.
Solo algunas muestras de cada lote se examinan regularmente, y por ello ocurren rechazos en manos de los clientes.
Algunas partes del equipo, incluyendo las placas del canal de arco, resortes y bimetales, faltan, y nadie lo sabe hasta que se realiza el análisis de los productos devueltos.
Ajustar un conteo de polos o una clasificación de corriente lleva mucho tiempo debido a la configuración manual.
No hay registro de calibración ni de resultados de hi-pot para evaluar el rendimiento general de la producción.
Si tres o más de estas afirmaciones son aplicables, significa que el caso para la automatización está fundamentado; sin embargo, aún es necesario determinar por dónde empezar y qué aspecto de la tecnología mejorar.
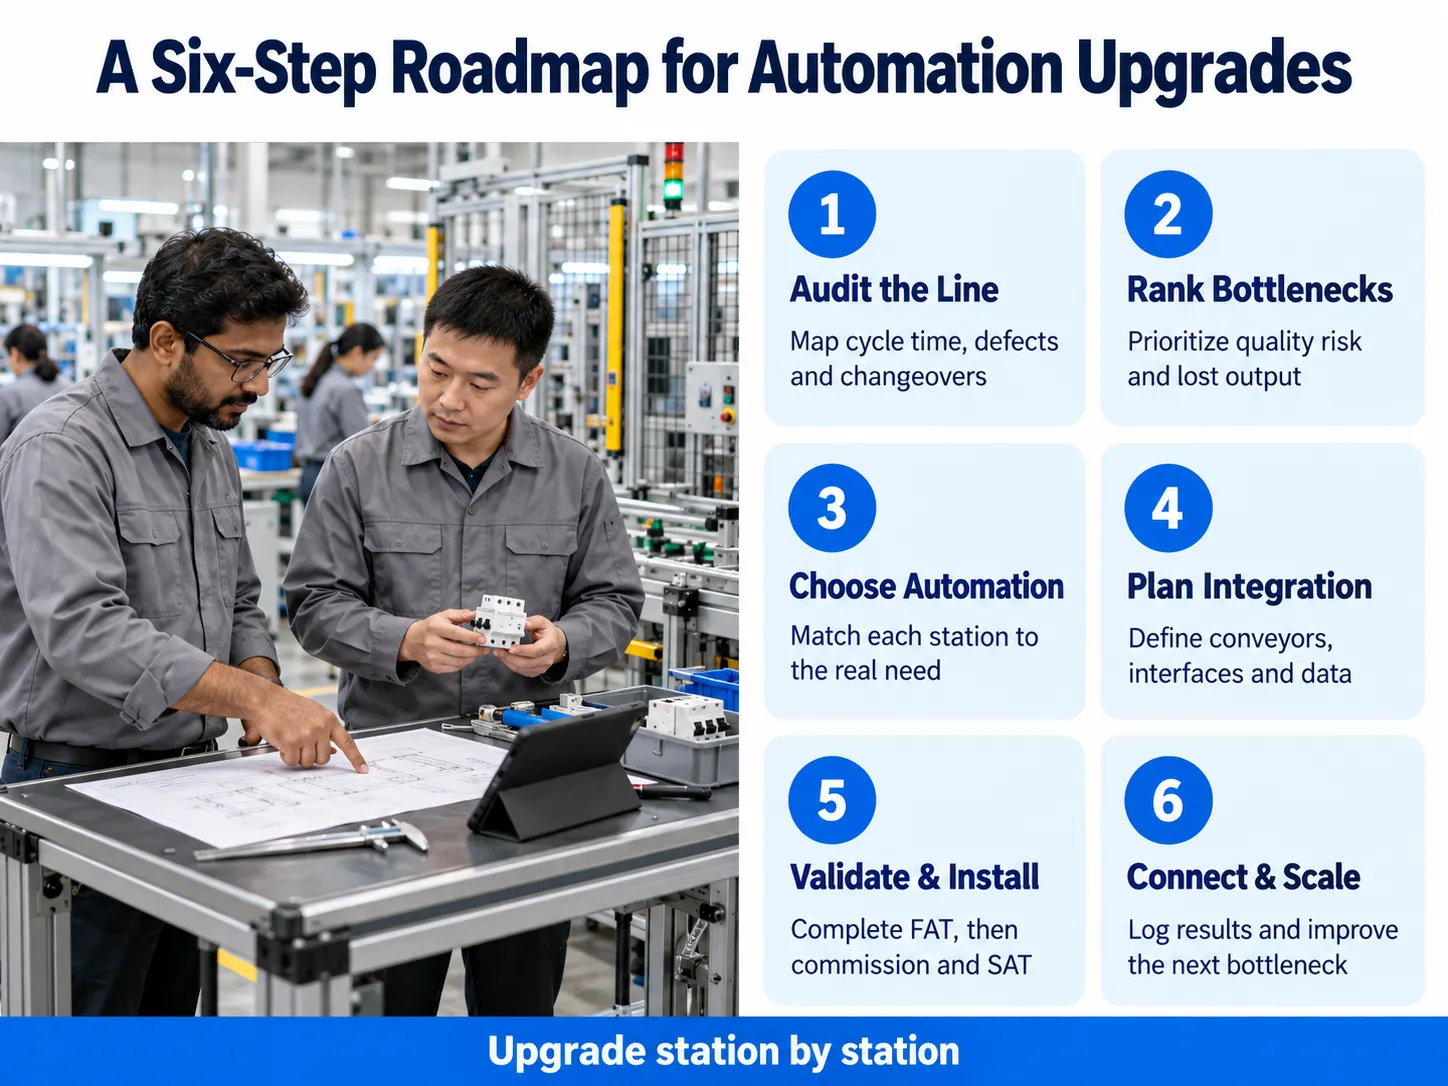
Cómo actualizar sistemas existentes: una hoja de ruta de seis pasos
Una exitosa actualización de automatización sigue una secuencia disciplinada. Este es el mismo enfoque que utiliza el equipo de ingeniería de Benlong cuando asume un proyecto para un cliente indio.
Paso 1: Auditar la línea actual
Catalogar cada estación incluyendo su tiempo de ciclo, el número de trabajadores, el conteo de defectos y la duración necesaria para cambiar de estación. Reunir productos, bocetos y los requisitos relevantes de pruebas IS/IEC. Esta auditoría mostrará exactamente dónde está el cuello de botella, que usualmente es diferente de lo que piensa la gerencia.
Paso 2: Clasificar los cuellos de botella por riesgo de calidad y pérdida de rendimiento
Los procedimientos que requieren certificación (calibración, prueba de disparo, hi-pot) y que causan la mayoría de los errores de trabajo (ensamblaje de piezas pequeñas, apilamiento de placas, soldadura bimetálica) normalmente se realizan primero. Los procesos de embalaje y marcado pueden esperar.
Paso 3: Elegir el nivel adecuado de automatización para cada paso
No todas las estaciones necesitan un robot. Una planta semiautomática con carga manual puede proporcionar la misma calidad por mucho menos dinero que una línea completamente automática que eventualmente se amortiza solo si hay un volumen significativo de productos fabricados y la familia de productos permanece sin cambios. Nuestra comparación de producción totalmente automatizada vs semi-automatizada establece cómo decidir.
Paso 4: Diseñar para la integración con lo que ya opera
Las nuevas estaciones deben aceptar piezas de los transportadores existentes, ajustarse al espacio disponible en el piso y comunicarse con los sistemas de la planta. Especifique interfaces de datos (OPC UA o Modbus TCP) y números de serie marcados con código de barras o láser en la etapa de diseño; instalarlos posteriormente cuesta mucho más.
Paso 5: Probar antes del envío, poner en marcha en una ventana planificada
Insista en una prueba de aceptación en fábrica (FAT) en la planta del proveedor con sus propias muestras, luego una prueba de aceptación en sitio (SAT) después de la instalación. Programar la instalación durante un paro planificado mantiene la línea existente produciendo hasta que la nueva estación esté comprobada.
Paso 6: Conectar los datos, luego escalar
Una vez que las estaciones registran resultados, agregue paneles SPC y seguimiento OEE, luego extienda la automatización al siguiente cuello de botella. Nuestro artículo sobre MES para líneas de producción de MCB de alta velocidad explica cómo funciona esa capa de datos.
Cómo Benlong Automation ayuda a las principales marcas eléctricas de India a actualizarse
Benlong Automation está ubicada en Yueqing, Wenzhou, que resulta ser el centro de fabricación de baja tensión en China. La empresa fabrica equipos personalizados para ensamblaje, soldadura y pruebas de una amplia gama de productos, incluyendo MCBs, MCCBs, RCCBs, ACBs, contactores, SPDs y medidores de energía. India se ha convertido en uno de sus mercados clave para exportaciones, y entre sus clientes están algunos de los nombres más famosos de la industria de interruptores india.
Lo que los fabricantes indios valoran en esta modernización de automatización industrial el modelo es que Benlong no les pide que desechen su proceso. Cada una de sus máquinas está hecha a medida según los dibujos técnicos, muestras y especificaciones de los productos deseados por el cliente, lo que permite que la máquina reemplace o aumente fácilmente la línea de producción existente. El panorama más amplio de proveedores se cubre en nuestra guía de fabricantes de máquinas de ensamblaje automáticas en India.
Comercial e industrial
HPL fabrica MCBs, MCCBs, equipos de conmutación y medidores de electricidad, lo que significa que sus fábricas producen múltiples familias de productos con diferentes tamaños de marco y procesos de prueba. Para un productor tan variado, las máquinas basadas en recetas son críticas; máquinas que pueden cambiar entre 1 fase y 4 fases, o entre diferentes valores de corriente, ingresando un nuevo programa en lugar de reajustar manualmente los accesorios. HPL está entre las marcas indias que han trabajado con Benlong, y este tipo de flexibilidad multiproducto está en el corazón de Benlong Línea de montaje automática MCB, que maneja de 1P a 4P con cambio en menos de 30 minutos.
C&S Electric
C&S Electric es conocida por una amplia gama nacional que va desde MCBs hasta MCCBs y ACBs para proyectos industriales e infraestructurales. Los marcos más grandes traen mayores desafíos mecánicos y eléctricos: alineación del canal de arco, presión de contacto, torque en los tornillos del mecanismo y calibración de sobrecarga a largo plazo. C&S Electric aparece en la lista de clientes de Benlong, y para esta clase de producto Benlong suministra el Línea de producción automática de MCCB para marcos de 100A a 1600A — con remachado servo, fijación controlada por torque, calibración electrónica de la unidad de disparo y trazabilidad MES — así como bancos independientes de calibración térmica a largo plazo para MCCB con de 4 a 16 estaciones independientes.
Grandes empresas indias con sus propias plantas y distribución nacional están en el medio.
Havells es una de las marcas eléctricas de consumo y construcción más grandes de India, con MCBs, RCCBs, MCCBs y tableros de distribución vendidos a través de una red muy amplia. A ese volumen, la consistencia lo es todo: un interruptor que se dispara un poco tarde en un turno es una reclamación de garantía meses después. Havells también está entre los clientes de Benlong. Para programas de MCB de alto volumen, la actualización que más rápido se amortiza suele ser la prueba en línea 100%: el Línea de prueba automática de MCB de Benlong procesa de 1,800 a 2,400 unidades por hora mediante disparo instantáneo, calibración térmica, resistencia de contacto y controles de visión, registrando cada resultado contra un número de serie.
Polycab
Polycab, mejor conocido por cables y alambres, ha estado desarrollando su negocio de equipos de conmutación y productos eléctricos. Los fabricantes que escalan una línea de productos más nueva enfrentan una elección particular: invertir en una línea totalmente automática desde el primer día, o automatizar primero los pasos críticos para la calidad y luego crecer hacia la automatización completa. Para ese segundo camino, estaciones semiautomáticas como las de Benlong máquina de ensamblaje semiautomático de chorro de arco de MCB reducen el tiempo de ensamblaje en un 50–70% en comparación con el apilado manual mientras mantienen baja la inversión de capital, y líneas automáticas de soldadura para disparo térmico de MCB ofrecen soldadura en bucle cerrado alineada por visión (±0.05 mm) en la unión bimetálica que decide si un interruptor se dispara correctamente.
En las cuatro marcas la lógica es la misma: mantener el producto y la planta, automatizar los pasos donde la variación humana afecta la calidad o la capacidad, y capturar los datos que prueban el cumplimiento.
Adaptar el cuello de botella a la mejora adecuada
La tabla a continuación resume dónde suele encajar el equipo Benlong en una línea de interruptores existente. Las cifras se toman de las especificaciones de producto publicadas por Benlong.
| Cuello de botella en la línea existente | Mejora Benlong | Rendimiento publicado |
|---|---|---|
| Montaje manual de componentes MCB (15–20 s por unidad) | Línea de montaje automática MCB | 2–3,5 s por pieza, inspección visual en cada estación, cambio 1P–4P en menos de 30 min |
| Placas de arco apiladas a mano | Máquina de montaje semiautomático de placas de arco | 10–20 s por montaje frente a 30–60 s manual; sensores de conteo y alineación de placas |
| Soldadura manual de bimetal | Línea automática de soldadura para ajuste térmico | Alineación visual ±0,05 mm, monitorización de energía de soldadura 100%, más de 10,000 unidades por turno |
| Pruebas manuales de disparo por muestreo (60–80 unidades/h) | Línea de prueba automática de MCB | 1,800–2,400 unidades/h, precisión de corriente ±0,5%, registro completo de datos |
| Montaje MCCB y calibración ETU manual | Línea de producción automática de MCCB | Aproximadamente 30 s por pieza, marcos de 100A–1600A, conforme a IEC 60947-2 |
| Pruebas inestables de sobrecarga prolongada | Banco de calibración térmica de larga duración para MCCB | Deriva de corriente bajo 2% durante 8 horas, 4–16 estaciones en paralelo |
Beneficios de actualizar en lugar de reemplazar
- Operaciones más eficientes sin aumento de la fuerza laboral. El montaje automatizado es de 5 a 10 veces más rápido que el montaje tradicional, mientras que las pruebas automatizadas permiten un rendimiento de decenas a miles de piezas por hora.
Calidad estadística. Inspección visual, montaje verificado por sensores y calibración en circuito cerrado reducen la variación entre operadores, por ejemplo, la principal causa de fallos en campo de interruptores producidos manualmente.
Pruebas completas en lugar de muestreo. Cada interruptor se prueba y clasifica para que los defectos se detecten antes de que el cliente los vea y no lleguen al embalaje.
Trazabilidad compatible con auditorías. La hora de cada disparo, el par y el perfil de soldadura de cada interruptor están vinculados con el número de serie para inspecciones BIS, auditorías de cuentas clave y documentación para exportación.
Inversiones aseguradas. Se continúan utilizando los moldes y diseños de producto existentes; el gasto se realiza solo en los puntos donde la ampliación elimina el cuello de botella.
Gastos graduales. La actualización puede organizarse por etapas para que los gastos se dividan en el presupuesto.
Para más datos sobre ganancias en productividad y calidad, consulte nuestro artículo sobre beneficios de la eficiencia en la automatización industrial.
Desafíos comunes y cómo evitarlos
| Challenge | Cómo evitarlo |
|---|---|
| Especificaciones vagas conducen a una máquina que no coincide con el producto | Envíe muestras físicas, dibujos, tiempo de ciclo objetivo y criterios de aceptación antes de la cotización, y escríbalos en el contrato |
| Nueva estación no puede conectarse a transportadores o sistemas existentes | Defina interfaces mecánicas, E/S y protocolos de datos (OPC UA / Modbus TCP) durante el diseño |
| Paradas de producción durante la instalación | Realice FAT completo en la planta del proveedor primero; instale en una ventana de parada planificada |
| Los operadores resisten o usan mal el nuevo equipo | Incluya capacitación in situ y recetas claras en HMI; involucre a supervisores de línea desde la etapa de auditoría |
| El costo total entregado es mayor que el precio de la máquina | Presupueste flete, aranceles aduaneros, GST, instalación y repuestos — no solo el precio ex-works |
Costo, tiempo de entrega y retorno de inversión
Cada máquina Benlong está diseñada a medida, por lo que el precio depende de la gama de productos, el grado de automatización y el objetivo de producción. Los plazos de entrega según las especificaciones publicadas por Benlong ofrecen una guía de planificación realista:
| Tipo de actualización | Tiempo típico de fabricación | Indicación de retorno de inversión publicada |
|---|---|---|
| Estación de ensamblaje semiautomática | 30–45 días | Alrededor de 6–9 meses |
| Banco de calibración térmica de larga duración | 45–60 días | Cliente ejemplo: 8 meses |
| Línea automática de ensamblaje o prueba de MCB | 60–90 días | Alrededor de 9–18 meses |
| Línea de soldadura por disparo térmico | 60–90 días (90–120 para diseños nuevos) | Depende del volumen y el costo de defectos |
| Línea de producción automática de MCCB | 90–120 días | Cliente ejemplo: 14 meses |
El retorno de inversión depende del costo laboral, volumen, tasa de defectos y exposición a garantías en su propia planta; solicite un cálculo de ROI basado en sus cifras antes de comprometerse.
Conclusión
Actualizar no significa empezar de nuevo. Para los fabricantes eléctricos de India, la ruta más rápida hacia una mejor calidad y mayor producción es mantener la planta y el producto que tienen, luego automatizar los pasos donde la variación humana cuesta más: calibración, pruebas, ensamblaje de precisión y soldadura, y capturar los datos que demuestran que cada unidad cumple con los estándares.
Benlong Automation ha pasado años haciendo exactamente esto para el mercado indio, trabajando con marcas como HPL, C&S Electric y Havells, y con fabricantes en cada etapa, desde su primera estación semiautomática hasta líneas completas. Si está planeando una actualización, contacte al equipo de ingeniería de Benlong con sus muestras de producto, producción actual y capacidad objetivo para una propuesta personalizada y análisis de ROI.
Huang Xiaolei | Benlong Automatización




