 benlong
Sistemas Automatizados de Ensamblaje y Prueba: Cómo Especificar Uno
Muchas de las empresas que se encuentran en el ámbito automatizado cometen un error obvio en el proceso de implementación del sistema. La automatización de la sección de ensamblaje se realiza primero, porque es fácil de ver, y crea otro cuello de botella durante el proceso de prueba, donde se coloca un pequeño banco con dos operadores y un reloj al final de la línea de producción. La velocidad de producción aumenta considerablemente y comienza a descontrolarse, ya que el banco de pruebas se convierte en un cuello de botella, lo que permite el descubrimiento tardío de los defectos que deberían haberse eliminado en la estación cuatro antes de que los productos sean enviados para su embalaje. El éxito de los sistemas desplegados se puede atribuir al hecho de que todos los procesos dentro de estos sistemas han sido diseñados exactamente al revés: la etapa de prueba debe realizarse donde se crea el defecto en primer lugar.
El autor de este documento resulta ser una empresa constructora que opera en el campo mencionado, por lo que se hace evidente a partir del contenido de este documento que la información que sigue se refiere precisamente al área de competencia en el diseño de sistemas automatizados mencionada anteriormente.
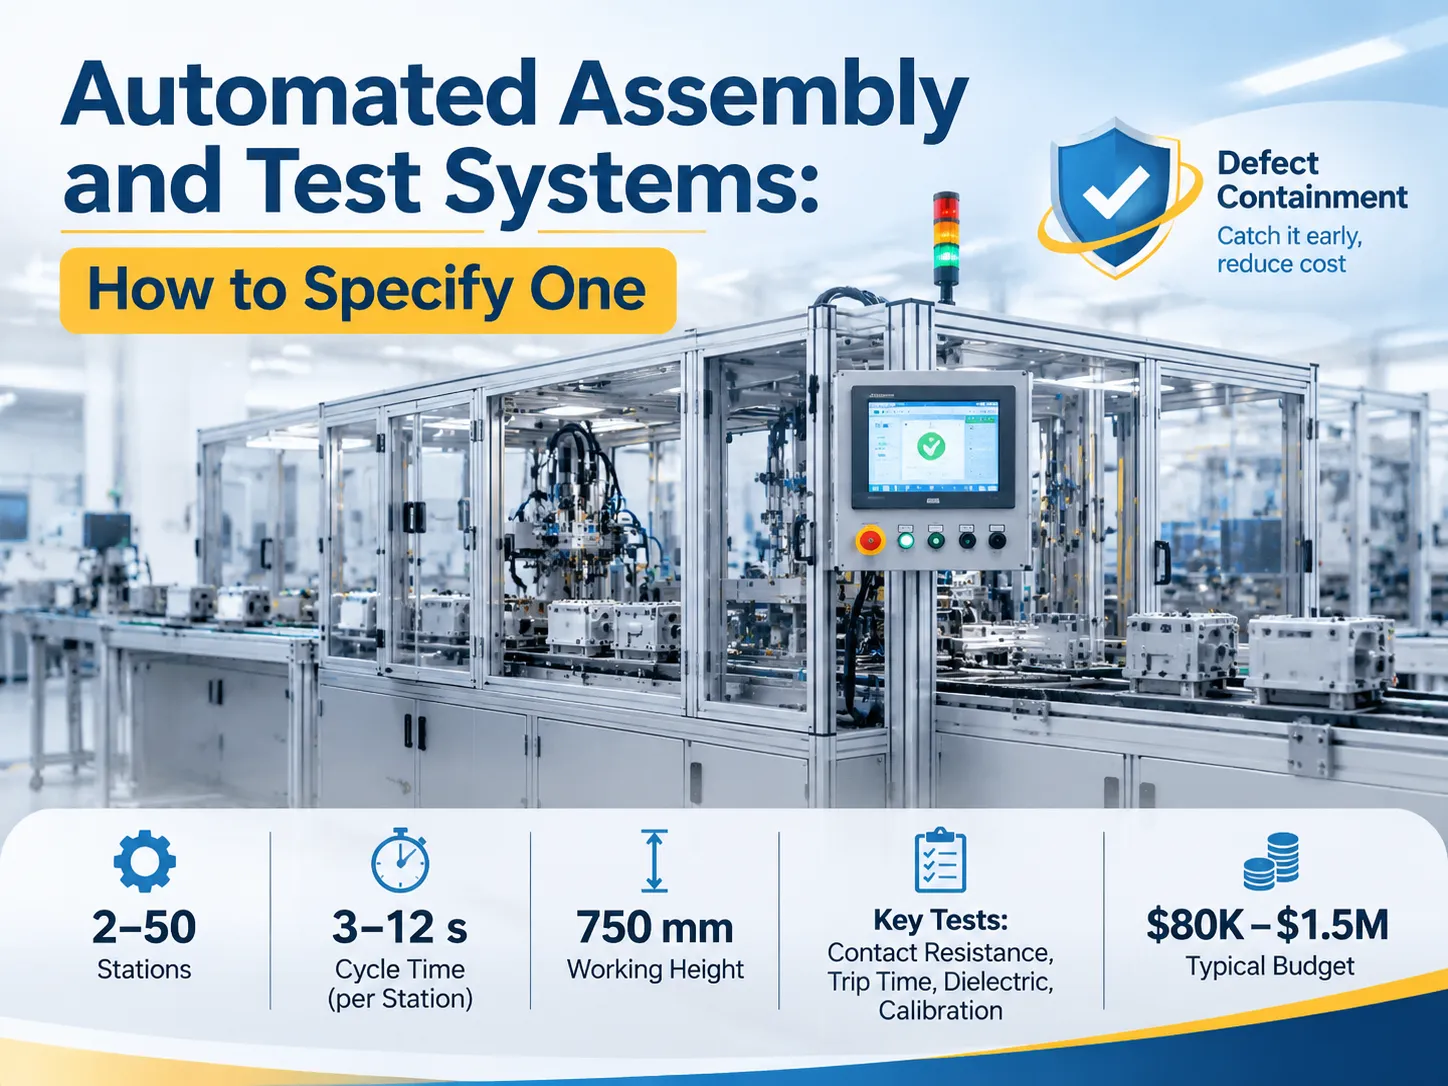
Un sistema para pruebas y ensamblaje mediante automatización integra una estación de prueba para ensamblaje que está conectada al proceso de prueba siguiente a través de un sistema diseñado para transferencia y utilizado como un sistema propio. El objetivo del sistema no es ahorrar mano de obra, sino eliminar defectos. Desafortunadamente, esto requiere la automatización de los defectos en el punto de ensamblaje. Para dispositivos de baja potencia, el sistema opera entre 2 y 50 estaciones de ensamblaje con una altura que varía desde 750 mm y un período de ciclo síncrono o asíncrono que dura de 3 a 12 segundos. Cualquier operación de ensamblaje implica verificar la resistencia de contacto, el tiempo de operación, la dieléctrica y la calibración. El precio de dicho sistema varía desde $80000 hasta $1500000 dependiendo del nivel de automatización.
Qué es realmente un Sistema Automatizado de Ensamblaje y Prueba
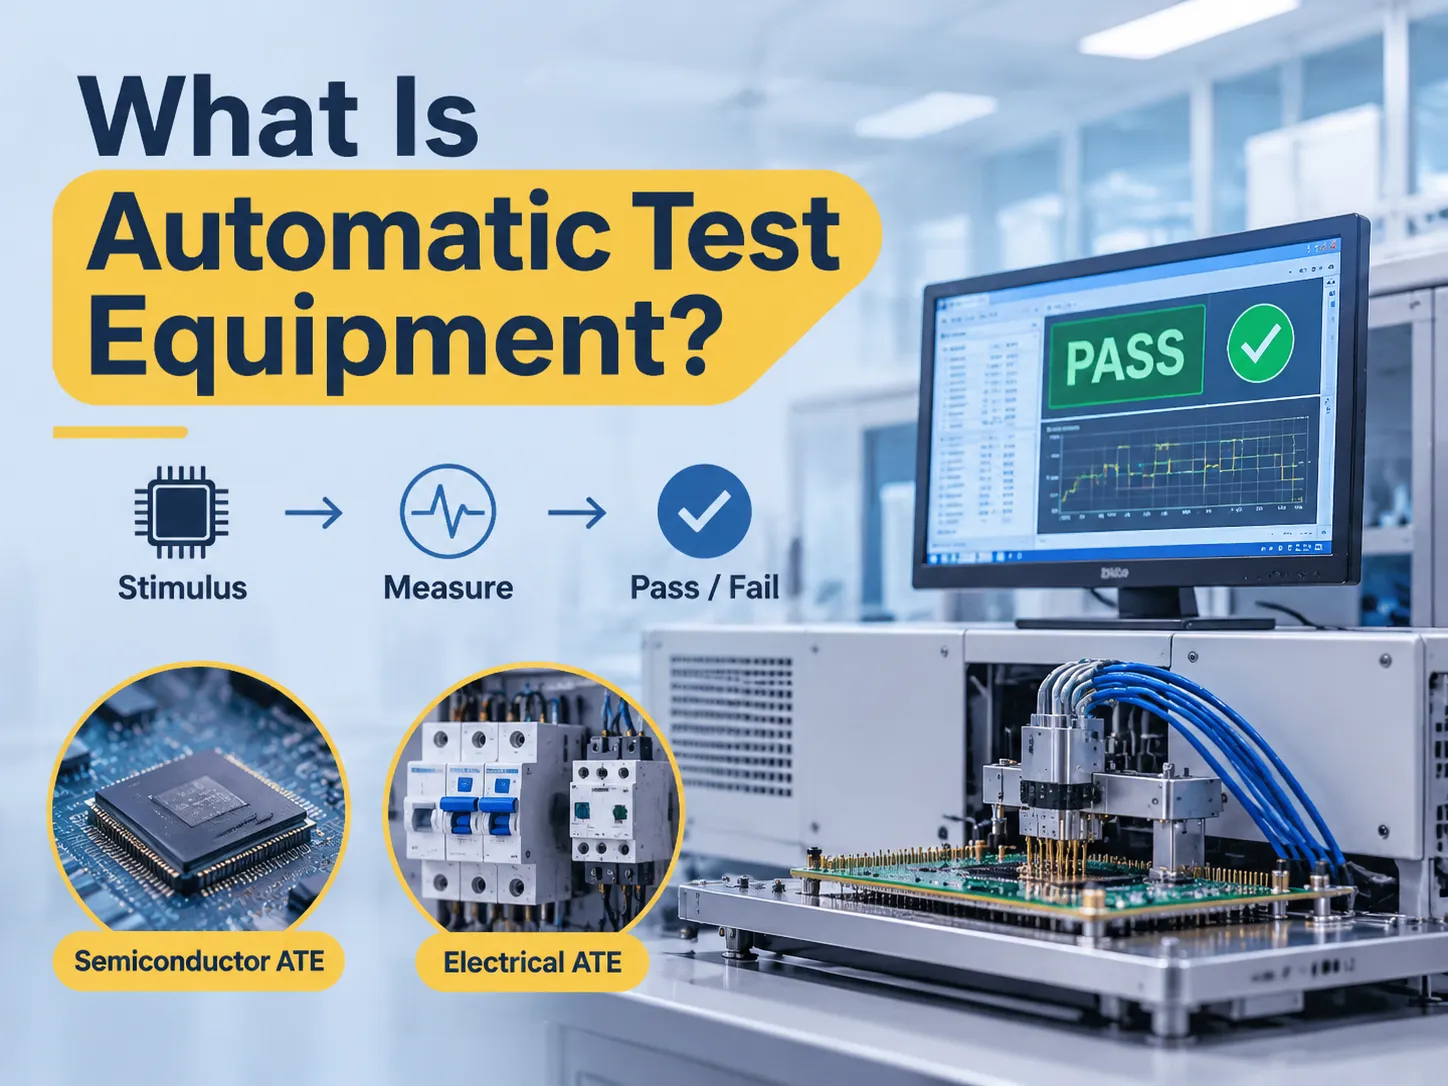
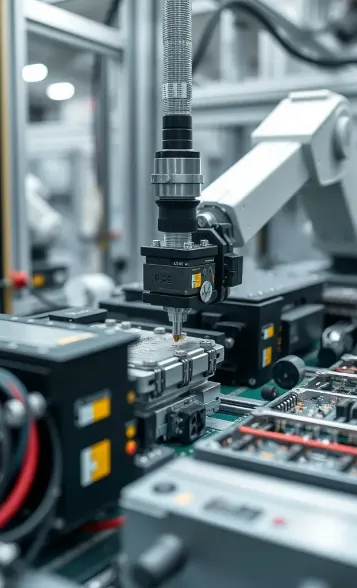
El término se refiere a un dispositivo que combina múltiples funciones. La ejecución del proceso de ensamblaje implica estaciones de ensamblaje que ensamblan meticulosamente varios componentes y partes mediante alimentación, orientación, prensado, atornillado, remachado, soldadura y marcado. La ejecución del proceso de prueba requiere que los ensamblajes completados pasen por varios tipos de pruebas de validación, por ejemplo, continuidad, resistencia óhmica, resistencia dieléctrica y pruebas de funcionalidad. El movimiento del ensamblaje de una estación a otra se realiza mediante el sistema de transferencia y es gestionado por un controlador cuya función es excluir productos defectuosos del proceso.
La principal diferencia de este sistema complejo respecto a la línea de ensamblaje es el bucle de retroalimentación. Una línea de ensamblaje ordinaria produce el producto y verifica su calidad al final del ciclo de ensamblaje, mientras que este sistema comprueba si es justificable continuar en cada etapa del ensamblaje y registra los detalles del proceso. Este registro representa la salida del sistema así como el hardware fabricado, siendo este último exactamente lo que buscan el auditor y el ingeniero de calidad del cliente.
La configuración general para una línea modular, incluyendo opciones de transportadores y disposiciones de estaciones, se establece en esta visión general de la plataforma de línea de ensamblaje modular. Léala para entender la mecánica. Las decisiones interesantes están en otro lugar, en dónde se sitúa la prueba y qué se permite rechazar.
Por qué la prueba debe estar en línea, no al final
A medida que un defecto avanza por la línea, el costo del defecto aumenta. El defecto detectado en la fuente puede corregirse en pocos segundos, mientras que uno localizado en la inspección final tendría que pasar por un largo proceso de desempacado, análisis, desarme y reparación del producto, además de producir otros doscientos productos similares. Mientras tanto, si el defecto lo encuentra el cliente, se requerirá una devolución o una estimación de reclamación de flete, así como una investigación sobre las causas del problema.
Generalmente, los multiplicadores para este tipo de situación son bien conocidos: el costo es igual a 1 en la estación, 10 en la prueba final y 100 durante la operación regular. Los multiplicadores pueden variar según el producto, pero la tendencia permanece igual. Las razones por las que la prueba en línea es más barata que las estaciones de ensamblaje.
Hay otro argumento fuerte a favor de la prueba en línea que a menudo se pasa por alto. Con la prueba en línea tenemos datos disponibles en el momento de su generación, lo que nos permite identificar cualquier falla debido al cambio de la fuerza de corte de la prensa o cualquier otra razón mucho antes de que el producto sea rechazado.
La Arquitectura: Indexación, Estaciones, Prueba y Rechazo
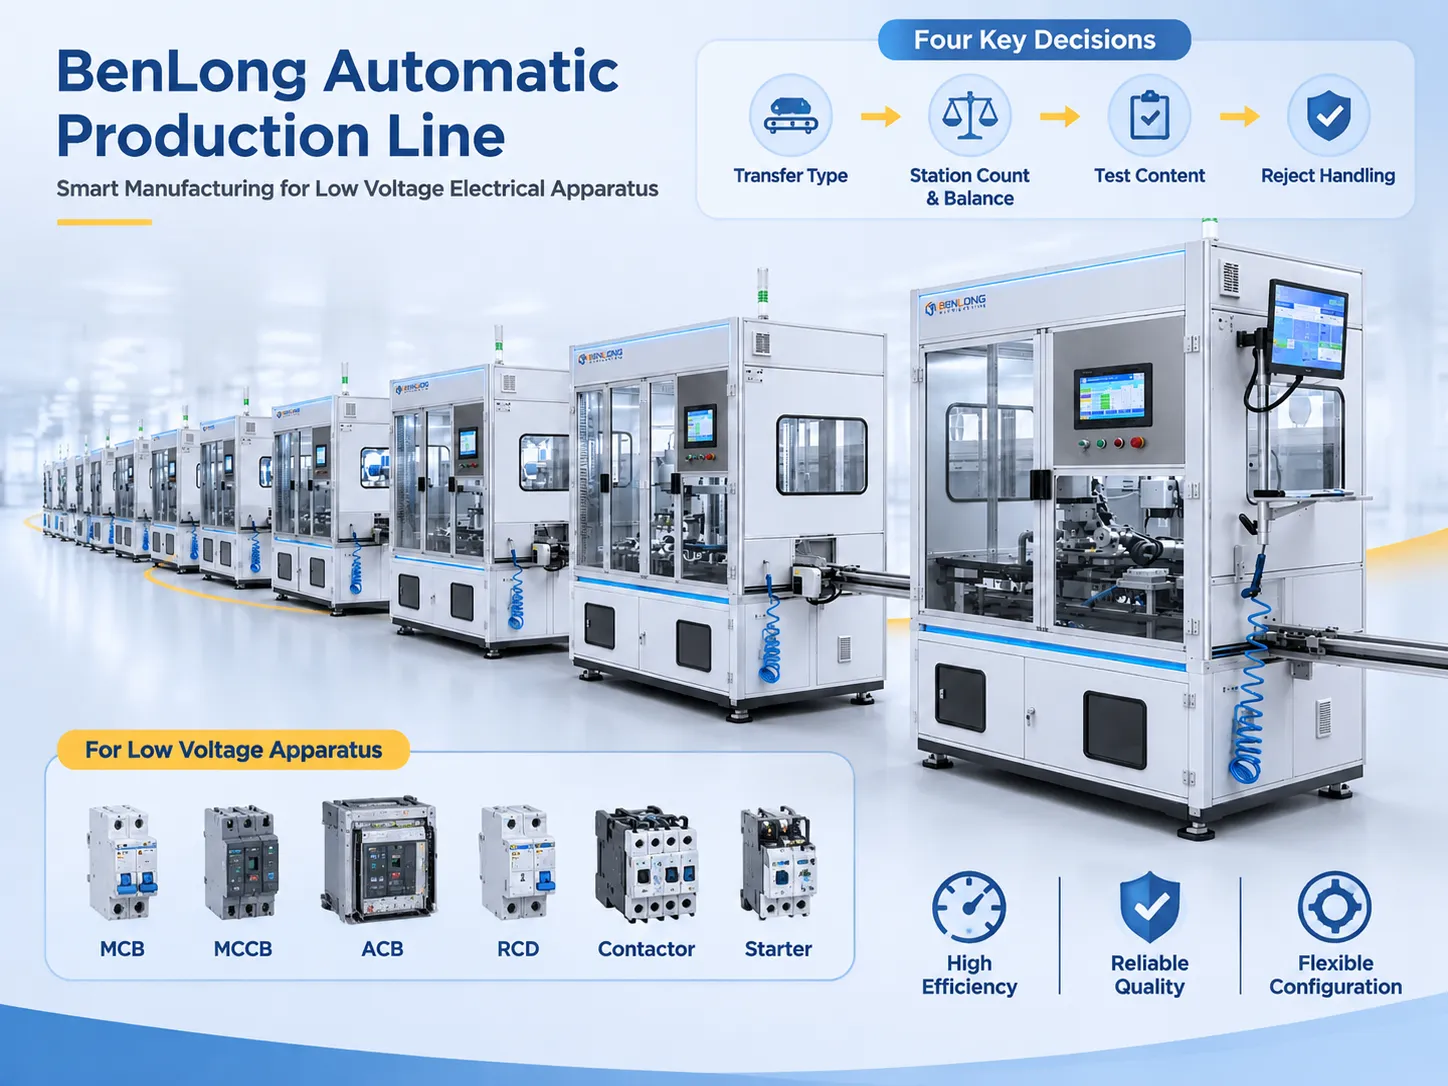
La máquina puede definirse por cuatro decisiones tomadas en el siguiente orden.
- La primera decisión trata sobre el modo de transferencia. Elegir la indexación síncrona significa que todos los artículos que se procesan se moverán simultáneamente, lo que es rápido y sencillo, pero cuando se trata del tiempo del ciclo, la estación más lenta es la que establece el tiempo del ciclo. La opción asíncrona de transferencia de palets permite que los productos se acumulen en cada estación y por lo tanto no se vean afectados por la prueba más lenta, pero los costos para esta operación son mayores. Los transportadores, incluyendo el transportador de banda, transportador de rodillos, transportador de cadena de listones, plástico modular y transportador de cadena de velocidad, funcionan de manera diferente dependiendo del peso y la orientación de un producto.
- La segunda decisión es la cantidad y distribución de estaciones. El número de estaciones puede variar de 2 a 50 basado en cálculos de ingeniería que permiten equilibrar el tiempo del ciclo para asegurar que una estación no esté inactiva mientras otra está limitada.
- La tercera decisión implica el contenido de la prueba. Esto se refiere a qué debe ser verificado, los niveles de tolerancia y los instrumentos utilizados. Esta decisión es la más costosa y problemática.
- La decisión final trata sobre cómo manejar los artículos rechazados, por lo que un artículo rechazado debe encontrar un lugar fuera de la cesta de productos buenos, ya que la solución mínima requiere la construcción de una apertura de desvío que conduzca a una caja de cuarentena bloqueada con un registro de la falla que se muestra en el dispositivo. En el banco manual, es el procedimiento menos seguido cuando los operadores tienen prisa, lo que demuestra la necesidad de trasladarlo a una operación mecánica.
El Línea de producción automática ACB es una referencia útil para cómo interactúan esas cuatro decisiones en el extremo mayor: el conteo de estaciones está impulsado por el número de subensamblajes, la transferencia es asincrónica porque el arco y los conjuntos de contacto tienen tiempos de ciclo muy diferentes, y las estaciones de prueba están distribuidas en lugar de concentradas al final por la razón exacta mencionada anteriormente.
Donde Benlong Construye: La Línea de Aparatos de Baja Tensión
Nuestra experiencia radica en el dominio de dispositivos eléctricos de baja tensión como interruptores automáticos miniatura, interruptores moldeados, interruptores de aire, dispositivos de corriente residual, contactores y arrancadores. Es un segmento pequeño de fabricación pero aún así desafiante porque la calidad de un artículo se expresa en términos de sus parámetros eléctricos y cada unidad se verifica por separado.
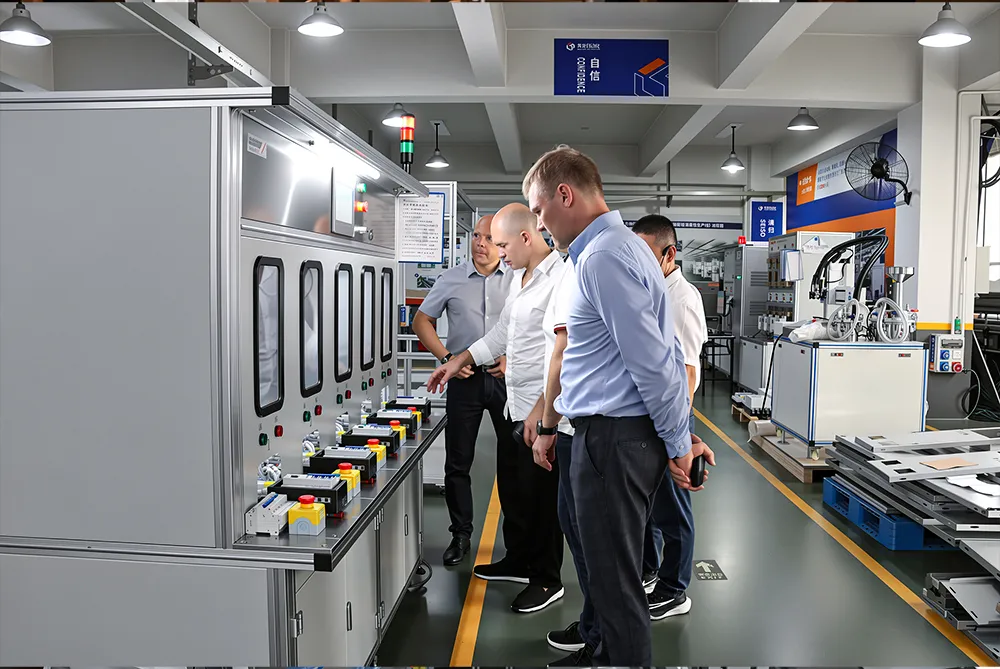
La línea de producción consta de estaciones como inserción de contactos, ensamblaje de arco, ensamblaje de mecanismo, calibración, marcado y pruebas eléctricas con la posibilidad de establecer trazabilidad por número de serie. La altura de la línea es igual a 750 mm con un ajuste de 20 mm, y el voltaje es igual a 380 V, 50 Hz y la línea puede incluir de 2 a 50 estaciones de producción comenzando desde celdas semiautomáticas hasta líneas de producción completas. El tiempo de entrega suele ser de 30 a 60 días para una configuración estándar de línea.
El beneficio de trabajar en la misma familia de productos es que se puede usar la misma biblioteca de herramientas. Por ejemplo, diseñar la inserción de contactos para un interruptor de 63 A significa hacer una estación más que ya se ha producido antes y este es el único gasto de ingeniería en el primer proyecto. La estación de formadora de cajas también es un buen ejemplo de esto: parece una estación muy simple pero, de hecho, hacer que la caja sea cuadrada, orientada y pausada es una tarea muy complicada con un tiempo de ciclo igual al tiempo de otras operaciones posteriores.
La Estación de Prueba Es la Mitad Difícil
Crear tu propia prensa es fácil. La estación de prueba sirve como un lugar donde el producto puede pasar o fallar las pruebas que determinan cómo se establecen las especificaciones.
- Resistencia de Contacto. Medida en micro-ohmios usando una técnica de 4 hilos a una corriente establecida. Aquí, lo importante no es el valor absoluto sino las estadísticas: un valor superior al de referencia solo indica mala calidad de engarzado o un contacto sucio.
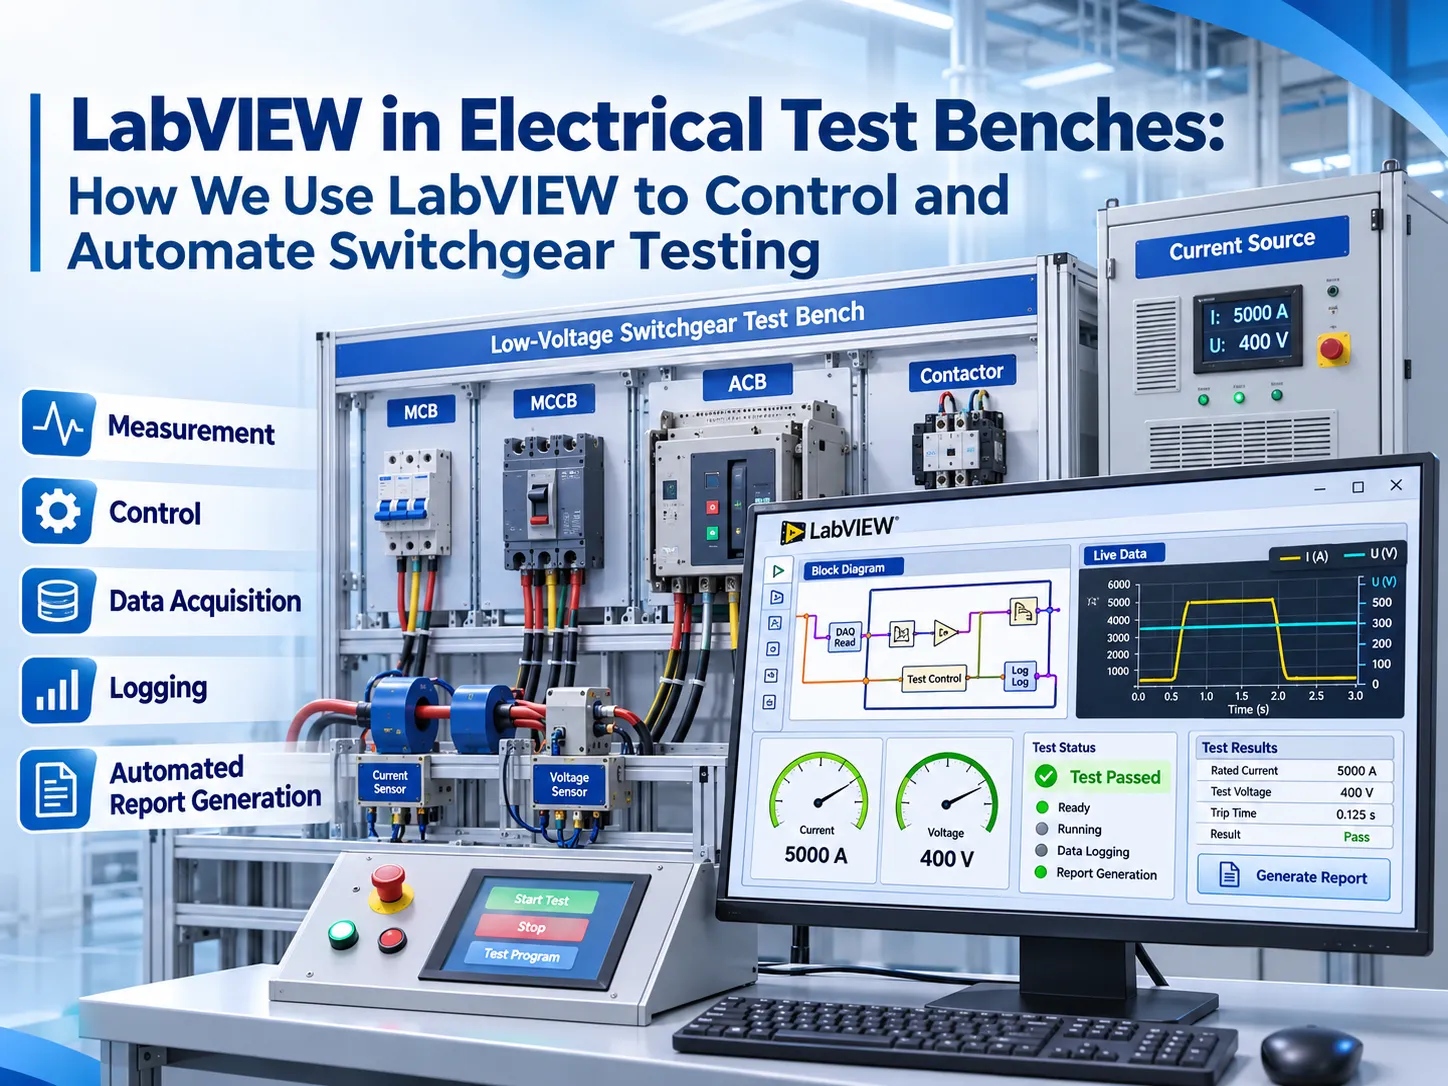
- Tiempo y Corriente de Disparo. Si se refiere a un interruptor o RCD (Dispositivo de Corriente Residual), el dispositivo debe pasar varias pruebas: no debe dispararse a 1.05 veces la corriente nominal, debe dispararse dentro de un tiempo necesario cuando se expone a una corriente 1.2 veces superior a la nominal, etc. Por lo tanto, es una serie de pruebas, no una sola medida, que debe realizarse en la estación de prueba utilizando una fuente de corriente real.
- Resistencia dieléctrica. Se utiliza con un voltaje especificado durante un tiempo fijo con monitoreo de la corriente de fuga. El truco aquí está en el diseño de los accesorios: es mejor no realizar la prueba que obtener un aprobado debido a un arco eléctrico en el accesorio de prueba, lo que hace que la prueba sea engañosa.
- Calibración. El componente ajustable se ajusta a un valor predeterminado y luego se verifica. Este es el proceso que determina qué tan bien funciona un producto y también es el proceso que es más probable que se realice manualmente en una línea semiautomática.
Un banco construido específicamente para este trabajo es una máquina diferente de una plataforma de prueba flexible, y el banco de pruebas ACB muestra la diferencia: el accesorio está diseñado alrededor de un tamaño de marco, la fuente de corriente está dimensionada para ese marco, y el tiempo de ciclo refleja el hecho de que el dispositivo es un producto mecánico que debe ser operado, no solo medido.
Industrias que se ajustan a este modelo, y una que no
El enfoque es efectivamente adecuado para aplicaciones como el ensamblaje de elementos automotrices, donde se prueban conectores, sensores y pequeños actuadores. Lo mismo ocurre con el equipo médico, en el que un informe de prueba es un requisito necesario, y la fábrica de electrónica de consumo, donde el proceso es rápido y se basa en pruebas funcionales. Otras aplicaciones exitosas de ese principio incluyen módulos de baterías que requieren pruebas de voltaje, resistencia y térmicas, de modo que cualquier mal funcionamiento se considera un problema de seguridad.
El método no se recomienda para producción de bajo volumen. Esto significa que un sistema con veinte estaciones y herramientas predefinidas no funcionará cuando los cambios sean regulares, y debe pasar por un proceso laborioso cada vez. En cambio, tales casos deberían preferir buenas celdas y bancos de prueba operados manualmente con herramientas bien adaptadas antes que cualquier solución automatizada con transportadores, o de lo contrario desperdiciarán dinero en adquisiciones y maquinaria inservible.
En general, el punto de corte proviene de la marca de cinco mil unidades para producción diaria, lo que hace que un sistema semiautomático sea más eficiente en muchos casos.
Lo que la fábrica realmente gana
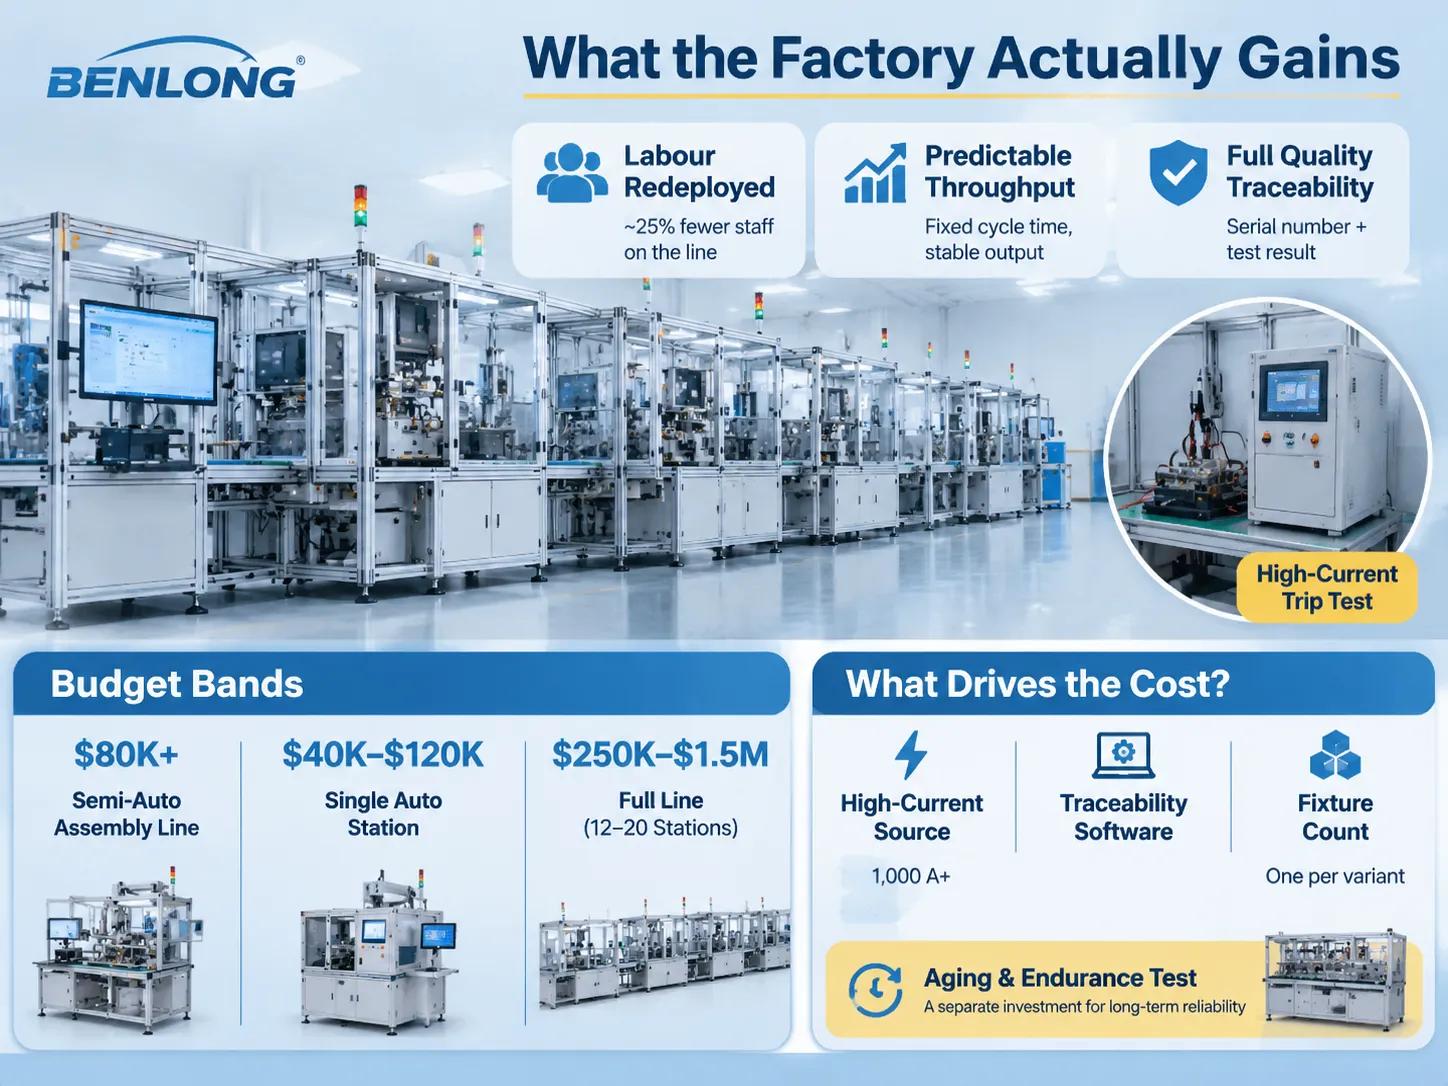
Se prefiere la redistribución de recursos humanos en lugar de su eliminación completa. Por ejemplo, una línea de producción con sus 15 estaciones normalmente experimenta una disminución del 25 por ciento en el número requerido de empleados. Con menos personal, los operadores pueden supervisar las operaciones de la maquinaria, logrando así buenos ahorros. Sin embargo, en realidad, la reducción de costos proviene de menores volúmenes de retrabajo.
Previsibilidad del rendimiento. La producción de la línea de ensamblaje depende en gran medida de las personas empleadas. Por el contrario, la cantidad producida por una línea con un tiempo de ciclo fijo es la misma, lo que facilita todo el proceso de programación de otras etapas de producción.
Registro de calidad. Cada unidad producida tiene su propio número de serie y resultados de prueba. Esto permite responder a la queja del cliente en pocos minutos en lugar de esperar horas y proporciona a los auditores la evidencia necesaria de inmediato.
El cambio como costo oculto. Si una línea de producción tarda 40 minutos en completar un cambio a otro tipo de producción, entonces esa línea producirá solo un tipo y nunca se usará para otras marcas de ese producto específico. La especificación debe incluir tanto el tiempo de cambio como el número de variantes que se procesarán con la ayuda de esta máquina antes de obtener estimaciones sobre la efectividad de la línea de ensamblaje.
Rangos presupuestarios y sus impulsores
Un sistema de ensamblaje semiautomático sin pruebas en línea comienza aproximadamente en $80,000. Dependiendo de la complejidad del equipo, un área de trabajo móvil con un accesorio especial y prueba básica cuesta entre $40,000 y $120,000. Una planta y sistema de ensamblaje completo que consta de 12 a 20 estaciones de trabajo que incluyen pruebas eléctricas en línea, rechazo automatizado y trazabilidad del producto varía entre $250,000 y $1.5 millones, dependiendo principalmente de las características de prueba.
Tres cosas influyen en este número más que cualquier otra cosa. El tipo de equipo utilizado para la fuente de corriente en la prueba de disparo, ya que el proceso de generar corrientes de más de 1,000 A durante un período de tiempo es muy costoso. El software para trazabilidad, ya que el hardware es relativamente barato, mientras que la validación no lo es. Y el número total de accesorios es importante, ya que cada tipo de accesorio debe tener su accesorio único, que debe multiplicarse por el número total de productos en el rango de 6 tipos de productos para obtener el número total de accesorios en la planta.
La prueba de envejecimiento y resistencia es una compra separada con una lógica separada. Un banco que cicla un interruptor de transferencia diez mil veces sin supervisión es una herramienta de confiabilidad, no una herramienta de inspección, y el Banco de pruebas de envejecimiento ATS existe porque esos dos trabajos generalmente se especifican juntos y deberían comprarse por separado, con diferentes criterios de aceptación y un cálculo de retorno diferente.
Marcas que vale la pena conocer para las piezas que no fabricamos
Fabricamos tanto líneas como bancos para dispositivos eléctricos. Para otros sectores o para un propósito que requiera algo que no fabriquemos, estas son las empresas que vale la pena mencionar.
ATS Corporation es el mayor productor de automatización personalizada en términos de beneficio, generando aproximadamente C$2.7 mil millones y empleando alrededor de 7,500 trabajadores en 65 fábricas durante el año fiscal que finaliza en 2025. Su especialidad es el ensamblaje y prueba altamente complejos en los ámbitos de la salud y el transporte. JR Automation está casi al mismo nivel, con una fuerte presencia en América del Norte y cierta experiencia en diversas industrias.
Hablando de los componentes, si tomamos en cuenta el control de movimiento y el registro de datos, Beckhoff es la elección estándar para el control basado en PC y EtherCAT I/O, mientras que Keyence debe ser comparado con otros proveedores para sensores de visión y medición. En cuanto a la robótica, usualmente aplicamos brazos robóticos industriales bien conocidos en lugar de cobots.
La principal ventaja de los grandes integradores en comparación con un especialista es su gama de servicios y la capacidad para gestionar proyectos de nuevas plantas. La experiencia de la empresa especialista está en realizar tareas similares de manera estándar, lo que significa menos tiempo dedicado a la ingeniería.
Cómo elegir: una tabla de selección
| Si esto te describe | Lo que encaja | Señal de presupuesto |
|---|---|---|
| Producción de MCB, MCCB o RCD, diseño estable, más de 5,000 unidades al día | Línea completa con prueba eléctrica en línea, calibración y trazabilidad serial | $250,000 a $1.5 millones |
| Misma familia de productos, 1,000 a 5,000 unidades al día | Línea semiautomática, carga y descarga manual, ensamblaje automatizado con bancos de prueba manuales | $80,000 a $350,000 |
| Ensamblaje de contactores o arrancadores, alta variedad | Línea modular con accesorios de cambio rápido, prueba en solo dos puntos | $150,000 a $500,000 |
| Calificación de resistencia de interruptores de transferencia o disyuntores | Banco de envejecimiento, ciclos sin supervisión, registro de deriva | $40,000 a $200,000 |
| Dispositivo médico o componente automotriz con expediente regulatorio | Trazabilidad completa y secuencia de prueba validada, usualmente un gran integrador | $400,000 en adelante |
| Menos de 500 unidades al día, cambios de producto trimestrales | Celdas y accesorios, no una línea | $15,000 a $80,000 |
El comparación de opciones de líneas de producción automatizadas para compradores pasa por la misma decisión desde el lado de compras, incluyendo los criterios de aceptación que vale la pena escribir en el contrato. Es importante revisar este documento antes de que se finalicen las especificaciones porque se señala que los dos principales aspectos faltantes en una orden son principalmente el tiempo de cambio y el plan de prueba de aceptación en fábrica, que son bastante económicos en esa etapa y costosos si necesitan añadirse más tarde.
Preguntas frecuentes
¿Cuál es la diferencia entre una línea de ensamblaje y un sistema de ensamblaje y prueba?
Una línea de ensamblaje tradicional fabrica un producto con un control de calidad posterior. Un sistema de ensamblaje y prueba evalúa en cada etapa del proceso de fabricación si se debe continuar fabricando el producto o no. Las pruebas ocurren donde se originan los defectos y los productos defectuosos se envían a un lado con la razón anotada. El hardware puede parecer el mismo, sin embargo, es el ciclo de retroalimentación y los datos lo que marca la diferencia. La segunda variante del proceso generalmente cuesta entre un 15 y un 30 % más, y este costo adicional se compensa con una disminución en el retrabajo y un certificado de calidad continuo.
¿Cuánto cuesta un sistema automatizado de ensamblaje y prueba?
El rango de precios para bandas de presupuesto comienza con un precio de 80,000 para una línea semiautomática sin pruebas en línea. Para una línea de fabricación completa con entre 12 y 20 estaciones de trabajo, el precio puede aumentar desde 250,000 hasta 1.5 millones, mientras que las industrias reguladas requieren el software validado y un rastreo considerable que podría incurrir en costos de más de 400,000. La cantidad a pagar depende de tres aspectos: la fuente de corriente utilizada para la prueba de disparo, el software de rastreo y su proceso de validación, y el número de dispositivos utilizados en las líneas de producción.
¿Cuántas estaciones necesita una línea?
El conteo está entre 2 y 50 de acuerdo con los principios habituales, mientras que el conteo representa el número de operaciones de ensamblaje diferentes más que un objetivo específico. Lo que es más importante que el conteo es la manera de trabajar. La estación de trabajo más lenta determina el tiempo de ciclo; por lo tanto, significa que toda la línea de ensamblaje con 20 estaciones de trabajo tarda 12 segundos para que una de las estaciones complete su trabajo independientemente del rendimiento de las otras 19 estaciones. El balanceo generalmente significa dividir una operación o agregar una segunda estación de prueba que funcione en paralelo.
¿Se puede automatizar una línea manual existente en etapas?
Ciertamente, el enfoque de conversión por etapas tiende a ser más rentable. El enfoque es primero automatizar la estación de restricción, luego agregar la prueba en línea y finalmente automatizar la transferencia entre ambas. Cada paso tiene su propio riesgo y retorno, ya que la fábrica descubrirá cómo funciona el proceso de automatización antes de instalar una línea completa. Si alguien tiene planeada una transferencia primero, el diseño ya se ha decidido sin saber cuál es la restricción.
¿Qué pruebas de aceptación deben incluirse en el contrato?
Con respecto a cinco cosas en particular. Tiempo de ciclo continuo medido durante un período de al menos 500 ciclos a velocidad nominal, y no una verificación con cronómetro en tres piezas. Medición de rendimiento y OEE realizada durante un período de 72 horas, y con categorías de defectos definidas. Prueba repetible en herramienta con un método e instrumento especificados. Validación de seguridad según ISO 13849 y el nivel de rendimiento relevante. Paquete de documentación que consiste en planos "as-built" y código fuente PLC que permite modificaciones, y una lista de repuestos indicando los tiempos de entrega, así como la entrega de un curso de formación.
¿Qué sucede cuando cambia el diseño del producto?
Todo depende de cómo esté diseñada la línea. Una línea equipada con dispositivos de cambio rápido y un programa de prueba secuenciado puede manejar una variante en pocas horas. Una línea construida con herramientas fijas y límites codificados requiere nuevos dispositivos y la modificación del software. Las especificaciones deben indicar cuántas variantes diferentes debe manejar la línea en 5 años y cuál debe ser su tiempo de cambio. Esos números determinarán la estrategia de dispositivos, pero rara vez se encuentran por escrito a menos que el comprador lo indique explícitamente.
Referencias
- ATS Corporation — Sistemas personalizados de fabricación y prueba automatizados
- JR Automation — Integración automatizada de ensamblaje y prueba
- Beckhoff Automation — Control basado en PC para líneas de producción
- A3 — Avanzando en la automatización, recursos industriales
- Federación Internacional de Robótica — Datos mundiales de robótica
Conclusión
Compre primero el equipo de prueba antes de adquirir la maquinaria de producción. Una línea de producción que puede ensamblarse fácilmente pero que está mal probada es una línea de ensamblaje que causa retrabajos y desperdicio de dinero. El dinero gastado en la nueva línea de ensamblaje podría haberse invertido en una fuente de suministro y otras piezas importantes de maquinaria.
Después de esto, anote los tres factores que afectan el uso de la maquinaria: tiempo de cambio, número de variantes y tiempo de ciclo a máxima velocidad. Estos tres factores rara vez se mencionan en la orden de compra, aunque son responsables de la mayoría de las fallas durante la producción. Infórmenos sobre el producto, la producción diaria y las pruebas requeridas para conocer la posibilidad de construir maquinaria automatizada o manual y finalmente entender el costo de toda la línea de ensamblaje.