benlong




Cómo seleccionar sensores de automatización industrial para la fabricación
Todas las máquinas automáticas dependen de la información con la que operan. Una prensa servo trabaja con un componente imperfecto, un robot solo trabaja con objetos visibles, y un banco de calibración mide la temperatura de su entorno. Elegir sensores de automatización industrial por lo tanto, no es un ítem para completar al final de un proyecto; decide si la máquina detecta defectos o los envía. Esta guía está dirigida especialmente a las personas responsables de desarrollar la lista de sensores para el proyecto, y a la persona que debe comprarlos, comparar ofertas de proveedores y tener algunos sensores adicionales disponibles.
Esta guía se basa en nuestra experiencia en la selección de tipos de sensores para líneas de ensamblaje automáticas y bancos de prueba para interruptores automáticos y otros aparatos de baja tensión. En nuestra práctica seleccionamos entre seis tipos de grupos de sensores: sensores de presión, sensores de temperatura, sensores fotoeléctricos, sensores de visión, sensores de proximidad y sensores de desplazamiento lineal producidos por empresas importantes como Omron, Keyence, Honeywell, Panasonic y SIMBATOUCH.
Para seleccionar sensores para fabricación, comience por el trabajo, no por el catálogo: defina qué debe detectarse o medirse, el material objetivo y la distancia, la precisión y el tiempo de respuesta que el proceso necesita, y el entorno en el que vivirá el sensor. Luego, coincida la señal de salida con su PLC (PNP o NPN, 4–20 mA, o IO-Link), confirme la clasificación IP y el montaje, y estandarice en un pequeño número de marcas y números de pieza. La mayoría de las fallas de sensores en el taller provienen de una especificación incorrecta o una mala instalación, no de un sensor defectuoso.

Las seis familias de sensores detrás de la mayoría de las máquinas de ensamblaje y prueba
Hay docenas de tipos de sensores usados en la automatización industrial, pero un sistema de transporte ordinario o banco de prueba solo utiliza seis familias de sensores. La tabla a continuación muestra los roles de cada sensor en una máquina real y también su especificación importante para escribir en la lista de materiales (BOM).
| Familia de sensores | Qué hace en la máquina | Especificación clave para definir | Salida típica |
|---|---|---|---|
| Presión / fuerza | Monitorea el suministro de aire, fuerza de prensa, fuerza de sujeción; celdas de carga en prensas servo | Rango, precisión (% FS), capacidad de sobrecarga | 4–20 mA, 0–10 V, salida de conmutador |
| Temperatura | Compensación ambiental en bancos de calibración; control de soldadura y calentamiento | Tipo de sensor (RTD, termopar), rango, precisión | Entrada RTD/TC, 4–20 mA |
| Fotoeléctrico | Presencia de pieza, conteo, posición; cortinas de luz de seguridad | Modo de detección, distancia, tamaño del punto, tiempo de respuesta | PNP/NPN, IO-Link |
| Visión | Piezas faltantes, invertidas o mal colocadas; lectura de códigos y marcas | Campo de visión, resolución, tiempo de inspección, iluminación | Ethernet, E/S digital |
| Proximidad | Posiciones finales de cilindro, detección de piezas metálicas, confirmación de fijación | Distancia de detección, blindado o no blindado, tamaño de carcasa | PNP/NPN, IO-Link |
| Lineal / desplazamiento | Profundidad de inserción, posición del recorrido, altura y planitud | Rango de medición, resolución, linealidad | 4–20 mA, 0–10 V, RS-485, IO-Link |
Sensores de presión y fuerza
La detección de presión en el ensamblaje de componentes eléctricos tiene dos aplicaciones diferentes. La primera es neumática: la mayoría de las máquinas funcionan con un suministro de aire de 0.6MPa; un interruptor o transmisor de presión detiene la máquina antes de que la abrazadera de baja presión permita que alguna pieza se mueva. La segunda está relacionada con la medición de fuerza al prensar, remachar e insertar. En Benlong’s Máquina de ensamblaje automático de núcleos de hierro magnético MCB, una prensa servo inserta bobinas y pasadores con una fuerza programable de 10–200 N con una precisión de fuerza de ±5% y una precisión de profundidad de ±0.05 mm, y una curva fuerza-desplazamiento rechaza cualquier pieza que se desvíe del perfil enseñado. Las celdas de carga y los sensores de fuerza miniatura de SIMBATOUCH y Honeywell son opciones típicas para este rol.
Sensores de temperatura
La temperatura es crucial donde la física depende de ella. Un interruptor bimetálico opera engranajes basados en el calor, por lo tanto, un banco de calibración que no considere la temperatura ambiente circundante causará mediciones erróneas desde los turnos de la mañana hasta la tarde. Benlong’s Banco de calibración térmica de larga duración para MCCB registra la temperatura ambiente con cada prueba y puede ajustar automáticamente las ventanas de aceptación, con una cámara opcional que mantiene 25 °C ±3 °C. Para esta medición es mejor usar un RTD (por ejemplo, Pt100) en lugar de un termopar, ya que es más preciso y estable a temperatura ambiente. Los termopares son más efectivos en mediciones que involucran altas temperaturas en puntos como soldadura y termoestampado.
Sensores fotoeléctricos
Los sensores fotoeléctricos son la columna vertebral de la detección de piezas. Pueden operar en tres modos: haz a través, retroreflectivo y difuso-reflectivo; además, incluso en espacios reducidos, se pueden usar sensores de fibra óptica en lugar de sensores estándar. En la máquina de ensamblaje semi-automática de arco MCB, los sensores ópticos verifican el conteo de placas y la altura de las pilas antes de la operación de prensado y cortinas de luz de seguridad para proteger al personal en el área de carga. Los tres principales fabricantes de sensores ópticos son Omron, Keyence y Panasonic.
Sensores de visión
Donde un sensor fotoeléctrico responde sí o no, un sensor de visión responde qué, dónde y si es correcto. En Benlong’s Línea de montaje automática MCB, que funciona en un ciclo de 2–3.5 segundos, cámaras en puntos específicos verifican bloqueos faltantes, piezas mal colocadas y mal ajuste. Una sola especificación es suficiente para las capacidades de la cámara, es decir, resolución de imagen, pero la evaluación general: campo de captura de imagen, tamaño máximo de defecto, iluminación, así como la duración total de la inspección visual deben cumplir con los requisitos del ciclo operativo. Keyence y Omron producen tanto sensores de visión como sistemas completos de visión artificial.
Sensores de proximidad
Los sensores de proximidad inductivos se utilizan para detectar metal sin ningún contacto. Son los más elegidos para recibir posiciones finales de cilindros, mesas rotativas indexadas o para verificar la presencia de piezas metálicas en dispositivos. Los capacitivos detectan objetos no metálicos como carcasas de plástico, pero son más afectados por la suciedad y la humedad. También proporcionan el rango de detección con una tolerancia: el rango especificado es aplicable a un objetivo hecho de acero y otros metales como latón, cobre y aluminio reducen significativamente el alcance de los sensores, lo cual es especialmente importante en la detección de contactos y terminales de cobre.
Sensores lineales y de desplazamiento
Los sensores lineales tienen la capacidad de medir la posición en lugar de simplemente detectar su presencia. Ejemplos de estos sensores incluyen el transductor de posición magnetostrictivo, el transductor de posición potenciómetrico, el LVDT y el sensor de desplazamiento láser. En máquinas de ensamblaje se utilizan para medir la profundidad de inserción, el recorrido de la prensa, la altura de la pieza y la planitud. Cuando se usan con un sensor de fuerza, el sensor lineal genera la llamada característica fuerza-desplazamiento que convierte a la prensa servo en una herramienta eficaz.
Cómo seleccionar sensores de automatización industrial: un proceso de siete pasos
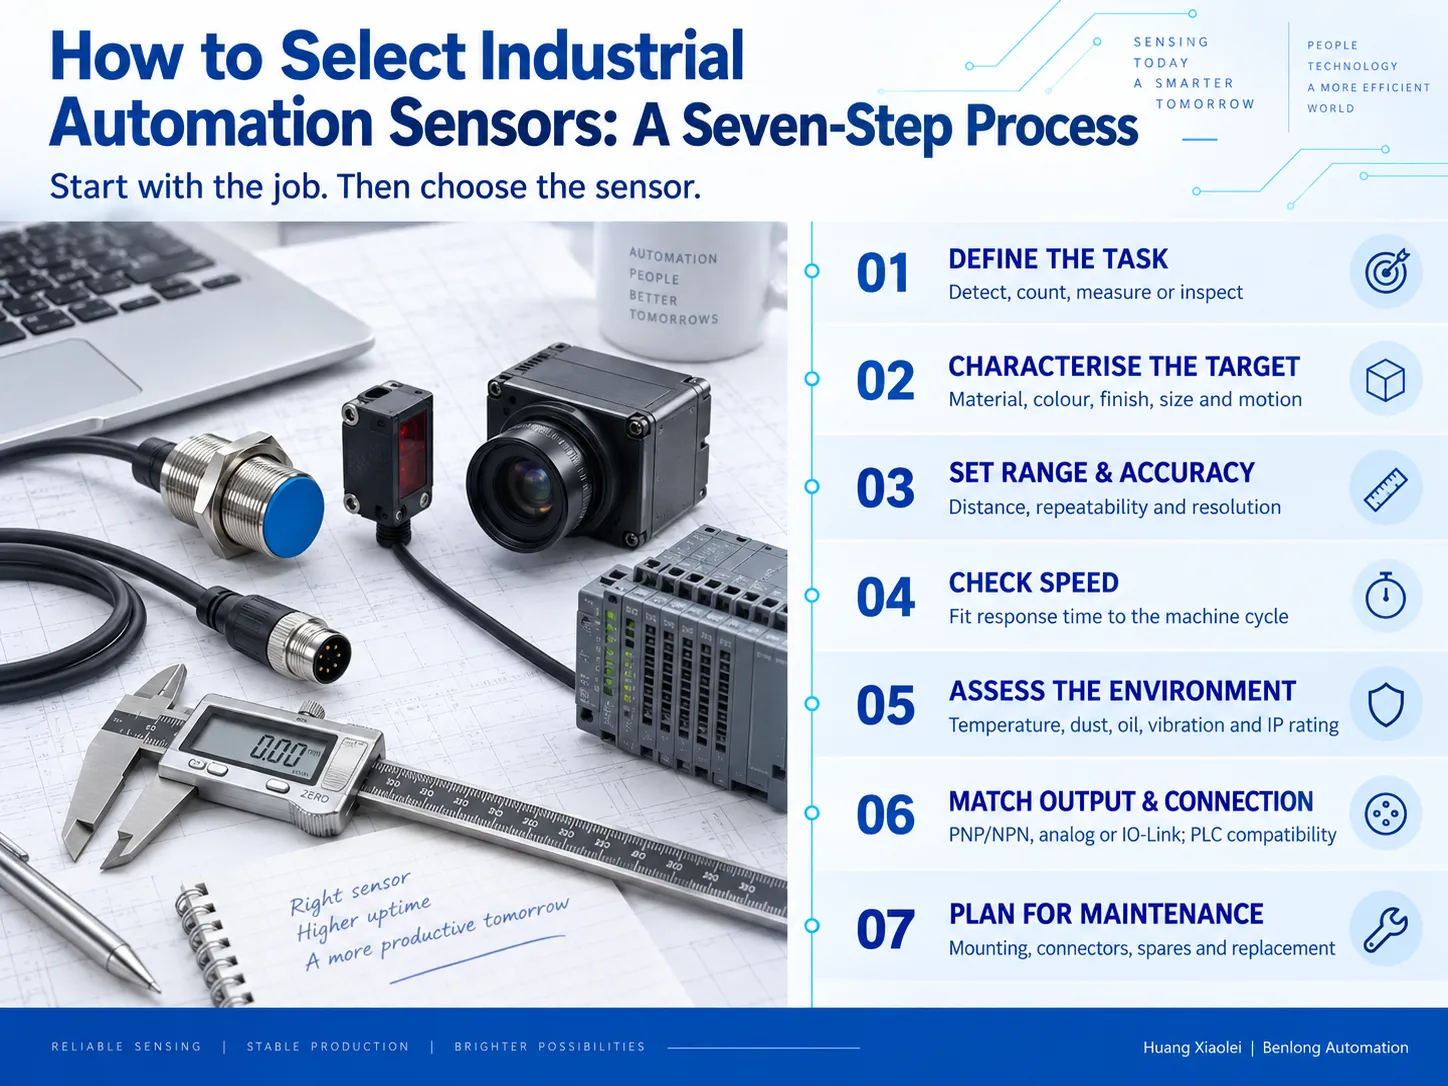
Una metodología sólida permite a los ingenieros elegir un sensor industrial más rápidamente y a los compradores verificar sus atributos más fácilmente. Estos siete pasos son universales:
①.Decida qué lograr. Redacte una declaración de una sola frase que describa el objetivo de detección, conteo, medición o inspección en espacio y tiempo. Si tiene dificultades para expresar la idea con palabras, los requisitos para el sensor aún no están formalizados.
②.Identifique el objetivo. Esto implica establecer cuál es su material, color, acabado superficial, dimensiones y movilidad. Por regla general, los objetivos brillantes, transparentes y negros son conocidos por confundir a los sensores ópticos.
③.Calculé la distancia. Defina el rango de trabajo del sensor y la repetibilidad requerida de las mediciones. También considere el cambio más pequeño que debe detectarse.
④.Céntrese en el tiempo. Asegúrese de que el tiempo de respuesta del sensor coincida con el tiempo de trabajo del equipo; con un ciclo de trabajo de 2 segundos, un sensor lento causará una desaceleración.
⑤.Evalúe las condiciones ambientales. Tenga en cuenta factores como temperatura, niebla de aceite, refrigerante, polvo metálico y vibraciones, incluyendo ruido eléctrico. Elija una clase IP adecuada y material de carcasa basado en la clasificación IP.
⑥.Determinar su tipo de salida y conexión. PNP o NPN deben adaptarse a la entrada y el tipo analógico se caracteriza por el rango (4-20mA o 0-10V).
⑦.Prepare el mantenimiento. Esto consiste en determinar el tipo de conectores, longitudes de cable, disponibilidad de repuestos y si el reemplazo puede hacerse sin necesidad de reprogramar.
Señales de salida: el detalle que causa la mayoría de los retrasos en la puesta en marcha
Los sensores discretos utilizan tecnología PNP o NPN, y es fundamental seleccionar el sensor adecuado que coincida con el módulo de entrada del PLC. Un sensor con polaridad incorrecta simplemente no funcionará, lo que es una de las razones más comunes de retrasos cuando el equipo importado llega a su destino final. Mientras tanto, los sensores analógicos funcionan transmitiendo mediciones continuas, prefiriéndose la señal de 4-20 mA sobre las señales de voltaje en largas distancias de cable, debido a su efectividad contra el ruido eléctrico y la facilidad para detectar interrupciones en el cable. IO-Link, estandarizado como IEC 61131-9, mantiene la conexión de tres hilos familiar pero añade comunicación bidireccional, de modo que el PLC puede leer diagnósticos del sensor y descargar configuraciones a una unidad de reemplazo automáticamente.
Lista de verificación de especificaciones de sensores para ingenieros y compradores
La mayoría de los problemas de abastecimiento comienzan con una línea incompleta en la lista de sensores. Antes de que una lista de sensores de automatización pase a compras, cada línea debe responder lo siguiente:
| Campo | Qué escribir | Por qué es importante |
|---|---|---|
| Función y ubicación | Número de estación y tarea, por ejemplo, “ST05 conteo de placas de arco” | Vincula la pieza con el dibujo de la máquina y la lista de repuestos |
| Tipo y modo de sensor | por ejemplo, fotoeléctrico difuso, inductivo M12 blindado | Evita sustitutos que encajan pero no funcionan |
| Rango y precisión | Distancia de detección o rango de medición, repetibilidad | Define el rendimiento que el proveedor debe cumplir |
| Tiempo de respuesta | Valor máximo en ms | Debe caber dentro del ciclo de la máquina |
| Salida | PNP/NPN, NA/NC, 4–20 mA, IO-Link | Debe coincidir con la tarjeta de entrada del PLC |
| Voltaje de alimentación | Usualmente 12–24 V CC | Evita daños en los sensores al arrancar |
| Conexión | Conector M8/M12 o cable, longitud del cable | Afecta el tiempo de mantenimiento y el stock de repuestos |
| Entorno y clasificación IP | por ejemplo, IP67, cable resistente al aceite | Determina la vida útil |
| Marca y número de pieza | Marca aprobada más modelo exacto | Permite a compras comparar similares |
| Alternativa aprobada | Segunda marca y modelo | Protege el proyecto contra problemas de plazos de entrega |
Los clientes deben considerar dos verificaciones comerciales: verificar si el componente cotizado es stock genuino de un distribuidor autorizado, y conocer el tiempo de entrega por sensor y no solo un plazo general. Por ejemplo, un sensor de visión con pedido atrasado puede detener toda la línea de producción que se está probando en la fábrica.
Marcas de sensores usadas en proyectos de Benlong Automation
Benlong estandariza una lista corta de marcas para que los clientes reciban máquinas con piezas que pueden obtener localmente y los ingenieros puedan dar soporte. La comparación a continuación refleja cómo se usa típicamente cada marca en equipos de ensamblaje y prueba.
| Marca | Origen | Líneas de sensores más fuertes | Rol típico en máquinas Benlong |
|---|---|---|---|
| Omron | Japón | Fotoeléctrico, fibra, proximidad, visión, desplazamiento, presión | Detección general; coincide con los PLC Omron usados en muchas líneas |
| Keyence | Japón | Fibra, desplazamiento láser, visión y sistemas de medición | Medición de alta precisión e inspección visual |
| Honeywell | Estados Unidos | Presión, fuerza, temperatura, posición y interruptores | Monitoreo de presión y fuerza, medición de temperatura |
| Panasonic | Japón | Fibra, fotoeléctrico compacto, sensores de área, cortinas de luz, presión | Detección compacta en fijaciones estrechas, seguridad del operador |
| SIMBATOUCH | China (Guangzhou) | Celdas de carga, sensores de fuerza miniatura, sensores de torque y de fuerza multieje | Medición de fuerza en prensado, remachado e inserción |
Cuando un cliente especifica una marca diferente, por ejemplo para coincidir con un estándar existente en la planta, la lista de sensores puede adaptarse durante la etapa de diseño. Hacer esto antes de construir la máquina cuesta poco; cambiar sensores después de la aceptación en fábrica implica recableado, reprogramación y nuevas pruebas. Los compradores en mercados como India, que ponderan entre fabricantes locales y extranjeros, pueden encontrar más sobre esa decisión en nuestra guía sobre fabricantes de máquinas de ensamblaje automáticas en India.
De la señal del sensor a la decisión de calidad
La salida del sensor solo es relevante cuando impacta en las acciones de la máquina. Cada sensor importante en una línea bien diseñada influye en las acciones tomadas por la máquina: detener, rechazar, reintentar, ajustar o registrar. Esta es la distinción clave entre la automatización que solo mueve objetos y la automatización que realiza control de calidad, una distinción que se explora más a fondo en nuestro artículo sobre qué es la automatización. Al revisar una propuesta de máquina, pregunte para cada sensor qué sucede cuando su señal es incorrecta. Si no hay respuesta, el sensor es solo decoración.
- Rechazo por fallo: los sistemas de fuerza-desplazamiento, visión y conteo deben evitar que partes defectuosas pasen por la línea.
Registrar el valor: mantener registros de picos de fuerza, temperaturas y resultados de inspección permite usar datos para auditorías y reclamaciones.
Supervisar el sensor: el sistema de diagnóstico IO-Link, datos de intensidad de señal de sensores fotoeléctricos y calibración de canales permiten detectar fallos del sensor antes de que surjan problemas. 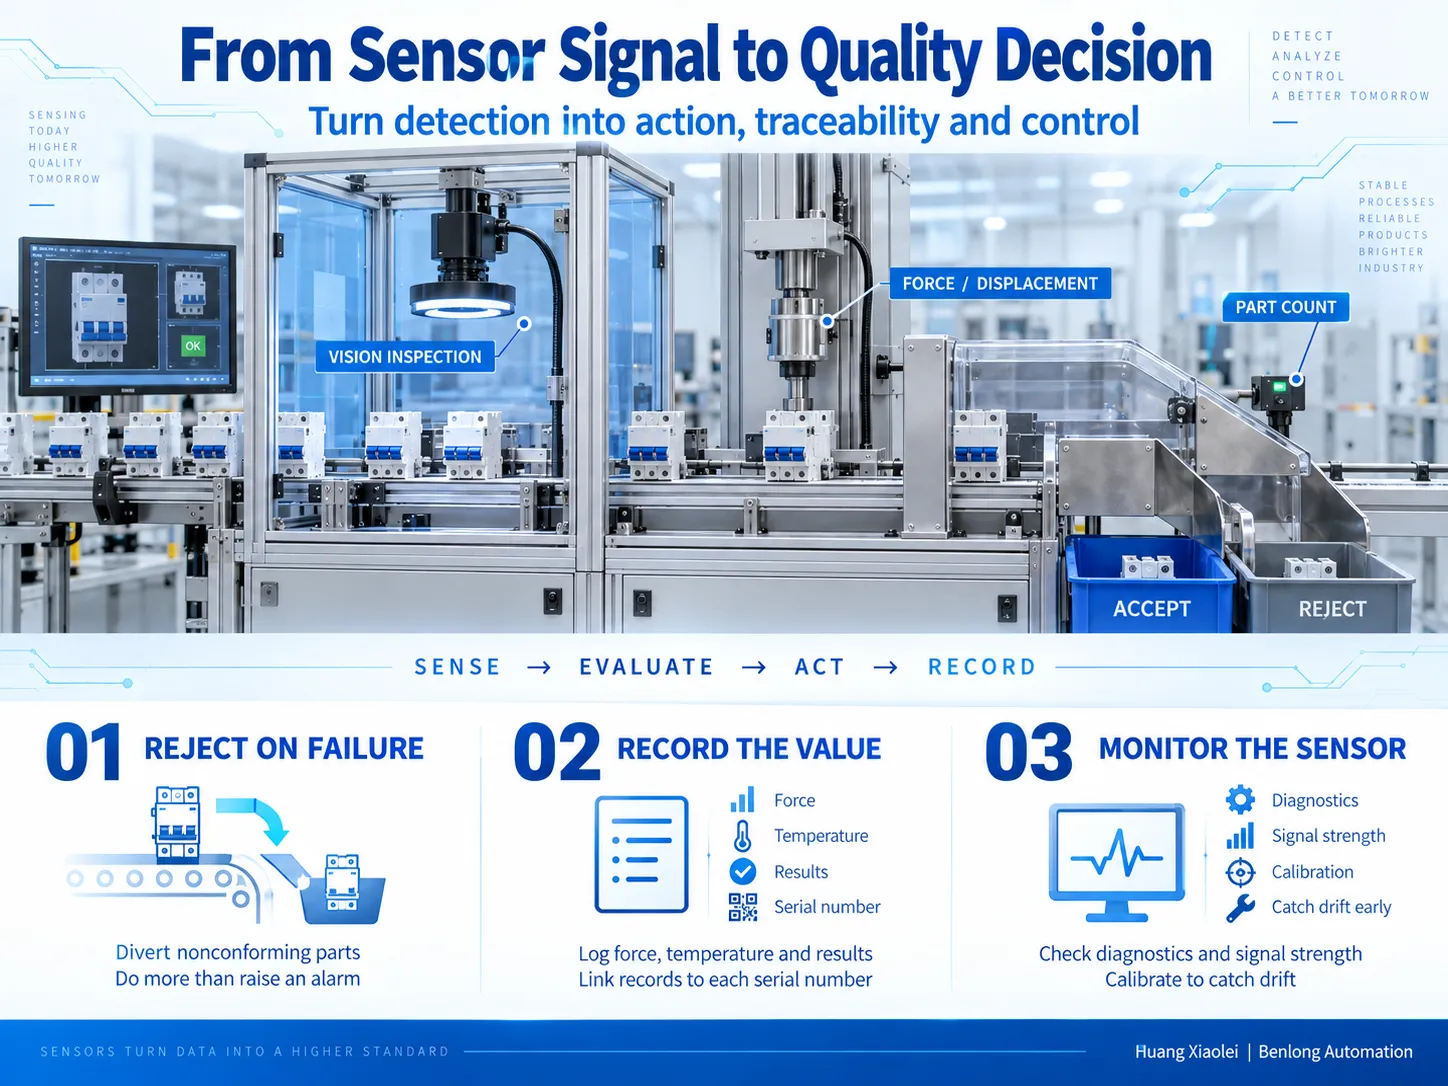
Preguntas frecuentes
¿Cuáles son los diferentes tipos de sensores usados en la automatización industrial?
Los sensores industriales más comunes son sensores de proximidad (inductivos y capacitivos), sensores fotoeléctricos y de fibra óptica, sensores de visión, sensores de presión y fuerza, sensores de temperatura, sensores lineales y de desplazamiento, sensores ultrasónicos, codificadores, sensores de nivel y flujo, y dispositivos de seguridad como cortinas de luz y escáneres láser. ¿Cuáles son los cuatro tipos principales de sensores?.
Aunque no existe una lista oficial de tipos de sensores, en la práctica se clasifican en cuatro categorías amplias: sensores de temperatura, presión, posición o proximidad, y ópticos. En conjunto, estos tipos de sensores cubren la mayoría de las mediciones y detecciones requeridas durante los procesos de fabricación.
¿Cómo elegir un sensor?.
Primero, especifique con precisión qué se requiere detectar o medir, seguido de identificar detalles del material objetivo y la distancia, asegurando el nivel deseado de precisión y tiempo de reacción, definiendo la condición de trabajo y el grado de protección IP, y finalmente ajustando el tipo de señal de salida al controlador. Por último, es importante seleccionar un fabricante que pueda brindar soporte al proyecto también proporcionando sugerencias de alternativas.
¿Qué tipos de sensores se usan comúnmente en robots industriales?.
¿Qué tipos de sensores se utilizan comúnmente en los robots industriales?
La posición de la articulación se monitorea principalmente mediante codificadores, mientras que los sistemas de visión se utilizan para la identificación de piezas. Las tareas de ensamblaje y pulido se realizan con la ayuda de sensores de fuerza/par de torsión. Los sensores de proximidad y fotoeléctricos se utilizan en pinzas y efectores finales. La seguridad puede garantizarse mediante el uso de escáneres láser de seguridad o cortinas de luz.
Referencias
- OMRON Industrial Automation — Categoría de productos de sensores
- KEYENCE — Fundamentos de sensores: principios de detección y tipos de sensores
- Panasonic Industry — Sensores
- Honeywell — Soluciones de detección
- SIMBATOUCH (Guangzhou Sbatuo Electronic Technology) — sensores de fuerza y presión
- IO-Link Community — Tecnología IO-Link (IEC 61131-9)
Conclusión
Seleccionar sensores para un proyecto de fabricación es un ejercicio de especificación antes que de compra. Defina la tarea, el objetivo, la precisión, la velocidad y el entorno; ajuste la salida al controlador; y estandarice las marcas que pueda soportar. Benlong Automation aplica exactamente este enfoque a los sensores de presión, temperatura, fotoeléctricos, de visión, proximidad y lineales en sus líneas de ensamblaje y bancos de prueba, para que cada señal en la máquina conduzca a una decisión sobre la calidad.
Huang Xiaolei | Benlong Automatización