 benlong
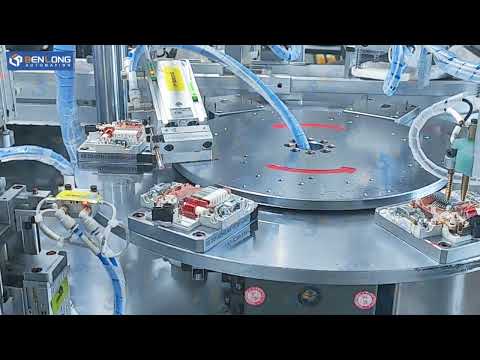
آلة التجميع الأوتوماتيكية لنابض التبديل MCB
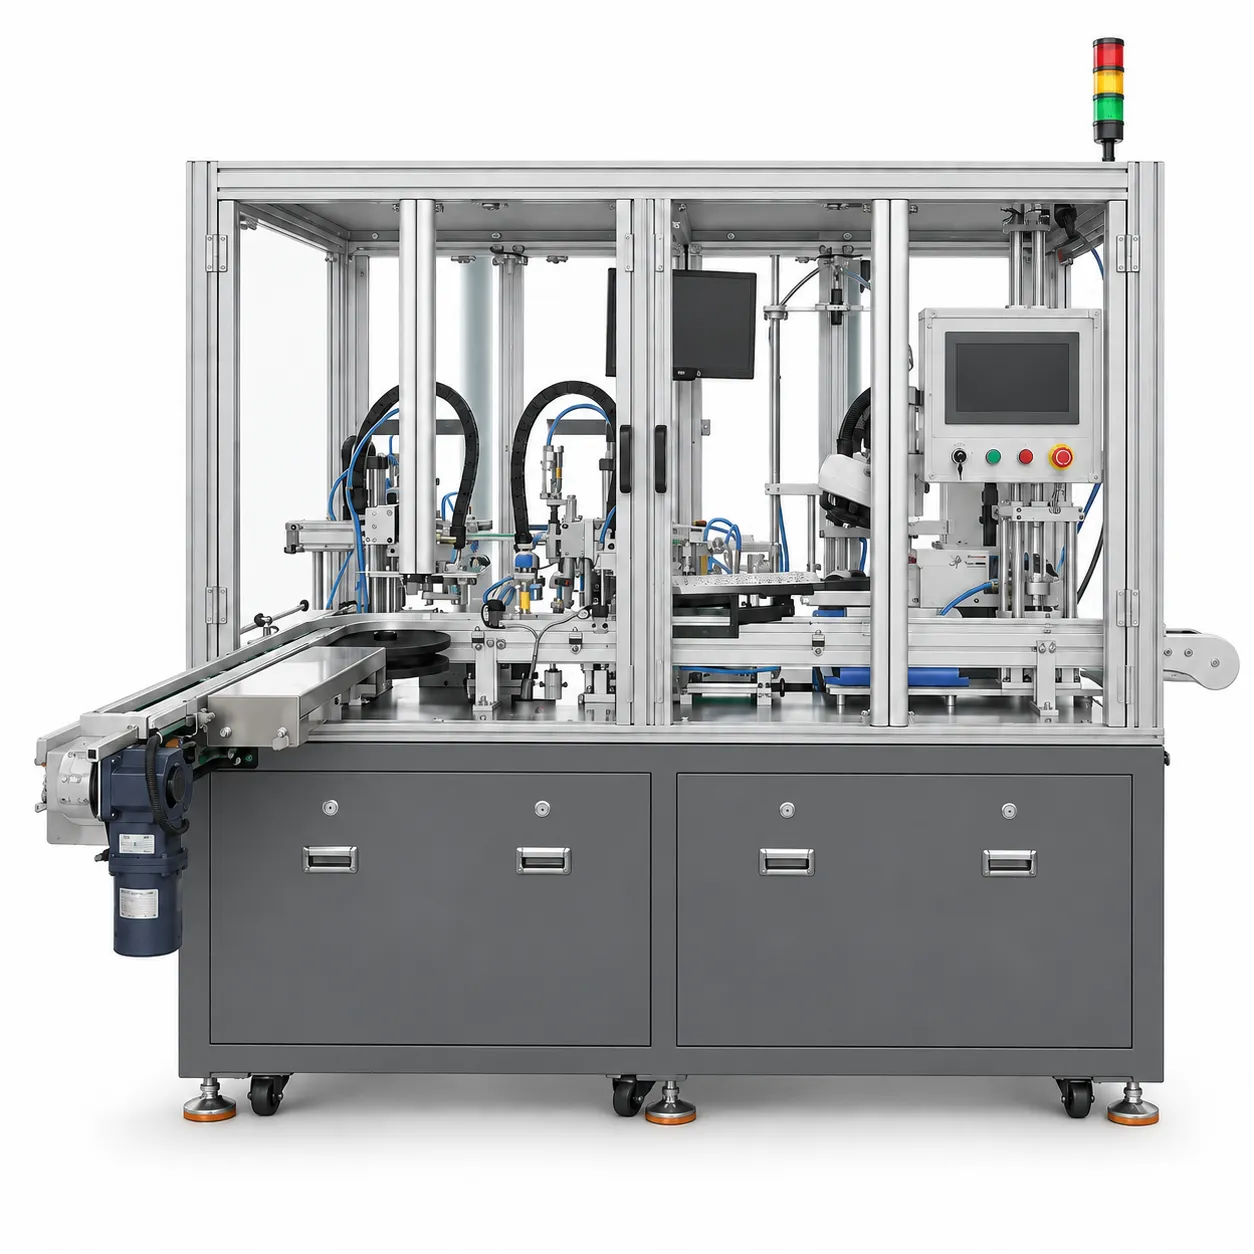
ال آلة التجميع التلقائي لنابض التبديل في قواطع الدائرة المصغرة تؤتمت واحدة من أصعب خطوات تجميع قواطع الدائرة المصغرة — تركيب نابض التبديل في الآلية — كمحطة خطية: تغذية تلقائية، تغذية نابض اهتزازي، تركيب قابل للتكرار بواسطة الآلة، وكشف وجود النابض مع رفض تلقائي، عند قطب واحد كل 2.5–3 ثوانٍ.
آلة التجميع التلقائي لنابض التبديل في قواطع الدائرة المصغرة
تقوم آلة التجميع التلقائي لنابض التبديل بتركيب نابض التبديل في آلية قاطع الدائرة المصغر كعملية خطية كاملة التلقائية. تصل المنتجات تلقائيًا من العملية السابقة عبر الناقل؛ يكتشف حساس كل وحدة ويفصلها، يحدد موقعها، وتقوم الآلة بتغذية النابض، والإمساك به، والتجميع المسبق، وتركيب نابض التبديل في آلية المنتج — ثم تتحقق من وجود النابض وتفرز أي وحدة معيبة قبل أن يعود المنتج إلى الناقل. زمن الدورة هو 2.5–3 ثوانٍ لكل قطب (حوالي 1,200–1,440 قطب في الساعة).
تركيب النابض هو من أكثر العمليات عرضة للأخطاء في تجميع قواطع الدائرة المصغرة يدويًا — نابض صغير تحت توتر، يتم وضعه يدويًا، حيث تظهر التفاوتات والأجزاء المفقودة أولاً. تزيل هذه الآلة هذا التفاوت: يتم تغذية نابض التبديل وتركيبه بتكرار آلي، وتؤكد محطة الكشف الخطية وجود النابض قبل استمرار الوحدة، وترفض تلقائيًا أي تجميع يفشل. الأدوات والتغذية مخصصة حسب رسومات منتجك.
تجميع تلقائي خطي | قطب واحد كل 2.5–3 ثوانٍ | التسليم القياسي: 80–100 يوم عمل
ما هي آلة التجميع التلقائي لنابض التبديل؟
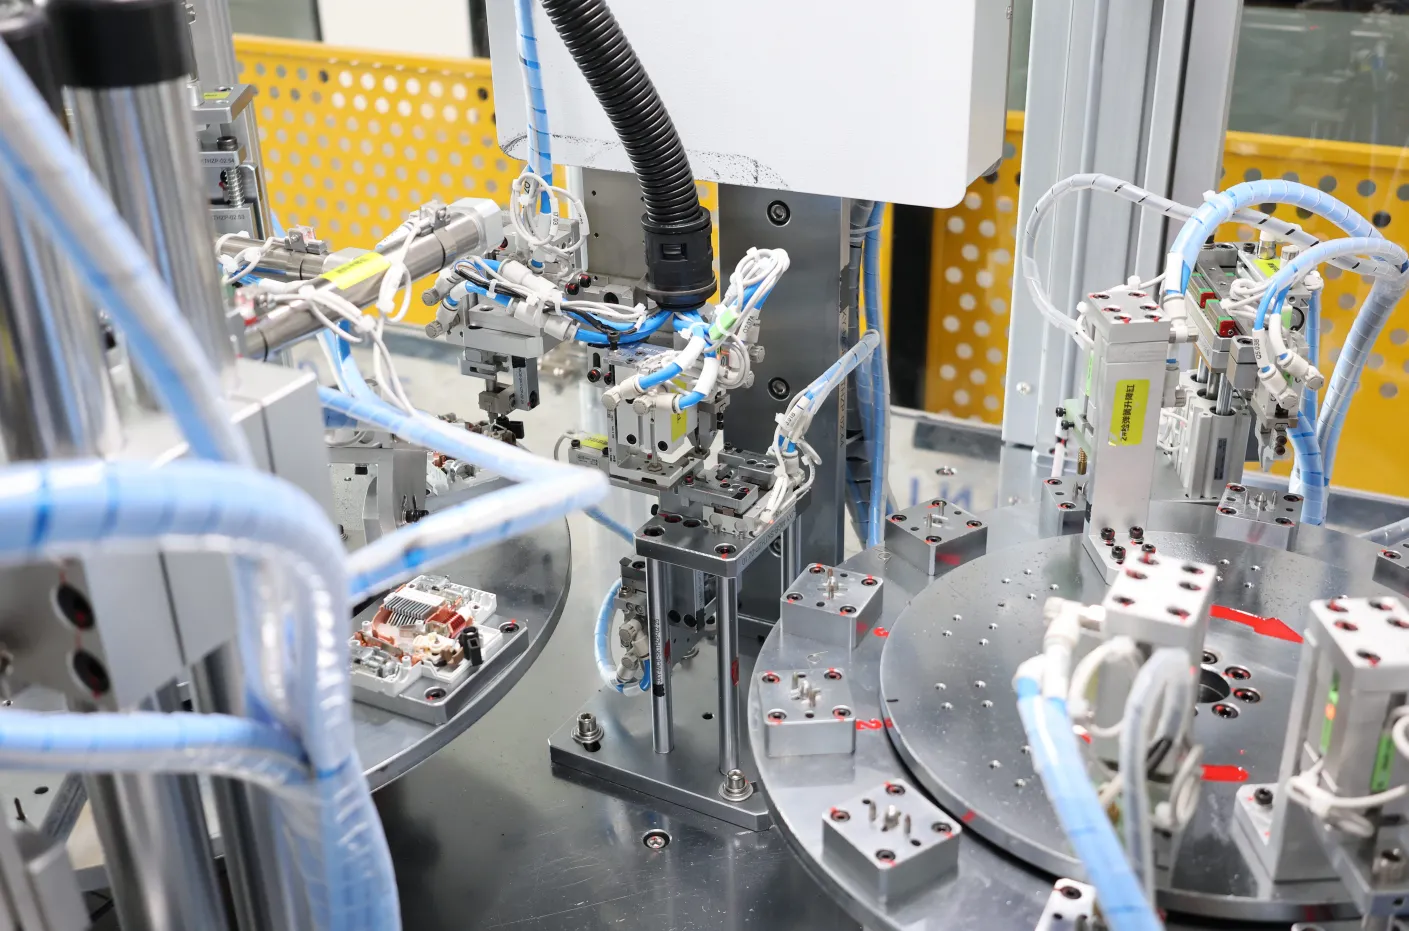
داخل قاطع الدائرة المصغر، توفر زنبرك التبديل القوة التشغيلية لآلية الفصل — حيث يخزن ويطلق الطاقة التي تمنح القاطع حركة النقر الخاصة به. تركيب هذا الزنبرك بشكل صحيح أمر حاسم: إذا كان الزنبرك مفقودًا أو غير مثبت بشكل صحيح أو محمّل بشكل غير متسق، فلن تعمل الآلية كما هو مصمم، ويكون من الصعب والمكلف اكتشاف العطل بمجرد تجميع القاطع بالكامل. التجميع اليدوي للزنبرك هو بالضبط المكان الذي يحدث فيه الخطأ — التعامل مع زنبرك صغير تحت التوتر وتثبيته في الموضع الصحيح صعب التكرار يدويًا طوال فترة العمل. تستبدل آلة التجميع الأوتوماتيكية لزنبرك التبديل هذه الخطوة اليدوية بمحطة مخصصة على الخط. تقع الآلة ضمن خط التجميع: تتدفق الوحدات تلقائيًا من العملية السابقة، يكتشف حساس كل وحدة ويفصلها في الموضع، يتم تغذية زنبرك التبديل بواسطة وعاء اهتزازي، يُمسك ويُركب مسبقًا في الحامل، ثم يُثبت في آلية المنتج. تتحقق محطة الكشف فورًا من وجود الزنبرك؛ أي وحدة تفشل يتم تحويلها تلقائيًا إلى منطقة الرفض، بينما تعود الوحدات الجيدة إلى الناقل وتستمر في الخط. نظرًا لأن العملية تعمل على الخط وبدون مراقبة، فإنها تزيل كل من العمالة وعدم الاتساق في تركيب الزنبرك يدويًا. كآلة مخصصة غير قياسية، يتم تصميم الحوامل والممسك وأدوات التغذية حول منتجك المحدد وهندسة زنبرك التبديل.
تتدفق المنتجات من العملية السابقة وتعود إلى الناقل — لا تحميل يدوي بين الخطوات.
قطب واحد كل 2.5–3 ثوانٍ، تقريبًا 1,200–1,440 قطب في الساعة.
يتم فحص كل وحدة لزنبرك التبديل؛ يتم رفض التجميعات التي تفشل تلقائيًا.
يتم تغذية زنبرك التبديل، والإمساك به، وتثبيته بدقة الآلة — مما يزيل التفاوت اليدوي.
عملية التجميع والمحطات الرئيسية
المواصفات الفنية
| المنتج المناسب | تجميع زنبرك التبديل في آليات قواطع الدائرة المصغرة، مخصص حسب رسومات الأجزاء |
|---|---|
| وظيفة الآلة | تغذية زنبرك التبديل أوتوماتيكيًا، تجميع مسبق، تركيب وكشف وجود الزنبرك |
| نوع التشغيل | أوتوماتيكي على الخط — تتدفق المنتجات من العملية السابقة وتخرج إلى الناقل |
| الطاقة الإنتاجية | قطب واحد كل 2.5–3 ثوانٍ (تقريبًا 1,200–1,440 قطب/ساعة) |
| تغذية الزنبرك | تغذية بواسطة وعاء اهتزازي مع توجيه أوتوماتيكي |
| كشف في الخط | فحص وجود الزنبرك أوتوماتيكي؛ يتم فرز الأجزاء المعيبة إلى منطقة الرفض تلقائيًا |
| مزود الطاقة | 380 فولت ±10%، 50 هرتز ±1 هرتز |
| نظام التحكم | PLC من أومرون مع شاشة لمس HMI من MCGS؛ أسطوانات هوائية من SMC |
| Machine dimensions | الأبعاد: الطول 1850 × العرض 1500 × الارتفاع 1900 مم |
| وقت التسليم | 80–100 يوم عمل |
مخطط انسيابي مفصل للعملية
يقوم المشغل بضبط معلمات المنتج على شاشة HMI قبل البدء؛ ثم تقوم الآلة بتشغيل الدورة تلقائيًا:
- تغذية وفصل أوتوماتيكي – تصل المنتجات من العملية السابقة على الناقل؛ يكتشف حساس كل وحدة ويفصلها في الموضع.
- تحديد الموقع – يتم تحديد موقع الوحدة تلقائيًا وتثبيتها جاهزة لتركيب الزنبرك.
- تغذية الزنبرك والتركيب المسبق – تغذي الوعاء الاهتزازي زنبرك التبديل؛ يلتقطه الممسك ويركبه مسبقًا في الحامل.
- تركيب الربيع – يتم تركيب زنبرك التبديل تلقائيًا في آلية المنتج.
- الكشف والرفض – تتحقق الآلة من وجود الزنبرك؛ يتم تحويل الوحدات المعيبة تلقائيًا إلى منطقة الرفض.
- تفريغ – تعود الوحدات الجيدة إلى الناقل وتستمر إلى مخرج الخط؛ تتكرر الدورة.
المزايا التقنية الأساسية (تصميم مخصص غير قياسي)
أتمتة أصعب خطوة يدوية
تركيب زنبرك تبديل صغير تحت التوتر هو العملية التي تواجهها التجميع اليدوي بأكبر قدر من الصعوبة. تقوم الآلة بتغذيته وتركيبه بنتائج متطابقة في كل دورة، مما يزيل التفاوت والزنبركات المفقودة التي ينتجها التركيب اليدوي.
الكشف يمنع تسرب العيوب إلى المراحل التالية
يتم فحص كل وحدة للتأكد من وجود زنبرك التبديل قبل مغادرتها المحطة، ويتم رفض أي فشل تلقائيًا. لا يصل زنبرك مفقود أو مركب بشكل خاطئ إلى التجميع النهائي، حيث سيكون من المكلف اكتشافه.
تكامل حقيقي على الخط
تتدفق المنتجات من العملية السابقة وتعود إلى الناقل دون معالجة يدوية، لذا تندمج المحطة في خط تجميع MCB الحالي بدلاً من إضافة عملية يدوية منفصلة.
إنتاجية عالية وثابتة
عند قطب واحد كل 2.5–3 ثوانٍ — حوالي 1,200–1,440 قطب في الساعة — تحافظ الآلة على وتيرة خط التجميع الجاري مع الحفاظ على جودة التجميع ثابتة.
موثوق به من قبل رواد الصناعة
التطبيقات والتكامل
الهندسة والتسليم حسب الطلب
طلب عرض سعر مخصص لآلة تجميع زنبرك التبديل
أرسل لنا رسومات منتجك أو عيناتك ومواصفات زنبرك التبديل الخاصة بك. سيقوم مهندسونا بتصميم محطات التغذية والتجميع والكشف لتندمج في خط تجميع MCB الحالي لديك.
واتساب: +86 150 5837 0007 | البريد الإلكتروني: xsb@benlongkj.cn | دعم باللغتين الإنجليزية والصينية
لماذا تختار Benlong لأتمتة تجميع الزنبرك؟
- أكثر من 15 عامًا في مجال التصميم آلات تجميع قواطع الدائرة المصغرة للمنتجات الكهربائية ذات الجهد المنخفض
- آلي تركيب زنبرك التبديل — العملية التي يتعامل معها التجميع اليدوي بأقل موثوقية
- كشف وجود الزنبرك على الخط مع رفض تلقائي للأجزاء المعيبة
- تصميم على الخط يندمج مباشرة في خط التجميع الحالي لديك
- خدمة عالمية ودعم قطع الغيار
يتضمن النظام المخصص النموذجي ما يلي
معدات تجميع زنبرك التبديل الأوتوماتيكية تتكون من: · محطة تغذية وفصل أوتوماتيكية؛ حوامل تحديد المواقع؛ وعاء تغذية زنبرك اهتزازي؛ ممسك زنبرك ومحطة تجميع مسبق؛ محطة تركيب الزنبرك؛ كشف وجود الزنبرك مع فرز الرفض؛ أسطوانات هوائية SMC؛ PLC أومرون مع واجهة MCGS؛ تشغيل التركيب؛ ضمان لمدة سنة
حلول ذات صلة
الأسئلة الشائعة
تقوم بتركيب زنبرك التبديل في آلية MCB — الزنبرك الذي يوفر القوة التشغيلية لعملية الفصل. تقوم الآلة بتغذيته، والتقاطه، وتركيبه مسبقًا، وتركيبه، ثم تتحقق من وجوده، كل ذلك كعملية أوتوماتيكية على الخط.
تركيب زنبرك صغير تحت التوتر وتثبيته بشكل صحيح هو من أقل العمليات اليدوية موثوقية في تجميع قواطع الدائرة المصغرة (MCB) — حيث تظهر التفاوتات والزنبركات المفقودة هنا أولاً. أتمتة هذه العملية تزيل هذا التفاوت ومع الكشف داخل الخط، تضمن عدم استمرار أي وحدة بدون زنبركها.
بعد تركيب الزنبرك، تقوم محطة الكشف بالتحقق من وجوده. أي وحدة تفشل في الفحص يتم تحويلها تلقائيًا إلى منطقة الرفض، بينما تعود الوحدات الجيدة إلى الناقل وتستمر في الخط — لذلك لا تصل العيوب إلى التجميع النهائي.
نعم — هذا هو التكوين المقصود. تتدفق المنتجات تلقائيًا من العملية السابقة وتعود إلى الناقل، لذا تعمل الآلة كمحطة داخل الخط ضمن خط تجميع قواطع الدائرة المصغرة الحالي لديك بدلاً من أن تكون عملية يدوية مستقلة.
رسومات أو عينات فعلية من منتجك وزنبرك التبديل، السعة المستهدفة، ومتطلبات دمج الخط الخاص بك. سيقترح مهندسونا بعد ذلك تكوين المحطة لمنتجك.
المنتجات ذات الصلة
آلة تثبيت أوتوماتيكية لمفتاح حائط ذي موصل فضي
عرض التفاصيل
ماكينة تجميع أوتوماتيكية لمشبك كتلة طرفية
عرض التفاصيل
منصة الاختبار الشاملة لـ ACB
عرض التفاصيل
خط تجميع قواطع الدائرة المصغرة الأوتوماتيكي
عرض التفاصيل
آلة تجميع أوتوماتيكية للقلب الحديدي المغناطيسي لقواطع الدائرة المصغرة
عرض التفاصيل