
 benlong




Cách Nâng Cấp Hệ Thống Hiện Có Với Tự Động Hóa Công Nghiệp
Bước vào một nhà máy sản xuất thiết bị đóng cắt quan trọng ở Ấn Độ, bạn sẽ thấy sự kết hợp giữa cũ và mới được trang bị công nghệ tiên tiến; trong một hội trường, tự động hóa hiện đại đang được áp dụng trong khi ở một hội trường khác, tất cả các kỹ thuật truyền thống vẫn đang hoạt động trong phạm vi lắp ráp và kiểm tra. Việc thay thế hoàn toàn cơ sở cũ là điều không thể chi trả; cần đầu tư đáng kể để có được tòa nhà và các cơ sở khác. Con đường thông minh hơn là giữ lại những gì hoạt động tốt và bổ sung là một mô hình thu nhỏ của ngành công nghiệp toàn cầu — các tập đoàn đa quốc gia với các đội ngũ kỹ thuật địa phương, các nhà tích hợp trong nước xây dựng những gì các tập đoàn lớn không làm được, và một nguồn nhân lực hiểu cả công nghệ lẫn kinh tế của sản xuất Ấn Độ. Đối với chủ nhà máy, quản lý sản xuất và giám đốc mua hàng, đối tác tự động hóa phù hợp tại thành phố này là người có sản phẩm, năng lực kỹ thuật và cam kết dịch vụ đáp ứng các yêu cầu cụ thể của dây chuyền sản xuất. Benlong Automation đóng góp vào cuộc đối thoại toàn cầu đó từ cơ sở của mình tại Trung Quốc, mang đến chuyên môn cụ thể về tự động hóa thiết bị điện cho các nhà sản xuất cần một dây chuyền hiệu chuẩn, kiểm tra và chứng nhận từng bộ ngắt mạch mà họ sản xuất. từng trạm một.
Trong hướng dẫn này, chúng tôi sẽ giải thích cách bạn có thể nâng cấp dây chuyền sản xuất hiện có. Bạn sẽ học được việc nâng cấp sẽ bao hàm những gì, những điều cần chú ý để nhận biết dây chuyền của bạn đã đến lúc cần nâng cấp, và cách tiến hành nâng cấp dây chuyền. Benlong Automation có nhiều năm kinh nghiệm làm việc với các nhà sản xuất điện Ấn Độ như HPL, Havells và nhiều hãng khác.
Nói ngắn gọn, nâng cấp trong sản xuất thiết bị đóng cắt có nghĩa là cải tiến thiết bị tự động hóa công nghiệp cho quy trình làm việc hiện tại của bạn và đã được chứng minh là cực kỳ hiệu quả trong sản xuất cầu dao.

Nâng cấp hệ thống hiện có với tự động hóa công nghiệp có ý nghĩa gì?
Để nâng cấp hệ thống hiện có với tự động hóa công nghiệp là hiện đại hóa quy trình sản xuất vẫn còn hoạt động bằng cách triển khai máy móc, hệ thống điều khiển và phần mềm thay vì thay thế hoàn toàn quy trình. Việc hiện đại hóa này là một sự cải tiến bổ sung, không phải xây dựng lại, có nghĩa là các vỏ đúc, nhà cung cấp linh kiện, thiết kế sản phẩm, quy trình này được gọi là cải tiến hoạt động vì không cần thay thế hoàn toàn để có được công nghệ hiện đại.
Để minh họa nguyên tắc cải tiến bổ sung, có thể so sánh nó với việc sửa chữa trong một ngôi nhà. Ngôi nhà vẫn đứng trên nền móng cũ, nhưng hệ thống điện được thay đổi; các thiết bị gia dụng hiện đại được lắp đặt trong nhà, và các bộ điều khiển thông minh được thêm vào.
Trong một nhà máy sản xuất cầu dao, nền tảng của quy trình là sản phẩm, trong khi việc nâng cấp bao gồm nhiều yếu tố.
Tóm lại, trong thực tế, việc triển khai nâng cấp dây chuyền sản xuất trong quy trình sản xuất cầu dao điện áp thấp bao gồm bốn khía cạnh quan trọng như sau:
Tự động hóa cơ khí (hệ thống cấp liệu tự động và lấy đặt tự động cùng các hoạt động khác thay thế cho thủ công);
Tự động hóa quy trình (bao gồm hàn vòng kín, hiệu chuẩn nhiệt và từ tự động, kiểm tra hi-pot với phân loại đạt/không đạt);
Tự động hóa điều khiển (hệ thống PLC và HMI lưu trữ công thức cho phép thay đổi các tham số của dây chuyền mạch trong thời gian ngắn);
Tự động hóa dữ liệu (bao gồm ghi lại dữ liệu về kết quả kiểm tra, mô-men xoắn cơ khí và năng lượng hàn sử dụng cho từng đơn vị và xuất dữ liệu cho MES và ERP).
Các nhà máy hiếm khi cần cả bốn cùng lúc. Để có cái nhìn rộng hơn về việc di chuyển hệ thống điều khiển (PLC cũ, SCADA và HMI), xem hướng dẫn của chúng tôi về dịch vụ nâng cấp hệ thống tự động hóa; bài viết này tập trung vào thiết bị sản xuất.
Tại sao các nhà sản xuất thiết bị điện Ấn Độ đang nâng cấp ngay bây giờ
Tự động hóa công nghiệp tại Ấn Độ đã chuyển từ một yếu tố “tốt để có” thành một yêu cầu cạnh tranh trong ngành thiết bị đóng cắt, và có ba áp lực giải thích lý do tại sao.
Chứng nhận bắt buộc. Theo Quy định Kiểm soát Chất lượng Thiết bị Điện, các bộ ngắt mạch được sản xuất theo tiêu chuẩn IS/IEC 60947-2 — tiêu chuẩn áp dụng tại Ấn Độ IEC 60947-2 — phải mang giấy phép từ Cục Tiêu chuẩn Ấn Độ. Chứng nhận thưởng cho sự nhất quán: nhà sản xuất phải chứng minh rằng mỗi đơn vị đều ngắt mạch trong phạm vi đường cong quy định, không chỉ các mẫu gửi đến phòng thí nghiệm. Các băng hiệu chuẩn thủ công khiến việc đảm bảo điều đó ở quy mô lớn trở nên khó khăn.
Thứ nhất, chứng nhận bắt buộc. Theo Quy định Kiểm soát Chất lượng Thiết bị Điện, bất kỳ công tắc thiết bị đóng cắt nào được phát triển theo tiêu chuẩn IS/IEC60947-2 đều phải được cấp giấy phép bởi Cục Tiêu chuẩn Ấn Độ theo tiêu chuẩn Ấn Độ. Chứng nhận công nhận sự tuân thủ, yêu cầu các nhà sản xuất phải chứng minh rằng mỗi đơn vị công tắc được sản xuất sẽ hoạt động tốt hơn các giá trị quy định. Điều này không dễ đạt được trên các trạm thử nghiệm thủ công.
Thứ hai, tăng trưởng có lợi nhuận. Các cơ sở chung được tạo ra bởi các công trình xây dựng nhà ở và doanh nghiệp thương mại luôn kết thúc tại trạm phân phối. Các thương hiệu thiết bị đóng cắt hàng đầu đang mở rộng năng lực nhanh chóng nhưng việc sử dụng nhiều trạm thủ công dẫn đến nhu cầu thêm nhân sự, diện tích sàn cần thiết nhiều hơn và sự biến động lớn hơn.
Cuối cùng, kỳ vọng về xuất khẩu. Vì nhiều lý do, phần lớn thiết bị đóng cắt sản xuất tại Ấn Độ được xuất khẩu sang các thị trường Trung Đông, Châu Phi và Nam Á lân cận. Họ yêu cầu xác minh rằng các công tắc đáp ứng các tiêu chuẩn cần thiết.
Tổng quan của chúng tôi về các nhà sản xuất bộ ngắt mạch hàng đầu tại Ấn Độ bao quát sâu hơn về bối cảnh cạnh tranh.
Dấu hiệu cho thấy dây chuyền sản xuất hiện tại cần nâng cấp
Hầu hết các nhà máy không cần tư vấn để chỉ ra vấn đề nằm ở đâu. Các dấu hiệu điển hình bao gồm:
Sản lượng bị giới hạn bởi số lượng công nhân thay vì tốc độ máy.
Sự khác biệt về thời gian của một thao tác nhất định trở nên lớn hơn giữa các công nhân, hoặc theo thời gian, hoặc trong các mùa. Vào mùa hè, việc làm lại tăng lên.
Chỉ một số mẫu của mỗi lô được kiểm tra thường xuyên, do đó xảy ra việc từ chối hàng tại tay khách hàng.
Một số bộ phận của thiết bị bao gồm các tấm ống hồ quang, lò xo và bimetal bị thiếu, và không ai biết điều này cho đến khi phân tích hàng trả lại được thực hiện.
Việc siết một cực hoặc định mức dòng điện mất nhiều thời gian do thiết lập thủ công.
Không có hồ sơ về kết quả hiệu chuẩn và kiểm tra điện áp cao để đánh giá hiệu suất tổng thể của sản xuất.
Nếu ba hoặc nhiều hơn các tuyên bố này áp dụng, điều đó có nghĩa là trường hợp cho tự động hóa đã được chứng minh; tuy nhiên, vẫn cần xác định điểm bắt đầu và khía cạnh công nghệ nào cần cải thiện.
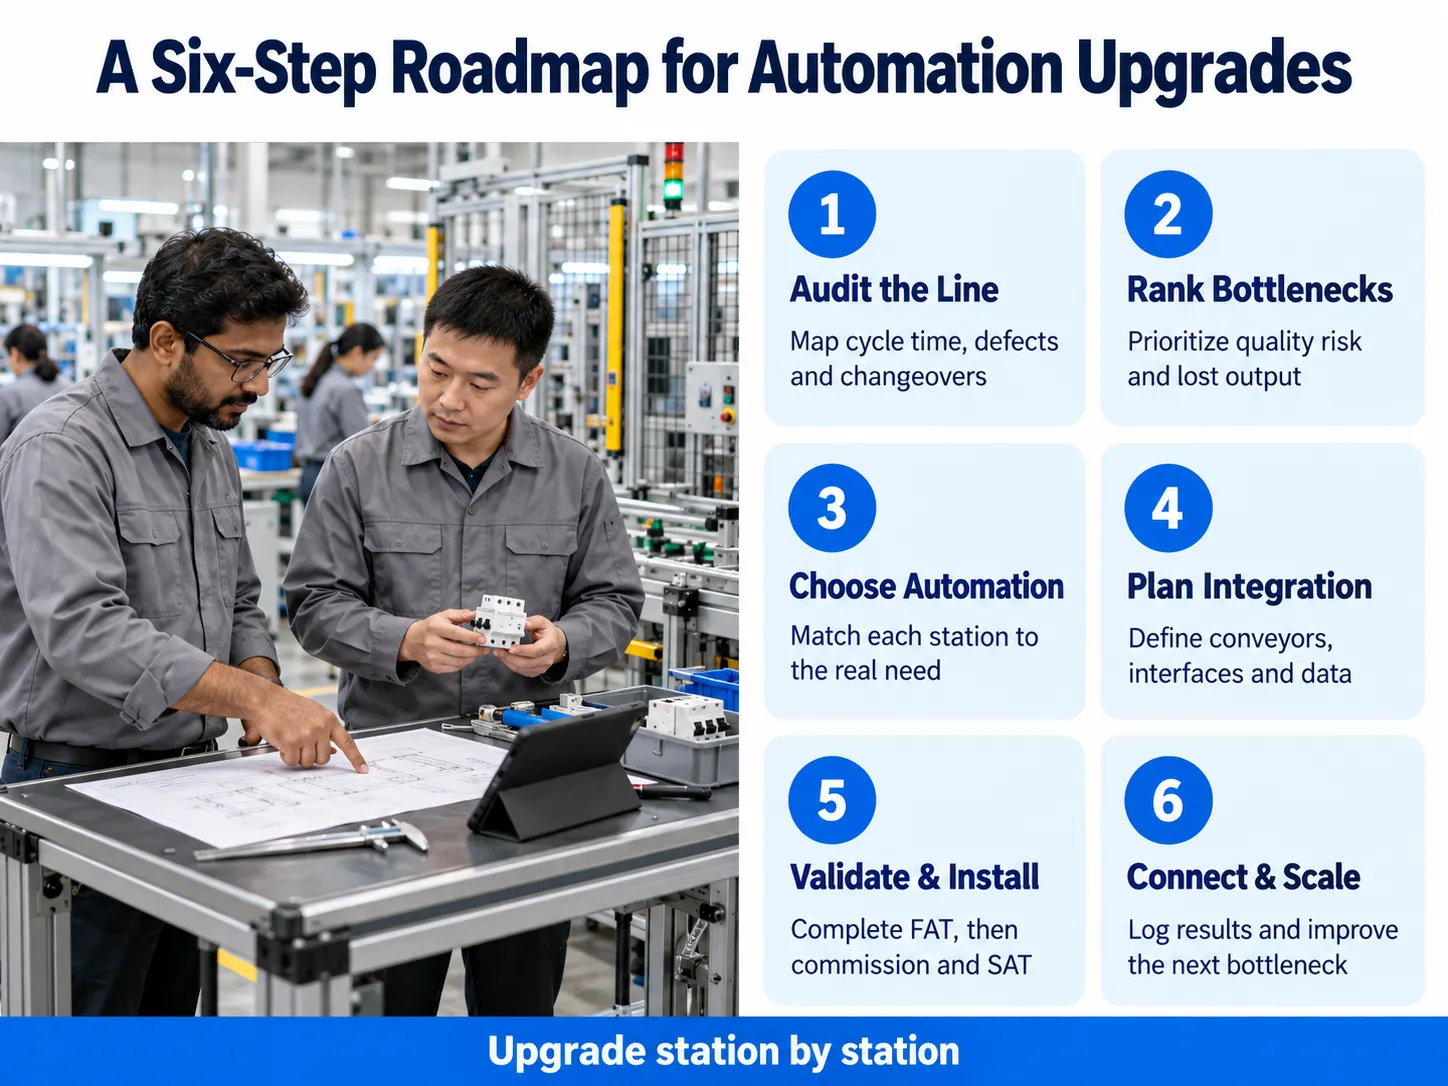
Cách nâng cấp hệ thống hiện có: Lộ trình sáu bước
Một nâng cấp tự động hóa thành công tuân theo một trình tự kỷ luật. Đây là cách tiếp cận mà đội ngũ kỹ thuật của Benlong sử dụng khi nhận dự án cho khách hàng Ấn Độ.
Bước 1: Kiểm toán dây chuyền hiện tại
Lập danh mục từng trạm bao gồm thời gian chu kỳ, số lượng công nhân, số lượng lỗi và thời gian cần thiết để chuyển đổi trạm. Thu thập sản phẩm, bản phác thảo và các yêu cầu kiểm tra IS/IEC liên quan. Cuộc kiểm toán này sẽ cho thấy chính xác điểm nghẽn là ở đâu — thường khác với những gì ban quản lý nghĩ.
Bước 2: Xếp hạng các điểm nghẽn theo rủi ro chất lượng và mất mát thông lượng
Các quy trình yêu cầu chứng nhận (hiệu chuẩn, kiểm tra ngắt mạch, kiểm tra điện áp cao) và gây ra hầu hết các lỗi công việc (lắp ráp các bộ phận nhỏ, xếp chồng các tấm, hàn bimetal) thường được thực hiện trước. Các quy trình đóng gói và đánh dấu có thể chờ.
Bước 3: Chọn mức độ tự động hóa phù hợp cho từng bước
Không phải tất cả các trạm đều cần robot. Một nhà máy bán tự động với việc tải thủ công có thể cung cấp chất lượng tương tự với chi phí thấp hơn nhiều so với dây chuyền hoàn toàn tự động, vốn chỉ hoàn vốn nếu sản lượng sản phẩm lớn và dòng sản phẩm không thay đổi. So sánh của chúng tôi về sản xuất tự động hoàn toàn so với bán tự động trình bày cách quyết định.
Bước 4: Thiết kế để tích hợp với hệ thống hiện có
Các trạm mới phải nhận linh kiện từ băng tải hiện có, phù hợp với không gian sàn có sẵn và kết nối với hệ thống nhà máy. Xác định giao diện dữ liệu (OPC UA hoặc Modbus TCP) và số sê-ri được đánh dấu bằng mã vạch hoặc laser ngay từ giai đoạn thiết kế — việc lắp đặt lại sau này sẽ tốn kém hơn nhiều.
Bước 5: Kiểm tra trước khi giao hàng, vận hành trong khung thời gian đã lên kế hoạch
Yêu cầu kiểm tra chấp nhận tại nhà máy (FAT) tại nhà cung cấp với mẫu của bạn, sau đó kiểm tra chấp nhận tại hiện trường (SAT) sau khi lắp đặt. Lên lịch lắp đặt trong thời gian ngừng hoạt động đã lên kế hoạch giúp dây chuyền hiện tại tiếp tục sản xuất cho đến khi trạm mới được chứng minh hoạt động.
Bước 6: Kết nối dữ liệu, sau đó mở rộng quy mô
Khi các trạm đã ghi lại kết quả, thêm bảng điều khiển SPC và theo dõi OEE, sau đó mở rộng tự động hóa đến điểm nghẽn tiếp theo. Bài viết của chúng tôi về MES cho dây chuyền sản xuất MCB tốc độ cao giải thích cách lớp dữ liệu đó hoạt động.
Cách Benlong Automation giúp các thương hiệu điện hàng đầu Ấn Độ nâng cấp
Benlong Automation đặt tại Yueqing, Wenzhou, vốn là trung tâm sản xuất thiết bị điện hạ áp của Trung Quốc. Công ty sản xuất thiết bị tùy chỉnh cho lắp ráp, hàn và kiểm tra nhiều loại sản phẩm, bao gồm MCB, MCCB, RCCB, ACB, contactor, SPD và đồng hồ đo năng lượng. Ấn Độ đã trở thành một trong những thị trường xuất khẩu chính của công ty, và trong số khách hàng của họ có một số tên tuổi nổi tiếng nhất trong ngành công nghiệp thiết bị đóng cắt Ấn Độ.
Những gì các nhà sản xuất Ấn Độ đánh giá cao trong việc nâng cấp tự động hóa công nghiệp này mô hình là Benlong không yêu cầu họ loại bỏ quy trình của mình. Mỗi máy của họ được làm theo đơn đặt hàng dựa trên bản vẽ kỹ thuật, mẫu và thông số kỹ thuật sản phẩm mong muốn của khách hàng, cho phép máy thay thế hoặc bổ sung dây chuyền sản xuất hiện có một cách dễ dàng. Bối cảnh nhà cung cấp rộng hơn được đề cập trong hướng dẫn của chúng tôi về các nhà sản xuất máy lắp ráp tự động ở Ấn Độ.
HPL Electric & Power
HPL sản xuất MCB, MCCB, thiết bị đóng cắt và đồng hồ điện, có nghĩa là các nhà máy của họ sản xuất nhiều dòng sản phẩm với kích thước khung và quy trình kiểm tra khác nhau. Đối với một nhà sản xuất đa dạng như vậy, máy dựa trên công thức là rất quan trọng; máy có thể chuyển đổi giữa 1 pha và 4 pha, hoặc giữa các mức dòng điện, bằng cách nhập một chương trình mới thay vì điều chỉnh lại các thiết bị cố định thủ công. HPL là một trong những thương hiệu Ấn Độ đã làm việc với Benlong, và loại linh hoạt đa sản phẩm này nằm ở trung tâm của Benlong Dây chuyền lắp ráp tự động MCB, xử lý từ 1P đến 4P với thời gian chuyển đổi dưới 30 phút.
C&S Electric
C&S Electric được biết đến với phạm vi sản phẩm trong nước rộng từ MCB đến MCCB và ACB cho các dự án công nghiệp và hạ tầng. Khung lớn hơn mang đến những thách thức cơ học và điện lớn hơn: căn chỉnh ống hồ quang, áp lực tiếp điểm, mô-men xoắn trên vít cơ chế và hiệu chuẩn quá tải lâu dài. C&S Electric xuất hiện trong danh sách khách hàng của Benlong, và đối với loại sản phẩm này Benlong cung cấp Dây chuyền sản xuất tự động MCCB cho khung 100A–1600A — với hàn servo, siết chặt có kiểm soát mô-men xoắn, hiệu chuẩn bộ phận ngắt điện tử và truy xuất MES — cũng như các băng thử hiệu chuẩn nhiệt MCCB lâu dài độc lập với 4 đến 16 trạm độc lập.
Havells
Havells là một trong những thương hiệu điện tiêu dùng và xây dựng lớn nhất Ấn Độ, với MCB, RCCB, MCCB và bảng phân phối được bán qua mạng lưới rất rộng. Ở quy mô đó, sự nhất quán là tất cả: một bộ ngắt mạch nhảy trễ một phần trong một ca làm việc sẽ là yêu cầu bảo hành vài tháng sau đó. Havells cũng là một trong những khách hàng của Benlong. Đối với các chương trình MCB sản lượng cao, nâng cấp mang lại lợi tức nhanh nhất thường là kiểm tra trực tuyến 100%: Benlong Dây chuyền kiểm tra tự động MCB vận hành 1.800–2.400 đơn vị mỗi giờ qua kiểm tra ngắt tức thời, hiệu chuẩn nhiệt, kiểm tra điện trở tiếp điểm và kiểm tra hình ảnh, ghi lại mọi kết quả theo số sê-ri.
Polycab
Polycab, nổi tiếng nhất với dây và cáp, đã xây dựng kinh doanh thiết bị đóng cắt và sản phẩm điện của mình. Các nhà sản xuất mở rộng dòng sản phẩm mới đối mặt với một lựa chọn đặc biệt: đầu tư vào dây chuyền tự động hoàn toàn từ ngày đầu tiên, hoặc tự động hóa các bước quan trọng về chất lượng trước và phát triển thành tự động hóa hoàn toàn. Đối với con đường thứ hai đó, các trạm bán tự động như của Benlong máy lắp ráp bán tự động vỏ điện MCB giảm thời gian lắp ráp từ 50–70% so với xếp thủ công trong khi giữ chi phí vốn thấp, và dây chuyền hàn tự động bộ ngắt nhiệt MCB mang lại hàn vòng lặp kín căn chỉnh hình ảnh (±0,05 mm) cho mối nối bimetal quyết định liệu bộ ngắt có ngắt đúng cách hay không.
Trên tất cả bốn thương hiệu, logic là như nhau: giữ nguyên sản phẩm và nhà máy, tự động hóa các bước nơi sự biến đổi của con người gây tổn hại đến chất lượng hoặc năng suất, và thu thập dữ liệu chứng minh sự tuân thủ.
Phù hợp điểm nghẽn với nâng cấp phù hợp
Bảng dưới đây tóm tắt vị trí thiết bị Benlong thường được lắp vào dây chuyền sản xuất cầu dao hiện có. Các số liệu được lấy từ thông số kỹ thuật sản phẩm đã công bố của Benlong.
| Điểm nghẽn trong dây chuyền hiện tại | Nâng cấp Benlong | Hiệu suất đã công bố |
|---|---|---|
| Lắp ráp thủ công linh kiện MCB (15–20 giây mỗi đơn vị) | Dây chuyền lắp ráp tự động MCB | 2–3,5 giây mỗi chi tiết, kiểm tra bằng thị giác tại mỗi trạm, chuyển đổi 1P–4P dưới 30 phút |
| Xếp thủ công các tấm vỏ cung hồ quang | Máy lắp ráp bán tự động vỏ cung hồ quang | 10–20 giây mỗi lần lắp ráp so với 30–60 giây thủ công; cảm biến đếm tấm và căn chỉnh |
| Hàn bimetal thủ công | Dây chuyền hàn tự động bộ ngắt nhiệt | Căn chỉnh thị giác ±0,05 mm, giám sát năng lượng hàn 100%, hơn 10.000 đơn vị mỗi ca |
| Kiểm tra ngắt thủ công theo mẫu (60–80 đơn vị/giờ) | Dây chuyền kiểm tra tự động MCB | 800–2.400 đơn vị/giờ, độ chính xác dòng điện ±0,5%, ghi dữ liệu đầy đủ |
| Lắp ráp MCCB và hiệu chuẩn ETU bằng tay | Dây chuyền sản xuất tự động MCCB | Khoảng 30 giây mỗi chi tiết, khung 100A–1600A, tuân thủ IEC 60947-2 |
| Kiểm tra quá tải lâu dài không ổn định | Băng hiệu chuẩn nhiệt dài hạn MCCB | Dòng điện trôi dưới 2% trong 8 giờ, 4–16 trạm song song |
Lợi ích của việc nâng cấp thay vì thay thế
- Hoạt động hiệu quả hơn mà không tăng lực lượng lao động. Lắp ráp tự động nhanh hơn 5 đến 10 lần so với lắp ráp truyền thống trong khi kiểm tra tự động cho phép sản lượng từ vài chục đến hàng nghìn chi tiết mỗi giờ.
Chất lượng thống kê. Kiểm tra bằng thị giác, lắp ráp được xác minh bằng cảm biến và hiệu chuẩn vòng kín giảm sự biến đổi giữa các người vận hành – ví dụ nguyên nhân chính gây lỗi thực tế của các cầu dao sản xuất thủ công.
Kiểm tra toàn bộ thay vì lấy mẫu. Mỗi cầu dao được kiểm tra và phân loại để phát hiện lỗi trước khi đến tay khách hàng và không bị đóng gói.
Truy xuất nguồn gốc tương thích kiểm toán. Thời gian ngắt, mô-men xoắn và hồ sơ hàn của mỗi cầu dao được liên kết với số sê-ri để kiểm tra BIS, kiểm toán khách hàng chính và giấy tờ xuất khẩu.
Đầu tư được bảo đảm. Khuôn mẫu và thiết kế sản phẩm hiện có tiếp tục được sử dụng; tiền chỉ chi cho những nơi mà việc mở rộng chấm dứt điểm nghẽn.
Chi phí dần dần. Việc nâng cấp có thể được tổ chức từng giai đoạn để chi phí được chia đều trong ngân sách.
Để biết thêm dữ liệu về tăng năng suất và chất lượng, xem bài viết của chúng tôi về lợi ích hiệu quả tự động hóa công nghiệp.
Những thách thức phổ biến và cách tránh chúng
| Challenge | Cách tránh |
|---|---|
| Thông số không rõ ràng dẫn đến máy không phù hợp với sản phẩm | Gửi mẫu vật lý, bản vẽ, thời gian chu trình mục tiêu và tiêu chí chấp nhận trước khi báo giá, và ghi rõ trong hợp đồng |
| Trạm mới không thể kết nối với băng tải hoặc hệ thống hiện có | Xác định giao diện cơ khí, I/O và giao thức dữ liệu (OPC UA / Modbus TCP) trong quá trình thiết kế |
| Dừng sản xuất trong quá trình lắp đặt | Thực hiện FAT đầy đủ tại nhà máy nhà cung cấp trước; lắp đặt trong khoảng thời gian ngừng hoạt động đã lên kế hoạch |
| Người vận hành phản kháng hoặc sử dụng sai thiết bị mới | Bao gồm đào tạo tại chỗ và hướng dẫn HMI rõ ràng; tham gia giám sát dây chuyền từ giai đoạn kiểm toán |
| Tổng chi phí đến tay cao hơn giá máy | Dự toán chi phí vận chuyển, thuế hải quan, GST, lắp đặt và phụ tùng — không chỉ giá xuất xưởng |
Chi phí, Thời gian giao hàng và Lợi tức đầu tư
Mỗi máy Benlong đều được thiết kế tùy chỉnh, vì vậy giá cả phụ thuộc vào phạm vi sản phẩm, mức độ tự động hóa và mục tiêu sản lượng. Thời gian giao hàng theo các thông số kỹ thuật được Benlong công bố cung cấp hướng dẫn lập kế hoạch thực tế:
| Loại nâng cấp | Thời gian sản xuất điển hình | Chỉ số hoàn vốn được công bố |
|---|---|---|
| Trạm lắp ráp bán tự động | 30–45 ngày | Khoảng 6–9 tháng |
| Bàn hiệu chuẩn nhiệt lâu dài | 45–60 ngày | Ví dụ khách hàng: 8 tháng |
| Dây chuyền lắp ráp hoặc kiểm tra MCB tự động | 60–90 ngày | Khoảng 9–18 tháng |
| Dây chuyền hàn ngắt nhiệt | 60–90 ngày (90–120 ngày cho thiết kế mới) | Phụ thuộc vào khối lượng và chi phí lỗi |
| Dây chuyền sản xuất tự động MCCB | 90–120 ngày | Ví dụ khách hàng: 14 tháng |
Thời gian hoàn vốn phụ thuộc vào chi phí lao động, khối lượng, tỷ lệ lỗi và mức độ bảo hành tại nhà máy của bạn; hãy yêu cầu tính toán ROI dựa trên số liệu của bạn trước khi cam kết.
Phần kết luận
Nâng cấp không có nghĩa là bắt đầu lại từ đầu. Đối với các nhà sản xuất điện tại Ấn Độ, con đường nhanh nhất để nâng cao chất lượng và tăng sản lượng là giữ lại nhà máy và sản phẩm hiện có, sau đó tự động hóa các bước mà sự biến đổi của con người gây tốn kém nhất — hiệu chuẩn, kiểm tra, lắp ráp chính xác và hàn — và thu thập dữ liệu chứng minh mỗi đơn vị đều tuân thủ.
Benlong Automation đã dành nhiều năm làm chính xác điều này cho thị trường Ấn Độ, hợp tác với các thương hiệu bao gồm HPL, C&S Electric và Havells, cũng như với các nhà sản xuất ở mọi giai đoạn từ trạm bán tự động đầu tiên đến các dây chuyền hoàn chỉnh. Nếu bạn đang lên kế hoạch nâng cấp, liên hệ với đội ngũ kỹ thuật Benlong với mẫu sản phẩm, sản lượng hiện tại và công suất mục tiêu của bạn để nhận đề xuất tùy chỉnh và phân tích ROI.
Huang Xiaolei | Tự động hóa Benlong




