 benlong
HDPE Enjeksiyon Kalıplama İşlem Rehberi
Yeni bir yüksek yoğunluklu polietilen (HDPE) parça oluştururken — ister şişe kapakları, kasalar, boru bağlantıları, tank bileşenleri veya ev eşyaları olsun — her şeyi doğru yapmak çok önemlidir. HDPE'nin affedici doğası nedeniyle, kalıplama söz konusu olduğunda en yaygın kullanılan malzemelerden biri haline gelmiştir (bu, günlük kullandığımız birçok üründe neden kullanıldığını açıklar). Ancak, “affedici” kusursuz anlamına gelmez. Aslında, eriyik sıcaklığı, kalıp sıcaklığı veya basıncı yanlış ayarlanmışsa, çökmeler, şekil bozuklukları veya çekme problemleri yaşayabilirsiniz ve bunlar sonradan çözülmesi zor olabilir. Bu makalede, HDPE prototiplemesini başarıyla gerçekleştirmek için gereken temel bilgileri ele alıyoruz: malzeme özellikleri, makine spesifikasyonları, tam işlem ayarları, tasarım rehberleri, problemler ve maliyet.
Hızlı cevap:HDPE enjeksiyon kalıplama, temel parametreleri kullanırsanız basittir: 200–280°C eriyik sıcaklığı (optimum 220°C), 20–70°C kalıp sıcaklığı (ideal olarak 40–60°C), 70–140 MPa enjeksiyon basıncı, tutma basıncı (enjeksiyon basıncının –60’ı) ve L/D oranı 25:1 olan standart 3 bölümlü vida. Genellikle ön kurutma gerekmez (HDPE %0.01’den az nem emer), ancak malzeme ıslaksa 1 saat boyunca 80°C’de ısıtarak kurutabilirsiniz. Çekme, çok önemli bir parametredir çünkü HDPE %1.5–3.5 oranında çekme yapar ve tüm plastikler arasında en yüksek oranlardan biridir; bu nedenle kalıp boşluklarını telafi etmek ve duvar kalınlığını eşit tutmak kritik öneme sahiptir. Soğutma döngüsünün uzunluğu, milimetre duvar kalınlığı başına 10 ila 30 saniyedir. HDPE daha yüksek vida hızlarına dayanabilir, 0 geri kazanılmış malzeme kullanımı açısından iyi performans gösterir ve kapatılırken özel temizleme prosedürleri gerektirmez.
HDPE Nedir ve Neden Kalıplanır?
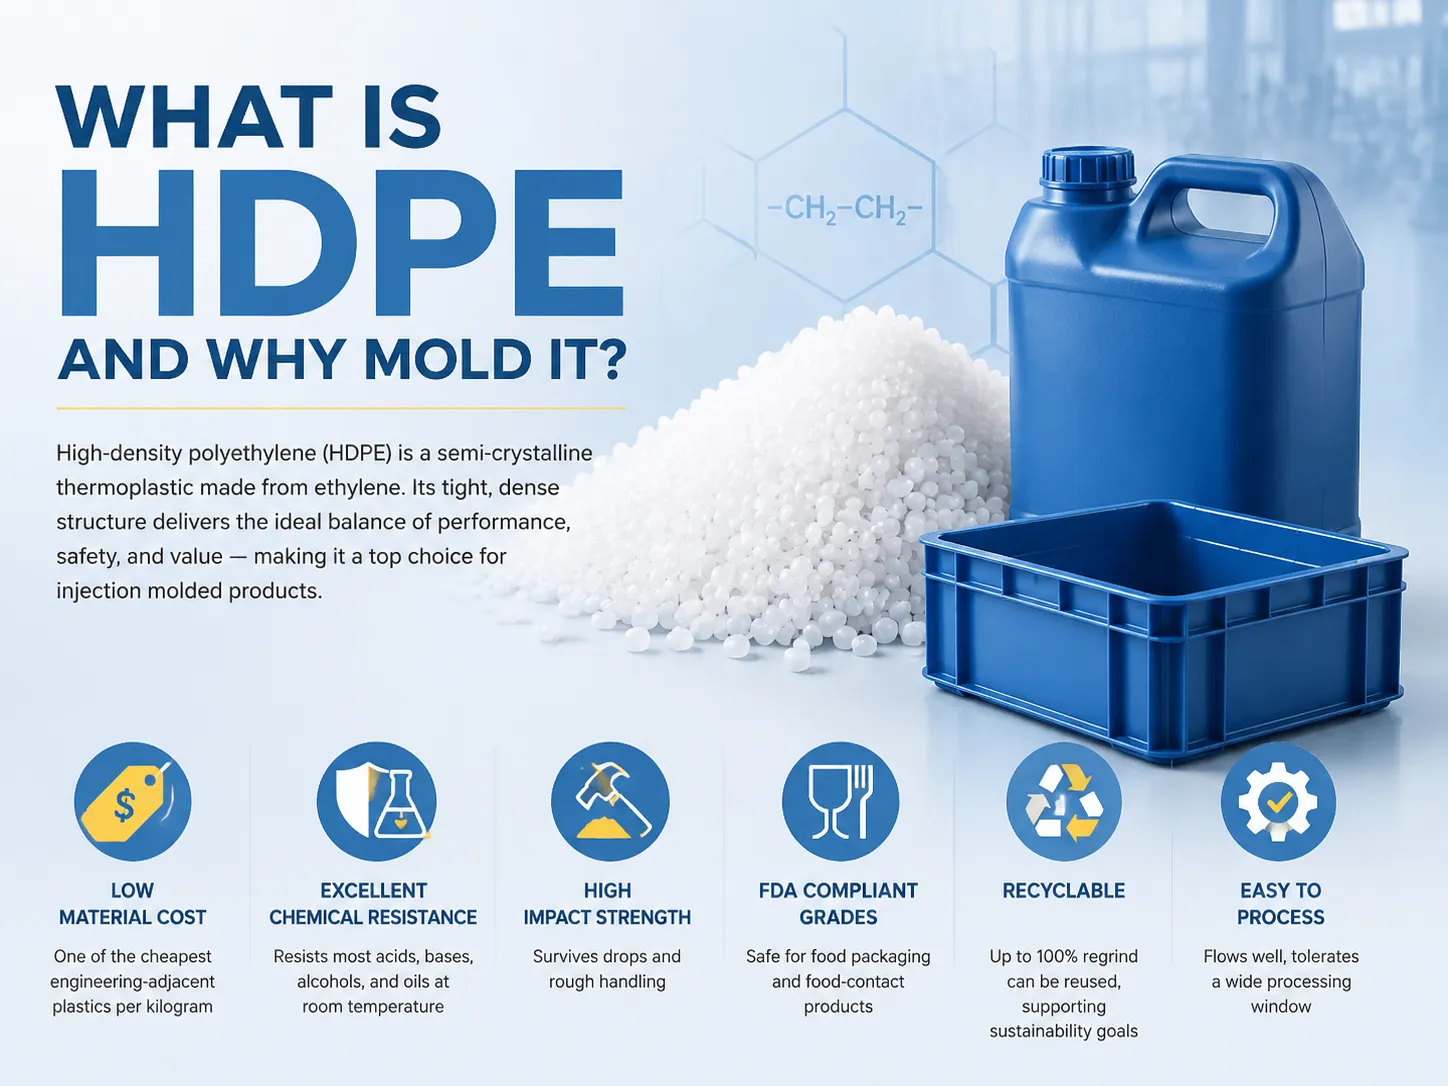
Yüksek yoğunluklu polietilen (HDPE), etilenden oluşturulan yarı kristalin yapıya sahip bir termoplastiktir. Bu nedenle, HDPE çok az moleküler dallanma içerir, bu da kompakt ve yoğun bir yapıya sahip olduğu anlamına gelir. Bu yüzden yüksek mukavemet-ağırlık oranı, iyi kimyasal direnç ve düşük nem emme oranı gibi mükemmel yapısal özelliklere sahiptir.
Enjeksiyon kalıplamada HDPE tercih etme nedenleri:
- Düşük maliyet — ağırlık başına en ucuz plastikler arasındadır
- Mükemmel kimyasal direnç — oda sıcaklığında çoğu asit, baz, alkol ve yağa dayanabilir
- Üstün darbe dayanımı — düşmelere ve sert muameleye dayanabilir
- FDA onaylı sınıflar — gıda ambalajı, gıda ile temas eden ürünler için mükemmeldir.
- Sürdürülebilirlik — geri dönüştürülebilir/yüzlerce kez geri kazanılabilir
- Üretimi ve işlenmesi kolay — enjeksiyon kalıplama sürecinden kolayca geçer
Plastik parçalar için kalıp yapımına yeniyseniz, bir kalıbın nasıl tasarlandığını ve geliştirildiğini anlamak ön koşuldur — enjeksiyon kalıp geliştirme sürecimiz tasarımdan denemeye kadar tam süreci kapsar.
Kalıplamayı Etkileyen HDPE Malzeme Özellikleri
| Özellik | Tipik Değer | Kalıplamaya Etkisi |
|---|---|---|
| Yoğunluk | 93–0.97 g/cm³ | Daha yüksek yoğunluk = daha yüksek dayanıklılık ve büzülme |
| Eritme akış indeksi (MFI) | 1–28 g/10 dk | Düşük MFI = daha iyi darbe direnci ancak daha zor akış |
| Erime noktası | 120–135°C | Minimum işleme sıcaklığını belirler |
| Çekme dayanımı | 20–37 MPa | Mükemmel mekanik performans |
| Nem emilimi | < 0.01% | Normalde ön kurutma gerekmez |
| Kristallik | 60–80% | Yavaş soğuma, büzülme ve şekil bozukluğunu etkiler |
| Kalıplama büzülmesi | 5–3.5% | Ticari plastikler arasında en yüksek — kalıplar buna göre tasarlanmalıdır |
| UV direnci | Katkısız zayıf | Dış mekan ürünleri için UV stabilizatörleri ekleyin |
Plastiklerin iki temel özelliği vardır: MFI ve büzülme. Düşük MFI dereceleri (yüksek moleküler ağırlık) üstün darbe ve işlem çatlağı direnci gösterir ancak daha yüksek işleme sıcaklıkları ve basınçları gerektirir. Yüksek MFI dereceleri iyi akar ve ince parçaları doldurabilir, ancak dirençleri azalır. Plastik parçanın işlevlerine göre dereceleri seçin, maliyete göre değil.
Gerekli Ekipman ve Makine Ayarları
Enjeksiyon Kalıplama Makinesi
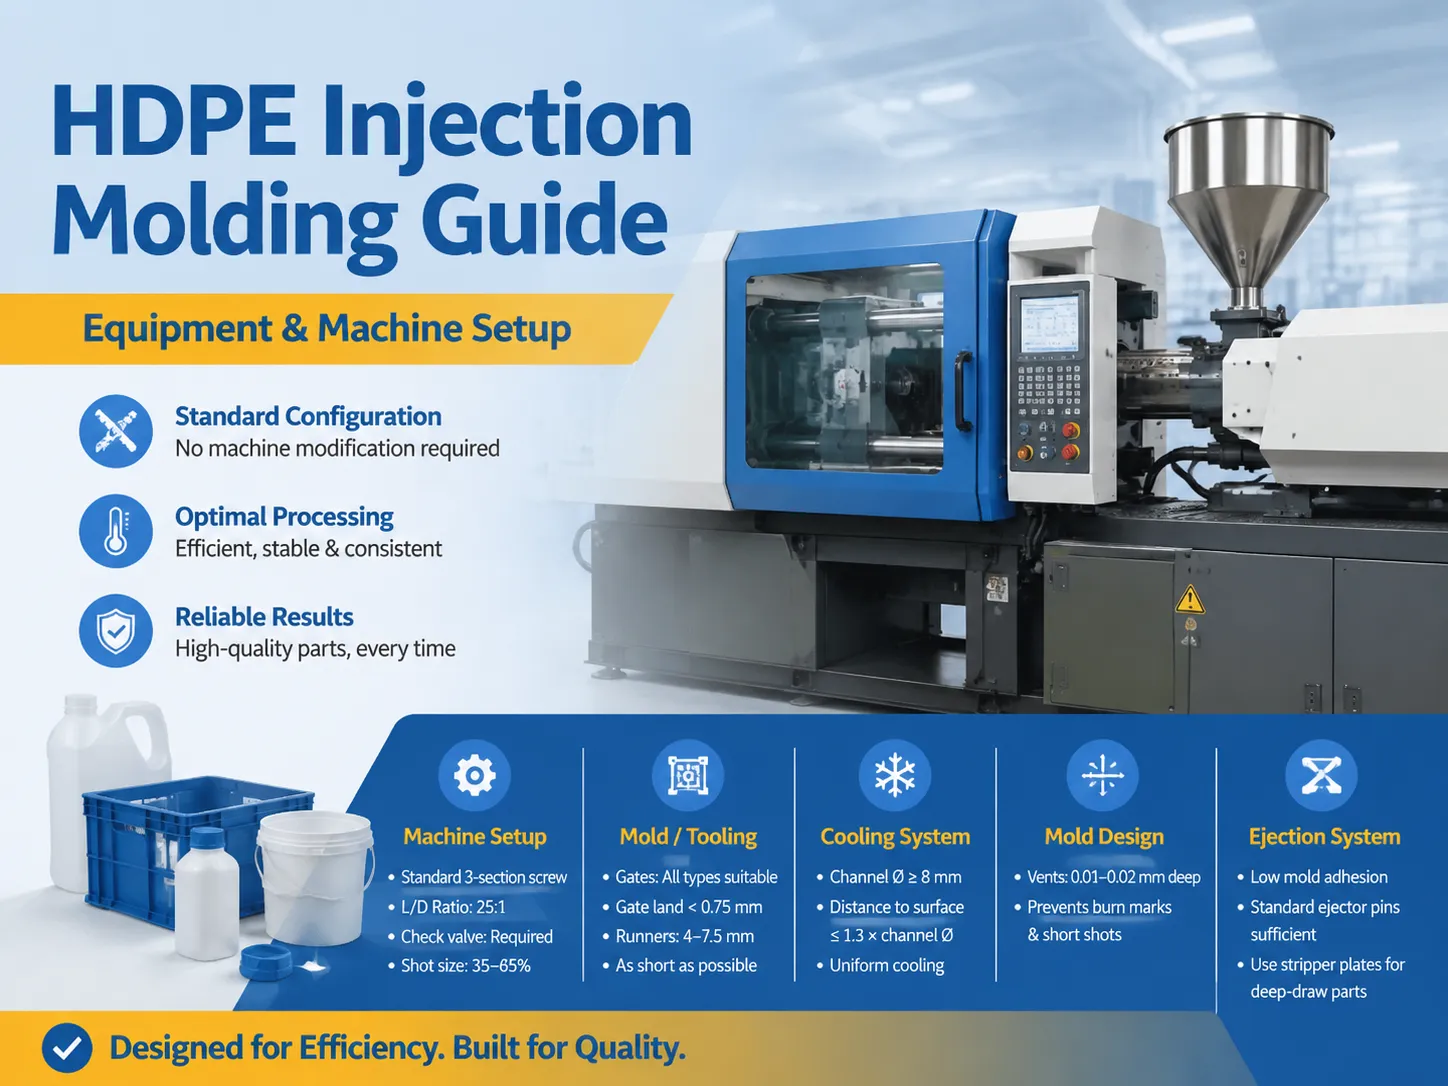
Standart bir enjeksiyon kalıplama makinesi, HDPE’yi modifikasyonsuz işler. Önerilen yapılandırma:
| Bileşen | Tavsiye |
|---|---|
| Vida | Standart 3 bölümlü (besleme/sıkıştırma/ölçüm) genel amaçlı vida |
| Vida L/D oranı | 25:1 (ambalaj için karıştırma veya kesme bölümü isteğe bağlıdır) |
| Meme | Kapatma valfli düz geçişli meme |
| Çek valfi (geri dönüş önleyici) | Enjeksiyon sırasında geri akışı önlemek için gereklidir |
| Atış boyutu | En iyi eriyik tutarlılığı için makine atış kapasitesinin –65’ini kullanın |
Kalıp / Takım
- Kapılar: Her türlü kapı uygundur. Pim kapılar, ısıtmalı veya yalıtkan sıcak koşucular ve iç sprue kapılar ince duvar ürünleri yapmak için mükemmeldir. Kapı uzunluğu 0.75 mm’yi geçmemelidir.
- Koşucular: Çapı 4 ila 7.5 mm arasında olmalıdır (genellikle yaklaşık 6 mm), ancak basınç kaybını ve malzeme kullanımını önlemek için mümkün olduğunca kısa olmalıdır.
- Soğutma kanalları: Çapları en az 8 mm olmalı ve kalıp yüzeyinden çapın 1.3× mesafesinde maksimum şekilde yerleştirilmelidir; böylece uniform soğutma sağlanır ve büzülme sapmaları azalır.
- Havalandırma: Uygun havalandırmalar (0.01 – 0.02 mm’ye kadar) dolumda yanık lekeleri ve eksik dolumları önlemeye yardımcı olur.
- Atma: HDPE kalıplara çok düşük yapışma gösterir, bu nedenle sıradan itici pimler yeterlidir; derin çekim parçalar için ise ayırıcı plakalar kullanılır.
Hassas parçalar için enjeksiyon kalıplarının nasıl yapıldığına dair daha derin bir bakış için, makalemiz enjeksiyon kalıp üretimi işleme, parlatma ve montaj aşamalarını açıklar.
Tam İşleme Parametreleri
İşte önerilen HDPE enjeksiyon kalıplama parametreleri. Önerilen orta nokta değerlerinden başlayın ve parça kalitesine göre ayarlayın.
Sıcaklık Ayarları
| Bölge | Önerilen Aralık | Tipik Başlangıç Noktası |
|---|---|---|
| Besleme bölgesi (hopper) | 30–50°C | 40°C |
| Varil bölgesi 1 | 160–250°C | 200°C |
| Varil bölgesi 2 | 200–300°C | 220°C |
| Varil bölgesi 3–5 | 220–300°C | 230–240°C |
| Meme | 220–300°C | 240°C |
| Erime sıcaklığı | 180–280°C | 220°C |
| Kalıp sıcaklığı | 20–70°C | 40–60°C |
Sıcaklık gözlemleri: Yüksek erime sıcaklıkları akışı artırır ancak termal bozulma (sararma, koku ve ürün özelliklerinin kaybı) olasılığına yol açabilir. Düşük sıcaklıklar eksik enjeksiyon ve kötü yüzey kalitesi verir. Yüksek moleküler ağırlıklı (MW) sınıflar 200–250°C'de işlenmelidir. Duvar kalınlığı 6 mm'yi aşarsa daha yüksek sıcaklıklar kullanın; 6 mm'nin altındaysa daha düşük sıcaklıkları tercih edin.
Basınç ve Hız Ayarları
| Parametre | Önerilen Aralık | Notlar |
|---|---|---|
| Enjeksiyon basıncı | 70–140 MPa (ince duvar ambalaj için 180 MPa'ya kadar) | HDPE'nin düşük viskozitesi genellikle mühendislik plastiklerinden daha düşük basınca izin verir |
| Tutma basıncı | Enjeksiyon basıncının 40–60 MPa'sı | Toplam soğutma süresinin 50–80%'i için uygulanır; uzun tutma süresi çekmeyi kontrol eder |
| Geri basınç | 5–20 MPa | Eritme tutarlılığını ve renk karışımını iyileştirir |
| Enjeksiyon hızı | Yüksek önerilir; büyük parçalar için profil hızı | Yüksek hız ince duvarları doldurur; profilli hız büyük düz parçaların şekil bozukluğunu azaltır |
| Vida hızı | Yüksek izin verilir (doğrusal hız 1.3 m/s'ye kadar) | Düşük tork gereksinimi |
Döngü ve Zamanlama Ayarları
| Parametre | Önerilen Değer |
|---|---|
| Enjeksiyon hacmi (ölçüm strok) | 5–4 D (vida çapı); yeterli eriyik kalış süresi için yaklaşık 4D kullanın |
| Yastık (kalan eriyik) | 2–8 mm |
| Soğutma süresi | Duvar kalınlığı başına 10–30 saniye |
| Toplam döngü süresi | Tipik olarak 20–60 saniye |
| Geri dönüşüm kullanımı | 0'e kadar (tutarlı karışım oranını koruyun) |
Çekme ve Kalıp Tasarım Kuralları
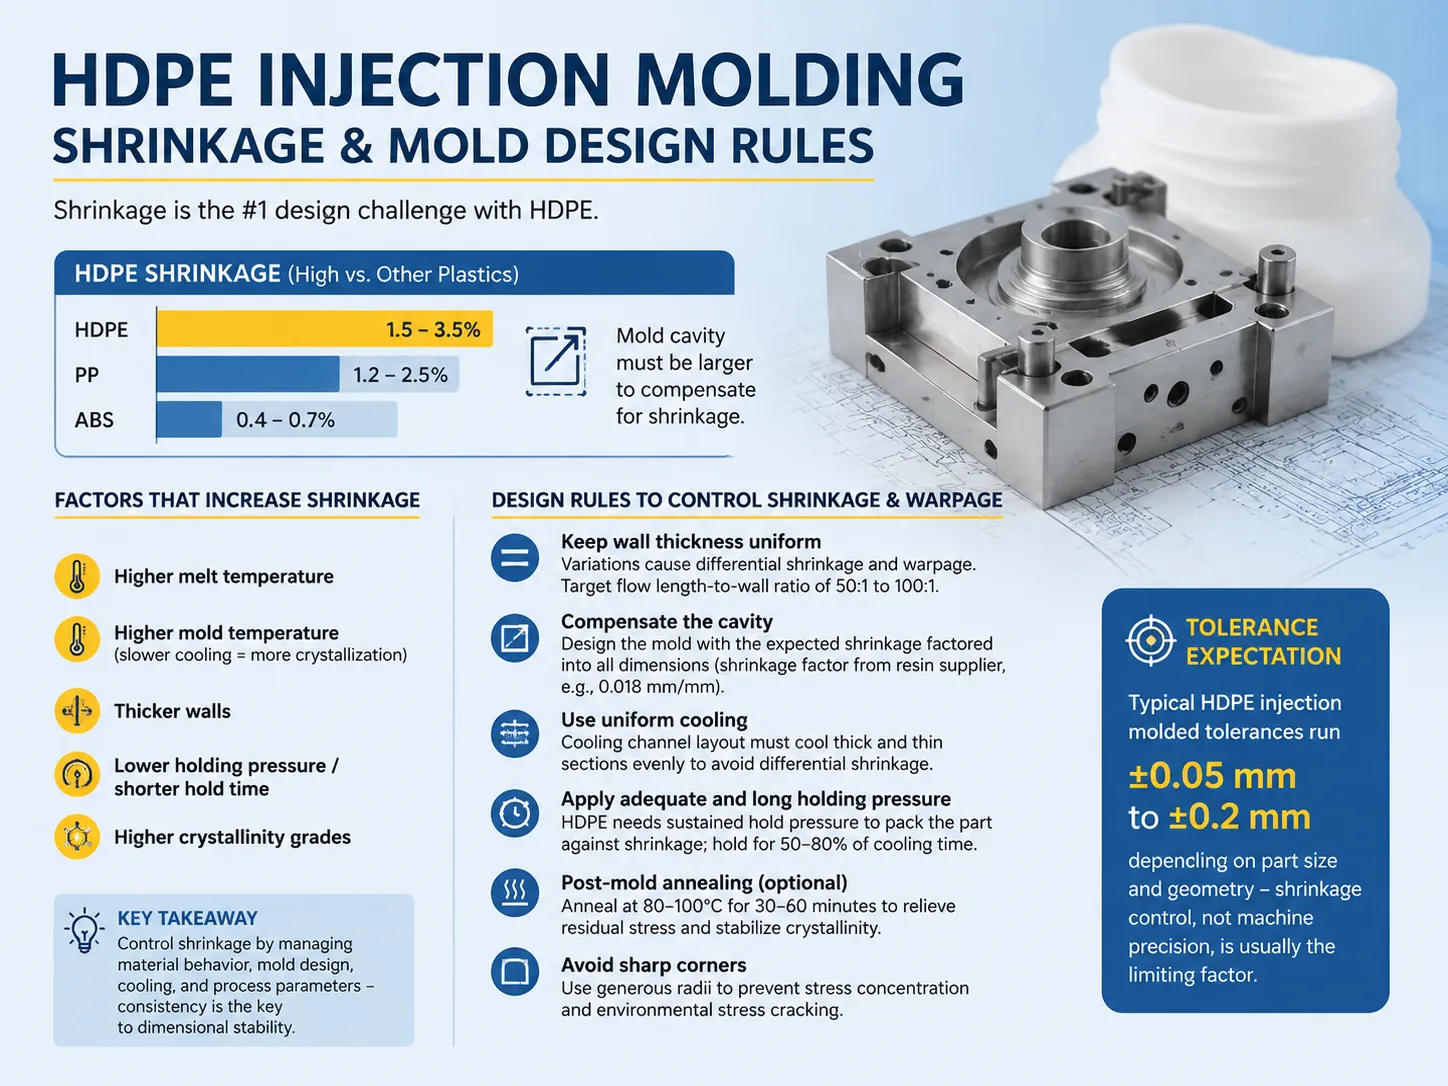
HDPE ile birincil tasarım zorluğu çekmedir. HDPE'nin çekme oranı etkileyici bir şekilde %1.5–3.5 olup, çoğu diğer ticari plastikten daha büyüktür (PP'nin çekme oranı yaklaşık %1.2–2.5 ve ABS'nin sadece %0.4–0.7'dir). Tasarımcılar bu gerçeği dikkate almalı ve kalıp boşluğunu bitmiş parçadan daha büyük yapmalıdır.
Çekmeyi Artıran Faktörler
- Daha yüksek eriyik sıcaklığı
- Daha yüksek kalıp sıcaklığı (daha yavaş soğuma = daha fazla kristalleşme)
- Daha kalın duvarlar
- Daha düşük tutma basıncı / daha kısa tutma süresi
- Daha yüksek kristallik dereceleri
Çekme ve Şekil Bozukluğunu Kontrol Etmek İçin Tasarım Kuralları
- Tutarlı duvar kalınlığı koruyun: duvar kalınlığındaki önemli farklılıklar parçaların düzensiz çekmesine ve şekil bozukluğuna yol açar. Akış için ideal L/D oranı 50:1 ile 100:1 arasındadır.
- Boşluğu ayarlayın: kalıp tasarımı tüm bölümlerdeki çekmeye uyum sağlamalıdır (çekme değeri reçine tedarikçisi tarafından verilebilir, örneğin 0.018 mm/mm).
- Üniform sıcaklık dağılımı sağlayın: soğutma sistemi, parçanın kalın ve ince alanlarına eşit soğutma sağlamalı, çeşitli bölgelerde oluşabilecek çekmeyi önlemelidir.
- Tutma aşamasında uygun basıncı koruyun: HDPE üretiminde tutma aşamasında basınç oluşturmak hayati önem taşır; soğutma süresinin -80'i kadar olmalıdır.
- Kalıp sonrası tavlama kullanın (gerekirse): yüksek hassasiyetli parçalar, iç basınçları azaltmak ve kristalleşme stabilitesi sağlamak için yaklaşık 30-60 dakika boyunca 80-100 derece Celsius'ta ısıtılmalıdır.
- Kalıp tasarlarken keskin kenarlardan kaçının: yüksek basınçlı bölgelerde gerilme yoğunluğunu ortadan kaldırmak için büyük yarıçap kullanılmalıdır.
HDPE için tolerans tahmini ±0,05 mm'den başlayıp ±0,2 mm'ye kadar (çekme kontrolü makine hassasiyetinden daha önemlidir).
Yaygın Kusurlar ve Nasıl Düzeltilir
| Kusur | Neden | Çözüm |
|---|---|---|
| Çökme izleri | Yetersiz tutma basıncı veya tutma süresi; kalın kesitler | Tutma basıncı/süresini artırın; kaburga ekleyin; duvar kalınlığını azaltın; kapakları en kalın noktalara yerleştirin |
| Eğilme / deformasyon | Farklı çekme; düzensiz soğutma; yüksek kristallik | Duvar kalınlığını eşitleyin; soğutma kanalı düzenini iyileştirin; enjeksiyon hızını profil edin; kalıp sıcaklığını azaltın |
| Eksik dolum (kısa atışlar) | Düşük eriyik sıcaklığı; düşük enjeksiyon basıncı; kısıtlı kapaklar; hapsolmuş hava | Eriyik sıcaklığını artırın; enjeksiyon basıncı/hızını artırın; kapakları büyütün; havalandırma ekleyin |
| Taşma (burrlar) | Aşırı enjeksiyon basıncı; aşınmış kalıp ayırma hattı; kelepçe kuvveti çok düşük | Enjeksiyon basıncını azaltın; kelepçe tonajını artırın; kalıp yüzeylerini onarın; havalandırma derinliğini kontrol edin |
| Yanık izleri | Dolum sonunda sıkışan hava (“dizel etkisi”) | Havalandırmaları ekleyin veya derinleştirin; dolum sonuna yakın enjeksiyon hızını azaltın |
| Çizgilenme / gümüş çizgiler | Malzemedeki nem veya kontaminasyon (HDPE için nadir) | Islaksa 80°C'de 1 saat kurutun; varili temizleyin; geri öğütme temizliğini kontrol edin |
| Kaynak çizgileri (zayıf noktalar) | Eriyik önlerinin ekler veya çekirdekler etrafında buluşması | Eriyik sıcaklığını artırın; enjeksiyon hızını artırın; kapakların yerini değiştirin; taşma kuyuları ekleyin |
| Kalıp boşluğunda yapışma | Aşırı dolum; yetersiz draft açısı | Tutma basıncını azaltın; draftı artırın; ejektör pimleri veya ayırıcı plaka ekleyin |
Daha karmaşık kalıp kusurlarıyla, örneğin kötü yapışma veya kontaminasyonla uğraşıyorsanız, aşırı kalıplama sorun giderme rehberimiz çok malzemeli parçalar için kusur teşhisini, yapışma hataları ve renk kontaminasyonunu kapsar.
Tutarlı Üretim İçin En İyi Uygulamalar
- Malzemenin temizliğinin korunması: HDPE nemden etkilenmese de toz ve kirleticilere karşı hassastır. İyi depolama uygulaması, onu torbalarda mühürlemeyi, temiz geri öğütme kullanmayı ve hoperi kapatmayı önerir.
- Aynı geri öğütme oranının korunması: Geri öğütmenin yeniden kullanımı için oran sabit olmalıdır, örneğin eriyik akış hızının aynı oranını sağlamak için her zaman ile arasında.
- Sadece bir değişkeni değiştirin: Sorun giderirken, değişken bir seferde değiştirilmelidir ve sonuç almak için en az 10-15 döngü izin verilmelidir.
- Kalış süresini izleyin: Büyük makinelerde küçük parçalar, HDPE'nin bozulmasına yol açan uzun eriyik kalış süresi anlamına gelir. Bu nedenle atış ağırlığı varil kapasitesinin ila 'i olmalıdır.
- Kapanış sırasında temizleme gerekmez: HDPE neredeyse hiç sıcaklık artışı yaşamaz ve bu nedenle temizlemeye gerek yoktur. Ancak başlatmada, aynı malzeme veya benzer bir poliolefin ile temizlenebilir.
- Süreç kontrolünü kullanın: Enjeksiyon basıncı, eriyik sıcaklığı vb. dijital olarak izlenmelidir, çünkü parametrelerin stabilitesi tutarlı parça üretimini sağlar.
- Sürecin kaydını tutun: Doğrulanmış süreç penceresinin kaydedilmesi gerektiği belirtilmelidir.
Tek bir presin ötesine ölçeklendirilmesi gereken üretim hatları için otomasyon doğal bir sonraki adımdır — genel bakışımız üretim otomasyonu çözümleri kalıp işlemleri için robotik parça çıkarma, otomatik muayene ve üretim hattı entegrasyonunu kapsar.
Tipik HDPE Kalıplanmış Ürünler
| Sektöre | Tipik HDPE Kalıplanmış Parçalar |
|---|---|
| Ambalaj | Şişe kapakları ve kapamalar, kasalar, paletler, kaplar, kovalar |
| Ev Gereçleri | Mutfak eşyaları, saklama kutuları, kesme tahtaları, oyuncaklar, sandalyeler |
| Otomotiv | Yakıt tankları, havalandırma kanalları, batarya kutuları, iç döşeme |
| İnşaat | Boru bağlantıları, elektrik muhafazaları, dış mekan mobilyaları, menhol kapakları |
| Gıda ve İçecek | Gıda saklama kapları, küvetler, tepsiler (FDA gıda sınıfı dereceleri) |
| Tarım | Püskürtücü tankları, yemlikler, sera parçaları |
Maliyet ve Döngü Süresi Beklentileri
| Kalem | Tipik Aralık |
|---|---|
| HDPE reçine fiyatı | kg başına $0.65–$1.10 (emtia fiyatlandırması, piyasa ile değişir) |
| Kalıp maliyeti (basit parça) | $3,000–$15,000 (tek boşluklu, çelik veya alüminyum) |
| Kalıp maliyeti (karmaşık çok boşluklu) | $20.000–$80.000+ |
| Döngü süresi (küçük kapak, ince duvar) | 15–30 saniye |
| Döngü süresi (büyük kasa, kalın duvar) | 60–120 saniye |
| Makine saatlik ücreti | $30–$80/saat (tonaj ile değişir) |
| Tipik tolerans | ±0,05–0,2 mm |
HDPE'nin nispeten ucuz ve hızlı kalıplanabilir olması, yüksek hacimli ambalaj parçalarının üretiminde parça başına yaklaşık $.01 ila $.05 arasında değişen kalıp maliyetleriyle çok uygun fiyatlı bir plastik olduğu anlamına gelir. HDPE, yeni ürünler için malzeme kullanımında yapılan herhangi bir karşılaştırmada genellikle en ucuz seçenektir.
Sıkça Sorulan Sorular
HDPE enjeksiyon kalıplama öncesinde kurutulmalı mı?
Hayır, yüksek yoğunluklu polietilen (HDPE) %0.01'den az nem alır, bu da neredeyse her zaman torbadan çıkar çıkmaz kurutmaya gerek kalmadan işlenebileceği anlamına gelir — böylece her üretim çalışması için kurulum süreleri 2-4 saat azalır. HDPE'nin 80 derece Celsius'ta yaklaşık 60 dakika kurutulması gereken tek durum, malzemenin kötü depolanması veya yoğuşmaya maruz kalmasıdır. Karıştırıcı haznenin kapalı tutulması ve HDPE'nin temiz tutulması gerekir, çünkü bu durumda nemden daha olası olan kontaminasyon riski vardır.
HDPE enjeksiyon kalıplama için en iyi erime sıcaklığı nedir?
HDPE'nin 180-280°C arasında eritilmesi önerilir, genellikle 220°C'de başlar. Yüksek moleküler ağırlıklı (düşük MFI) türler 200-250°C arasında en iyi performansı gösterir. Parçalarda kısa kalışlar veya kötü yüzey bitişi varsa sıcaklığın artırılması tavsiye edilir. Ancak ürünlerde sararma, koku veya bozulma varsa sıcaklık düşürülmelidir. Varil bölgelerindeki sıcaklıklar genellikle bölge 1'den nozüle kadar 200-240°C arasında değişir.
HDPE neden bu kadar çok çekiyor ve bunu nasıl kontrol ederim?
HDPE'nin yarı kristal yapısı, polimer zincirlerinin soğuma yoluyla elde edilen düzenli yapısından kaynaklanan amorf malzemelere göre daha fazla çekme oranına neden olur. Kalıplama çekmesi yaklaşık %1,5 – %3,5 arasındadır. Çekmeyi yönetmek için kalıp, çekme faktörü dikkate alınarak tasarlanmalı, duvar kalınlığının her noktada uniform olması sağlanmalı ve soğutma süresi boyunca 40 ila 60 bar basınç uygulanmalı, ayrıca eşit soğutma ile birlikte kullanılmalıdır. Kalıp sonrası 80 ila 100 °C'de ısıtma, sıkı toleranslı bileşenlerin boyutlarının stabilizasyonuna ek destek sağlar ve yarım saat ile bir saat arasında işlem süresi gerektirir.
HDPE için hangi enjeksiyon kalıplama makinesine ihtiyacım var?
Standart 3 bölmeli vida (L/D 25:1), kapatma nozulu ve geri dönüş valfi olan tipik bir enjeksiyon kalıplama makinesi HDPE'yi kolayca işleyebilir. HDPE'nin düşük eriyik viskozitesi vardır, bu nedenle mühendislik plastiklerine kıyasla daha düşük enjeksiyon basınçları (70–120 MPa) gereklidir. Yüksek vida hızlarına izin verildiği için (doğrusal hız 1,3 m/s'ye kadar olabilir), eriyik kalitesinde tutarlılık varsa, shot hacmi varil kapasitesinin –65'i arasında boyutlandırılmalı ve dozaj strokunun yaklaşık 4 vida çapı olarak ayarlanması tavsiye edilir.
HDPE geri öğütme malzemesi enjeksiyon kalıplamada tekrar kullanılabilir mi?
Evet—HDPE, çeşitli uygulamalarda 0'e kadar geri öğütme kullanımı potansiyeline sahip en geri dönüştürülebilir termoplastiklerden biridir. En iyi performansı elde etmek için, geri öğütme karışım oranının tutarlı tutulması gerekir (çoğu kalıplayıcı genellikle -30 geri öğütme ile saf reçineyi karıştırır) ve geri öğütmenin kontaminasyondan arınmış olması gerekir. HDPE durumunda, daha geleneksel geri dönüşüm malzemelerinin aksine, geri öğütme her zaman gıda temas uygulamaları için onaylanmaz.
Kaynakça
- ASTM International — HDPE özellikleri için yoğunluk, MFI ve çekme dayanımı gibi test yöntemlerini ve ASTM D4976 (polietilen kalıplama ve ekstrüzyon malzemeleri) standardını yayınlar.
- ISO (Uluslararası Standardizasyon Örgütü) — Polietilen kalıplama malzemeleri için özellik sınıflarını ve test yöntemlerini tanımlayan ISO 17855-1/-2 standartlarını yayınlar.
- Plastikler Teknoloji Dergisi — Enjeksiyon kalıplayıcılar için pratik HDPE işleme verileri, parametre tabloları ve sorun giderme tavsiyeleri içeren sektör yayınıdır.
- ENGEL — HDPE gibi poliolefinler için makine kurulumu ve parametre önerilerini belgeleyen büyük bir enjeksiyon kalıplama makinesi üreticisidir.
- KraussMaffei — Polietilen sınıfları için işleme rehberliği ve vida/varil önerileri yayınlayan enjeksiyon kalıplama makinesi üreticisidir.
- FDA Gıda Temas Maddeleri — Gıda sınıfı HDPE sınıflarının doğrudan gıda temas uygulamaları için FDA gereksinimlerini karşıladığını doğrulayan düzenleyici referanstır.
HDPE enjeksiyon kalıplama, bazı önemli ipuçlarını takip ederseniz basit ve ekonomik bir işlemdir. Akılda tutulması gereken birkaç nokta:
- Parametreler: Eritme sıcaklığı 200°C ile 280°C arasında tutulmalıdır (220°C ile başlayın), kalıp sıcaklığı 20°C ile 70°C arasında tutulmalıdır (ideal aralık 40°C ile 60°C arasındadır), enjeksiyon 70 MPa ile 140 MPa arasında yapılmalı ve tutma basıncı 40% ile 60% arasında ayarlanmalıdır.
- Kurutma gerekmez – HDPE'nin nem emilimi %0.01%'den az olduğu için kurutmayı atlayabilirsiniz, bu da tüm işlemlerin hızlanmasını sağlar. Sadece temiz tutun.
- Çekme en zor problemdir – Kalıpta %1.5% ile %3.5% arasında çekme dikkate alınmalıdır, duvarlar uniform olmalı ve yeterli basınç uygulanmalıdır.
- Sıradan ekipman yeterlidir – Genel makineler havuzu kullanılabildiği için, HDPE'de çok daha düşük basınç gerektiğinden pahalı ekipman kullanmaya gerek yoktur.
- Kusurlardan kaçınabilirsiniz – çökme izleri, eğilmeler ve eksik dolum gibi sorunların çok net problemleri ve çözümleri vardır.
- Düşük maliyet – reçine çok pahalı değildir, döngüler hızlıdır (20-60 saniye) ve 0%'ye kadar geri öğütme kullanabilirsiniz.
Bu kılavuzu kullanın ve HDPE ile iyi kalite üretimler elde etmelisiniz.