
 benlong




Оптимизация схемы конфигурации загрузки паллет: схема, слои и количество единиц на слой
Человек должен понимать, что один поддон может дать ответы на три вопроса: сколько упаковок (или единиц) в одном слое; сколько слоев упаковок (или единиц) составляет поддон; и, наконец, где находится поддон в грузовике/прицепе. Правильные ответы на эти три вопроса позволяют загрузить больше продукции в каждый грузовик; снизить количество отказов на приемных доках; и избежать оплаты за перестановку поддонов в 2:00 ночи. Если человек, отвечающий на эти вопросы, ошибается, он все равно может иметь отличное визуальное представление о происходящем на HMI до тех пор, пока груз не начнет двигаться по первому повороту – в этот момент он поймет, что за терминология используется, какая геометрия стоит за этим, каков полный обзор ситуации и какие потенциальные возможности оптимизации существуют в отношении количества коробок на поддон.
При оптимизации способа сборки поддонов необходимо учитывать 3 фактора: количество единиц на слой (часто называемое “TI”), количество слоев на поддон (иногда называемое “HI”) и тип схемы укладки, который вы будете использовать для укладки поддонов. Укладывая поддоны колоннами, можно максимизировать общее количество единиц в слоях поддона и обеспечить поддержку упаковки 100% с помощью стрейч-пленки, но использование методов взаимной блокировки не обеспечивает такой хорошей поддержки упаковки, при этом взаимная блокировка ограничена примерно 66% от вашего теоретического максимума поддержки упаковки. Если вы работаете с типичным размером поддона GMA 48″ x 40″, и поддоны должны помещаться внутри фургона длиной 110″, то общая фактическая высота загруженного груза должна составлять примерно 100″–102″ плюс высота вашего поддона сверху груза.
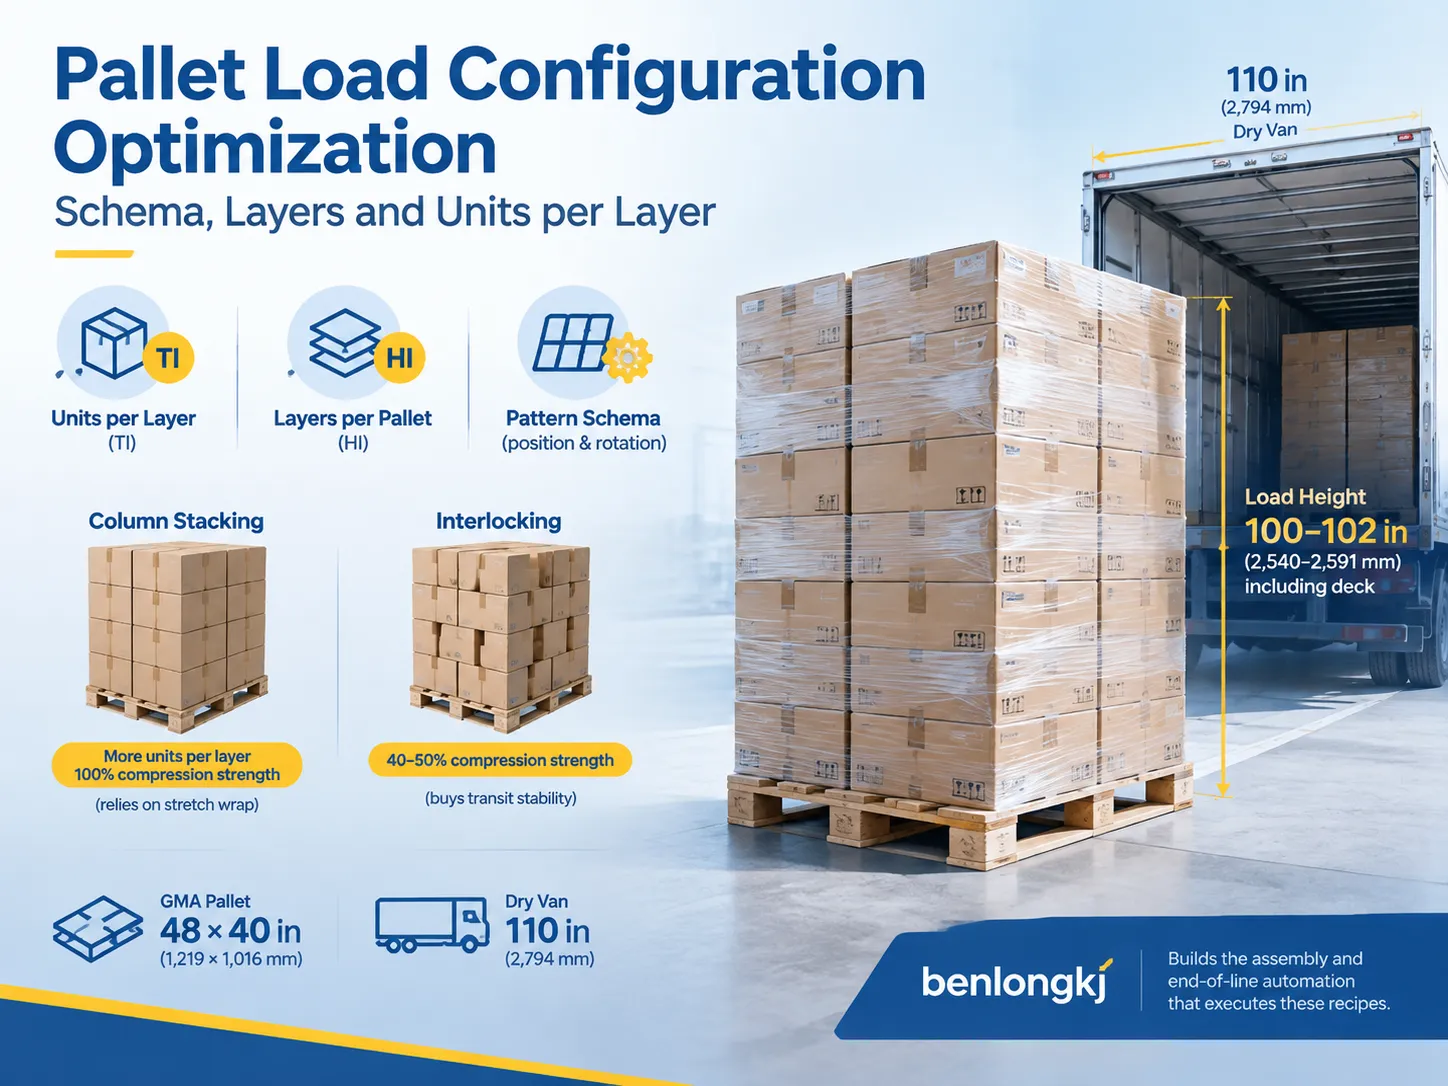
TI и HI: два числа, на которых уже говорит ваш клиент
Каждая из различных форм складской документации — маршрутизирующие инструкции и схемы конфигурации поддонов — содержит один и тот же код: TI × HI. TI обозначает количество предметов в одном слое (коробки, лотки, ведра, мешки, упаковки в термоусадочной пленке), а HI — количество слоев на поддоне. Вычисление TI и HI дает общее количество единиц в отправке, что является единицей измерения, которую распределительный центр использует для подтверждения соответствия отправок заказам без проверки каждой коробки в отправке.
Например, если на поддоне указано 16 × 4, это означает, что в отправке 64 единицы; поддон с маркировкой 10 × 5 состоит из 50 единиц. Хотя два поддона могут выглядеть очень похоже, они могут содержать значительно различающиеся количества груза, и это изменение напрямую отражается на стоимости перевозки. По этой причине опытные инженеры рассматривают TI и HI как критерии проектирования, а не просто измерения; например, если они делают корректировку в половину дюйма в основной коробке, они получают четыре дополнительных единицы на слой.
Наконец, обратите внимание, что TI и HI показывают только количество, а не форму. Две партии с одинаковыми показателями (12 × 5) могут значительно отличаться при транспортировке в зависимости от того, загружены ли коробки ребром или повернуты на каждом слое.
Что на самом деле содержит схема загрузки паллеты
Если вы определяете новую линию, создаёте модель симуляции или заполняете таблицу рецептов робота, у вас есть только изображение конструкции. Поэтому вам нужен набор данных, который полностью описывает загрузку и облегчает двум отделам создание одинаковых паллет. Двенадцать следующих полей — это минимальный набор, и именно по этой причине производственная линия, спроектированная до того, как зафиксирован размер коробки, как правило, требует доработки, когда реальные коробки поступают с гофроагрегата. Практическая схема для одного SKU выглядит следующим образом.
| Поле схемы | Что оно фиксирует | Типичное значение |
|---|---|---|
| Размер паллеты | Длина × ширина палубы и формат | 48 × 40 дюймов (1 219 × 1 016 мм) GMA; 1 200 × 800 мм EUR |
| Высота палубы | Толщина паллеты, добавляемая к высоте загрузки | 5-6 дюймов (127-152 мм) |
| Размеры единицы | Длина × ширина × высота, в сложенном виде (не в собранном) | 12 × 10 × 10 дюймов (305 × 254 × 254 мм) |
| Допустимые ориентации | Какие повороты может принимать единица (0° / 90° / 180° / 270°) | Только 0° и 90° |
| Единиц на слой (TI) | Количество в одном полном слое | 16 |
| Слои (HI) | Количество слоев, уложенных на палубу | 4 |
| Семейство схем | Колонна, замок, вертушка, разделённый ряд, спираль | Замок, нечёт/чёт |
| Лимит выступа | Максимальное выступание единицы за край палубы | 0 дюймов (ровно) до 1 дюйма (25 мм) |
| Межслойный материал | Скользящие листы, прокладки, клеевые точки, нет | Скользящий лист каждые 2 слоя |
| Унитизация | Обмотка стрейч-плёнкой, обвязка, угловые доски | 3 базовых обмотки + спираль до верха |
| Максимальная высота | Управляющий лимит, какой из них ниже | Прицеп 110 дюймов; балка стеллажа 96 дюймов |
| Максимальный вес | Рейтинг паллеты и предпочтения перевозчика | Макс. 2 500 фунтов; предпочтительно 2 000 фунтов |
Заполните эти двенадцать полей, и упаковочная ячейка, ручная команда или внешнее хранилище сформируют точно такую же загрузку. Пропустите одно — обычно это превышение размера — и у вас будет загрузка, которая соответствует числам в документах, но не подходит для грузовика.
Пять семейств схем и их стоимость
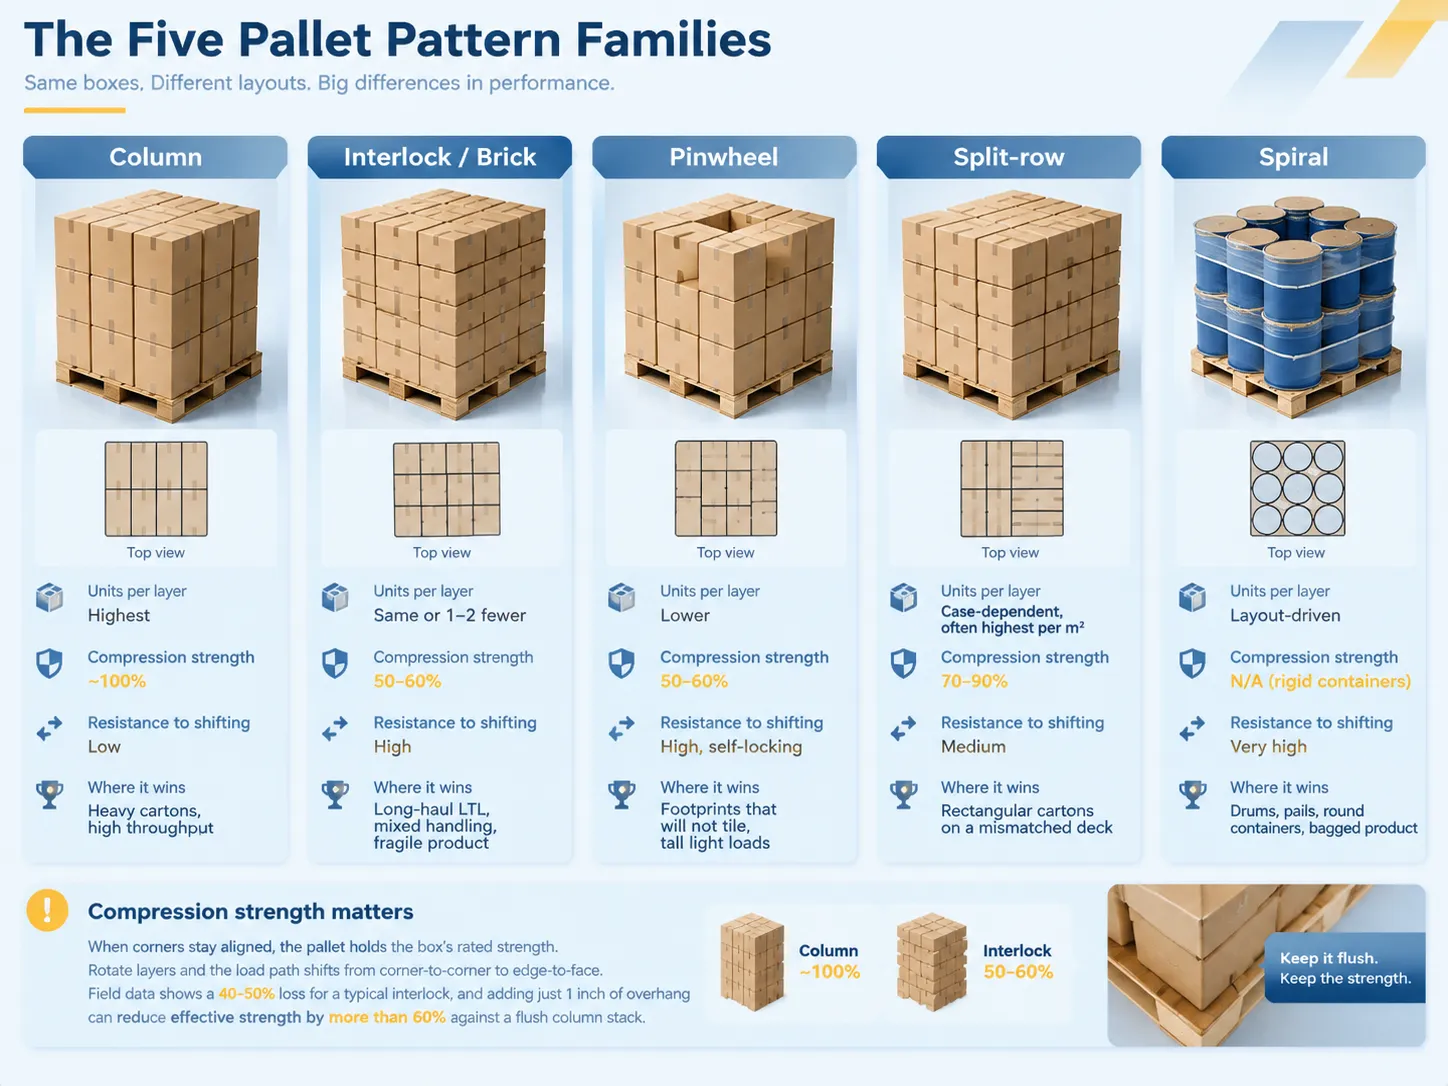
На самом деле почти все конструкции паллет можно классифицировать на пять категорий. В колонном штабелировании один и тот же слой укладывается непрерывно по всей высоте паллеты. В замковом узоре (также называемом кирпичным узором) слои коробок поворачиваются на 90 градусов через один слой так, что углы коробок из разных слоев сцепляются друг с другом. Вертушка обозначает расположение коробок вокруг пустого места в центре слоя, необходимого для единиц с нестандартной формой. Разделённый ряд подразумевает укладку коробок иначе, чем в предыдущем слое. Спираль подходит для паллет с круглыми коробками или упаковками.
| Семейство схем | Единиц на слой | Сохраняемая прочность на сжатие | Устойчивость к смещению | Где выигрывает |
|---|---|---|---|---|
| Колонна | Самая высокая | ~100% | Низкая — зависит от обмотки | Тяжёлые коробки, короткая цепочка поставок, высокий пропускной поток |
| Замок / кирпич | То же самое или на 1-2 меньше | 50-60% | Высокий | Дальние перевозки LTL, смешанная обработка, хрупкий продукт |
| Вертушка | Ниже | 50-60% | Высокий, самозапирающийся | Следы, которые не укладываются в плитку, высокие легкие нагрузки |
| Разделенный ряд | Зависит от коробки, часто самый высокий на метр палубы | 70-90% | Средняя | Прямоугольные коробки на несоответствующей палубе |
| Спираль | Основано на раскладке | Не применяется для жестких контейнеров | Очень высокая | Бочки, ведра, круглые контейнеры, упакованный продукт |
Следует подчеркнуть показатели сжатия, потому что это вопросы, к которым люди не относятся серьезно. Когда углы коробок остаются выровненными, они несут нагрузку напрямую и, таким образом, имеют значение сжатия, указанное в сертификате коробки. Поворот слоя меняет путь нагрузки с угла на край, и, согласно полевым данным, потери составляют около 40–50% для классического замка. И это усугубляется. Добавьте всего один дюйм выступа к замкнутой нагрузке, и эффективная прочность этой нагрузки может упасть более чем на 60% по сравнению с ровной колонной. Например, если ваш штабель состоит из 8 слоев коробок с рейтингом 400 фунтов, то это разница между безопасной доставкой и раздавленным слоем внизу.
Как фактически рассчитывается количество единиц на слой
Это простая арифметика, но ограничения более сложные. Возьмите палубу 48 × 40 дюймов и след 12 × 10 дюймов. Сначала разделите 48 на 12, чтобы определить длину (4), затем разделите 40 на 10, чтобы определить ширину (4). Это означает, что вы можете разместить 16 единиц в одном слое, и если есть 4 слоя по 10 дюймов, у вас будет 64 единицы на 40 дюймах.
Теперь сложная часть. Нет удобного способа разделить 48 с 13-дюймовым следом. Поэтому либо вы должны позволить палубе терять 2–5 дюймов (51–127 мм), допустить выступ, либо повернуть палубу. Если коробка повернута на 90°, это влияет на количество. Для замкнутого слоя необходимо решать задачи для нечетных и четных слоев по-разному, так как это уже не та же проблема.
| Ограничение | Что это делает с количеством единиц на слой | Практическое правило |
|---|---|---|
| Выступ за пределы палубы | Добавляет видимое количество, уменьшает реальную прочность | Максимум 1 дюйм (25 мм); до 32% потери сжатия |
| Недовыступ (продукт внутри палубы) | Тратит кубатуру, позволяет нагрузке наклоняться | Держите ровно по крайней мере на двух противоположных сторонах |
| Неподдерживаемые зазоры между досками палубы | Уменьшают поддержку нижней поверхности на базовом слое | Базовый слой должен перекрывать доски, а не мостить зазоры |
| Деформация мешка или поддона | Нарушает предполагаемый след | Используйте прокладки для слоев; не моделируйте номинальный размер |
| Требования к ориентации этикетки | Заставляет повернуть, может снизить количество | Подтвердите перед окончательным утверждением схемы |
Откуда действительно берется количество слоев
HI определяется по первому же достигнутому ограничению. Их всегда как минимум три. Внутренняя высота прицепа составляет около 110 дюймов (2794 мм); вычтите зазоры, грузовые балки и высоту пола, и эффективная высота загрузки, с которой вы работаете, будет находиться в диапазоне от 100 до 102 дюймов. Стеллажи могут быть ещё уже — стандартная высота стеллажа составляет 96 дюймов (2438 мм), поэтому грузы, которые могут легко поместиться в прицепе, могут не дойти до самой первой точки хранения. Вес замыкает цикл с противоположной стороны — номинальная грузоподъёмность паллеты составляет 2500 фунтов (1134 кг), что является максимальной грузоподъёмностью, и большинство перевозчиков предпочитают работать с грузами весом до 2000 фунтов (907 кг).
Итак, разделите доступную высоту на высоту единицы, округлите это число вниз и сравните его с параметрами веса и требованиями маршрутизации розничного продавца. Есть дистрибьюторы, у которых жёсткое ограничение по высоте составляет 48 дюймов (включая высоту палубы 12 дюймов) — это строже, чем всё, что может предложить прицеп. Если образец проходит проверку без учёта этого ограничения, он будет неправильным, несмотря на то, что расчёты точны.
Рычаги оптимизации, превосходящие настройку образца
Команды тратят недели на доработку образцов, в то время как более крупный выигрыш находится на уровне коробки. Перемещение мастер-коробки с 12 × 10 дюймов до площади основания, которая правильно укладывает палубу, может увеличить слой с 12 единиц до 16. Это улучшение плотности паллеты на 33%, и оно применяется к каждой паллете, которую когда-либо создаст SKU. Полдюйма ширины коробки может стоить больше, чем любое количество настройки программного обеспечения.
Выше уровня коробки выгоды достигаются за счёт юнитизации и проектирования обработки, а не геометрии: прокладки между слоями для распределения нагрузки и уменьшения деформации, клеевые точки для предотвращения смещения верхних слоёв, правильно нанесённая стрейч-плёнка с как минимум тремя базовыми обмотками, захватывающими саму палубу, и угловые доски на грузах выше 36 дюймов. Это меры по обеспечению устойчивости, а не по подсчёту, но именно они позволяют сохранять более высокий счёт без увеличения количества претензий по повреждениям. Автоматизация также меняет экономику здесь, потому что автоматизированная обработка коробки между маркировкой и паллетированием позволяет сохранять определённую ориентацию базового слоя и определённое натяжение обмотки при каждом цикле, а не полагаться на то, что сделает смена.
Стоимость пропускной способности лучшего образца
Выбор правильного образца важен как для времени цикла, так и для устойчивости. Самый эффективный образец, который может выполнять машина, — это колонное штабелирование, потому что все слои идентичны, и движение одинаково. Перекрёстное укладывание требует двух наборов координат и программ движения, поэтому роботизированные ячейки должны отдельно обрабатывать нечётные и чётные слои. В случае традиционного паллетизатора, образцы, основанные на колоннах, могут работать почти на максимальной скорости; перекрёстные образцы медленнее на величину, которая учитывается в каждом цикле.
Однако тип машины даже важнее, чем спецификация шаблона. В то время как роботизированный паллетайзер не может превысить 10 коробок в минуту и менее 20 кг за захват, традиционный паллетайзер на практике может выполнять до 28-30 циклов в минуту при сбросе менее 12 коробок на слой. Машины для обработки слоев самые быстрые при укладке полных слоев, и смена с полной загрузки слоев коробками на другие типы загрузок занимает всего от 2 до 5 минут против 18-58 минут для традиционного паллетайзера. Где линия оценивается по выходу за смену а не по количеству коробок на паллете, более медленный шаблон стоит дороже, чем ценность трёх дополнительных коробок.
Что меняет автоматизация в оптимизации шаблонов
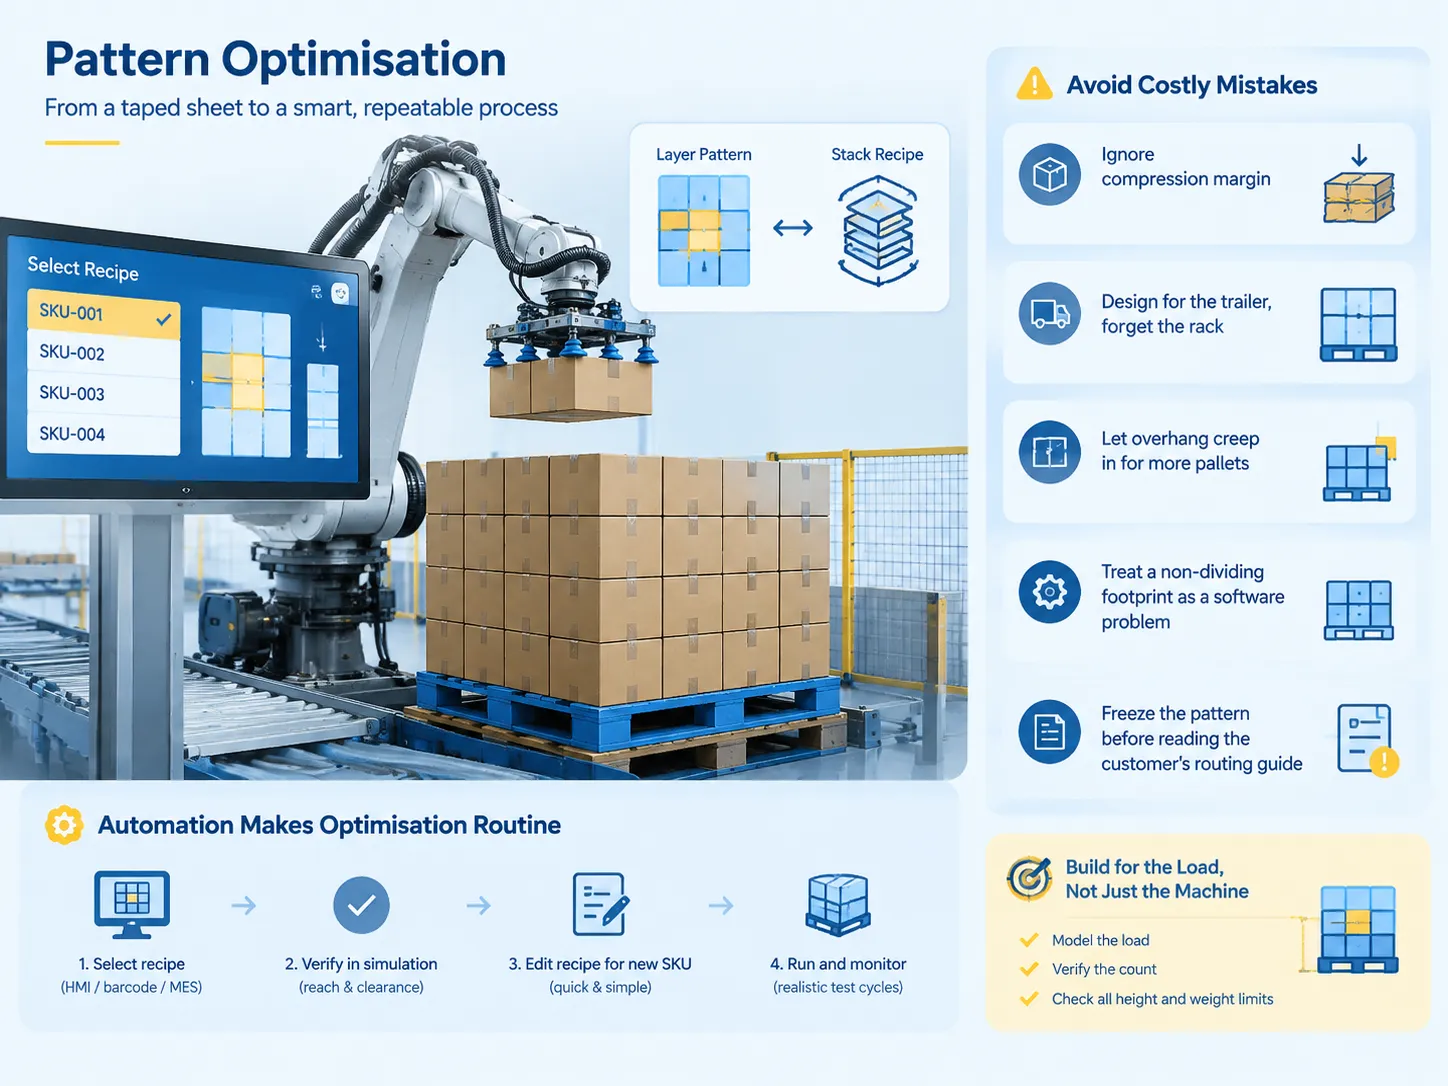
Когда шаблоны существуют в виде инструкций, а не просто как распечатанный лист, приклеенный к машине, оптимизация становится частью процесса, а не одноразовой операцией. Слоистый шаблон существует в системе в виде базы данных размещения, полученной из размеров единиц и размера платформы. Рецепт содержит информацию о том, как слои переплетаются, вращаются и меняют положение. Оператор выбирает рецепт через HMI, или он автоматически выбирается машиной в зависимости от штрихкода или системной информации.
Есть три вещи, которые можно реализовать для повышения эффективности такой системы. Во-первых, важно проверить, можно ли достичь слоя в офлайн-симуляции до создания рабочей станции. Шаблон, который нельзя достичь на восьмом слое, — это механическая проблема, а не программная. Во-вторых, необходимо подтвердить, что при добавлении нового SKU в систему требуется только корректировка рецепта. Нужно определить, кто за это отвечает. Наконец, важно сохранять реалистичность тестирования шаблона при оценке поддержки краёв, так как тестирование шаблона, выполненного с идеальной упаковкой, а затем тестирование с переполненными или разбухшими коробками приведёт к проблемам с размещением, которые будут восприниматься как проблемы с роботом.
Ошибки конфигурации, которые стоят реальных денег
Дорогие ошибки повторяются. Улучшение количества слоев на паллете без проверки пределов сжатия, в результате чего отправка в хорошем состоянии, но нижний слой деформирован. Проектирование для трейлера вместо стеллажа. Допущения по выступам для соответствия требованию по количеству паллет. Рассмотрение несепарирующего следа как программной проблемы, а не проблемы упаковки. Завершение шаблона до чтения инструкций по маршрутизации клиента.
Существует также более сложная проблема: создание шаблона, подходящего для машины, а не для нагрузки. Шаблон, подходящий для захватов, но с слишком высоким центром тяжести нагрузки, выглядит хорошо в конце процесса, но не выдерживает на прицепе. Решение не особенно захватывающее — создать модель нагрузки, проверить количество и сравнить его со всеми возможными ограничениями по высоте и весу, и только затем настраивать машину.
Как benlongkj вписывается в эту картину
Мы должны быть откровенны относительно нашего положения. benlongkj строит автоматизированные сборочные системы, пресс-формы и специализированные производственные линии — включая автоматические линии производства MCB, которые берут автоматический выключатель от формовки и сборки до тестирования и упаковки. На начальном этапе мы не являемся производителем паллетайзеров и не предлагаем программное обеспечение для оптимизации шаблонов. Вместо этого в рамках нашей услуги мы предоставляем проектирование последовательности промышленного производства, которое включает процессы накопления, ориентации, маркировки и инспекции, связанные с введением продукта в паллетирование.
Это очень важно подчеркнуть, так как обычно паллетайзер обвиняют в неудаче шаблона, в то время как на самом деле причина неудачи находится далеко выше по цепочке. Когда коробки приходят повернутыми на 15°, переполненными или с этикеткой, обращённой в неправильную сторону, никакой шаблон не поможет. Большая часть нашей работы направлена на создание последовательного входного потока, чтобы хорошие рецепты могли быть эффективно реализованы.
Часто задаваемые вопросы
Что означают TI и HI на листе с шаблоном паллеты?
TI обозначает, сколько единиц находится в одном слое, а HI указывает, сколько слоев присутствует на паллете. Конфигурация 16 × 4 даст в итоге 64 единицы. Оба числа должны быть указаны в спецификации или документах маршрутизации, поскольку склад приёмки проверяет нагрузку по этим числам без разрыва стрейч-плёнки.
Как рассчитать количество единиц на слой?
Используйте измерение длины паллеты, разделённое на длину единицы, и то же для ширины паллеты и ширины единицы, затем умножьте полученные два числа. Например, паллета размером 48 × 40 дюймов и коробка 12 × 10 дадут 4 единицы по длине и 4 единицы по ширине — всего 16 единиц. В случаях, когда единица не помещается ровно на паллете, необходимо решить, потерять ли часть паллеты, позволить единице выступать или разместить альтернативный ряд.
Что лучше: колонное штабелирование или взаимозамок?
Если основными требованиями являются прочность на сжатие и время цикла, можно использовать колонное штабелирование. Если нагрузка должна выдерживать дальние перевозки, следует использовать взаимозамок. Стоит отметить, что взаимозамок требует около 40–50% прочности на сжатие коробки, поскольку углы больше не совпадают, поэтому это не лучший выбор для тяжёлых продуктов, перевозимых на большие расстояния и хорошо упакованных.
Может ли робот для паллетирования обрабатывать более одного SKU на одном поддоне?
Безусловно. Использование смешанных SKU и радужных поддонов является обычной практикой в современных автоматизированных ячейках с управлением по рецептам; программное обеспечение машины способно обрабатывать столько продуктов, сколько требуется. Следовательно, ограничение существует только в части оснастки, так как вакуумная подушка для коробок не может захватить пакет.
Влияет ли схема укладки на стоимость перевозки?
Проще говоря, объемный вес и плотность поддона приводят к тому, что перевозчик взимает плату либо по фактическому весу, либо по объемному весу, в зависимости от того, что больше. По сути, чем плотнее поддон, тем меньше отправок требуется для того же объема продукции. От 12 до 16 единиц на слой означает увеличение плотности оптимизации на 33% по сравнению с тем же размером прицепа.
Ссылки
- ISO — ISO 3394:2012 Размеры жестких прямоугольных упаковок
- NIST — Руководство 44, Спецификации, допуски и другие технические требования к весоизмерительным устройствам
- UL Solutions — Стандарты испытаний поддонов и единичных грузов
- ASTM International — D4169 Стандартная практика испытаний производительности транспортных контейнеров и систем
- US EPA — Руководство по повторному использованию поддонов и деревянной упаковки
- MHI — Справочные материалы по единичным грузам и паллетированию
Заключение
Хотя проектирование нагрузки на поддон не является частью процесса доставки, крайне важно, чтобы дизайн был оценен как с точки зрения компоновки поддона, так и с учетом мер по защите дизайна до определения окончательного проекта. Эти факторы должны учитываться до принятия окончательного плана дизайна. Столкнувшись с решением о том, как расположить поддон, пользователь должен выбрать одну из двух доступных конфигураций поддона, а именно колонную конфигурацию и конфигурацию с взаимной блокировкой. Эти две конфигурации отличаются по степени сжимаемости, а также по времени сборки и разборки. В этом отношении первым шагом всего процесса является измерение транспортной коробки, размещенной на поддоне. Правильно подобранная транспортная коробка даст лучшие результаты в процессе, чем что-либо другое. Поэтому также важно проверить, совместима ли транспортная коробка с требуемой конфигурацией нагрузки.
Оглавление
Рекомендация
-
 Лучшие компании по индивидуальной автоматизации в США для стартапов на стадии масштабирования (Руководство 2026)2026-09-27
-
 Sajar Plastics Inc: Чем на самом деле занимается этот инжекционный формовщик из Огайо2026-09-24
-
 Как модернизировать существующие системы с помощью промышленной автоматизации2026-09-24

