
 benlong




Как модернизировать существующие системы с помощью промышленной автоматизации
Войдите на крупный завод по производству распределительных устройств в Индии, и вы увидите старое и новое, оснащённое передовыми технологиями; в одном зале применяется современная автоматизация, в то время как в другом зале все традиционные методы по-прежнему используются в сборке и тестировании. Полная замена старого производства просто не по карману; требуется значительные инвестиции для обеспечения здания и других объектов. Более разумный путь — сохранить то, что работает, и наращивать является микрокосмом мировой индустрии — транснациональные гиганты с локальными инженерными командами, отечественные интеграторы, создающие то, что гиганты не делают, и кадровый потенциал, который понимает как технологии, так и экономику индийского производства. Для владельца завода, менеджера производства и директора по закупкам правильным партнером по автоматизации в этом городе является тот, чьи продукты, инженерные возможности и обязательства по сервису соответствуют конкретным требованиям производственной линии. Benlong Automation вносит свой вклад в этот глобальный диалог из своей базы в Китае, предоставляя специализированный опыт автоматизации электрических устройств производителям, которым нужна линия, калибрующая, тестирующая и сертифицирующая каждый произведенный автоматический выключатель. на этом, станция за станцией.
В этом руководстве мы объясним, как вы можете модернизировать вашу существующую производственную линию. Вы узнаете, что подразумевает модернизация, на что обращать внимание, чтобы понять, что ваша линия нуждается в обновлении, и как приступить к модернизации. Benlong Automation имеет многолетний опыт работы с индийскими производителями электрооборудования, такими как HPL, Havells и многими другими.
Кратко говоря, модернизация в производстве распределительных устройств означает переоснащение промышленным автоматизированным оборудованием для текущего рабочего процесса, и это доказано как чрезвычайно эффективное в производстве автоматических выключателей.

Что означает модернизация существующих систем с помощью промышленной автоматизации?
Чтобы модернизировать существующие системы с помощью промышленной автоматизации — значит модернизировать производственный процесс, который всё ещё функционирует, внедряя машины, системы управления и программное обеспечение вместо полной замены процесса. Эта модернизация — это дооснащение, а не перестройка, что означает, что формованные корпуса, поставщики компонентов, конструкции изделий остаются, этот процесс называется дооснащением операций, поскольку нет необходимости полностью их заменять для получения современных технологий.
Чтобы проиллюстрировать принципы дооснащения, можно сравнить это с ремонтом дома. Дом остаётся на старом фундаменте, но электропроводка меняется; в доме устанавливаются современные бытовые приборы и добавляются интеллектуальные системы управления.
На заводе по производству автоматических выключателей основой процесса является сам продукт, а модернизация включает в себя несколько аспектов.
Подводя итог, на практике внедрение модернизации производственной линии в процессе производства низковольтных электрических цепей включает четыре важных аспекта, которые следующие:
Механическая автоматизация (система автоматической подачи, захвата и размещения и другие операции, заменяющие ручные);
Автоматизация процесса (включает сварку с замкнутым циклом, автоматическую термическую и магнитную калибровку, испытания hi-pot с сортировкой по результатам);
Автоматизация управления (системы ПЛК и HMI, которые хранят рецепты, позволяя быстро изменять параметры производственной линии);
Автоматизация данных (включает регистрацию данных о результатах тестов, механическом моменте и энергии сварки, используемой для каждого изделия, и экспорт данных для MES и ERP).
Заводы редко нуждаются во всех четырёх аспектах одновременно. Для более широкого обзора миграции систем управления (наследственные ПЛК, SCADA и HMI) смотрите наше руководство по услуги по модернизации системы автоматизации; эта статья сосредоточена на самом производственном оборудовании.
Почему индийские производители электрооборудования модернизируются сейчас
Промышленная автоматизация в Индии перешла из категории желаемого в конкурентное требование в секторе распределительных устройств, и три фактора объясняют почему.
Обязательная сертификация. В соответствии с Порядком контроля качества электрического оборудования, автоматические выключатели, изготовленные по стандарту IS/IEC 60947-2 — индийскому варианту МЕК 60947-2 — должны иметь лицензию от Бюро индийских стандартов. Сертификация вознаграждает стабильность: производитель должен доказать, что каждое устройство срабатывает в пределах заданной кривой, а не только образцы, отправленные в лабораторию. Ручные калибровочные стенды затрудняют гарантировать это при массовом производстве.
Во-первых, обязательная сертификация. Согласно Порядку контроля качества электрического оборудования, любое распределительное устройство, разработанное в соответствии с IS/IEC60947-2, должно иметь лицензию, выданную Бюро индийских стандартов. Сертификация подтверждает соответствие, что требует от производителей доказать, что каждое произведённое устройство будет работать лучше заданных значений. Это сложно обеспечить на ручных испытательных станциях.
Во-вторых, прибыльный рост. Общие объекты, создаваемые строительством жилых и коммерческих зданий, всегда заканчиваются на распределительной станции. Ведущие бренды распределительных устройств быстро расширяют возможности, но использование большего количества ручных станций приводит к необходимости дополнительного персонала, увеличению занимаемой площади и большей вариативности.
Наконец, ожидания в отношении экспорта. По ряду причин большая часть индийских распределительных устройств поставляется на рынки Ближнего Востока, Африки и соседних стран Южной Азии. Они требуют подтверждения соответствия устройств необходимым стандартам.
Наш обзор ведущих производителей автоматических выключателей в Индии более подробно освещает конкурентную среду.
Признаки того, что ваша существующая производственная линия нуждается в модернизации
Большинству предприятий не нужен консультант, чтобы указать, где проблема. Типичные признаки включают:
Производительность ограничена числом операторов, а не скоростью машины.
Временные различия выполнения операции увеличиваются между операторами, со временем или в разные сезоны. Летом увеличивается количество переделок.
Регулярно проверяются только некоторые образцы каждой партии, из-за чего отказы происходят у клиентов.
Некоторые части оборудования, включая пластины дугогасительных камер, пружины и биметаллы, отсутствуют, и об этом никто не знает до анализа возвращённого товара.
Закрепление одного полюса или номинала тока занимает много времени из-за ручной настройки.
Нет записей о результатах калибровки и испытаний на высокое напряжение для оценки общей производительности производства.
Если три или более из этих утверждений применимы, это означает, что необходимость автоматизации обоснована; однако всё ещё нужно определить, с чего начать и какой аспект технологии улучшать.
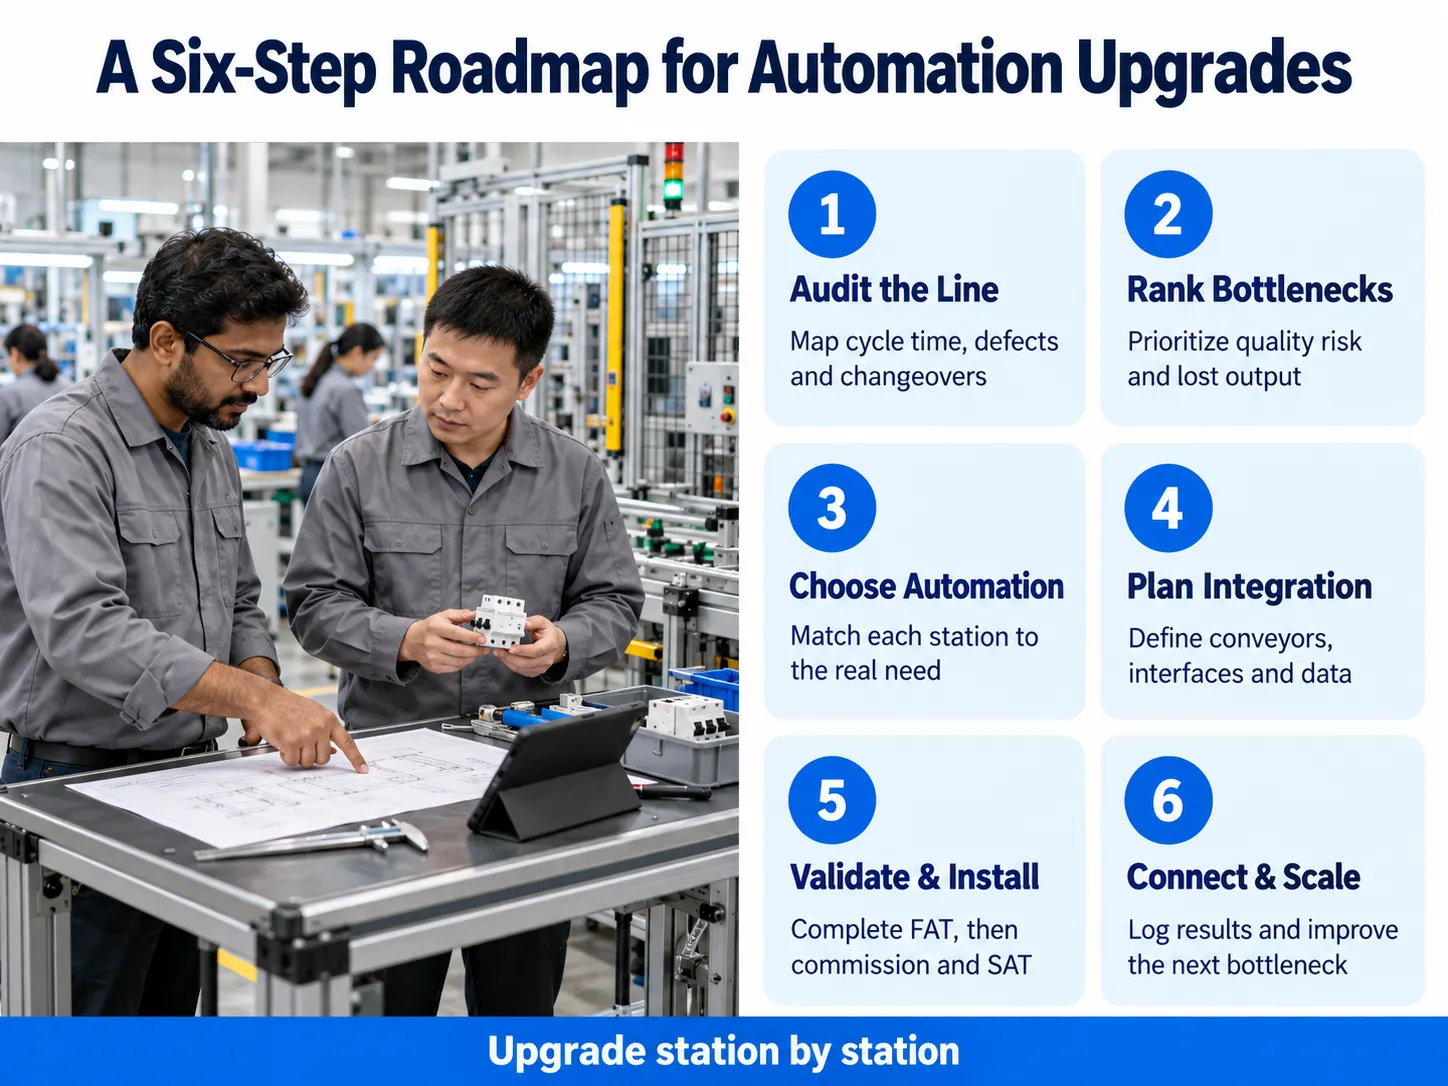
Как модернизировать существующие системы: шестишаговая дорожная карта
Успешная модернизация автоматизации следует дисциплинированной последовательности. Это тот же подход, который использует инженерная команда Benlong при выполнении проекта для индийского заказчика.
Шаг 1: Аудит текущей линии
Каталогизируйте каждую станцию, включая время цикла, количество работников, количество дефектов и время, необходимое для переключения между станциями. Соберите продукты, эскизы и соответствующие требования IS/IEC к тестированию. Этот аудит покажет точное место узкого места — обычно оно отличается от того, что думает руководство.
Шаг 2: Ранжируйте узкие места по риску качества и потере производительности
Процедуры, требующие сертификации (калибровка, тестирование срабатывания, hi-pot) и вызывающие большинство ошибок в работе (сборка мелких деталей, укладка пластин, сварка биметалла), обычно выполняются в первую очередь. Процессы упаковки и маркировки могут подождать.
Шаг 3: Выберите правильный уровень автоматизации для каждого этапа
Не все станции нуждаются в роботе. Полуавтоматический завод с ручной загрузкой может обеспечить такое же качество за гораздо меньшие деньги, чем полностью автоматическая линия, которая окупается только при значительном объеме производства и неизменности семейства продуктов. Наше сравнение полностью автоматизированному и полуавтоматизированному производству показывает, как принять решение.
Шаг 4: Проектируйте интеграцию с уже существующим оборудованием
Новые станции должны принимать детали с существующих конвейеров, соответствовать доступному пространству на полу и взаимодействовать с системами завода. Укажите интерфейсы данных (OPC UA или Modbus TCP) и серийные номера с штрихкодом или лазерной маркировкой на этапе проектирования — их дооснащение позже стоит значительно дороже.
Шаг 5: Тестируйте перед отгрузкой, вводите в эксплуатацию в запланированное окно
Настоятельно требуйте проведения заводских приемочных испытаний (FAT) на заводе поставщика с вашими собственными образцами, а затем приемочных испытаний на месте (SAT) после установки. Планирование установки во время запланированного простоя позволяет существующей линии продолжать работу до подтверждения работоспособности новой станции.
Шаг 6: Подключите данные, затем масштабируйте
Как только станции начинают регистрировать результаты, добавьте панели SPC и отслеживание OEE, затем расширьте автоматизацию на следующее узкое место. Наша статья о MES для высокоскоростных линий производства МКБ объясняет, как работает этот уровень данных.
Как Benlong Automation помогает ведущим индийским электротехническим брендам модернизироваться
Benlong Automation находится в Юэцине, Вэньчжоу, который является центром производства низковольтного электрооборудования в Китае. Компания производит индивидуальное оборудование для сборки, сварки и тестирования широкого ассортимента продукции, включая МКБ, МККБ, УЗО, АВР, контакторы, УЗИП и счетчики энергии. Индия стала одним из ключевых рынков экспорта, а среди клиентов — некоторые из самых известных имен в индийской отрасли распределительных устройств.
Что ценят индийские производители в этой модернизации промышленной автоматизации модель заключается в том, что Benlong не требует от них отказаться от их процесса. Каждая его машина изготавливается на заказ в соответствии с техническими чертежами, образцами и спецификациями желаемых продуктов заказчика, что позволяет машине легко заменить или дополнить существующую производственную линию. Более широкий ландшафт поставщиков охватывается в нашем руководстве по производителей автоматических сборочных машин в Индии.
HPL Electric & Power
HPL производит автоматические выключатели (MCB), автоматические выключатели с расцепителем (MCCB), распределительные устройства и электросчетчики, что означает, что его заводы выпускают несколько семейств продуктов с разными размерами корпусов и процессами тестирования. Для такого разнообразного производителя критически важны машины с рецептами; машины, которые могут переключаться между однофазным и четырехфазным режимами или между номиналами тока, вводя новую программу вместо ручной перенастройки приспособлений. HPL — один из индийских брендов, которые работали с Benlong, и такая многофункциональная гибкость лежит в основе Benlong Автоматизированная сборочная линия MCB, которая обрабатывает от 1P до 4P с переключением менее чем за 30 минут.
C&S Electric
C&S Electric известна широким ассортиментом отечественной продукции от MCB до MCCB и ACB для промышленных и инфраструктурных проектов. Большие корпуса создают большие механические и электрические задачи: выравнивание дугогасительной камеры, давление контактов, крутящий момент на винтах механизма и калибровка длительной перегрузки. C&S Electric присутствует в списке клиентов Benlong, и для этого класса продукции Benlong поставляет Автоматизированная производственная линия MCCB для корпусов 100A–1600A — с сервоприводной клепкой, контролируемым крутящим моментом креплением, электронной калибровкой расцепителя и прослеживаемостью MES — а также автономные стенды для длительной тепловой калибровки MCCB с 4 до 16 независимых станций.
Havells
Havells — один из крупнейших индийских брендов потребительской и строительной электроники, с MCB, RCCB, MCCB и распределительными щитами, продаваемыми через очень широкую сеть. При таких объемах важна стабильность: выключатель, который срабатывает с небольшой задержкой в одну смену, становится причиной гарантийного случая через несколько месяцев. Havells также является клиентом Benlong. Для программ с большим объемом MCB обновление, которое окупается быстрее всего, обычно — это 100% inline тестирование: Benlong Автоматизированная линия тестирования автоматических выключателей обрабатывает 1800–2400 единиц в час через мгновенное срабатывание, тепловую калибровку, проверку сопротивления контактов и визуальный контроль, регистрируя каждый результат по серийному номеру.
Polycab
Polycab, наиболее известный проводами и кабелями, развивает свой бизнес по производству распределительных устройств и электрической продукции. Производители, масштабирующие новую продуктовую линейку, сталкиваются с выбором: инвестировать в полностью автоматическую линию с первого дня или сначала автоматизировать критически важные для качества этапы и постепенно перейти к полной автоматизации. Для второго пути полуавтоматические станции, такие как Benlong страницей продукта полуавтоматической сборочной машины для дуговых ловушек MCB. сокращают время сборки на 50–70% по сравнению с ручной укладкой при низких капитальных затратах, и автоматические сварочные линии для теплового расцепителя MCB обеспечивают сварку с визуальным выравниванием (±0,05 мм) и замкнутым циклом на биметаллическом соединении, которое определяет правильность срабатывания выключателя.
Во всех четырех брендах логика одна и та же: сохранить продукт и завод, автоматизировать этапы, где человеческие вариации снижают качество или производительность, и фиксировать данные, подтверждающие соответствие.
Соответствие узкого места правильному обновлению
В таблице ниже суммируется, где оборудование Benlong обычно размещается в существующей линии производства автоматических выключателей. Данные взяты из опубликованных технических характеристик Benlong.
| Узкое место в существующей линии | Обновление Benlong | Опубликованные показатели |
|---|---|---|
| Ручная сборка компонентов МКБ (15–20 с на единицу) | Автоматизированная сборочная линия MCB | 2–3,5 с на деталь, визуальный контроль на каждой станции, переналадка 1P–4P менее 30 мин |
| Ручная укладка пластин дугогасительной камеры | Полуавтоматическая машина для сборки дугогасительной камеры | 10–20 с на сборку против 30–60 с вручную; датчики подсчёта пластин и выравнивания |
| Ручная сварка биметалла | Автоматическая линия сварки теплового расцепителя | Визуальное выравнивание ±0,05 мм, мониторинг энергии сварки 100%, более 10 000 единиц за смену |
| Выборочное ручное тестирование расцепителя (60–80 единиц/ч) | Автоматизированная линия тестирования автоматических выключателей | 1 800–2 400 единиц/ч, точность тока ±0,5%, полное ведение данных |
| Ручная сборка MCCB и калибровка ETU | Автоматизированная производственная линия MCCB | Около 30 с на деталь, корпуса 100A–1600A, соответствие IEC 60947-2 |
| Нестабильное длительное тестирование перегрузки | : проверяет мгновенное срабатывание при коротком замыкании от 5× до 10× In, до 5000 А пикового тока, с цифровым таймером точностью ±1 мс и универсальными креплениями для автоматов от 1P до 4P. | Дрейф тока под 2% за 8 часов, 4–16 параллельных станций |
Преимущества обновления вместо замены
- Более эффективная работа без увеличения численности персонала. Автоматизированная сборка в 5–10 раз быстрее традиционной, а автоматизированное тестирование обеспечивает производительность от десятков до тысяч единиц в час.
Статистическое качество. Визуальный контроль, сборка с проверкой датчиками и калибровка с обратной связью уменьшают вариации между операторами — например, основную причину отказов вручную собранных выключателей в эксплуатации.
Полное тестирование вместо выборочного. Каждый выключатель тестируется и сортируется, чтобы дефекты выявлялись до попадания к клиенту и не попадали в упаковку.
Отслеживаемость, совместимая с аудитом. Время срабатывания, крутящий момент и профиль сварки для каждого выключателя связаны с серийным номером для инспекций BIS, аудитов ключевых клиентов и экспортной документации.
Защищённые инвестиции. Используются существующие формы и конструкции продукции; средства тратятся только там, где устранение узкого места требует расширения.
Постепенные расходы. Обновление можно организовать поэтапно, чтобы расходы распределялись в рамках бюджета.
Для получения дополнительных данных о повышении производительности и качества смотрите нашу статью о преимуществ эффективности промышленной автоматизации.
Распространённые проблемы и как их избежать
| Challenge | Как избежать |
|---|---|
| Неясные технические требования приводят к машине, не соответствующей продукту | Отправляйте физические образцы, чертежи, целевое время цикла и критерии приемки до запроса цены и включайте их в контракт |
| Новая станция не может подключиться к существующим конвейерам или системам | Определите механические интерфейсы, входы/выходы и протоколы данных (OPC UA / Modbus TCP) на этапе проектирования |
| Остановка производства во время установки | Проведите полное FAT на заводе поставщика; устанавливайте в запланированное окно остановки |
| Операторы сопротивляются или неправильно используют новое оборудование | Включите обучение на месте и понятные рецепты HMI; привлекайте руководителей линии с этапа аудита |
| Общая стоимость выше цены машины | Учтите расходы на транспорт, таможенные пошлины, GST, установку и запасные части — не только цену EXW |
Стоимость, сроки и окупаемость инвестиций
Каждая машина Benlong разрабатывается индивидуально, поэтому цена зависит от ассортимента продукции, степени автоматизации и целевого объема производства. Сроки выполнения по опубликованным спецификациям Benlong дают реалистичное руководство для планирования:
| Тип модернизации | Типичный срок производства | Опубликованное указание срока окупаемости |
|---|---|---|
| Полуавтоматическая сборочная станция | 30–45 дней | Около 6–9 месяцев |
| Станция длительной термокалибровки | 45–60 дней | Пример клиента: 8 месяцев |
| Автоматическая линия сборки или тестирования МКБ | 60–90 дней | Около 9–18 месяцев |
| Линия термопайки с отключением | 60–90 дней (90–120 для новых конструкций) | Зависит от объема и стоимости дефектов |
| Автоматизированная производственная линия MCCB | 90–120 дней | Пример клиента: 14 месяцев |
Срок окупаемости зависит от стоимости труда, объема, уровня дефектов и гарантийных обязательств на вашем предприятии; запросите расчет ROI на основе ваших данных перед принятием решения.
Заключение
Модернизация не означает начинать заново. Для индийских производителей электрооборудования самый быстрый путь к улучшению качества и увеличению выпуска — сохранить существующее предприятие и продукцию, затем автоматизировать этапы, где человеческий фактор стоит дороже всего — калибровку, тестирование, точную сборку и сварку — и фиксировать данные, подтверждающие соответствие каждой единицы.
Benlong Automation годами занимается именно этим для индийского рынка, сотрудничая с брендами, включая HPL, C&S Electric и Havells, а также с производителями на всех этапах — от первой полуавтоматической станции до полных линий. Если вы планируете модернизацию, свяжитесь с инженерной командой Benlong с образцами вашей продукции, текущим объемом и целевой мощностью для индивидуального предложения и анализа ROI.
Хуан Сяолей | Benlong Automation




