benlong




Otimização do Padrão de Configuração de Carga em Paletes: Esquema, Camadas e Unidades por Camada
Uma pessoa deve entender que um pallet pode fornecer as respostas para três coisas: quantos pacotes (ou unidades) estão em uma camada; quantas camadas de pacotes (ou unidades) compõem o pallet; e finalmente onde o pallet está localizado no caminhão/reboque. Responder corretamente a essas três perguntas permite carregar uma maior quantidade de produto em cada caminhão; menos rejeições nos docas de recebimento; e evita pagar pessoas para reorganizar pallets às 2:00 da manhã. Se a pessoa que responde a essas perguntas errar, ela ainda pode ter uma excelente visualização do que está acontecendo no HMI até o momento em que a carga começa a se mover pela primeira curva – ponto em que ela entenderá qual é a terminologia, que tipo de geometria está por trás disso, qual é a visão completa da situação e quais oportunidades potenciais de otimização existem em relação às caixas por pallet.
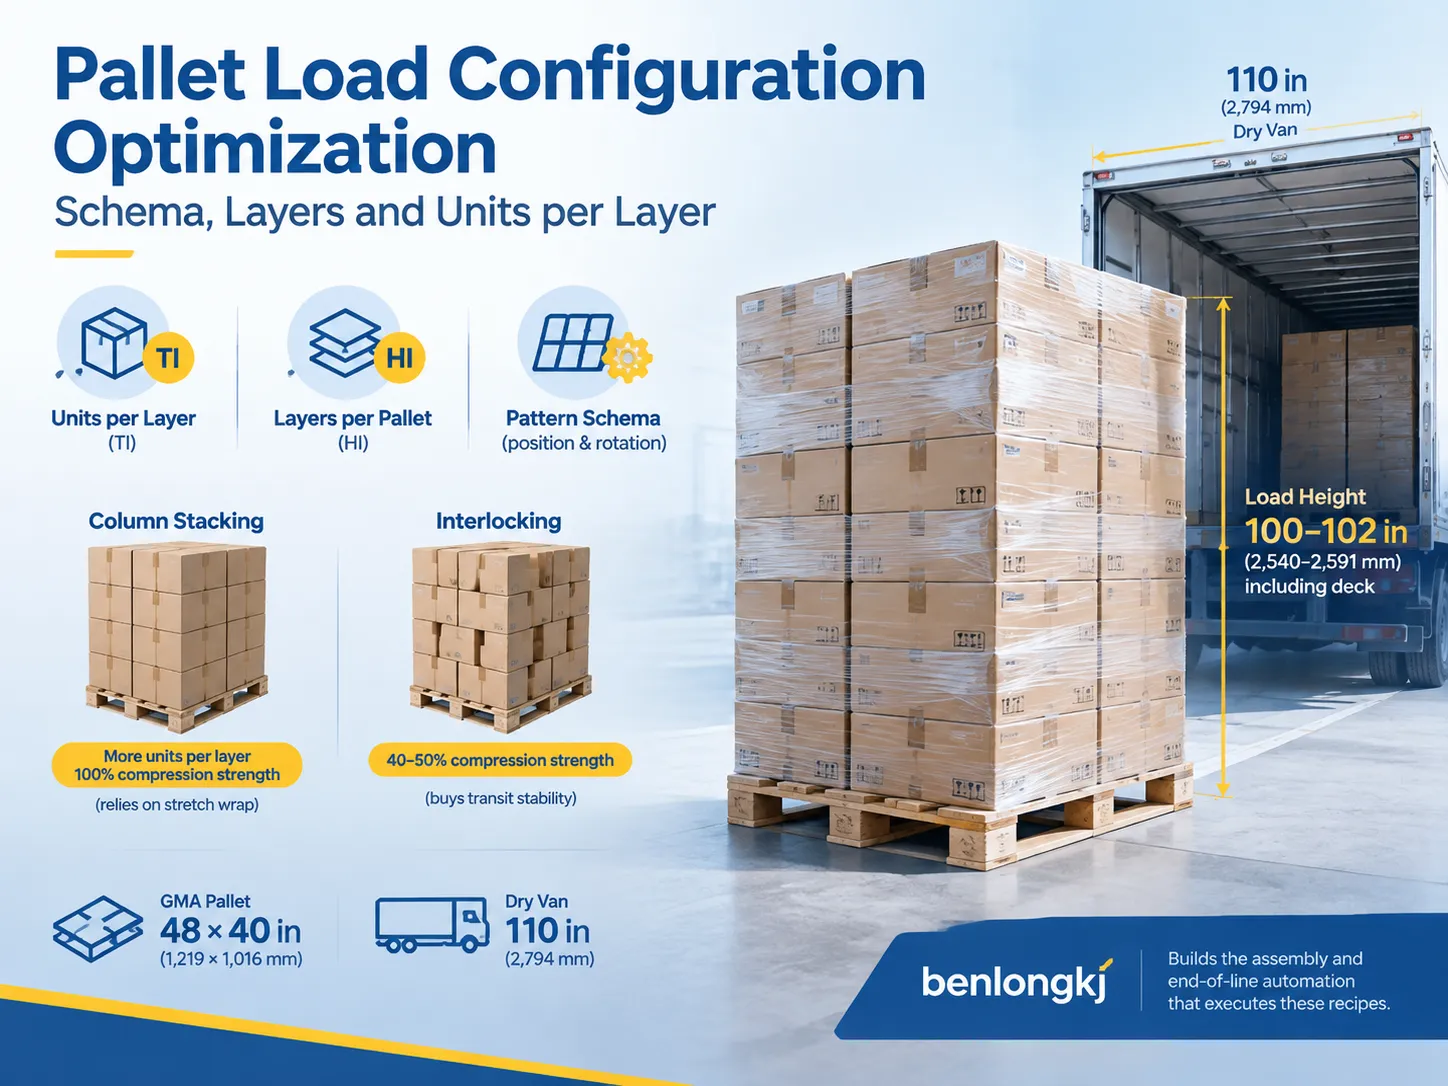
Ao otimizar como você monta pallets, é necessário considerar 3 fatores; unidades por camada (que frequentemente é referido como “TI”), camadas por pallet (que às vezes é referido como “HI”) e que tipo de padrão de empilhamento você usará para empilhar os pallets. Ao empilhar seus pallets em colunas, é possível maximizar a quantidade total de unidades nas camadas do pallet e fornecer suporte para embalagem 100% usando envolvedoras de filme stretch, mas usar métodos de encaixe não oferece um suporte tão bom para a embalagem, com o encaixe sendo limitado a aproximadamente 66% do seu suporte teórico máximo para embalagem. Se você estiver trabalhando com um tamanho típico de pallet GMA de 48″ x 40″, e os pallets devem caber dentro de uma van de 110″, então a altura total real da carga carregada deve ser aproximadamente 100″ a 102″ mais a altura do seu pallet sobre a carga.
TI e HI: os dois números que seu cliente já fala
Cada uma das várias formas de documentação de armazém — guias de roteamento e gráficos de configuração de paletes — carrega o mesmo código: TI × HI. TI refere-se ao número de itens em uma única camada (caixas, bandejas, baldes, sacos, pacotes embalados a vácuo), enquanto HI refere-se ao número de camadas no palete. Calcular TI e HI produz o número total de unidades na remessa, que é a unidade de medida que o centro de distribuição usa para confirmar que as remessas correspondem aos pedidos de compra sem verificar nenhuma caixa da remessa.
Por exemplo, se um palete lê 16 × 4, significa que há 64 unidades na remessa; um palete lendo 10 × 5 consiste em 50 unidades. Embora dois paletes possam parecer muito semelhantes, eles podem constituir quantidades de carga que variam consideravelmente, e essa mudança é refletida diretamente nos custos de frete. Por essa razão, engenheiros experientes consideram TI e HI como critérios de design e não meras medições; por exemplo, se fizerem um ajuste de meio centímetro na caixa mestre, ganham quatro unidades extras por camada.
Finalmente, observe que TI e HI mostram apenas quantidades e não formas. Duas remessas com leituras idênticas (12 × 5) podem variar significativamente durante o transporte, dependendo se as caixas são carregadas na borda ou rotacionadas em cada camada.
O que um esquema de carga de palete realmente contém
Se você está definindo uma nova linha, criando um modelo de simulação ou preenchendo a tabela de receitas do robô, tudo o que você tem é a imagem do design. Portanto, você precisa de um conjunto de dados que descreva completamente a carga e facilite que os dois departamentos façam os mesmos pallets. Os doze campos que seguem são o conjunto mínimo, e eles também são a razão uma linha de produção planejada antes que a área do cartão seja fixada tende a precisar de retrabalho assim que os casos reais chegam da corrugadora. Um esquema prático para um SKU único é assim.
| Campo do esquema | O que ele registra | Valor típico |
|---|---|---|
| Área do pallet | Comprimento × largura da base, e formato | 48 × 40 pol (1.219 × 1.016 mm) GMA; 1.200 × 800 mm EUR |
| Altura da base | Espessura do pallet, adicionada à altura da carga | 5-6 pol (127-152 mm) |
| Dimensões da unidade | Comprimento × largura × altura, conforme empilhado (não montado) | 12 × 10 × 10 pol (305 × 254 × 254 mm) |
| Orientações permitidas | Quais rotações a unidade pode assumir (0° / 90° / 180° / 270°) | Apenas 0° e 90° |
| Unidades por camada (TI) | Contagem em uma camada completa | 16 |
| Camadas (HI) | Contagem de camadas construídas sobre a base | 4 |
| Família de padrão | Coluna, entrelaçado, pinwheel, fileira dividida, espiral | Entrelaçado, ímpar/par |
| Limite de projeção | Projeção máxima da unidade além da borda da base | 0 pol (alinhado) a 1 pol (25 mm) |
| Mídia entre camadas | Folhas deslizantes, almofadas de camada, pontos de cola, nenhuma | Folha deslizante a cada 2 camadas |
| Unitização | Voltas de filme stretch, cintas, cantoneiras | 3 voltas na base + espiral até o topo |
| Teto de altura | O limite governante, o que for menor | Trailer 110 pol; viga do rack 96 pol |
| Teto de peso | Classificação do pallet e preferência do transportador | Máximo 2.500 lb; preferido 2.000 lb |
Complete essas doze caixas e uma célula de embalagem, uma equipe manual ou uma instalação de armazenamento externa formará exatamente a mesma carga. Omitir uma — o excesso de tamanho é a vítima comum — e você terá uma carga que cumpre o número nos documentos enquanto falha no caminhão.
As cinco famílias de padrões, e o custo de cada uma
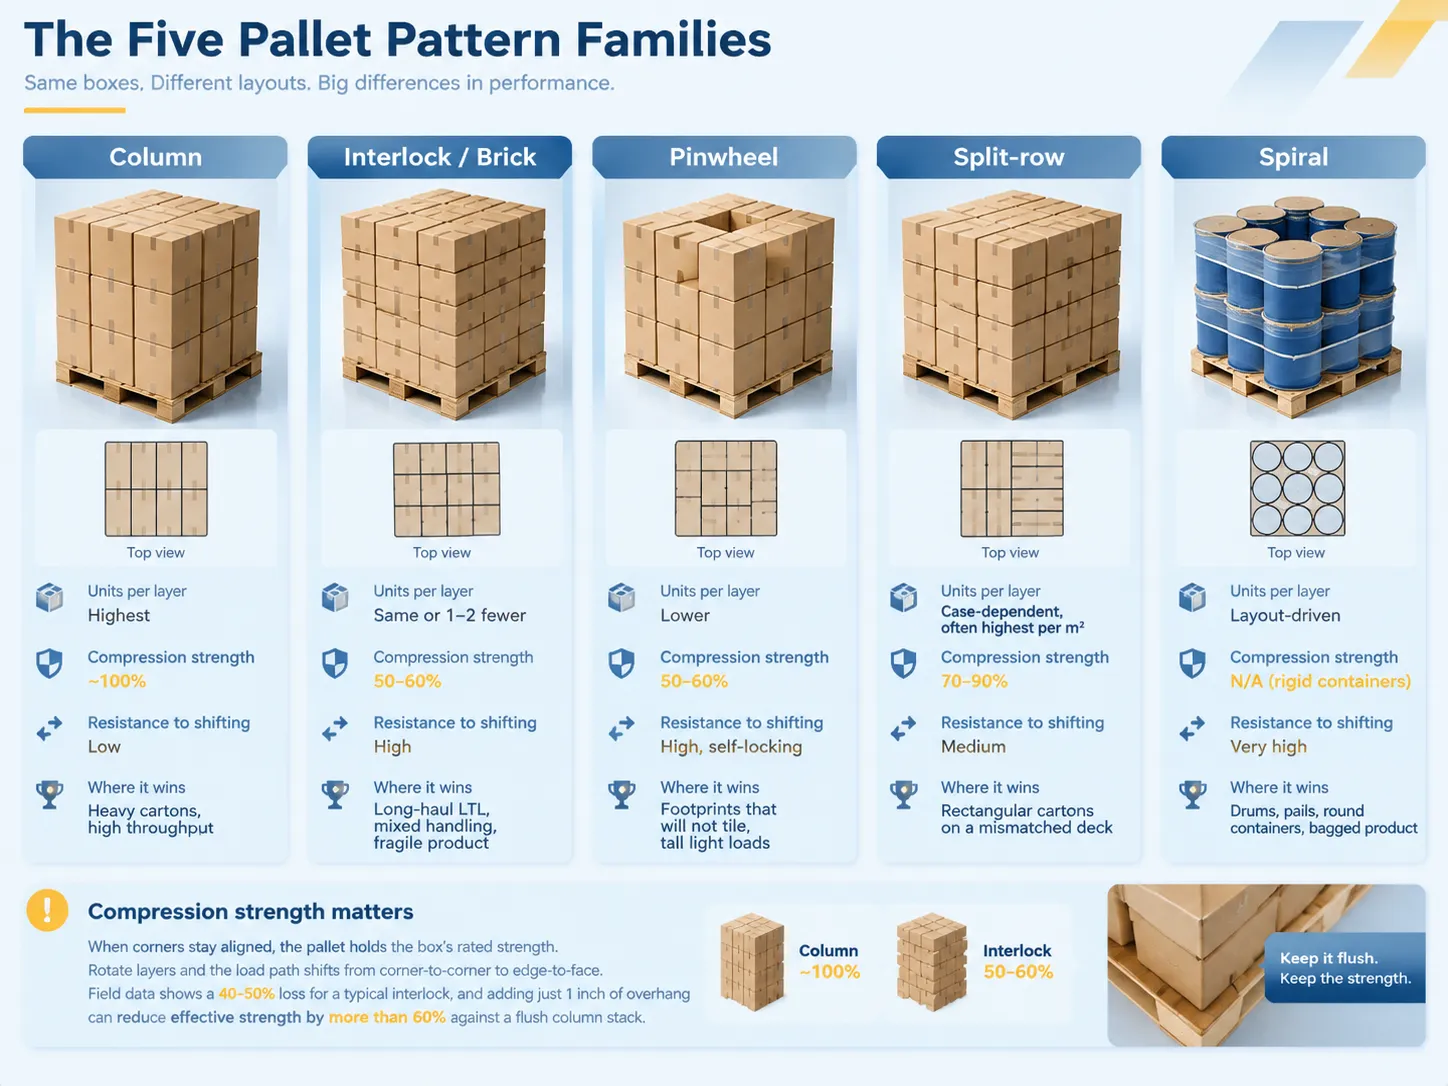
De fato, quase todos os designs de pallet podem ser classificados em cinco categorias. No empilhamento em coluna, a mesma camada é empilhada continuamente por toda a altura do pallet. No padrão entrelaçado (também referido como padrão tijolo), as camadas de caixas são rotacionadas em 90 graus a cada camada alternada de modo que os cantos das caixas de diferentes camadas fiquem travados juntos. O padrão pinwheel designa o arranjo das caixas ao redor de um espaço vazio no centro da camada, necessário para unidades com formato irregular. O padrão fileira dividida implica empilhar caixas de forma diferente das caixas na camada anterior. O espiral é adequado para pallets com caixas ou embalagens redondas.
| Família de padrão | Unidades por camada | Resistência à compressão mantida | Resistência ao deslocamento | Onde ele se destaca |
|---|---|---|---|---|
| Coluna | Maior | ~100% | Baixa — dependente do filme | Caixas pesadas, cadeia de suprimentos curta, alto rendimento |
| Entrelaçado / tijolo | Igual ou 1-2 a menos | 50-60% | Alto | Transporte LTL de longa distância, manuseio misto, produto frágil |
| Catavento | Inferior | 50-60% | Alta, auto-travante | Áreas que não se encaixam, cargas altas e leves |
| Fileira dividida | Depende do caso, frequentemente a maior por metro da base | 70-90% | Médio | Caixas retangulares em base incompatível |
| Espiral | Dirigido pelo layout | N/A para contêineres rígidos | Muito alta | Tambores, baldes, recipientes redondos, produto ensacado |
Deve-se enfatizar os números de compressão porque são questões que as pessoas não levam a sério. Quando os cantos da caixa permanecem alinhados, eles suportam a carga de maneira direta e, assim, possuem o valor de compressão mencionado no certificado da caixa. A rotação da camada altera o caminho da carga do canto para a borda e, portanto, de acordo com dados de campo, as perdas chegam a cerca de 40–50% para um encaixe clássico. E isso se complica. Adicione apenas uma polegada de saliência a uma carga encaixada e a resistência efetiva dessa carga pode cair mais de 60% em comparação com uma pilha em coluna alinhada. Por exemplo, se sua pilha consiste em 8 camadas de caixas classificadas para 400 lb, essa é a diferença entre uma entrega segura e uma camada esmagada na parte inferior.
Como o número de unidades por camada é realmente calculado
É uma aritmética simples, mas as restrições são mais complicadas. Pegue uma base de 48 × 40 polegadas e uma pegada de 12 × 10 polegadas. Primeiro, divida 48 por 12 para determinar o comprimento (4), depois divida 40 por 10 para determinar a largura (4). Isso significa que você pode encaixar 16 unidades em uma camada, e se houver 4 camadas de 10 polegadas, você teria 64 unidades em 40 polegadas.
Agora a parte complicada. Não há uma maneira fácil de dividir 48 com uma pegada de 13 polegadas. Então, ou você deixa a base desperdiçar de 2 a 5 polegadas (51 a 127 mm), permite saliência ou gira a base. Se uma caixa for girada 90°, isso faz diferença na contagem. Uma camada encaixada requer resolver as camadas ímpares e pares de forma diferente, pois não é mais o mesmo problema.
| Restrição | O que isso faz com as unidades por camada | Regra prática |
|---|---|---|
| Saliência além da base | Adiciona contagem aparente, remove resistência real | Limite de 1 pol (25 mm); até 32% de perda de compressão |
| Recuo (produto dentro da base) | Desperdiça volume, deixa a carga inclinada | Mantenha alinhado em pelo menos dois lados opostos |
| Espaços sem suporte entre as tábuas da base | Reduz o suporte da face inferior na camada base | A camada base deve abranger as tábuas, não fazer ponte sobre os espaços |
| Deformação do saco ou bandeja | Quebra a pegada assumida | Use almofadas de camada; não modele a dimensão nominal |
| Requisitos de orientação do rótulo | Força uma rotação, pode reduzir a contagem | Confirme antes que o padrão seja fixado |
De onde realmente vem a contagem da camada
A altura interna (HI) é determinada pelo primeiro limite que aparece. Sempre há pelo menos três deles. O trailer tem cerca de 110 polegadas (2794 mm) de altura interna; deduza o espaço livre, barras de carga e a altura do piso, e a altura efetiva de carga com que você está trabalhando estará entre 100 e 102 polegadas. O armazenamento pode ser ainda mais estreito — um rack padrão tem 96 polegadas (2438 mm) de altura, por isso cargas que podem caber facilmente no trailer podem não chegar ao primeiro ponto de armazenamento. O peso fecha o ciclo pelo lado oposto — ter uma capacidade nominal de pallet de 2.500 libras (1134 kg) é a capacidade máxima, e a maioria dos transportadores prefere trabalhar com cargas de até 2.000 libras (907 kg).
Então, divida a altura disponível pela altura da unidade, arredonde esse número para baixo e compare-o com os parâmetros de peso e os requisitos de roteamento do varejista. Existem distribuidores que têm 48 polegadas (incluindo 12 polegadas de altura do deck) como sua altura rígida — é mais rigoroso do que qualquer coisa que o trailer possa oferecer. Se o padrão passar na inspeção sem essa verificação de conformidade, estará errado apesar de os cálculos serem precisos.
Alavancas de otimização que superam ajustes de padrão
As equipes passam semanas refinando padrões quando o prêmio maior está um nível acima, na caixa. Mover uma caixa mestre de 12 × 10 polegadas para uma base que cobre o deck corretamente pode aumentar uma camada de 12 unidades para 16. Isso representa uma melhoria de 33% na densidade do pallet, e se aplica a todos os pallets que o SKU irá gerar. Meio polegada na largura da caixa pode valer mais do que qualquer ajuste de software.
Acima da caixa, os ganhos vêm da unitização e do design de manuseio, e não da geometria: folhas deslizantes entre camadas para distribuir a carga e reduzir deformações, pontos de cola para impedir que as camadas superiores se desloquem, filme stretch aplicado corretamente com pelo menos três voltas na base segurando o próprio deck, e placas de canto em cargas acima de 36 polegadas. Essas são medidas de estabilidade, não de contagem, mas são o que permite manter uma contagem maior sem pagar por isso em reclamações de danos. A automação também muda a economia aqui, porque o manuseio automatizado da caixa entre a rotulagem e a paletização permite manter uma orientação específica da camada base e uma tensão específica do filme a cada ciclo, em vez de depender do que o turno fizer.
O custo de produtividade de um padrão melhor
Escolher o padrão certo é importante tanto para o tempo de ciclo quanto para a estabilidade. O padrão mais eficiente que uma máquina pode executar é o empilhamento em colunas, porque todas as camadas são idênticas e, portanto, o movimento é o mesmo. O entrelaçamento requer dois conjuntos de coordenadas e programas de movimento, por isso as células robóticas precisam lidar separadamente com camadas ímpares e pares. No caso de um paletizador tradicional de camadas, padrões baseados em colunas podem funcionar quase na mesma velocidade que sua velocidade máxima; padrões entrelaçados são mais lentos por um valor que é um fator em cada ciclo.
No entanto, o tipo de máquina é ainda mais importante do que a especificação do padrão. Enquanto um paletizador robótico não pode exceder 10 caixas por minuto e menos de 20 kg por pegada, um paletizador tradicional pode realizar até 28-30 ciclos por minuto na prática com uma queda inferior a 12 caixas por camada. Máquinas de manuseio de camadas são as mais rápidas para colocar camadas completas, e levam apenas de 2 a 5 minutos para trocar da carga completa de caixas para outros tipos de cargas, contra 18 a 58 minutos para um paletizador tradicional. Onde a linha é avaliada pela produção por turno em vez de caixas por pallet, um padrão mais lento custa mais do que as três caixas extras valem.
O que a automação muda na otimização de padrões
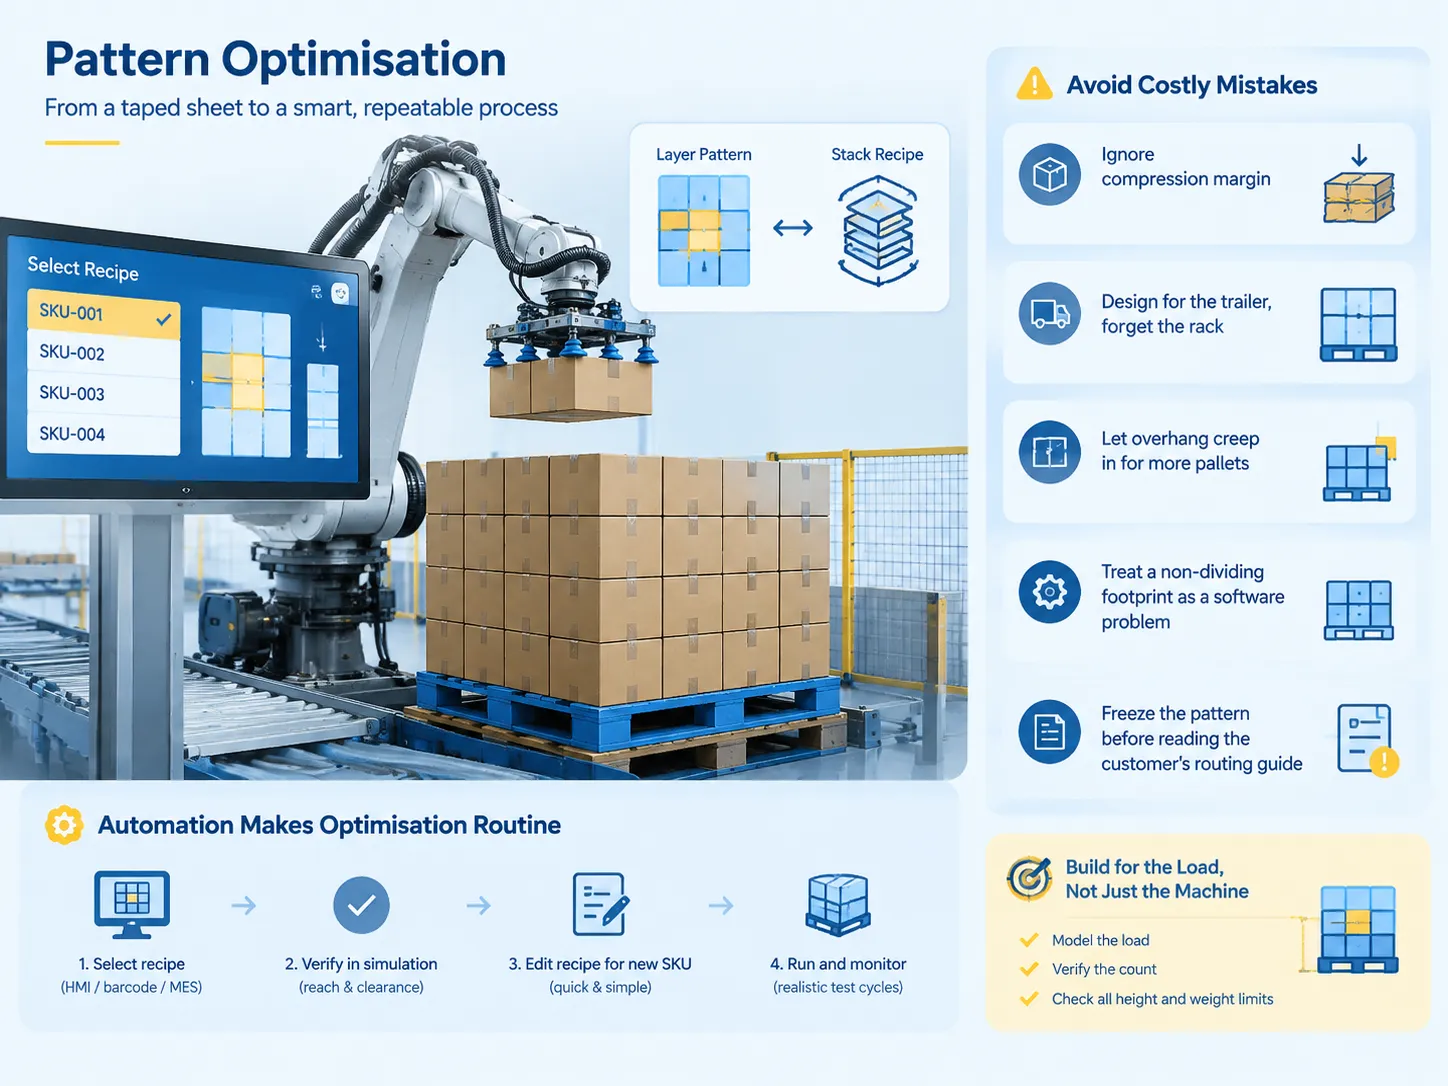
Quando os padrões existem como instruções e não apenas como um papel impresso colado na máquina, a otimização torna-se parte de um processo em vez de uma operação única. Um padrão em camadas existe no sistema na forma de um banco de dados de posicionamento obtido a partir das dimensões das unidades e do tamanho da plataforma. A receita contém informações sobre a forma como as camadas se entrelaçam, giram e mudam de posição. É o operador quem escolhe uma receita via HMI, ou ela é selecionada automaticamente pela máquina dependendo do código de barras ou das informações do sistema.
Existem três coisas que poderiam ser implementadas para tornar esse sistema mais eficiente. Primeiro, é importante verificar se a camada pode ser alcançada na simulação offline antes que a estação de trabalho seja criada. Um padrão que não pode ser alcançado na oitava camada é um problema mecânico e não de programação. Segundo, deve ser confirmado que, nas condições em que um novo SKU é adicionado ao sistema, apenas um ajuste da receita é necessário. Deve-se estabelecer quem é responsável por isso. Por fim, é importante manter o teste do padrão realista ao avaliar o suporte das bordas, pois testar um padrão feito com embalagem ideal e depois testá-lo com caixas sobrecarregadas ou inchadas levará a alguns problemas de posicionamento, que serão percebidos como problemas com o robô.
Erros de configuração que custam dinheiro real
Os erros custosos se repetem. Melhorar as camadas por palete sem verificar os limites de compressão, assim o envio está em boas condições, mas a camada inferior está deformada. Projetar para o trailer em vez de para o rack. Fazer concessões para algum saliente para atender a um requisito de quantidade de paletes. Considerar uma pegada não separadora como um problema de software em vez de um problema de embalagem. Finalizar um padrão antes de ler as instruções de roteamento do cliente.
Há também um problema mais complexo: criar um padrão que seja adequado para a máquina em vez da carga. Um padrão que seja adequado para os garras, mas tenha o centro de gravidade da carga muito alto faz com que pareça bom no final do processo, mas falhe no trailer. A solução não é particularmente empolgante — criar um modelo para uma carga, verificar a quantidade e compará-la com todas as possíveis restrições de altura e peso, e só então ajustar uma máquina.
Como a benlongkj se encaixa neste cenário
Devemos ser diretos sobre onde estamos. A benlongkj constrói sistemas de montagem automatizados, moldes de injeção e linhas de produção dedicadas — incluindo linhas de produção automáticas de MCB que levam um disjuntor desde a moldagem e montagem até o teste e embalagem. Na posição inicial, não somos fabricantes de paletizadores, nem oferecemos um software para otimizar os padrões. Em vez disso, o que fornecemos no âmbito do nosso serviço é o design da sequência de fabricação industrial, que envolve os processos de acumulação, orientação, rotulagem e inspeção, relacionados à introdução do produto na paletização.
Isto é muito importante destacar, pois normalmente é o paletizador que é culpado pela falha do padrão, enquanto na realidade, a razão da falha está em algum lugar muito antes. Quando caixas chegam rotacionadas em 15°, sobrecarregadas ou com a etiqueta virada para o lado errado, não há padrão que possa ajudar. A maior parte do nosso trabalho é direcionada para a criação de uma entrada consistente para que boas receitas possam ser implementadas efetivamente.
Perguntas frequentes
O que significam TI e HI em uma folha de padrão de palete?
TI refere-se a quantas unidades são encontradas em uma camada e HI denota quantas camadas estão presentes em um palete. Uma configuração 16 × 4 resultará em um total de 64 unidades. Ambos os números devem ser fornecidos na folha de especificações ou documentos de roteamento porque o armazém de recebimento verifica a carga em relação a esses números sem quebrar a cobertura stretch.
Como calcular unidades por camada?
Use a medida do comprimento do deck dividida pelo comprimento da unidade, e o mesmo para a largura do deck e largura da unidade, e então multiplique os dois números resultantes. Por exemplo, o caso de um deck de 48 × 40 polegadas e uma caixa de 12 × 10 dará 4 unidades ao longo do comprimento e 4 unidades ao longo da largura — totalizando assim 16 unidades. Nos casos em que a unidade não se encaixa uniformemente no deck, deve-se decidir entre perder partes do deck, permitir que a unidade fique pendurada ou colocar uma fileira alternada.
Empilhamento em coluna ou entrelaçado: qual é melhor?
Se a resistência à compressão e o tempo de ciclo forem as principais preocupações, o empilhamento em coluna pode ser realizado. Se a carga precisar suportar transporte de longa distância, o entrelaçamento deve ser usado neste ponto. Vale notar que o entrelaçamento requer cerca de 40 a 50% da resistência à compressão da caixa porque os cantos não estão mais alinhados, portanto, esta não é a escolha certa para produtos pesados enviados por longas distâncias e que possuem boa embalagem.
Um robô paletizador pode manusear mais de um SKU no mesmo palete?
Certamente. O uso de paletes mistos de SKU e paletes arco-íris é comum nas células automatizadas orientadas por receita de hoje; o software da máquina tem potencial para manusear quantos produtos forem necessários. Portanto, o meio permite a possibilidade limitada apenas em termos de ferramentas, já que uma ventosa para caixas não pode pegar uma bolsa.
O padrão do palete afeta o custo do frete?
Em termos simples, o peso dimensional e a densidade do palete dão origem a cobranças do transportador baseadas no peso real ou no peso dimensional, o que for maior. Essencialmente, quanto mais denso o palete, haverá menos remessas para o mesmo nível de carga de produto. De 12 a 16 unidades por camada implica um aumento de 33% na otimização da densidade em comparação com o mesmo tamanho de trailer.
Referências
- ISO — ISO 3394:2012 Dimensões de embalagens retangulares rígidas
- NIST — Manual 44, Especificações, Tolerâncias e Outros Requisitos Técnicos para Dispositivos de Pesagem
- UL Solutions — Normas de teste para paletes e cargas unitárias
- ASTM International — D4169 Prática padrão para testes de desempenho de contêineres e sistemas de transporte
- US EPA — Reutilização de paletes e orientações para embalagens de madeira
- MHI — Material de referência para carga unitária e paletização
Conclusão
Embora o design de uma carga em palete não faça parte do processo de envio, é imperativo que o design seja avaliado tanto em relação ao layout do palete quanto às medidas tomadas para a proteção do design antes que o design final seja definido.