
 Benlong




Cara Meningkatkan Sistem yang Ada dengan Otomasi Industri
Masuk ke pabrik manufaktur switchgear besar di India dan Anda akan melihat yang lama dan yang baru dilengkapi dengan teknologi canggih; di sebuah aula otomatisasi modern sedang diterapkan sementara di aula lain semua teknik konvensional masih digunakan sejauh perakitan dan pengujian terkait. Mengganti seluruh fasilitas lama sepenuhnya tidaklah terjangkau; dibutuhkan investasi yang cukup besar untuk memiliki bangunan dan fasilitas lainnya. Jalan yang lebih cerdas adalah mempertahankan apa yang berfungsi dan menambah otomasi industri di atasnya, stasiun demi stasiun.
Dalam panduan ini kami akan menjelaskan bagaimana Anda dapat meningkatkan lini produksi yang sudah ada. Anda akan mempelajari apa arti dari peningkatan, apa yang harus dicari untuk mengenali bahwa lini Anda perlu ditingkatkan, dan bagaimana cara melakukan peningkatan lini Anda. Benlong Automation memiliki pengalaman bertahun-tahun bekerja dengan produsen listrik India seperti HPL, Havells, dan banyak lainnya.
Singkatnya, peningkatan dalam manufaktur switchgear berarti memasang peralatan otomatisasi industri untuk alur kerja yang Anda miliki saat ini dan terbukti sangat efektif dalam pembuatan pemutus sirkuit.

Apa Arti Meningkatkan Sistem yang Ada dengan Otomatisasi Industri?
Untuk meningkatkan sistem yang ada dengan otomatisasi industri berarti memodernisasi proses produksi yang masih berfungsi dengan menerapkan mesin, kontrol, dan sistem perangkat lunak alih-alih mengganti proses secara total. Modernisasi ini adalah retrofit, bukan pembangunan ulang, yang berarti bahwa rumah cetakan, pemasok komponen, desain produk, proses ini disebut retrofitting operasi karena tidak perlu menggantinya secara total untuk mendapatkan teknologi modern.
Untuk menggambarkan prinsip retrofitting, dapat dibandingkan dengan memperbaiki sebuah rumah. Rumah tetap di fondasi lama, tetapi instalasi listriknya diganti; peralatan rumah tangga modern dipasang di rumah, dan kontrol pintar ditambahkan.
Di pabrik manufaktur pemutus sirkuit, fondasi proses adalah produk itu sendiri, sementara peningkatan terdiri dari beberapa hal.
Singkatnya, dalam praktiknya, pelaksanaan peningkatan lini produksi dalam proses manufaktur sirkuit listrik tegangan rendah mencakup empat aspek penting sebagai berikut:
Otomatisasi mekanis (sistem pemberian otomatis dan pick-and-place serta operasi lain yang menggantikan yang manual);
Otomatisasi proses (termasuk pengelasan loop tertutup, kalibrasi termal dan magnetik otomatis, pengujian hi-pot dengan penyortiran lulus/gagal);
Otomatisasi kontrol (sistem PLC dan HMI yang menyimpan resep yang memungkinkan perubahan parameter lini sirkuit dalam waktu singkat);
Otomatisasi data (ini mencakup pencatatan data mengenai hasil pengujian, torsi mekanis, dan energi pengelasan yang digunakan untuk setiap unit serta ekspor data untuk MES dan ERP).
Pabrik jarang membutuhkan keempatnya sekaligus. Untuk pandangan yang lebih luas tentang migrasi sistem kontrol (PLC warisan, SCADA, dan HMI), lihat panduan kami tentang layanan peningkatan sistem otomasi; artikel ini fokus pada peralatan produksi itu sendiri.
Mengapa Produsen Elektrikal India Sedang Melakukan Peningkatan Sekarang
Otomasi industri di India telah beralih dari sekadar kebutuhan tambahan menjadi persyaratan kompetitif di sektor switchgear, dan tiga tekanan menjelaskan alasannya.
Sertifikasi wajib. Berdasarkan Peraturan Pengendalian Kualitas Peralatan Elektrikal, pemutus sirkuit yang dibuat sesuai IS/IEC 60947-2 — adopsi India dari IEC 60947-2 — harus membawa lisensi dari Biro Standar India. Sertifikasi memberikan penghargaan atas konsistensi: seorang produsen harus menunjukkan bahwa setiap unit trip berada dalam kurva yang ditentukan, bukan hanya sampel yang dikirim ke laboratorium. Meja kalibrasi manual membuat hal itu sulit dijamin dalam volume besar.
Pertama, sertifikasi wajib. Menurut Peraturan Pengendalian Kualitas Peralatan Elektrikal, setiap saklar switchgear yang dikembangkan sesuai IS/IEC60947-2 diwajibkan oleh standar India untuk diberikan lisensi oleh Bureau of Indian Standards. Sertifikasi mengakui kepatuhan, yang mengharuskan produsen dapat membuktikan bahwa setiap unit saklar yang diproduksi akan berfungsi lebih baik dari nilai yang ditentukan. Ini tidak mudah dicapai pada stasiun pengujian manual.
Kedua, pertumbuhan yang menguntungkan. Fasilitas bersama yang dibuat oleh konstruksi perumahan dan perusahaan komersial selalu berakhir di stasiun distribusi. Merek switchgear terkemuka memperluas kemampuan dengan cepat tetapi menggunakan lebih banyak stasiun manual menyebabkan kebutuhan akan personel tambahan, area lantai yang lebih besar, dan variabilitas yang lebih tinggi.
Terakhir, ekspektasi terhadap ekspor. Karena beberapa alasan, sebagian besar switchgear buatan India dikirim ke pasar Timur Tengah, Afrika, dan Asia Selatan tetangga. Mereka memerlukan verifikasi bahwa saklar memenuhi standar yang diperlukan.
Ikhtisar kami tentang produsen pemutus sirkuit terkemuka di India membahas lanskap kompetitif secara lebih mendalam.
Tanda Bahwa Jalur Produksi Anda Saat Ini Membutuhkan Peningkatan
Sebagian besar pabrik tidak memerlukan konsultan untuk menunjukkan di mana masalahnya. Indikasi khas meliputi:
Output dibatasi oleh jumlah operator bukan oleh kecepatan mesin.
Perbedaan waktu dari suatu operasi menjadi lebih besar antara operator, atau seiring waktu, atau selama musim. Pada musim panas, pengerjaan ulang meningkat.
Hanya beberapa sampel dari setiap batch yang diperiksa secara rutin, sehingga penolakan terjadi di tangan pelanggan.
Beberapa bagian peralatan termasuk pelat arc chute, pegas, dan bimetal hilang, dan tidak ada yang mengetahui sampai analisis barang yang dikembalikan dilakukan.
Memasang satu hitungan kutub atau rating arus memakan banyak waktu karena pengaturan manual.
Tidak ada catatan kalibrasi dan hasil hi-pot untuk mengevaluasi kinerja keseluruhan produksi.
Jika tiga atau lebih pernyataan ini berlaku, berarti kasus untuk otomasi sudah terbukti; namun, masih diperlukan untuk menentukan dari mana memulai dan aspek teknologi mana yang harus diperbaiki.
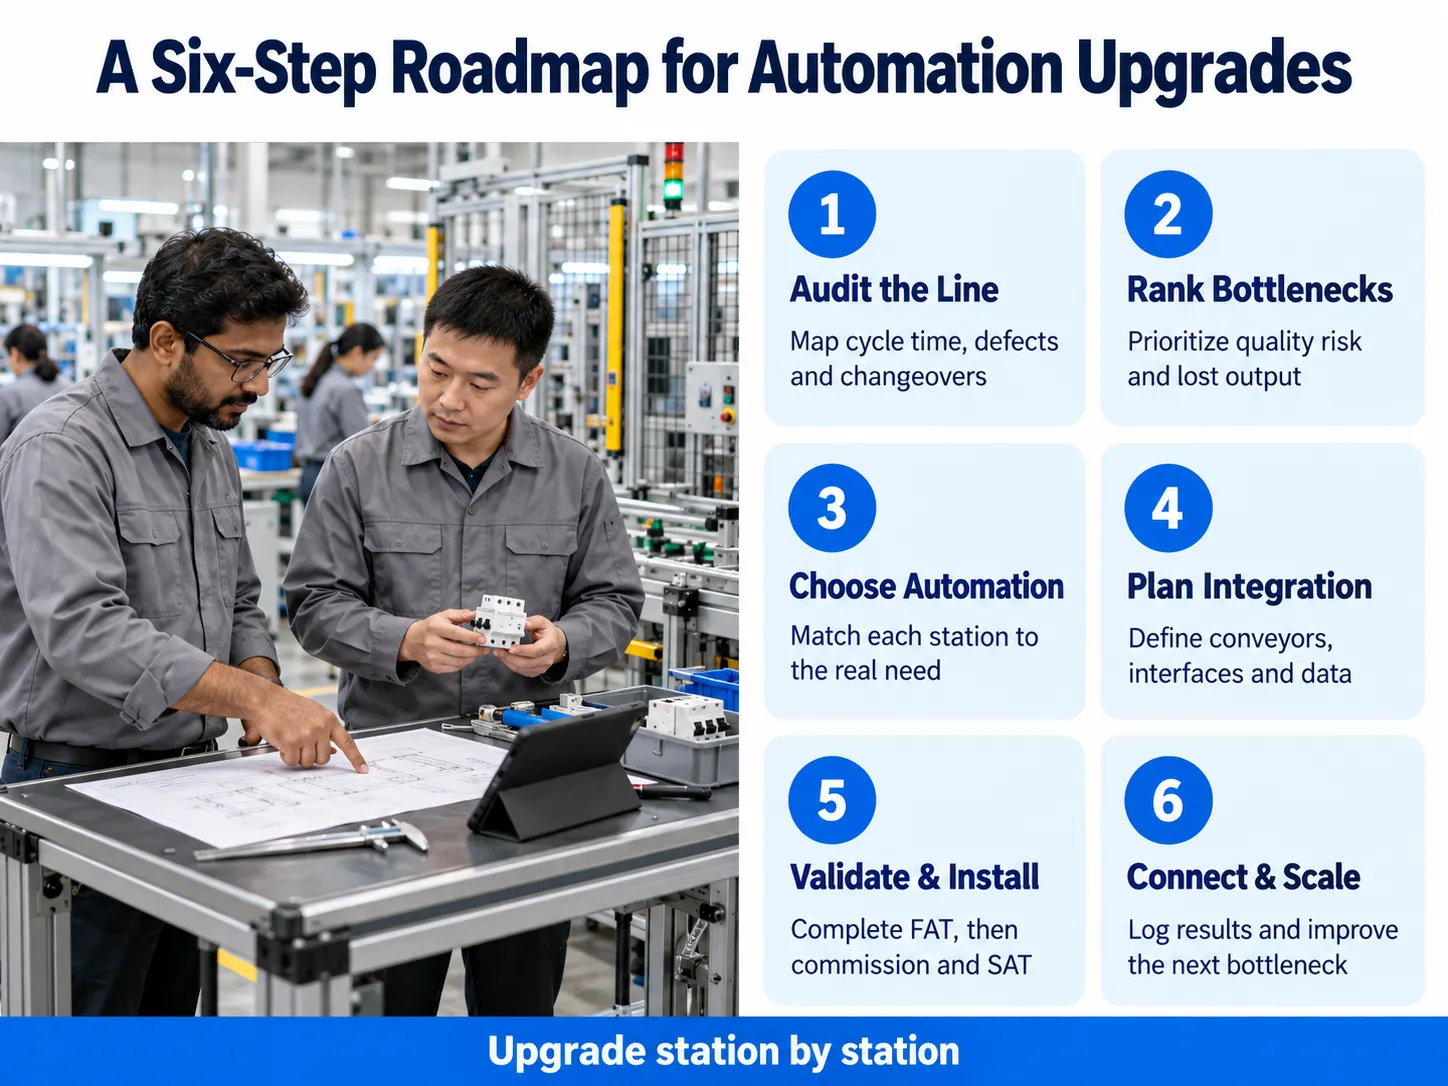
Cara Meningkatkan Sistem yang Ada: Peta Jalan Enam Langkah
Sebuah peningkatan otomasi yang sukses mengikuti urutan yang disiplin. Ini adalah pendekatan yang sama yang digunakan tim teknik Benlong saat mengerjakan proyek untuk pelanggan di India.
Langkah 1: Audit lini saat ini
Katalogkan setiap stasiun termasuk waktu siklusnya, jumlah pekerja, jumlah cacat, dan durasi yang dibutuhkan untuk beralih stasiun. Kumpulkan produk, sketsa, dan persyaratan pengujian IS/IEC yang relevan. Audit ini akan menunjukkan dengan tepat di mana hambatan terjadi — biasanya berbeda dari apa yang dipikirkan manajemen.
Langkah 2: Peringkat hambatan berdasarkan risiko kualitas dan kehilangan throughput
Prosedur yang memerlukan sertifikasi (kalibrasi, pengujian trip, hi-pot) dan menyebabkan sebagian besar kesalahan kerja (perakitan bagian kecil, penumpukan pelat, pengelasan bimetal) biasanya dilakukan terlebih dahulu. Proses pengepakan dan penandaan dapat menunggu.
Langkah 3: Pilih tingkat otomatisasi yang tepat untuk setiap langkah
Tidak semua stasiun memerlukan robot. Pabrik semi-otomatis dengan pemuatan manual dapat memberikan kualitas yang sama dengan biaya jauh lebih rendah dibandingkan lini otomatis penuh yang akhirnya hanya membayar sendiri jika ada volume produk yang signifikan dan keluarga produk tetap tidak berubah. Perbandingan kami produksi otomatis penuh vs semi-otomatis menjelaskan cara memutuskan.
Langkah 4: Rancang untuk integrasi dengan apa yang sudah Anda jalankan
Stasiun baru harus menerima bagian dari konveyor yang ada, sesuai dengan ruang lantai yang tersedia, dan terhubung dengan sistem pabrik. Tentukan antarmuka data (OPC UA atau Modbus TCP) dan nomor seri yang diberi kode batang atau laser pada tahap desain — memasangnya kemudian akan jauh lebih mahal.
Langkah 5: Uji sebelum pengiriman, komisioning dalam jendela yang direncanakan
Tegaskan uji penerimaan pabrik (FAT) di pabrik pemasok dengan sampel Anda sendiri, kemudian uji penerimaan situs (SAT) setelah instalasi. Penjadwalan instalasi saat penghentian yang direncanakan menjaga lini yang ada tetap berproduksi sampai stasiun baru terbukti.
Langkah 6: Hubungkan data, lalu skala
Setelah stasiun mencatat hasil, tambahkan dasbor SPC dan pelacakan OEE, lalu perluas otomatisasi ke hambatan berikutnya. Artikel kami tentang MES untuk lini produksi MCB berkecepatan tinggi menjelaskan bagaimana lapisan data itu bekerja.
Bagaimana Benlong Automation Membantu Merek Listrik Terdepan India Melakukan Upgrade
Benlong Automation berlokasi di Yueqing, Wenzhou, yang kebetulan merupakan pusat manufaktur listrik tegangan rendah di China. Perusahaan ini memproduksi peralatan khusus untuk perakitan, pengelasan, dan pengujian berbagai produk, termasuk MCB, MCCB, RCCB, ACB, kontaktor, SPD, dan meter energi. India telah muncul sebagai salah satu pasar utama ekspornya, dan di antara kliennya terdapat beberapa nama paling terkenal di industri switchgear India.
Apa yang dihargai oleh produsen India dalam retrofit otomasi industri ini model adalah bahwa Benlong tidak meminta mereka untuk membuang proses mereka. Setiap mesin dibuat khusus sesuai dengan gambar teknis, sampel, dan spesifikasi produk yang diinginkan oleh pelanggan, memungkinkan mesin untuk menggantikan atau menambah lini produksi yang ada dengan mudah. Lanskap pemasok yang lebih luas dibahas dalam panduan kami tentang produsen mesin perakitan otomatis di India.
Komersial dan industri
HPL memproduksi MCB, MCCB, switchgear, dan meter listrik, yang berarti pabriknya memproduksi beberapa keluarga produk dengan ukuran rangka dan proses pengujian yang berbeda. Untuk produsen yang beragam ini, mesin berbasis resep sangat penting; mesin yang dapat beralih antara 1-fase dan 4-fase, atau antara rating arus, dengan memasukkan program baru alih-alih mengatur ulang perlengkapan secara manual. HPL adalah salah satu merek India yang telah bekerja sama dengan Benlong, dan fleksibilitas multi-produk semacam ini menjadi inti dari Jalur perakitan otomatis MCB, yang menangani 1P hingga 4P dengan pergantian dalam waktu kurang dari 30 menit.
C&S Electric
C&S Electric dikenal dengan rangkaian domestik yang luas dari MCB hingga MCCB dan ACB untuk proyek industri dan infrastruktur. Rangka yang lebih besar membawa tantangan mekanis dan listrik yang lebih besar: penyelarasan arc chute, tekanan kontak, torsi pada sekrup mekanisme, dan kalibrasi overload jangka panjang. C&S Electric muncul dalam daftar pelanggan Benlong, dan untuk kelas produk ini Benlong memasok Jalur produksi otomatis MCCB untuk rangka 100A–1600A — dengan riveting servo, pengencangan terkendali torsi, kalibrasi unit trip elektronik, dan pelacakan MES — serta bangku kalibrasi termal MCCB jangka panjang dengan 4 hingga 16 stasiun independen.
Perusahaan besar India dengan pabrik dan distribusi nasional berada di tengah.
Havells adalah salah satu merek listrik konsumen dan bangunan terbesar di India, dengan MCB, RCCB, MCCB, dan papan distribusi yang dijual melalui jaringan yang sangat luas. Pada volume tersebut, konsistensi adalah segalanya: pemutus yang trip sedikit terlambat dalam satu shift adalah klaim garansi beberapa bulan kemudian. Havells juga termasuk pelanggan Benlong. Untuk program MCB volume tinggi, peningkatan yang paling cepat kembali biasanya adalah pengujian inline 100%: Jalur pengujian otomatis MCB Benlong menjalankan 1.800–2.400 unit per jam melalui trip instan, kalibrasi termal, resistansi kontak, dan pemeriksaan visual, mencatat setiap hasil terhadap nomor seri.
Polycab
Polycab, yang paling dikenal untuk kabel dan kawat, telah mengembangkan bisnis switchgear dan produk listriknya. Produsen yang mengembangkan lini produk baru menghadapi pilihan khusus: berinvestasi dalam lini otomatis penuh sejak hari pertama, atau mengotomatisasi langkah-langkah kritis kualitas terlebih dahulu dan berkembang menjadi otomatisasi penuh. Untuk jalur kedua itu, stasiun semi-otomatis seperti halaman produk mesin perakitan semi-otomatis saluran busur MCB kami. Benlong mengurangi waktu perakitan sebesar 50–70% dibandingkan dengan penumpukan manual sambil menjaga pengeluaran modal tetap rendah, dan lini pengelasan otomatis set trip termal MCB menghadirkan pengelasan tertutup dengan penyelarasan visual (±0,05 mm) pada sambungan bimetal yang menentukan apakah pemutus trip dengan benar.
Di semua empat merek, logikanya sama: pertahankan produk dan pabrik, otomatisasi langkah-langkah di mana variasi manusia merugikan kualitas atau kapasitas, dan tangkap data yang membuktikan kepatuhan.
Menyesuaikan Bottleneck dengan Upgrade yang Tepat
Tabel di bawah merangkum di mana peralatan Benlong biasanya ditempatkan dalam lini pemutus sirkuit yang sudah ada. Angka diambil dari spesifikasi produk yang diterbitkan oleh Benlong.
| Bottleneck dalam lini yang ada | Upgrade Benlong | Performa yang diterbitkan |
|---|---|---|
| Perakitan komponen MCB manual (15–20 detik per unit) | Jalur perakitan otomatis MCB | 2–3,5 detik per buah, inspeksi visual di setiap stasiun, pergantian 1P–4P dalam waktu kurang dari 30 menit |
| Pelat arc chute yang ditumpuk secara manual | Mesin perakitan semi-otomatis arc chute | 10–20 detik per perakitan dibandingkan 30–60 detik manual; sensor hitung pelat dan penyelarasan |
| Pengelasan bimetal manual | Jalur pengelasan otomatis thermal trip set | Penyelarasan visual ±0,05 mm, pemantauan energi las 100%, lebih dari 10.000 unit per shift |
| Pengujian trip manual berbasis sampel (60–80 unit/jam) | Jalur pengujian otomatis MCB | 800–2.400 unit/jam, akurasi arus ±0,5%, pencatatan data penuh |
| Perakitan MCCB dan kalibrasi ETU secara manual | Jalur produksi otomatis MCCB | Sekitar 30 detik per buah, frame 100A–1600A, sesuai IEC 60947-2 |
| Pengujian overload jangka panjang yang tidak stabil | Bangku kalibrasi termal jangka panjang MCCB | Drift arus di bawah 2% selama 8 jam, 4–16 stasiun paralel |
Manfaat Upgrade daripada Penggantian
- Operasi lebih efisien tanpa peningkatan tenaga kerja. Perakitan otomatis 5 hingga 10 kali lebih cepat daripada perakitan tradisional sementara pengujian otomatis memungkinkan throughput dari puluhan hingga ribuan buah per jam.
Kualitas statistik. Inspeksi visual, perakitan yang diverifikasi sensor, dan kalibrasi loop tertutup mengurangi variasi operator ke operator – misalnya penyebab utama kegagalan lapangan pada pemutus sirkuit yang diproduksi secara manual.
Pengujian lengkap bukan sampling. Setiap pemutus sirkuit diuji dan disortir sehingga cacat ditemukan sebelum pelanggan melihatnya dan tidak masuk ke dalam kemasan.
Ketertelusuran yang kompatibel dengan audit. Waktu setiap trip, torsi, dan profil pengelasan untuk setiap pemutus sirkuit dihubungkan dengan nomor seri untuk inspeksi BIS, audit akun utama, dan dokumen ekspor.
Investasi yang aman. Cetakan dan desain produk yang ada terus digunakan; dana hanya dikeluarkan pada bagian yang memperbesar kapasitas bottleneck.
Pengeluaran bertahap. Upgrade dapat diatur tahap demi tahap sehingga pengeluaran dibagi sesuai anggaran.
Untuk data lebih lanjut tentang peningkatan produktivitas dan kualitas, lihat artikel kami tentang manfaat efisiensi otomasi industri.
Tantangan Umum dan Cara Menghindarinya
| Challenge | Cara menghindarinya |
|---|---|
| Spesifikasi yang tidak jelas menyebabkan mesin tidak sesuai dengan produk | Kirim sampel fisik, gambar, waktu siklus target, dan kriteria penerimaan sebelum penawaran, dan tulis dalam kontrak |
| Stasiun baru tidak dapat terhubung ke konveyor atau sistem yang ada | Definisikan antarmuka mekanis, I/O, dan protokol data (OPC UA / Modbus TCP) selama desain |
| Produksi berhenti selama instalasi | Lakukan FAT lengkap di pabrik pemasok terlebih dahulu; pasang pada jendela shutdown yang direncanakan |
| Operator menolak atau salah menggunakan peralatan baru | Sertakan pelatihan di lokasi dan resep HMI yang jelas; libatkan supervisor lini sejak tahap audit |
| Total biaya landed lebih tinggi daripada harga mesin | Anggarkan biaya pengiriman, bea cukai, GST, instalasi, dan suku cadang — bukan hanya harga ex-works |
Biaya, Waktu Tunggu, dan Pengembalian Investasi
Setiap mesin Benlong dirancang khusus, jadi harga tergantung pada rentang produk, tingkat otomatisasi, dan target output. Waktu tunggu dari spesifikasi yang diterbitkan Benlong memberikan panduan perencanaan yang realistis:
| Jenis peningkatan | Waktu produksi khas | Indikasi pengembalian investasi yang diterbitkan |
|---|---|---|
| Stasiun perakitan semi-otomatis | 30–45 hari | Sekitar 6–9 bulan |
| Bangku kalibrasi termal jangka panjang | 45–60 hari | Contoh pelanggan: 8 bulan |
| Jalur perakitan atau pengujian otomatis MCB | 60–90 hari | Sekitar 9–18 bulan |
| Jalur pengelasan trip termal | 60–90 hari (90–120 untuk desain baru) | Tergantung pada volume dan biaya cacat |
| Jalur produksi otomatis MCCB | 90–120 hari | Contoh pelanggan: 14 bulan |
Pengembalian investasi tergantung pada biaya tenaga kerja, volume, tingkat cacat, dan eksposur garansi di pabrik Anda sendiri; minta perhitungan ROI berdasarkan angka Anda sebelum berkomitmen.
Kesimpulan
Peningkatan tidak berarti memulai dari awal. Bagi produsen listrik di India, jalur tercepat menuju kualitas yang lebih baik dan output yang lebih tinggi adalah mempertahankan pabrik dan produk yang mereka miliki, kemudian mengotomatisasi langkah-langkah di mana variasi manusia paling mahal — kalibrasi, pengujian, perakitan presisi, dan pengelasan — serta menangkap data yang membuktikan setiap unit sesuai standar.
Benlong Automation telah menghabiskan bertahun-tahun melakukan hal ini untuk pasar India, bekerja dengan merek termasuk HPL, C&S Electric, dan Havells, serta dengan produsen di setiap tahap mulai dari stasiun semi-otomatis pertama mereka hingga jalur lengkap. Jika Anda merencanakan peningkatan, hubungi tim teknik Benlong dengan sampel produk Anda, output saat ini, dan kapasitas target untuk proposal yang disesuaikan dan analisis ROI.
Huang Xiaolei | Benlong Otomasi




