
 benlong




Optimisation du schéma de configuration de la charge sur palette : schéma, couches et unités par couche
Une personne doit comprendre qu'une palette peut fournir les réponses à trois choses : combien de colis (ou unités) se trouvent dans une couche ; combien de couches de colis (ou unités) composent la palette ; et enfin où se trouve la palette dans le camion/remorque. Répondre correctement à ces trois questions permet de charger une plus grande quantité de produit sur chaque camion ; de réduire les rejets aux quais de réception ; et d'éviter de payer des personnes pour réempiler les palettes à 2h du matin. Si la personne répondant à ces questions se trompe, elle peut toujours avoir une excellente visualisation de ce qui se passe sur l'IHM jusqu'au moment où la charge commence à descendre la première courbe – à ce moment-là, elle comprendra le jargon, le type de géométrie qui le sous-tend, sa vue complète de la situation, et les opportunités potentielles d'optimisation concernant les caisses par palette.
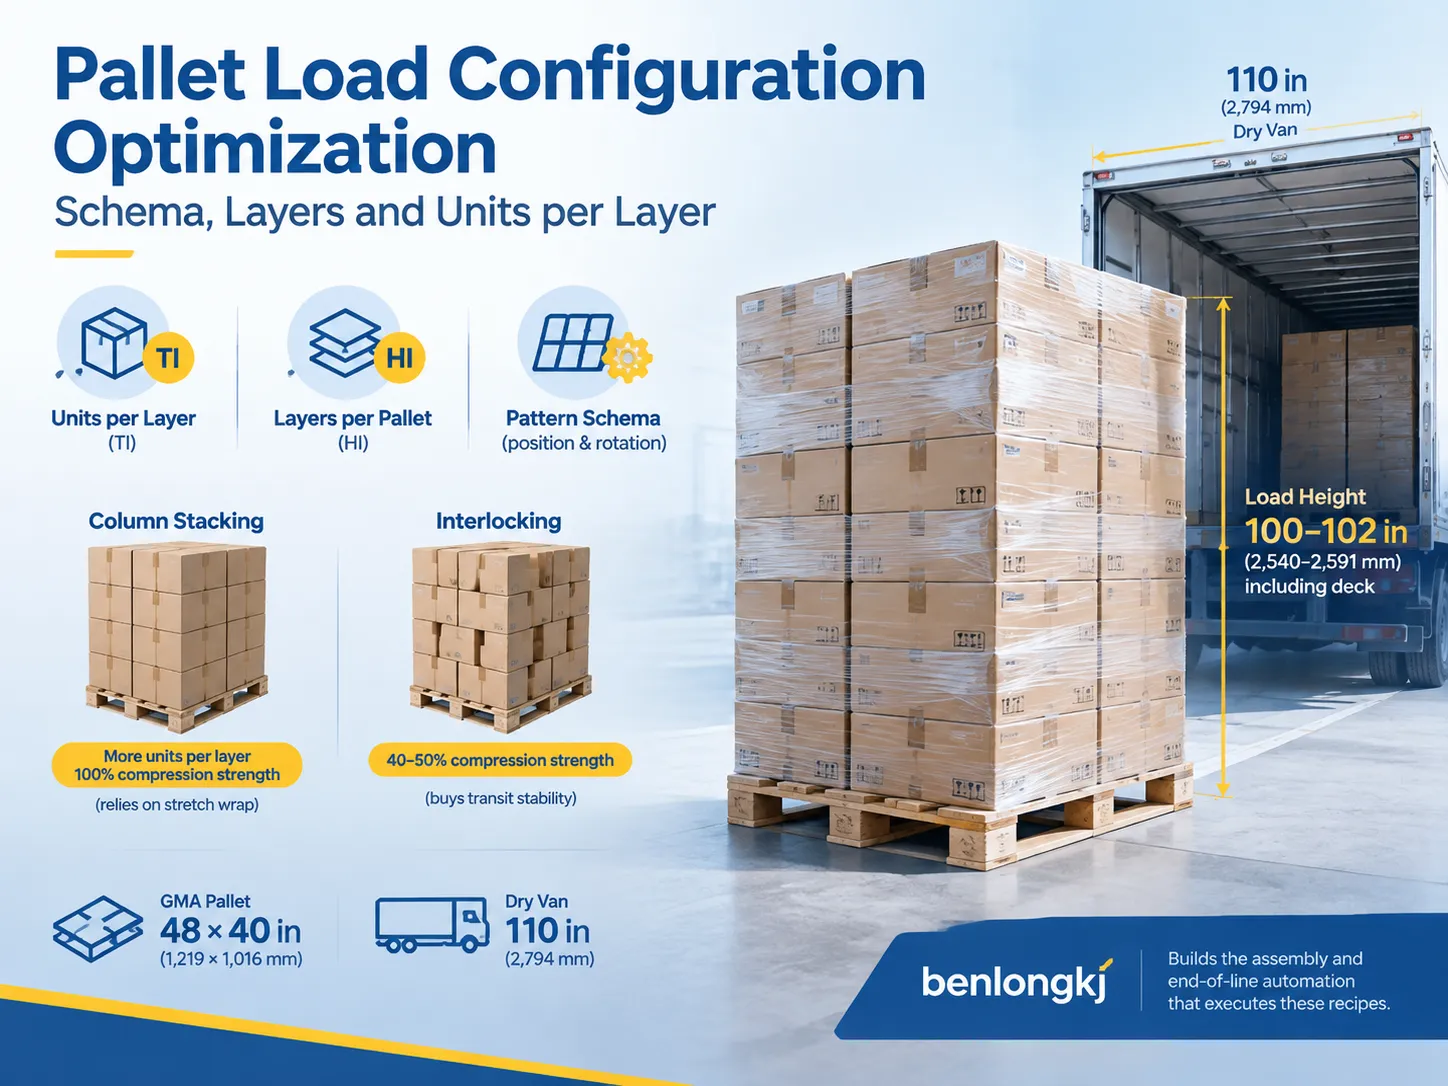
Lors de l'optimisation de la construction des palettes, vous devez prendre en compte 3 facteurs ; unités par couche (souvent appelé “ TI ”), couches par palette (parfois appelé “ HI ”), et le type de motif d'empilage que vous utiliserez pour empiler les palettes. En empilant vos palettes en colonnes, il est possible de maximiser la quantité totale d'unités dans les couches de la palette et de fournir un support de colis 100% en utilisant des films étirables, mais l'utilisation de méthodes d'emboîtement n'offre pas un support de colis aussi bon, l'emboîtement étant limité à environ 66% de votre support théorique maximal de colis. Si vous travaillez avec une taille de palette GMA typique de 48″ x 40″, et que les palettes doivent tenir à l'intérieur d'une remorque de 110″, alors la hauteur totale réelle de la cargaison chargée doit être d'environ 100″ à 102″ plus la hauteur de votre palette au-dessus de la cargaison.
TI et HI : les deux chiffres que votre client connaît déjà
Chacun des différents types de documents d'entrepôt — guides de routage et tableaux de configuration des palettes — porte le même code : TI × HI. TI fait référence au nombre d'articles dans une seule couche (cartons, plateaux, seaux, sacs, packs sous film rétractable), tandis que HI fait référence au nombre de couches sur la palette. Le calcul de TI et HI produit le nombre total d'unités dans l'expédition, qui est l'unité de mesure utilisée par le centre de distribution pour confirmer que les expéditions correspondent aux bons de commande sans vérifier aucune boîte de l'expédition.
Par exemple, si une palette indique 16 × 4, cela signifie qu'il y a 64 unités dans l'expédition ; une palette indiquant 10 × 5 se compose de 50 unités. Bien que deux palettes puissent sembler très similaires, elles peuvent constituer des quantités de cargaison qui varient considérablement, et ce changement se reflète directement dans les coûts de fret. Pour cette raison, les ingénieurs expérimentés considèrent TI et HI comme des critères de conception et non de simples mesures ; par exemple, s'ils ajustent le carton maître d'un demi-pouce, ils obtiennent quatre unités supplémentaires par couche.
Enfin, notez que TI et HI indiquent uniquement des quantités et non des formes. Deux expéditions avec des lectures identiques (12 × 5) peuvent varier considérablement lors du transport, selon que les cartons sont chargés sur la tranche ou tournés à chaque couche.
Ce que contient réellement un schéma de chargement de palette
Si vous définissez une nouvelle ligne, créez un modèle de simulation ou remplissez le tableau de recettes du robot, tout ce que vous avez est l’image du design. Par conséquent, vous avez besoin d’un ensemble de données qui décrit complètement le chargement et facilite aux deux départements la réalisation des mêmes palettes. Les douze champs suivants constituent l’ensemble minimum, et ils sont aussi la raison pour laquelle une ligne de production définie avant que l’empreinte du carton ne soit figée a tendance à nécessiter une retouche une fois que les caisses réelles arrivent du corrugateur. Un schéma pratique pour un SKU unique ressemble à ceci.
| Champ du schéma | Ce qu’il enregistre | Valeur typique |
|---|---|---|
| Empreinte de la palette | Longueur × largeur de la plate-forme, et format | 48 × 40 in (1 219 × 1 016 mm) GMA ; 1 200 × 800 mm EUR |
| Hauteur de la plate-forme | Épaisseur de la palette, ajoutée à la hauteur de la charge | 5-6 po (127-152 mm) |
| Dimensions de l’unité | Longueur × largeur × hauteur, empilées (et non montées) | 12 × 10 × 10 po (305 × 254 × 254 mm) |
| Orientations autorisées | Quelles rotations l’unité peut prendre (0° / 90° / 180° / 270°) | 0° et 90° uniquement |
| Unités par couche (TI) | Nombre dans une couche complète | 16 |
| Couches (HI) | Nombre de couches empilées sur la plate-forme | 4 |
| Famille de motifs | Colonne, emboîtement, moulin à vent, rangée divisée, spirale | Emboîtement, impair/pair |
| Limite de dépassement | Projection maximale de l’unité au-delà du bord de la plate-forme | 0 in (à fleur) à 1 in (25 mm) |
| Média intercalaires | Feuilles glissantes, coussinets de couche, points de colle, aucun | Feuille glissante tous les 2 couches |
| Unitarisation | Tours de film étirable, cerclage, planches d’angle | 3 tours de base + spirale jusqu’en haut |
| Plafond de hauteur | La limite gouvernante, la plus basse des deux | Remorque 110 in ; poutre de rack 96 in |
| Plafond de poids | Classement de la palette et préférence du transporteur | 2 500 lb max ; 2 000 lb préféré |
Complétez ces douze cases et une cellule d’emballage, une équipe manuelle ou un entrepôt externe formera précisément la même charge. Omettez-en une — la surcharge est la victime courante — et vous obtenez une charge qui respecte le nombre sur les documents tout en échouant sur le camion.
Les cinq familles de motifs, et ce que chacune coûte
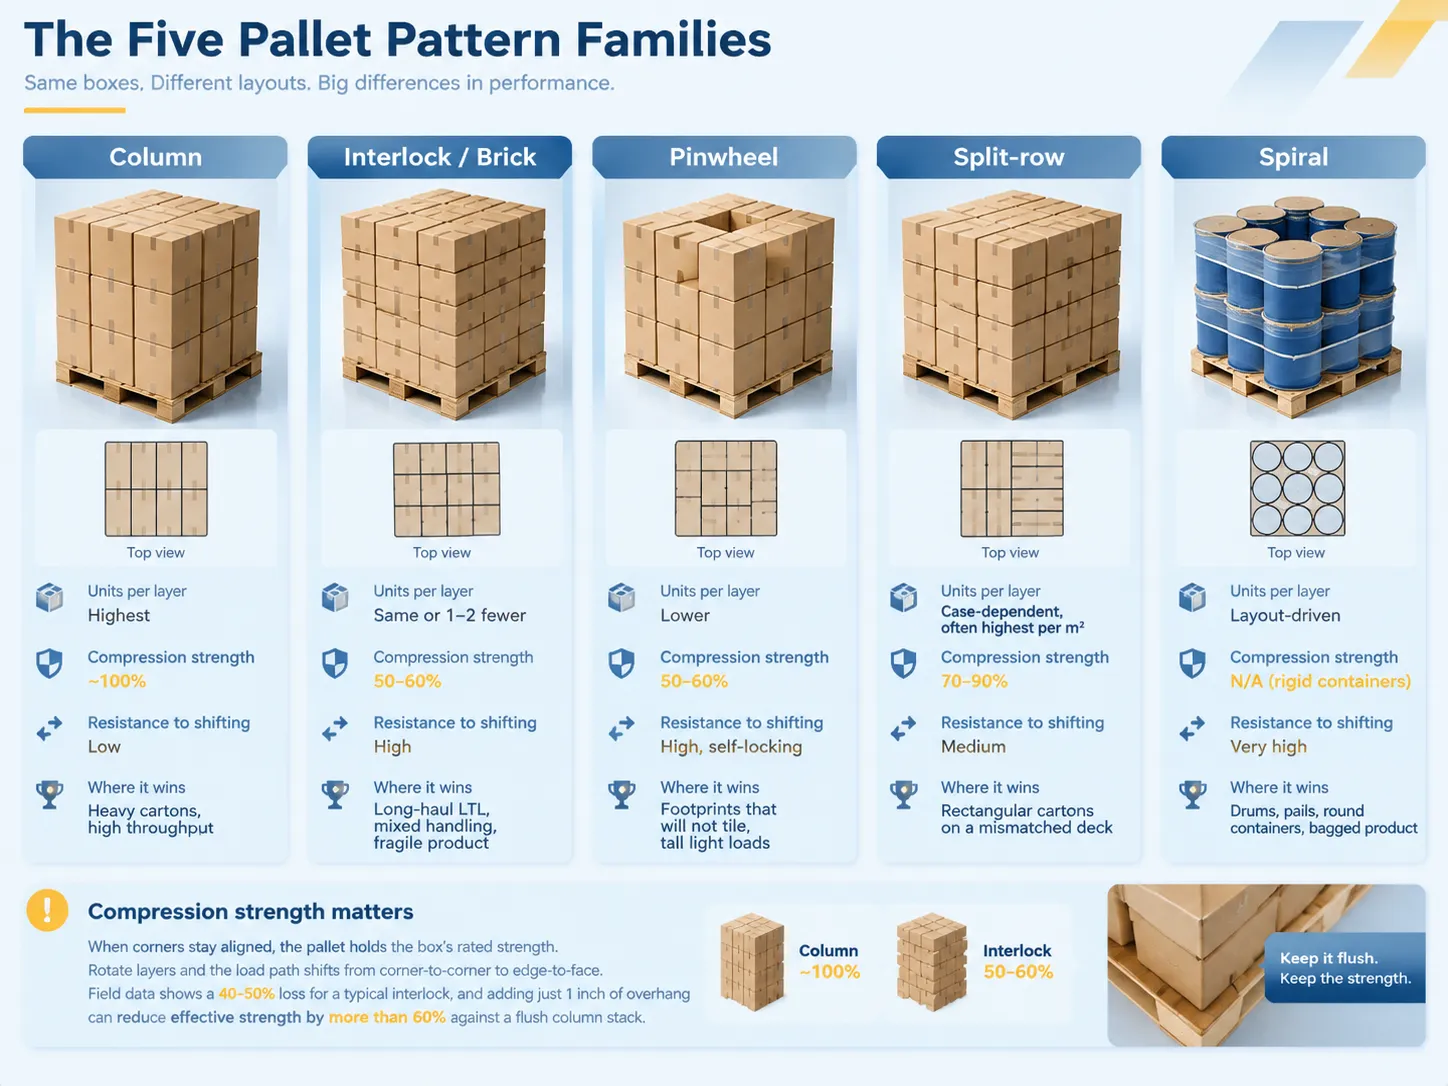
En fait, presque tous les designs de palettes peuvent être classés en cinq catégories. Dans l’empilement en colonne, la même couche est empilée continuellement sur toute la hauteur de la palette. Dans le motif emboîté (également appelé motif en brique), les couches de boîtes sont tournées de 90 degrés à chaque couche alternée de manière à ce que les coins des boîtes de différentes couches soient verrouillés ensemble. Le motif moulin à vent désigne l’arrangement des boîtes autour d’un espace vide au centre de la couche, nécessaire pour les unités ayant une forme irrégulière. Le motif rangée divisée implique d’empiler les boîtes différemment de celles de la couche précédente. La spirale convient aux palettes avec des boîtes ou des paquets ronds.
| Famille de motifs | Unités par couche | Résistance à la compression conservée | Résistance au déplacement | Où il excelle |
|---|---|---|---|---|
| Colonne | La plus élevée | ~100% | Faible — dépend du film | Cartons lourds, chaîne d’approvisionnement courte, haut débit |
| Emboîtement / brique | Même nombre ou 1-2 de moins | 50-60% | Haut | Transport longue distance LTL, manutention mixte, produit fragile |
| Étoile à pales | Plus bas | 50-60% | Élevé, auto-bloquant | Empreintes qui ne se carrelent pas, charges hautes et légères |
| Rangée divisée | Dépend du cas, souvent le plus élevé par mètre de plate-forme | 70-90% | Moyen | Cartons rectangulaires sur une plate-forme non assortie |
| Spirale | Basé sur la disposition | N/A pour conteneurs rigides | Très élevée | Fûts, seaux, conteneurs ronds, produit en sac |
Il faut insister sur les chiffres de compression car ce sont des aspects que les gens ne prennent pas au sérieux. Lorsque les coins des cartons restent alignés, ils supportent la charge de manière directe et donc, ils ont la valeur de compression mentionnée dans le certificat de la boîte. La rotation des couches change le chemin de la charge du coin vers le bord et donc, selon les données de terrain, les pertes s’élèvent à environ 40–50 % pour un verrouillage classique. Et cela se cumule. Ajoutez seulement un pouce de surplomb à une charge verrouillée et la résistance effective de cette charge peut chuter de plus de 60 % par rapport à une pile en colonne affleurante. Par exemple, si votre pile est composée de 8 couches de boîtes évaluées à 400 lb, alors c’est la différence entre une livraison sûre et une couche écrasée en bas.
Comment le nombre d’unités par couche est réellement calculé
C’est une arithmétique simple, mais les restrictions sont plus compliquées. Prenez une plate-forme de 48 × 40 pouces et une empreinte de 12 × 10 pouces. D’abord, divisez 48 par 12 pour déterminer la longueur (4), puis divisez 40 par 10 pour déterminer la largeur (4). Cela signifie que vous pouvez placer 16 unités dans une couche, et s’il y a 4 couches de 10 pouces, vous auriez 64 unités à 40 pouces.
Maintenant la partie délicate. Il n’y a pas de moyen simple de diviser 48 avec une empreinte de 13 pouces. Donc, soit vous devez laisser la plate-forme gaspiller 2 à 5 pouces (51 à 127 mm), permettre un surplomb, ou faire pivoter la plate-forme. Si un carton est tourné de 90°, cela fait une différence dans le comptage. Une couche verrouillée nécessite de résoudre différemment les couches impaires et paires car ce n’est plus le même problème.
| Contrainte | Ce que cela fait au nombre d’unités par couche | Règle pratique |
|---|---|---|
| Surplomb au-delà de la plate-forme | Ajoute un comptage apparent, enlève la résistance réelle | Limite à 1 pouce (25 mm) ; jusqu’à 32 % de perte de compression |
| Sous-dépassement (produit à l’intérieur de la plate-forme) | Gaspille le volume, laisse la charge pencher | Garder affleurant sur au moins deux côtés opposés |
| Espaces non supportés entre les planches de la plate-forme | Réduit le support de la face inférieure sur la couche de base | La couche de base doit couvrir les planches, ne pas faire de pont sur les espaces |
| Déformation du sac ou du plateau | Brise l’empreinte supposée | Utiliser des cales de couche ; ne pas modéliser la dimension nominale |
| Exigences d’orientation des étiquettes | Force une rotation, peut réduire le comptage | Confirmer avant que le motif soit figé |
D’où vient réellement le nombre de couches
La HI est déterminée par la première limite qui apparaît. Il y en a toujours au moins trois. La remorque a environ 110 pouces (2794 mm) de hauteur intérieure ; déduisez le dégagement, les barres de charge et la hauteur du plancher, et la hauteur de charge effective sur laquelle vous travaillez sera comprise entre 100 et 102 pouces. Le rayonnage peut être encore plus étroit — un rayonnage de 96 pouces (2438 mm) de hauteur est standard, c’est pourquoi des charges qui peuvent facilement tenir dans la remorque ne peuvent pas atteindre le tout premier point de stockage. Le poids boucle la boucle du côté opposé — avoir une capacité nominale de palette de 2 500 livres (1134 kg) est la capacité maximale, et la plupart des transporteurs préfèrent travailler avec des cargaisons pesant jusqu’à 2 000 livres (907 kg).
Donc, divisez la hauteur disponible par la hauteur de l’unité, arrondissez ce nombre à l’entier inférieur, et comparez-le avec les paramètres de poids et les exigences de routage du détaillant. Il existe des distributeurs qui ont 48 pouces (12 pouces de hauteur de plateau inclus) comme hauteur stricte — c’est plus strict que tout ce que la remorque peut offrir. Si le motif passe l’inspection sans ce contrôle de conformité, il sera erroné malgré le fait que les calculs soient exacts.
Leviers d’optimisation qui surpassent la manipulation des motifs
Les équipes passent des semaines à affiner les motifs alors que le plus grand gain se trouve un niveau au-dessus, au carton. Passer d’un carton maître de 12 × 10 pouces à une empreinte qui couvre correctement le plateau peut faire passer une couche de 12 unités à 16. C’est une amélioration de 33% en densité de palette, et cela s’applique à chaque palette que le SKU générera jamais. Un demi-pouce de largeur de carton peut valoir plus que n’importe quel réglage logiciel.
Au-dessus du carton, les gains proviennent de l’unité et de la conception de la manutention plutôt que de la géométrie : feuilles glissantes entre les couches pour répartir la charge et réduire la déformation, points de colle pour empêcher les couches supérieures de glisser, film étirable correctement appliqué avec au moins trois tours de base saisissant le plateau lui-même, et planches d’angle sur les charges de plus de 36 pouces. Ce sont des mesures de stabilité, pas de comptage, mais elles permettent de maintenir un nombre plus élevé sans payer en réclamations pour dommages. L’automatisation change aussi l’économie ici, car la manutention automatisée du carton entre l’étiquetage et la palettisation vous permet de maintenir une orientation spécifique de la couche de base et une tension spécifique du film à chaque cycle au lieu de ce que fait le poste de travail.
Le coût de débit d’un meilleur motif
Choisir le bon motif est important à la fois pour le temps de cycle et la stabilité. Le motif le plus efficace qu’une machine peut réaliser est celui de l’empilement en colonnes, car toutes les couches sont identiques et donc le mouvement est le même. L’emboîtement nécessite deux ensembles de coordonnées et de programmes de mouvement, c’est pourquoi les cellules robotiques doivent gérer séparément les couches impaires et paires. Dans le cas d’un palettiseur traditionnel par couches, les motifs basés sur les colonnes peuvent fonctionner presque à la même vitesse que sa vitesse maximale ; les motifs emboîtés sont plus lents d’une valeur qui est un facteur à chaque cycle.
Cependant, c'est le type de machine qui est encore plus important que la spécification du motif. Alors qu'un palettiseur robotisé ne peut pas dépasser 10 caisses par minute et moins de 20 kg par prise, un palettiseur traditionnel peut effectuer jusqu'à 28-30 cycles par minute en pratique avec une chute de moins de 12 caisses par couche. Les machines de manutention de couches sont les plus rapides pour placer des couches complètes, et il ne faut que 2 à 5 minutes pour passer du chargement complet de couches de caisses à d'autres types de charges contre 18 à 58 minutes pour un palettiseur traditionnel. Où la ligne est jugée sur la production par poste plutôt que sur les caisses par palette, un motif plus lent coûte plus que la valeur des trois cartons supplémentaires.
Ce que l'automatisation change dans l'optimisation des motifs
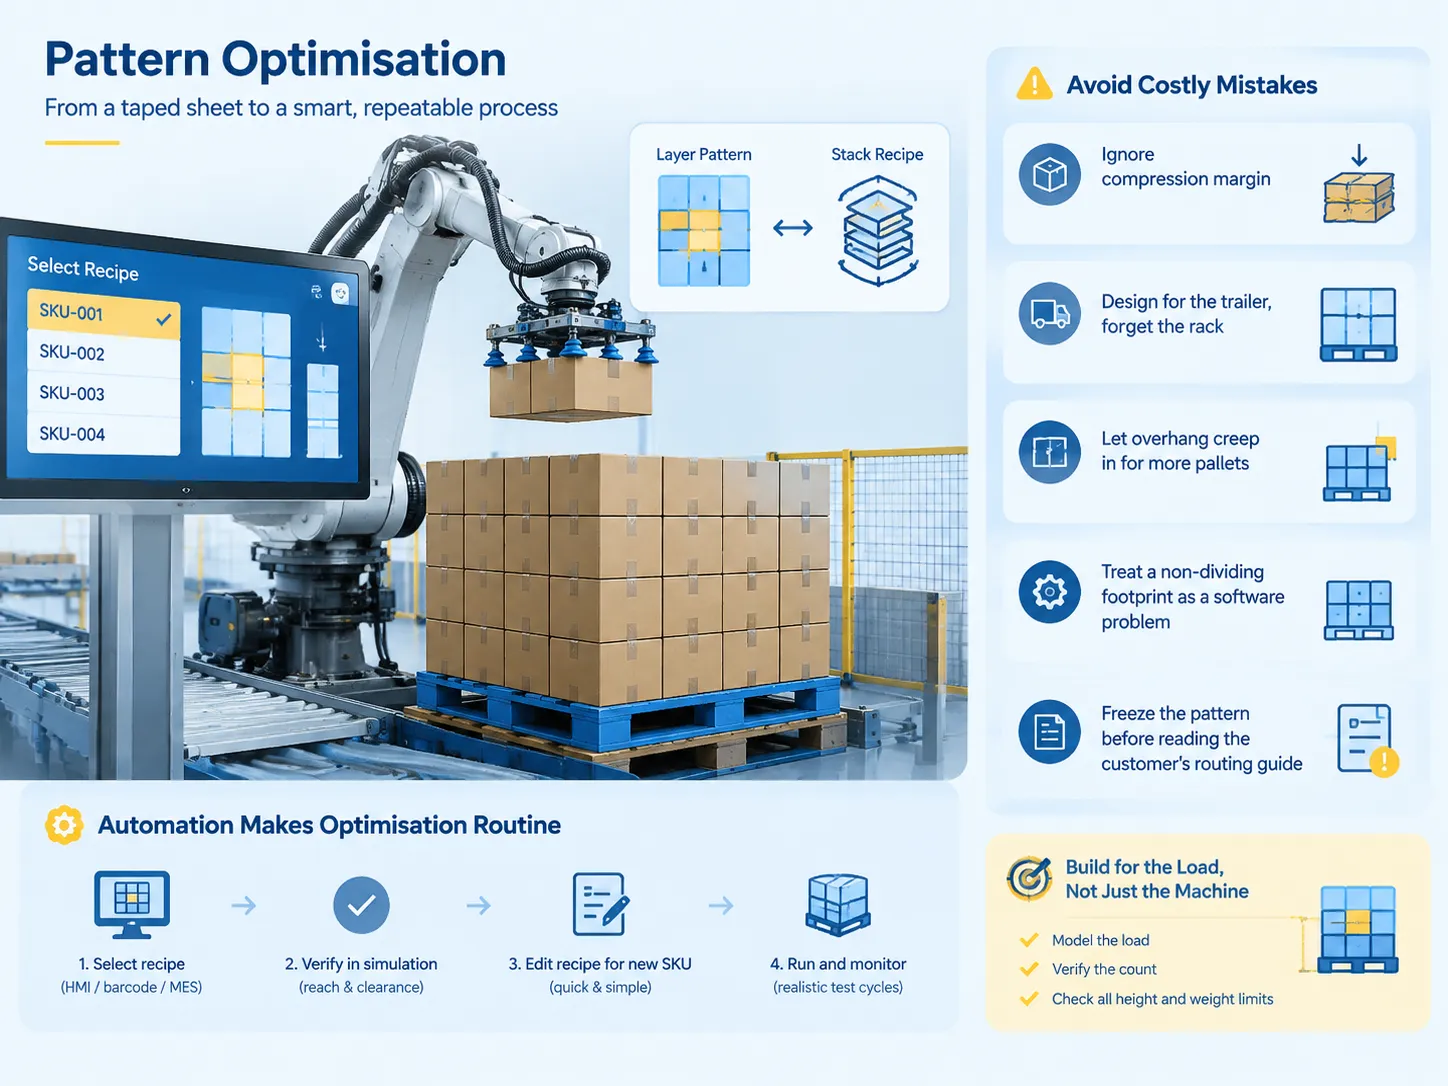
Lorsque les motifs existent sous forme d'instructions et non simplement comme un papier imprimé collé à la machine, l'optimisation devient une partie d'un processus plutôt qu'une opération ponctuelle. Un motif en couches existe dans le système sous la forme d'une base de données de placement obtenue à partir des dimensions des unités et de la taille de la plateforme. La recette contient des informations sur la manière dont les couches s'entrelacent, tournent et changent de position. C'est l'opérateur qui choisit une recette via l'IHM, ou elle est automatiquement sélectionnée par la machine en fonction du code-barres ou des informations système.
Trois choses pourraient être mises en œuvre pour rendre un tel système plus efficace. Premièrement, il est important de vérifier si la couche peut être atteinte en simulation hors ligne avant que le poste de travail ne soit créé. Un motif qui ne peut pas être atteint à la huitième couche est un problème mécanique et non un problème de programmation. Deuxièmement, il faut confirmer que dans les conditions où un nouveau SKU est ajouté au système, seul un ajustement de recette est nécessaire. Il faut établir qui en est responsable. Enfin, il est important de garder les tests de motifs réalistes lors de l'évaluation du support des bords, car tester un motif réalisé avec un emballage idéal puis le tester avec des boîtes surremplies ou gonflées entraînera certains problèmes de placement, qui seront perçus comme des problèmes avec le robot.
Erreurs de configuration qui coûtent de l'argent réel
Les erreurs coûteuses se répètent. Améliorer le nombre de couches par palette sans vérifier les limites de compression, ainsi l'expédition est en bon état, mais la couche inférieure est déformée. Concevoir pour la remorque au lieu de la rack. Prévoir un certain dépassement pour répondre à une exigence de quantité de palette. Considérer une empreinte non séparante comme un problème logiciel plutôt qu'un problème d'emballage. Finaliser un motif avant de lire les instructions de routage du client.
Il existe également un problème plus complexe : créer un motif adapté à la machine plutôt qu’à la charge. Un motif adapté aux préhenseurs, mais dont le centre de gravité de la charge est trop élevé, semble correct à la fin du processus, mais échoue sur la remorque. La solution n’est pas particulièrement excitante — créer un modèle pour une charge, vérifier la quantité et la comparer avec toutes les restrictions possibles de hauteur et de poids, puis seulement ajuster la machine.
Comment benlongkj s’intègre dans ce tableau
Soyons clairs sur notre position. benlongkj construit des systèmes d’assemblage automatisés, des moules d’injection et des lignes de production dédiées — y compris des lignes de production automatiques MCB qui prennent un disjoncteur depuis le moulage et l’assemblage jusqu’aux tests et à l’emballage. Au départ, nous ne sommes pas un fabricant de palettiseurs, ni ne proposons un logiciel pour optimiser les motifs. Ce que nous fournissons dans le cadre de notre service est la conception de la séquence de fabrication industrielle, qui implique les processus d’accumulation, d’orientation, d’étiquetage et d’inspection, liés à l’introduction du produit dans le palettisage.
Il est très important de souligner cela, car normalement c’est le palettiseur qui est blâmé pour l’échec du motif, alors qu’en réalité, la raison de l’échec se trouve bien en amont. Lorsque les caisses arrivent tournées de 15°, surchargées ou avec l’étiquette du mauvais côté, aucun motif ne peut y remédier. La majorité de notre travail vise à créer une entrée cohérente afin que de bonnes recettes puissent être mises en œuvre efficacement.
FAQ
Que signifient TI et HI sur une fiche de motif de palette ?
TI fait référence au nombre d’unités présentes dans une couche et HI indique le nombre de couches sur une palette. Une configuration 16 × 4 donnera un total de 64 unités. Les deux chiffres doivent être fournis dans la fiche technique ou les documents de routage car l’entrepôt de réception vérifie la charge par rapport à ces chiffres sans déchirer la housse étirable.
Comment calcule-t-on les unités par couche ?
Utilisez la mesure de la longueur de la palette divisée par la longueur de l’unité, et de même pour la largeur de la palette et la largeur de l’unité, puis multipliez les deux nombres obtenus. Par exemple, une palette de 48 × 40 pouces et un carton de 12 × 10 donnera 4 unités en longueur et 4 unités en largeur — soit un total de 16 unités. Dans les cas où l’unité ne s’adapte pas parfaitement à la palette, il faut choisir entre perdre des parties de la palette, permettre à l’unité de dépasser ou placer une rangée alternative.
Le empilement en colonne ou l’emboîtement est-il préférable ?
Si la résistance à la compression et le temps de cycle sont les préoccupations principales, l’empilement en colonne peut être réalisé. Si la charge doit supporter un transport longue distance, l’emboîtement doit être utilisé à ce stade. Il est important de noter que l’emboîtement nécessite environ 40 à 50 % de la résistance à la compression du carton car les coins ne s’alignent plus, ce qui n’est donc pas le choix adapté pour les produits lourds expédiés sur de longues distances et bien emballés.
Un robot de palettisation peut-il gérer plus d’un SKU sur la même palette ?
Certainement. L’utilisation de palettes à SKU mixtes et palettes arc-en-ciel est courante dans les cellules automatisées pilotées par recettes ; le logiciel de la machine a la capacité de gérer autant de produits que nécessaire. Par conséquent, le moyen ne limite la possibilité qu’en termes d’outillage, car une ventouse pour boîtes ne peut pas saisir une pochette.
Le motif de la palette affecte-t-il le coût du fret ?
En termes simples, le poids dimensionnel et la densité de la palette entraînent des frais de transport facturés par le transporteur sur la base du poids réel ou du poids dimensionnel, selon le plus élevé. En essence, plus la palette est dense, moins il y aura d’expéditions pour le même niveau de charge produit. Passer de 12 à 16 unités par couche implique une augmentation de 33 % de l’optimisation de la densité par rapport à la même taille de remorque.
Références
- ISO — ISO 3394:2012 Dimensions des emballages rectangulaires rigides
- NIST — Manuel 44, Spécifications, Tolérances et autres exigences techniques pour les dispositifs de pesage
- UL Solutions — Normes de test pour palettes et charges unitaires
- ASTM International — D4169 Pratique standard pour les tests de performance des conteneurs et systèmes d’expédition
- US EPA — Guide sur la réutilisation des palettes et des emballages en bois
- MHI — Matériel de référence sur la charge unitaire et la palettisation
Conclusion
Bien que la conception d'une charge sur palette ne fasse pas partie du processus d'expédition, il est impératif que la conception soit évaluée à la fois par rapport à la disposition de la palette et aux mesures prises pour la protection de la conception avant que la conception finale ne soit définie. Elles doivent être prises en compte avant d'arriver au plan de conception final. Face à la décision sur la manière d'arranger la palette, l'utilisateur doit choisir l'une des deux configurations de palette disponibles, à savoir une configuration en colonne et une configuration en emboîtement. Les deux configurations diffèrent par leur compressibilité respective ainsi que par le temps de construction et de démontage. À cet égard, la première étape de l'ensemble du processus est de mesurer le carton d'expédition placé sur une palette. Un carton d'expédition correctement dimensionné donnera de meilleurs résultats dans le processus que tout autre élément. Par conséquent, il est également essentiel de vérifier si le carton d'expédition est compatible avec la configuration de charge requise.
Table des matières
Recommandation
-
 Meilleures entreprises d'automatisation personnalisée aux États-Unis pour les startups en phase de croissance (Guide 2026)2026-09-27
-
 Sajar Plastics Inc : Ce que fait réellement cet injecteur de l'Ohio2026-09-24
-
 Comment moderniser les systèmes existants avec l'automatisation industrielle2026-09-24

