
 benlong




Comment moderniser les systèmes existants avec l'automatisation industrielle
Entrez dans une usine importante de fabrication d'appareillages électriques en Inde et vous verrez l'ancien et le nouveau équipés de technologies avancées ; dans un hall, l'automatisation moderne est en pratique tandis que dans un autre hall, toutes les techniques conventionnelles sont encore en œuvre en ce qui concerne l'assemblage et les tests. Remplacer complètement l'ancien établissement n'est tout simplement pas abordable ; il faut un investissement considérable pour disposer du bâtiment et des autres installations. La voie la plus intelligente est de conserver ce qui fonctionne et de superposer de l'automatisation industrielle dessus, poste par poste.
Dans ce guide, nous expliquerons comment vous pouvez moderniser votre ligne de production existante. Vous apprendrez ce qu'implique une mise à niveau, ce qu'il faut rechercher pour reconnaître que votre ligne doit être mise à niveau, et comment procéder à cette mise à niveau. Benlong Automation possède des années d'expérience en travaillant avec des fabricants électriques indiens tels que HPL, Havells et bien d'autres.
En résumé, la mise à niveau dans la fabrication de disjoncteurs signifie le retrofit d'équipements d'automatisation industrielle pour le flux de travail que vous avez actuellement et il a été prouvé que c'est extrêmement efficace dans la fabrication de disjoncteurs.

Que signifie la mise à niveau des systèmes existants avec l'automatisation industrielle ?
Pour mettre à niveau les systèmes existants avec l'automatisation industrielle c'est moderniser le processus de production encore fonctionnel en mettant en œuvre des machines, des contrôles et des systèmes logiciels au lieu de remplacer totalement le processus. Cette modernisation est un retrofit, pas une reconstruction, ce qui signifie que les boîtiers moulés, les fournisseurs de composants, les conceptions de produits, ce processus s'appelle le retrofit des opérations puisqu'il n'est pas nécessaire de les remplacer totalement pour obtenir une technologie moderne.
Pour illustrer les principes du retrofit, on peut le comparer à des réparations dans une maison. La maison reste sur ses anciennes fondations, mais son câblage électrique est changé ; des appareils électroménagers modernes sont installés dans la maison, et des contrôles intelligents sont ajoutés.
Dans une usine de fabrication de disjoncteurs, la base du processus est le produit lui-même, tandis que la mise à niveau consiste en plusieurs éléments.
Pour résumer, en pratique, la mise en œuvre de la mise à niveau de la ligne de production dans le processus de fabrication de circuits électriques basse tension comprend quatre aspects importants qui sont les suivants :
Automatisation mécanique (le système d'alimentation automatique, de prise et de pose et autres opérations remplaçant les opérations manuelles) ;
Automatisation des processus (comprend la soudure en boucle fermée, l'étalonnage thermique et magnétique automatique, le test hi-pot avec tri pass/échec) ;
Automatisation du contrôle (les systèmes de PLC et HMI qui stockent les recettes permettant de changer les paramètres de la ligne de circuit en peu de temps) ;
Automatisation des données (cela inclut l'enregistrement des données concernant les résultats des tests, le couple mécanique et l'énergie de soudage utilisée pour chaque unité et l'exportation des données pour MES et ERP).
Les usines ont rarement besoin des quatre aspects en même temps. Pour une vue plus large sur la migration des systèmes de contrôle (PLC hérités, SCADA et HMI), consultez notre guide sur services de mise à niveau du système d'automatisation; cet article se concentre sur l'équipement de production lui-même.
Pourquoi les fabricants électriques indiens modernisent-ils maintenant
L'automatisation industrielle en Inde est passée d'un luxe à une exigence concurrentielle dans le secteur des appareillages électriques, et trois pressions expliquent pourquoi.
Certification obligatoire. En vertu de l'Ordonnance sur le contrôle de la qualité des équipements électriques, les disjoncteurs construits selon la norme IS/IEC 60947-2 — l'adoption indienne de IEC 60947-2 — doivent porter une licence délivrée par le Bureau des normes indiennes. La certification récompense la constance : un fabricant doit démontrer que chaque unité déclenche dans sa courbe spécifiée, pas seulement les échantillons envoyés au laboratoire. Les bancs d'étalonnage manuels rendent cette garantie difficile à assurer en volume.
Premièrement, la certification obligatoire. Selon l'Ordonnance sur le contrôle de la qualité des équipements électriques, tout appareillage électrique développé selon la norme IS/IEC60947-2 doit, selon les normes indiennes, être délivré avec une licence par le Bureau des normes indiennes. La certification reconnaît la conformité, ce qui exige que les fabricants prouvent que chaque unité de l'appareillage produite fonctionnera mieux que les valeurs spécifiées. Cela n'est pas facile à réaliser sur des stations de test manuelles.
Deuxièmement, la croissance rentable. Les installations partagées créées par la construction de logements et les entreprises commerciales aboutissent toujours à la station de distribution. Les principales marques d'appareillages électriques étendent rapidement leurs capacités, mais l'utilisation de stations plus manuelles entraîne le besoin de personnel supplémentaire, plus d'espace au sol requis et plus de variabilité.
Enfin, les attentes en matière d'exportation. Pour plusieurs raisons, une grande partie des appareillages électriques fabriqués en Inde est destinée aux marchés du Moyen-Orient, d'Afrique et de l'Asie du Sud voisine. Ils exigent une vérification que les interrupteurs respectent les normes nécessaires.
Notre aperçu de les principaux fabricants de disjoncteurs en Inde couvre le paysage concurrentiel plus en profondeur.
Signes indiquant que votre ligne de production existante a besoin d'une mise à niveau
La plupart des usines n'ont pas besoin d'un consultant pour indiquer où se situe le problème. Les indicateurs typiques incluent :
La production est limitée par le nombre d'opérateurs plutôt que par la vitesse de la machine.
Les différences de temps pour une opération donnée deviennent plus importantes entre les opérateurs, ou au fil du temps, ou selon les saisons. En été, les retouches augmentent.
Seuls certains échantillons de chaque lot sont examinés régulièrement, ce qui entraîne des rejets chez les clients.
Certaines parties de l'équipement, y compris les plaques de chambre d'arc, les ressorts et les bimétaux, manquent, et personne ne le sait jusqu'à l'analyse des retours de marchandises.
Le serrage d'un nombre de pôles ou d'un calibre de courant prend beaucoup de temps en raison de la configuration manuelle.
Il n'y a aucun enregistrement des résultats d'étalonnage et de test hi-pot pour évaluer la performance globale de la production.
Si trois de ces affirmations ou plus s'appliquent, cela signifie que le cas pour l'automatisation est justifié ; cependant, il est encore nécessaire de déterminer par où commencer et quel aspect de la technologie améliorer.
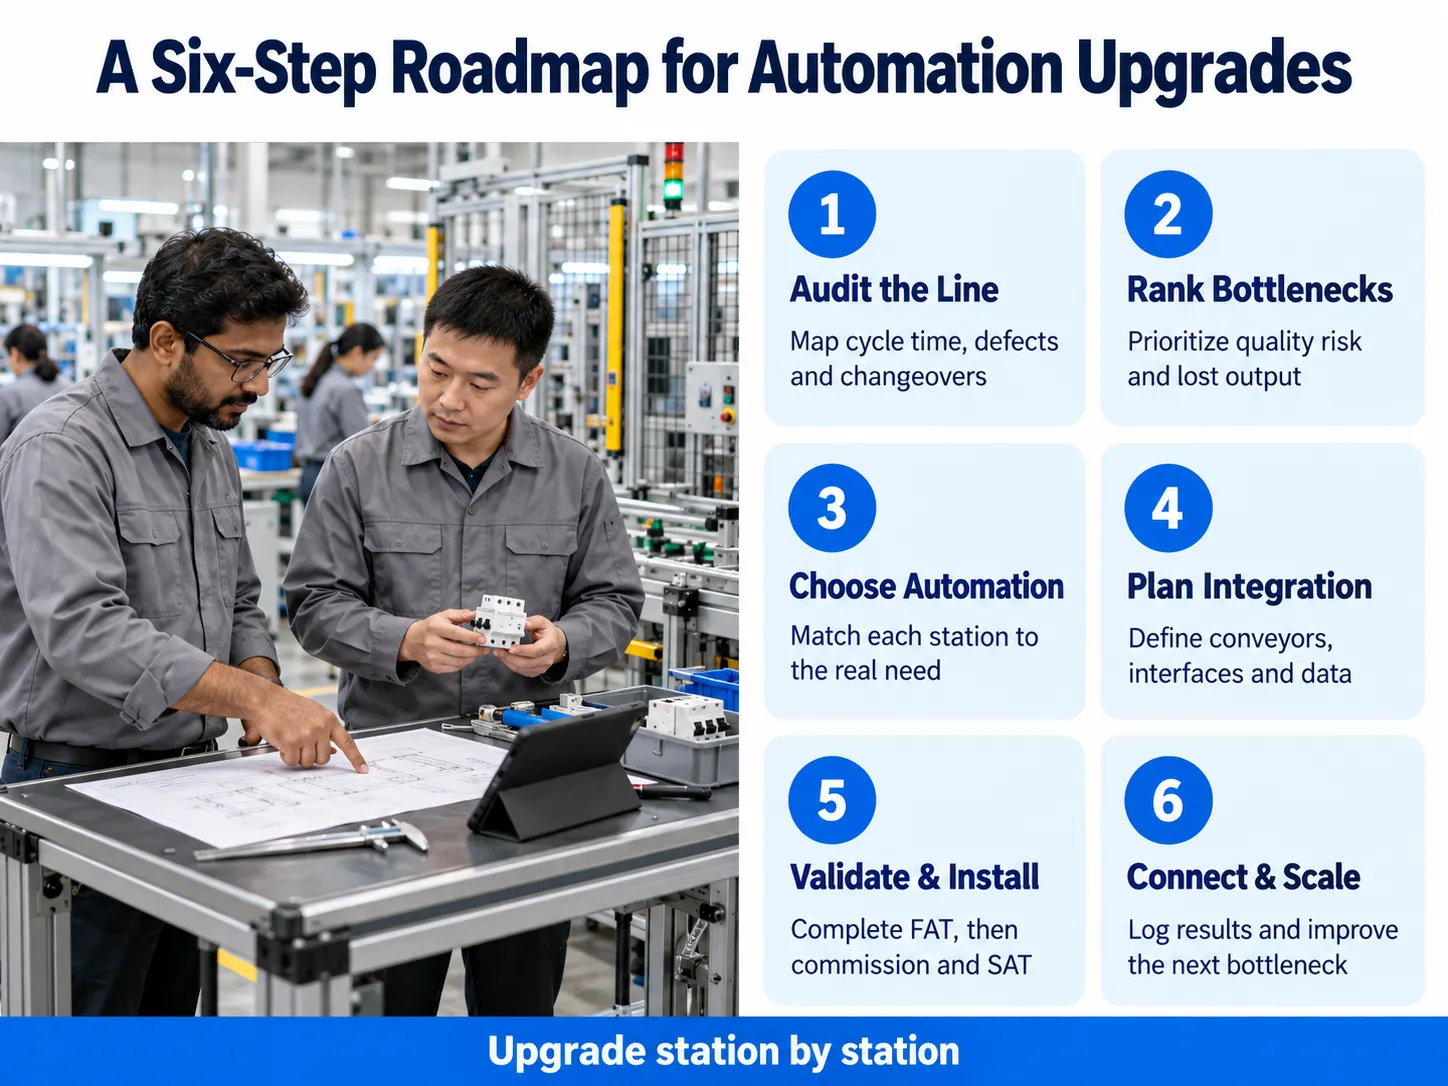
Comment moderniser les systèmes existants : une feuille de route en six étapes
Une mise à niveau réussie de l'automatisation suit une séquence disciplinée. C’est la même approche que l’équipe d’ingénierie de Benlong utilise lorsqu’elle prend en charge un projet pour un client indien.
Étape 1 : Auditer la ligne actuelle
Cataloguer chaque poste, y compris son temps de cycle, le nombre de travailleurs, le nombre de défauts et la durée nécessaire pour changer de poste. Rassembler les produits, les croquis et les exigences pertinentes des tests IS/IEC. Cet audit montrera exactement où se trouve le goulot d’étranglement — il est généralement différent de ce que pense la direction.
Étape 2 : Classer les goulots d’étranglement par risque qualité et perte de débit
Les procédures nécessitant une certification (étalonnage, test de déclenchement, hi-pot) et causant la plupart des erreurs de travail (assemblage de petites pièces, empilage de plaques, soudure bimétallique) sont normalement réalisées en premier. Les processus d’emballage et de marquage peuvent attendre.
Étape 3 : Choisir le bon niveau d’automatisation pour chaque étape
Toutes les stations n’ont pas besoin d’un robot. Une usine semi-automatique avec chargement manuel peut fournir la même qualité pour beaucoup moins cher qu’une ligne complètement automatique qui ne s’amortit finalement que s’il y a un volume important de produits fabriqués et que la famille de produits reste inchangée. Notre comparaison de production entièrement automatisée vs semi-automatisée explique comment décider.
Étape 4 : Concevoir pour l’intégration avec ce que vous utilisez déjà
Les nouvelles stations doivent accepter les pièces des convoyeurs existants, s’adapter à l’espace disponible au sol et communiquer avec les systèmes de l’usine. Spécifiez les interfaces de données (OPC UA ou Modbus TCP) et les numéros de série marqués par code-barres ou laser dès la phase de conception — les adapter ensuite coûte beaucoup plus cher.
Étape 5 : Tester avant expédition, mettre en service dans une fenêtre planifiée
Exigez un test d’acceptation en usine (FAT) chez le fournisseur avec vos propres échantillons, puis un test d’acceptation sur site (SAT) après installation. Programmer l’installation lors d’un arrêt planifié permet de maintenir la production sur la ligne existante jusqu’à ce que la nouvelle station soit validée.
Étape 6 : Connecter les données, puis étendre
Une fois que les stations enregistrent les résultats, ajoutez des tableaux de bord SPC et le suivi OEE, puis étendez l’automatisation au prochain goulot d’étranglement. Notre article sur MES pour les lignes de production MCB à grande vitesse explique comment fonctionne cette couche de données.
Comment Benlong Automation aide les principales marques électriques indiennes à se moderniser
Benlong Automation est située à Yueqing, Wenzhou, qui est le centre de la fabrication électrique basse tension en Chine. L’entreprise fabrique des équipements personnalisés pour l’assemblage, la soudure et les tests d’une large gamme de produits, y compris les MCB, MCCB, RCCB, ACB, contacteurs, SPD et compteurs d’énergie. L’Inde est devenue l’un de ses marchés clés à l’exportation, et parmi ses clients figurent certains des noms les plus célèbres de l’industrie indienne du commutateur.
Ce que les fabricants indiens apprécient dans cette modernisation de l’automatisation industrielle le modèle est que Benlong ne leur demande pas de jeter leur processus. Chacune de ses machines est fabriquée sur mesure selon les dessins techniques, les échantillons et les spécifications des produits souhaités par le client, permettant à la machine de remplacer ou d’augmenter facilement la ligne de production existante. Le paysage plus large des fournisseurs est couvert dans notre guide sur fabricants de machines d’assemblage automatiques en Inde.
Commercial et industriel
HPL fabrique des disjoncteurs MCB, MCCB, des appareillages de commutation et des compteurs électriques, ce qui signifie que ses usines produisent plusieurs familles de produits avec différentes tailles de cadre et processus de test. Pour un producteur aussi varié, les machines basées sur des recettes sont essentielles ; des machines qui peuvent passer de 1 phase à 4 phases, ou entre différentes intensités nominales, en saisissant un nouveau programme au lieu de réinitialiser manuellement les dispositifs. HPL fait partie des marques indiennes qui ont travaillé avec Benlong, et ce type de flexibilité multi-produits est au cœur de la Ligne d'assemblage automatique MCB, qui gère de 1P à 4P avec un changement en moins de 30 minutes.
C&S Electric
C&S Electric est connu pour une large gamme domestique allant des MCB aux MCCB et ACB pour les projets industriels et d’infrastructure. Les cadres plus grands apportent des défis mécaniques et électriques plus importants : alignement des chambres d’arc, pression de contact, couple sur les vis du mécanisme et calibration de surcharge longue durée. C&S Electric figure sur la liste des clients de Benlong, et pour cette catégorie de produit Benlong fournit le Ligne de production automatique MCCB pour les cadres de 100A à 1600A — avec rivetage servo, fixation contrôlée par couple, calibration électronique de l’unité de déclenchement et traçabilité MES — ainsi que des bancs de calibration thermique longue durée MCCB avec 4 à 16 stations indépendantes.
De grandes entreprises indiennes avec leurs propres usines et une distribution nationale se situent au milieu.
Havells est l’une des plus grandes marques électriques grand public et bâtiment en Inde, avec des MCB, RCCB, MCCB et tableaux de distribution vendus via un réseau très étendu. À ce volume, la cohérence est primordiale : un disjoncteur qui déclenche un peu tard lors d’un poste est une réclamation de garantie des mois plus tard. Havells fait également partie des clients de Benlong. Pour les programmes MCB à haut volume, la mise à niveau qui rapporte le plus rapidement est généralement le test en ligne 100% : le Ligne de test automatique MCB de Benlong traite 1 800 à 2 400 unités par heure à travers le déclenchement instantané, la calibration thermique, la résistance de contact et les contrôles visuels, enregistrant chaque résultat avec un numéro de série.
Polycab
Polycab, mieux connu pour les fils et câbles, développe son activité d’appareillage de commutation et de produits électriques. Les fabricants qui développent une nouvelle gamme de produits font face à un choix particulier : investir dans une ligne entièrement automatique dès le premier jour, ou automatiser d’abord les étapes critiques pour la qualité et évoluer vers une automatisation complète. Pour cette seconde voie, des stations semi-automatiques telles que celles de Benlong page produit de la machine d'assemblage semi-automatique de chicane d'arc MCB. réduisent le temps d’assemblage de 50 à 70 % % par rapport à l’empilage manuel tout en maintenant un faible investissement en capital, et les lignes de soudage automatique de déclenchement thermique MCB apportent une soudure en boucle fermée alignée par vision (±0,05 mm) au joint bimétallique qui détermine si un disjoncteur déclenche correctement.
Pour les quatre marques, la logique est la même : conserver le produit et l’usine, automatiser les étapes où la variation humaine coûte en qualité ou capacité, et capturer les données qui prouvent la conformité.
Adapter le goulot d'étranglement à la bonne mise à niveau
Le tableau ci-dessous résume où l'équipement Benlong s'intègre généralement dans une ligne de disjoncteurs existante. Les chiffres sont tirés des spécifications produits publiées par Benlong.
| Goulot d'étranglement dans la ligne existante | Mise à niveau Benlong | Performance publiée |
|---|---|---|
| Assemblage manuel des composants MCB (15–20 s par unité) | Ligne d'assemblage automatique MCB | 2–3,5 s par pièce, inspection visuelle à chaque poste, changement 1P–4P en moins de 30 min |
| Plaques d'arc empilées à la main | Machine d'assemblage semi-automatique de chutes d'arc | 10–20 s par assemblage contre 30–60 s manuel ; capteurs de comptage et d'alignement des plaques |
| Soudage manuel du bimétal | Ligne de soudage automatique pour réglage thermique | Alignement visuel ±0,05 mm, surveillance de l'énergie de soudage 100%, plus de 10 000 unités par poste |
| Test manuel par échantillonnage des déclenchements (60–80 unités/h) | Ligne de test automatique MCB | 1 800–2 400 unités/h, précision du courant ±0,5%, enregistrement complet des données |
| Assemblage MCCB et étalonnage ETU à la main | Ligne de production automatique MCCB | Environ 30 s par pièce, cadres 100A–1600A, conforme IEC 60947-2 |
| Test d'endurance en surcharge instable | Banc de calibration thermique longue durée MCCB | Dérive du courant sous 2% sur 8 heures, 4–16 postes parallèles |
Avantages de la mise à niveau plutôt que du remplacement
- Opérations plus efficaces sans augmentation de la main-d'œuvre. L'assemblage automatisé est 5 à 10 fois plus rapide que l'assemblage traditionnel tandis que les tests automatisés permettent un débit de dizaines à milliers de pièces par heure.
Qualité statistique. Inspection visuelle, assemblage vérifié par capteurs et étalonnage en boucle fermée réduisent la variation entre opérateurs – par exemple, la principale cause des défaillances sur le terrain des disjoncteurs produits manuellement.
Test complet au lieu d'échantillonnage. Chaque disjoncteur est testé et trié afin que les défauts soient détectés avant que le client ne le voie et qu'il ne soit emballé.
Traçabilité compatible audit. L'heure de chaque déclenchement, le couple et le profil de soudage pour chaque disjoncteur sont liés au numéro de série pour les inspections BIS, les audits des comptes clés et la documentation à l'export.
Investissements sécurisés. Les moules et designs produits existants continuent d'être utilisés ; les dépenses ne sont engagées que là où l'agrandissement élimine le goulot d'étranglement.
Dépenses progressives. La mise à niveau peut être organisée étape par étape afin que les dépenses soient réparties sur le budget.
Pour plus de données sur les gains de productivité et de qualité, voir notre article sur avantages de l’efficacité de l’automatisation industrielle.
Défis courants et comment les éviter
| Challenge | Comment l'éviter |
|---|---|
| Des spécifications vagues conduisent à une machine qui ne correspond pas au produit | Envoyez des échantillons physiques, des dessins, le temps de cycle cible et les critères d'acceptation avant le devis, et inscrivez-les dans le contrat |
| Nouvelle station ne peut pas se connecter aux convoyeurs ou systèmes existants | Définissez les interfaces mécaniques, les E/S et les protocoles de données (OPC UA / Modbus TCP) lors de la conception |
| Arrêts de production pendant l'installation | Réalisez un FAT complet dans l'usine du fournisseur d'abord ; installez pendant une fenêtre d'arrêt planifiée |
| Les opérateurs résistent ou utilisent mal le nouvel équipement | Incluez une formation sur site et des recettes HMI claires ; impliquez les superviseurs de ligne dès l'étape d'audit |
| Le coût total livré est supérieur au prix de la machine | Prévoyez le fret, les droits de douane, la TVA, l'installation et les pièces de rechange — pas seulement le prix départ usine |
Coût, délai et retour sur investissement
Chaque machine Benlong est conçue sur mesure, donc le prix dépend de la gamme de produits, du degré d'automatisation et de l'objectif de production. Les délais indiqués dans les spécifications publiées par Benlong offrent un guide de planification réaliste :
| Type de mise à niveau | Délai de fabrication typique | Indication de retour sur investissement publiée |
|---|---|---|
| Poste d'assemblage semi-automatique | 30–45 jours | Environ 6–9 mois |
| Banc de calibration thermique longue durée | 45 à 60 jours | Exemple client : 8 mois |
| Ligne d'assemblage ou de test automatique de disjoncteurs modulaires (MCB) | 60–90 jours | Environ 9–18 mois |
| Ligne de soudage thermique par déclenchement | 60–90 jours (90–120 pour les nouveaux designs) | Dépend du volume et du coût des défauts |
| Ligne de production automatique MCCB | 90–120 jours | Exemple client : 14 mois |
Le retour sur investissement dépend du coût de la main-d'œuvre, du volume, du taux de défauts et de l'exposition à la garantie dans votre propre usine ; demandez un calcul de ROI basé sur vos chiffres avant de vous engager.
Conclusion
Mettre à niveau ne signifie pas repartir de zéro. Pour les fabricants électriques en Inde, la voie la plus rapide vers une meilleure qualité et une production plus élevée est de conserver l'usine et le produit existants, puis d'automatiser les étapes où la variation humaine coûte le plus — calibration, test, assemblage de précision et soudage — et de capturer les données qui prouvent que chaque unité est conforme.
Benlong Automation a passé des années à faire exactement cela pour le marché indien, en travaillant avec des marques telles que HPL, C&S Electric et Havells, ainsi qu'avec des fabricants à chaque étape, depuis leur premier poste semi-automatique jusqu'aux lignes complètes. Si vous planifiez une mise à niveau, contactez l'équipe d'ingénierie Benlong avec vos échantillons de produits, votre production actuelle et votre capacité cible pour une proposition personnalisée et une analyse de ROI.
Huang Xiaolei | Benlong Automation




