benlong




بهینهسازی الگوی پیکربندی بار پالت: طرح، لایهها و واحدها در هر لایه
یک فرد باید درک کند که یک پالت میتواند پاسخ سه چیز را ارائه دهد: چند بسته (یا واحد) در یک لایه وجود دارد؛ چند لایه بسته (یا واحد) پالت را تشکیل میدهند؛ و در نهایت پالت در کجای کامیون/تریلر قرار دارد. پاسخ صحیح به این سه سوال امکان بارگیری مقدار بیشتری محصول روی هر کامیون را فراهم میکند؛ رد شدن کمتر در اسکلههای دریافت؛ و جلوگیری از پرداخت هزینه به افراد برای دوباره چیدن پالتها در ساعت ۲:۰۰ صبح. اگر فردی که به این سوالات پاسخ میدهد اشتباه کند، هنوز میتواند یک تصویر عالی از آنچه در HMI اتفاق میافتد داشته باشد تا زمانی که بار شروع به حرکت در اولین منحنی کند – در این نقطه آنها متوجه خواهند شد که زبان تخصصی چیست، چه نوع هندسهای پشت آن است، دید کامل آنها از وضعیت چیست، و چه فرصتهای بهینهسازی بالقوهای در مورد تعداد کیسها در هر پالت وجود دارد.
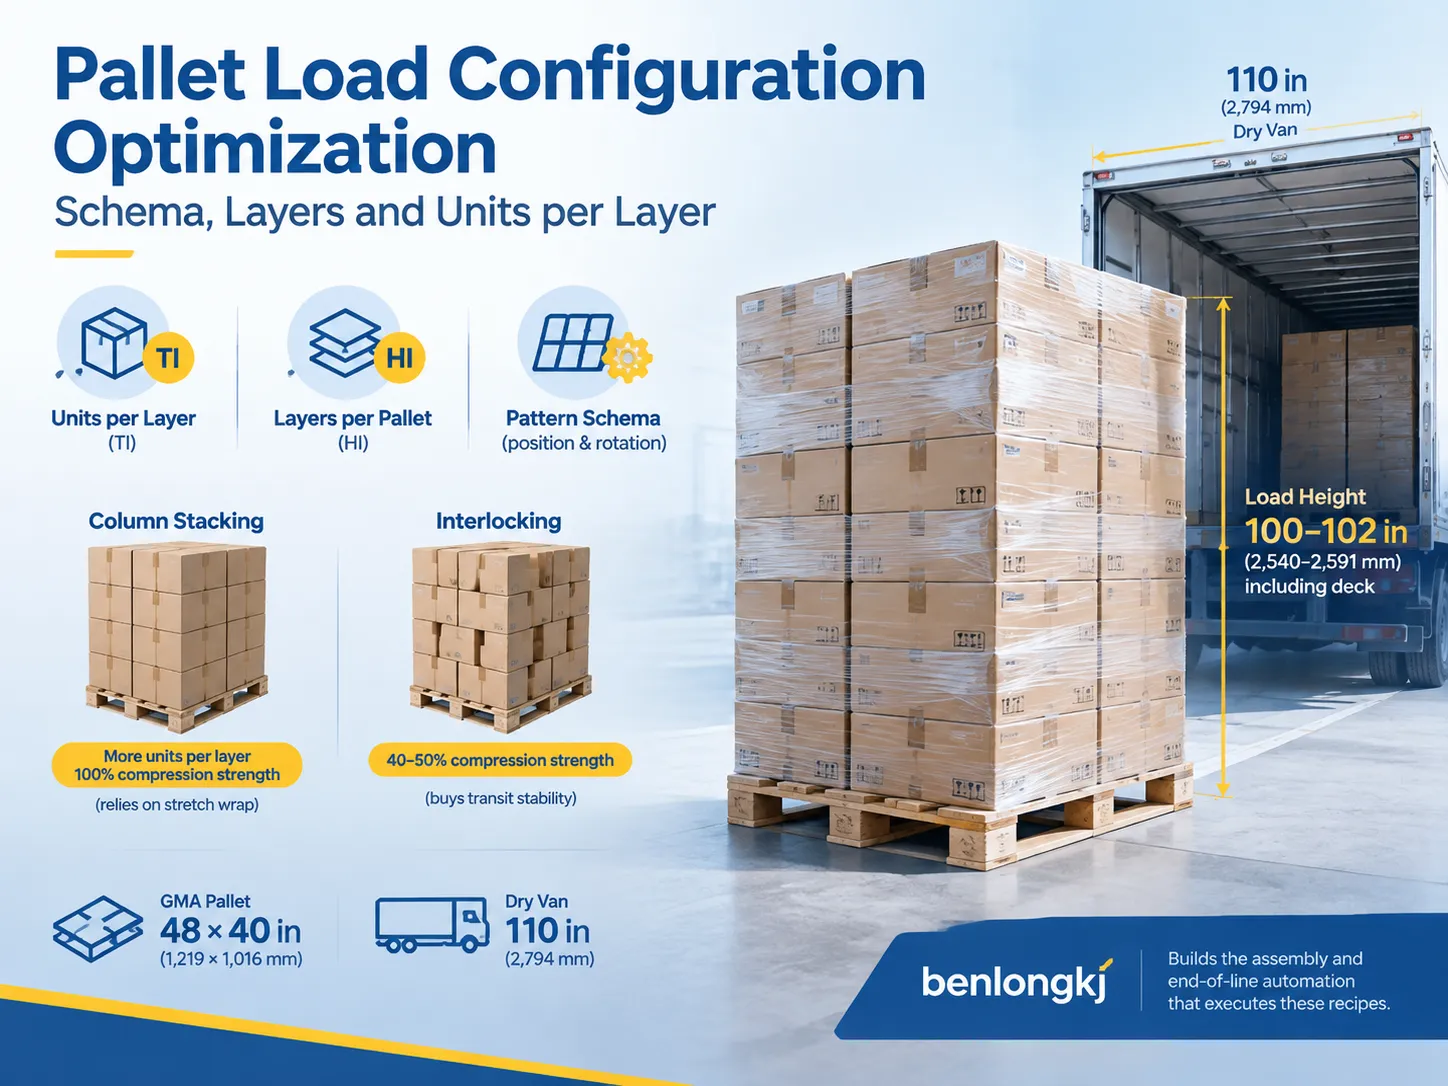
هنگام بهینهسازی نحوه ساخت پالتها، باید سه عامل را در نظر بگیرید؛ واحدها در هر لایه (که اغلب به آن “TI” گفته میشود)، لایهها در هر پالت (که گاهی به آن “HI” گفته میشود)، و نوع الگوی چیدمان که برای چیدن پالتها استفاده خواهید کرد. با چیدن پالتها به صورت ستون، امکان حداکثر کردن کل تعداد واحدها در لایههای پالت و ارائه پشتیبانی بسته 100% با استفاده از لفافهای کششی وجود دارد، اما استفاده از روشهای قفلشونده پشتیبانی بسته به خوبی روش ستونچینی را فراهم نمیکند و قفلشدن محدود به حدود 66% از حداکثر تئوریک پشتیبانی بسته شما است. اگر با اندازه پالت معمولی ۴۸ اینچ در ۴۰ اینچ GMA کار میکنید و پالتها باید داخل یک ون ۱۱۰ اینچی جا شوند، ارتفاع کل واقعی بارگیری شده باید تقریباً ۱۰۰ تا ۱۰۲ اینچ به علاوه ارتفاع پالت شما روی بار باشد.
TI و HI: دو عددی که مشتری شما قبلاً با آنها آشناست
هر یک از اشکال مختلف مدارک انبار — راهنماهای مسیر و نمودارهای پیکربندی پالت — کد یکسانی را حمل میکنند: TI × HI. TI به تعداد اقلام در یک لایه واحد (کارتنها، سینیها، سطلها، کیسهها، بستههای لفافپیچ شده) اشاره دارد، در حالی که HI به تعداد لایهها روی پالت اشاره دارد. محاسبه TI و HI تعداد کل واحدهای محموله را تولید میکند، که واحد اندازهگیری است که مرکز توزیع برای تأیید تطابق محمولهها با سفارشات خرید بدون بررسی هیچ جعبهای از محموله استفاده میکند.
برای مثال، اگر یک پالت عدد ۱۶ × ۴ را نشان دهد، به این معنی است که ۶۴ واحد در محموله وجود دارد؛ پالت با عدد ۱۰ × ۵ شامل ۵۰ واحد است. اگرچه دو پالت ممکن است بسیار شبیه به هم به نظر برسند، ممکن است مقادیر بار متفاوتی داشته باشند که به طور قابل توجهی متفاوت است و این تغییر مستقیماً در هزینههای حمل و نقل منعکس میشود. به همین دلیل، مهندسان باتجربه TI و HI را معیارهای طراحی میدانند و نه صرفاً اندازهگیری؛ برای مثال، اگر آنها نیم اینچ تنظیم در کارتن اصلی انجام دهند، چهار واحد اضافی در هر لایه به دست میآورند.
در نهایت، توجه داشته باشید که TI و HI فقط مقادیر را نشان میدهند و شکلها را نه. دو محموله با خوانشهای یکسان (12 × 5) ممکن است هنگام حمل و نقل به طور قابل توجهی متفاوت باشند، بسته به اینکه کارتنها به صورت لبهای بارگذاری شدهاند یا در هر لایه چرخانده شدهاند.
آنچه یک طرح بارگذاری پالت در واقع شامل میشود
اگر در حال تعریف یک خط جدید، ایجاد مدل شبیهسازی، یا پر کردن نمودار دستورالعمل ربات هستید، تنها تصویری که دارید تصویر طراحی است. بنابراین، به مجموعهای از دادهها نیاز دارید که بارگذاری را به طور کامل توصیف کند و به دو بخش کمک کند تا پالتهای یکسانی بسازند. دوازده فیلد زیر حداقل مجموعه هستند و همچنین دلیل اینکه یک خط تولید قبل از تثبیت ابعاد کارتن معمولاً پس از رسیدن جعبههای واقعی از دستگاه موجدار نیاز به بازنگری دارد. یک طرح عملی برای یک SKU واحد به این صورت است.
| فیلد طرح | آنچه ثبت میکند | مقدار معمول |
|---|---|---|
| ابعاد پالت | طول × عرض سطح پالت و فرمت | 48 × 40 اینچ (1,219 × 1,016 میلیمتر) GMA؛ 1,200 × 800 میلیمتر EUR |
| ارتفاع سطح پالت | ضخامت پالت، اضافه شده به ارتفاع بار | 5-6 اینچ (127-152 میلیمتر) |
| ابعاد واحد | طول × عرض × ارتفاع، به صورت چیده شده (نه به صورت باز شده) | 12 × 10 × 10 اینچ (305 × 254 × 254 میلیمتر) |
| جهتهای مجاز | چرخشهایی که واحد میتواند داشته باشد (0° / 90° / 180° / 270°) | فقط 0° و 90° |
| واحدها در هر لایه (TI) | تعداد در یک لایه کامل | 16 |
| لایهها (HI) | تعداد لایههای ساخته شده روی سطح پالت | 4 |
| خانواده الگو | ستون، قفل متقاطع، چرخ پین، ردیف تقسیم شده، مارپیچ | قفل متقاطع، فرد/زوج |
| حد آویزان بودن | حداکثر پیشآمدگی واحد از لبه سطح پالت | 0 اینچ (همسطح) تا 1 اینچ (25 میلیمتر) |
| رسانه بین لایهها | ورق لغزنده، پد لایه، نقاط چسب، هیچکدام | ورق لغزنده هر 2 لایه |
| واحدسازی | تعداد دورهای لفاف کششی، باندینگ، تختههای گوشه | 3 دور پایه + مارپیچ تا بالا |
| سقف ارتفاع | محدودیت حاکم، هر کدام که کمتر باشد | تریلر 110 اینچ؛ تیرک قفسه 96 اینچ |
| سقف وزن | رتبهبندی پالت و ترجیح حامل | حداکثر 2,500 پوند؛ ترجیحاً 2,000 پوند |
این دوازده کادر را کامل کنید و یک سلول بستهبندی، تیم دستی یا انبار خارجی دقیقاً همان بار را تشکیل خواهند داد. اگر یکی را حذف کنید — اغلب اندازه بیش از حد قربانی است — باری خواهید داشت که عدد روی مدارک را برآورده میکند اما در کامیون شکست میخورد.
پنج خانواده الگو و هزینه هر کدام
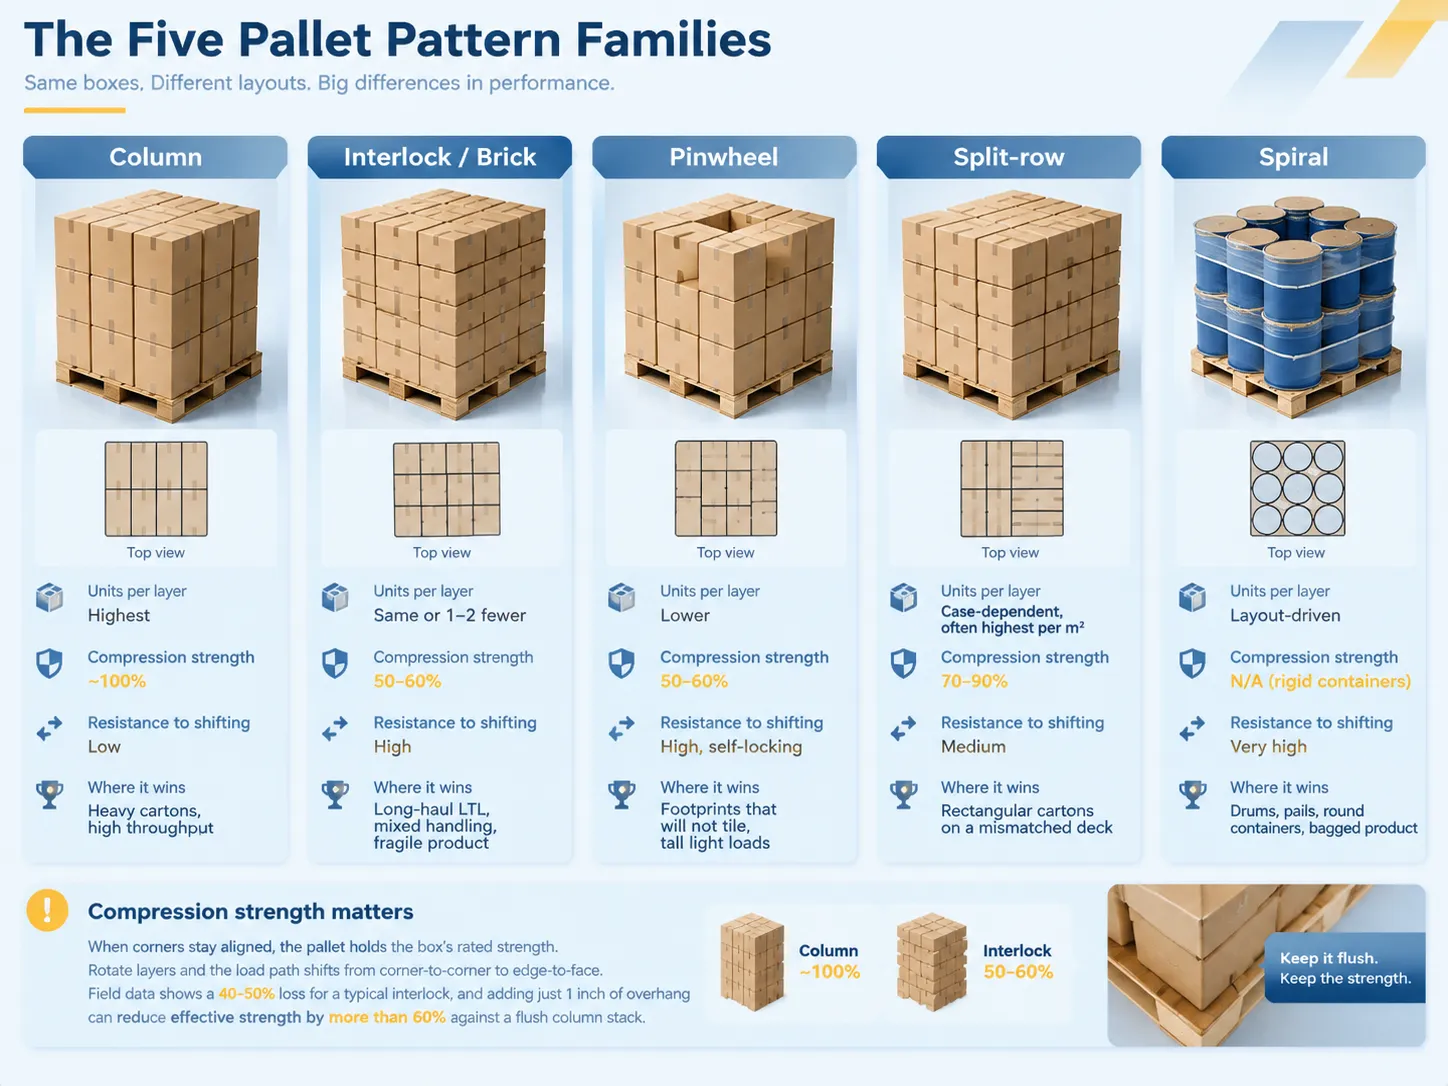
در واقع، تقریباً تمام طرحهای پالت را میتوان به پنج دسته تقسیم کرد. در چیدمان ستونی، همان لایه به طور مداوم در سراسر ارتفاع پالت چیده میشود. در الگوی قفل متقاطع (که به آن الگوی آجر نیز گفته میشود)، لایههای جعبهها هر لایه جایگزین 90 درجه چرخانده میشوند به طوری که گوشههای جعبهها از لایههای مختلف به هم قفل میشوند. الگوی چرخ پین به چیدمان جعبهها در اطراف یک نقطه خالی در مرکز لایه اشاره دارد که برای واحدهایی با شکل نامنظم لازم است. الگوی ردیف تقسیم شده به چیدن جعبهها به روشی متفاوت از لایه قبلی اشاره دارد. مارپیچ برای پالتهایی با جعبهها یا بستههای گرد مناسب است.
| خانواده الگو | واحدها در هر لایه | حفظ مقاومت فشاری | مقاومت در برابر جابجایی | جایی که برتری دارد |
|---|---|---|---|---|
| ستون | بالاترین | ~100% | پایین — وابسته به لفاف | جعبههای سنگین، زنجیره تأمین کوتاه، توان عملیاتی بالا |
| قفل متقاطع / آجر | همان یا ۱-۲ کمتر | 50-60% | بالا | حمل و نقل طولانی LTL، جابجایی مختلط، محصول شکننده |
| چرخ پین | کمتر | 50-60% | بالا، خودقفلشونده | ردپایی که کاشی نمیشود، بارهای سبک بلند |
| ردیف تقسیمشده | وابسته به جعبه، اغلب بالاترین در هر متر از عرشه | 70-90% | متوسط | جعبههای مستطیلی روی عرشه نامتناسب |
| مارپیچ | مبتنی بر چیدمان | برای ظروف سخت قابل اعمال نیست | بسیار بالا | درامها، سطلها، ظروف گرد، محصول کیسهای |
باید بر ارقام فشردهسازی تأکید کرد زیرا این مواردی هستند که مردم جدی نمیگیرند. وقتی گوشههای جعبه در تراز باقی میمانند، بار را به صورت مستقیم تحمل میکنند و بنابراین، مقدار فشردهسازی ذکر شده در گواهی جعبه را دارند. چرخش لایه مسیر بار را از گوشه به لبه تغییر میدهد و بنابراین، طبق دادههای میدانی، خسارات حدود ۴۰–۵۰ درصد برای یک قفل کلاسیک است. و این ترکیب میشود. فقط یک اینچ پیشآمدگی به بار قفلشده اضافه کنید و مقاومت مؤثر این بار میتواند بیش از ۶۰ درصد نسبت به یک ستون صاف کاهش یابد. برای مثال، اگر پشته شما شامل ۸ لایه جعبه با ظرفیت ۴۰۰ پوند باشد، این تفاوت بین تحویل ایمن و لایه لهشده در پایین است.
چگونه واحدها در هر لایه واقعاً محاسبه میشوند
این یک حساب ساده است، اما محدودیتها پیچیدهتر هستند. یک عرشه ۴۸ × ۴۰ اینچ و یک ردپای ۱۲ × ۱۰ اینچ را در نظر بگیرید. ابتدا ۴۸ را بر ۱۲ تقسیم کنید تا طول مشخص شود (۴)، سپس ۴۰ را بر ۱۰ تقسیم کنید تا عرض مشخص شود (۴). این بدان معناست که میتوانید ۱۶ واحد در یک لایه جا دهید، و اگر ۴ لایه با ارتفاع ۱۰ اینچ وجود داشته باشد، ۶۴ واحد در ۴۰ اینچ خواهید داشت.
حالا بخش دشوار. راه خوبی برای تقسیم ۴۸ با ردپای ۱۳ اینچی وجود ندارد. بنابراین، یا باید اجازه دهید عرشه ۲ تا ۵ اینچ (۵۱ تا ۱۲۷ میلیمتر) هدر برود، اجازه پیشآمدگی دهید، یا عرشه را بچرخانید. اگر جعبه ۹۰ درجه بچرخد، این در شمارش تفاوت ایجاد میکند. یک لایه قفلشده نیاز به حل لایههای فرد و زوج به صورت متفاوت دارد زیرا دیگر همان مشکل نیست.
| محدودیت | تأثیر آن بر واحدها در هر لایه | قانون عملی |
|---|---|---|
| پیشآمدگی فراتر از عرشه | شمارش ظاهری را اضافه میکند، مقاومت واقعی را کاهش میدهد | حداکثر ۱ اینچ (۲۵ میلیمتر)؛ تا ۳۲ درصد کاهش فشردهسازی |
| زیرآمدگی (محصول داخل عرشه) | حجم را هدر میدهد، اجازه میدهد بار کج شود | حداقل در دو طرف مقابل صاف نگه دارید |
| شکافهای بدون پشتیبانی بین تختههای عرشه | پشتیبانی از سطح پایین در لایه پایه را کاهش میدهد | لایه پایه باید تختهها را پوشش دهد، نه شکافها را پل بزند |
| تغییر شکل کیسه یا سینی | ردپای فرض شده را میشکند | از پدهای لایه استفاده کنید؛ ابعاد اسمی را مدلسازی نکنید |
| الزامات جهتگیری برچسب | چرخش را مجبور میکند، ممکن است شمارش را کاهش دهد | قبل از ثابت شدن الگو تأیید کنید |
منبع واقعی شمارش لایهها
ارتفاع HI توسط هر محدودیتی که ابتدا ظاهر شود تعیین میشود. همیشه حداقل سه مورد از آنها وجود دارد. ارتفاع داخلی تریلر حدود ۱۱۰ اینچ (۲۷۹۴ میلیمتر) است؛ با کسر فضای خالی، بارهای بارگیری و ارتفاع کف، ارتفاع بار مؤثر که با آن کار میکنید بین ۱۰۰ تا ۱۰۲ اینچ خواهد بود. قفسهبندی ممکن است حتی باریکتر باشد — یک قفسه استاندارد با ارتفاع ۹۶ اینچ (۲۴۳۸ میلیمتر) است، به همین دلیل بارهایی که ممکن است به راحتی در تریلر جا شوند، ممکن است به اولین نقطه ذخیرهسازی نرسند. وزن حلقه را از سمت مخالف میبندد — داشتن ظرفیت اسمی پالت ۲۵۰۰ پوند (۱۱۳۴ کیلوگرم) حداکثر ظرفیت است و اکثر حاملها ترجیح میدهند با بارهایی تا وزن ۲۰۰۰ پوند (۹۰۷ کیلوگرم) کار کنند.
بنابراین، ارتفاع موجود را بر ارتفاع واحد تقسیم کنید، این عدد را به پایین گرد کنید و آن را با پارامترهای وزن و نیازهای مسیر خردهفروش مقایسه کنید. توزیعکنندگانی وجود دارند که ۴۸ اینچ (شامل ۱۲ اینچ ارتفاع عرشه) را به عنوان ارتفاع سخت خود دارند — این سختگیرانهتر از هر چیزی است که تریلر میتواند ارائه دهد. اگر الگو بدون آن بررسی تطابق عبور کند، اشتباه خواهد بود با وجود اینکه محاسبات دقیق هستند.
اهرمهای بهینهسازی که از دستکاری الگو پیشی میگیرند
تیمها هفتهها صرف اصلاح الگوها میکنند در حالی که جایزه بزرگتر یک سطح بالاتر در کارتن است. انتقال یک کارتن اصلی از ۱۲ × ۱۰ اینچ به یک جای پا که عرشه را به درستی کاشی میکند میتواند یک لایه را از ۱۲ واحد به ۱۶ واحد برساند. این بهبود ۳۳۱TP3T در چگالی پالت است و برای هر پالت که SKU تولید میکند اعمال میشود. نیم اینچ عرض کارتن میتواند ارزش بیشتری از هر مقدار تنظیم نرمافزاری داشته باشد.
بالاتر از کارتن، سودها از واحدسازی و طراحی حمل و نقل به جای هندسه ناشی میشود: ورقهای لغزنده بین لایهها برای پخش بار و کاهش تغییر شکل، نقاط چسب برای جلوگیری از حرکت لایههای بالایی، پیچش کششی به درستی اعمال شده با حداقل سه پیچش پایه که خود عرشه را میگیرد، و تختههای گوشهای روی بارهای بالای ۳۶ اینچ. اینها اقدامات پایداری هستند، نه اقدامات شمارش، اما آنها چیزی هستند که به شما اجازه میدهند شمارش بالاتری را بدون پرداخت هزینه در ادعاهای خسارت حفظ کنید. اتوماسیون اقتصاد را اینجا نیز تغییر میدهد، زیرا حمل و نقل خودکار کارتن بین برچسبگذاری و پالتسازی به شما اجازه میدهد هر چرخه یک جهتگیری لایه پایه خاص و یک تنش پیچش خاص را حفظ کنید به جای هر کاری که شیفت انجام میدهد.
هزینه توان عملیاتی یک الگوی بهتر
انتخاب الگوی مناسب برای هر دو زمان چرخه و پایداری مهم است. کارآمدترین الگویی که یک ماشین میتواند اجرا کند، الگوی چیدمان ستونی است، زیرا همه لایهها یکسان هستند و بنابراین حرکت نیز یکسان است. قفلکردن نیاز به دو مجموعه مختصات و برنامههای حرکتی دارد، بنابراین سلولهای رباتیک باید به طور جداگانه با لایههای فرد و زوج برخورد کنند. در مورد پالتساز لایهای سنتی، الگوهای مبتنی بر ستون میتوانند تقریباً با همان سرعت حداکثر آن کار کنند؛ الگوهای قفلکردن کندتر هستند به میزانی که در هر چرخه یک عامل محسوب میشود.
با این حال، نوع ماشین حتی از مشخصات الگو نیز مهمتر است. در حالی که یک پالتگذار رباتیک نمیتواند بیش از ۱۰ جعبه در دقیقه و کمتر از ۲۰ کیلوگرم در هر برداشت انجام دهد، یک پالتگذار سنتی میتواند در عمل تا ۲۸-۳۰ چرخه در دقیقه با افت کمتر از ۱۲ جعبه در هر لایه انجام دهد. ماشینآلات جابجایی لایه سریعترین در قرار دادن لایههای کامل هستند و تنها ۲ تا ۵ دقیقه طول میکشد تا از بار کامل لایه جعبهها به انواع دیگر بارها تغییر وضعیت دهند، در مقابل ۱۸ تا ۵۸ دقیقه برای یک پالتگذار سنتی. جایی که خط تولید بر اساس خروجی در هر شیفت ارزیابی میشود به جای جعبهها در هر پالت، یک الگوی کندتر هزینه بیشتری نسبت به ارزش سه جعبه اضافی دارد.
آنچه اتوماسیون در بهینهسازی الگو تغییر میدهد
وقتی الگوها به صورت دستورالعمل وجود دارند و نه فقط یک کاغذ چاپ شده که به ماشین چسبانده شده است، بهینهسازی بخشی از یک فرآیند میشود نه یک عملیات یکباره. یک الگوی لایهای در سیستم به صورت یک پایگاه داده قرارگیری که از ابعاد واحدها و اندازه پلتفرم به دست آمده است، وجود دارد. دستورالعمل شامل اطلاعاتی درباره نحوه درهمتنیدگی، چرخش و تغییر موقعیت لایهها است. این اپراتور است که از طریق HMI یک دستورالعمل را انتخاب میکند، یا به طور خودکار توسط ماشین بسته به بارکد یا اطلاعات سیستم انتخاب میشود.
سه مورد وجود دارد که میتوان برای کارآمدتر کردن چنین سیستمی اجرا کرد. اول، مهم است که بررسی شود آیا لایه در شبیهسازی آفلاین قبل از ایجاد ایستگاه کاری قابل دسترسی است یا خیر. الگویی که در لایه هشتم قابل دسترسی نیست، یک مشکل مکانیکی است و نه برنامهنویسی. دوم، باید تأیید شود که در شرایطی که یک SKU جدید به سیستم اضافه میشود، فقط تنظیم دستورالعمل لازم است. باید مشخص شود که مسئول آن کیست. در نهایت، مهم است که آزمایش الگو هنگام ارزیابی پشتیبانی لبه واقعبینانه باشد، زیرا آزمایش الگویی که با بستهبندی ایدهآل انجام شده و سپس آزمایش آن با جعبههای پر شده بیش از حد یا متورم منجر به برخی مشکلات قرارگیری میشود که به عنوان مشکلات ربات تلقی میشوند.
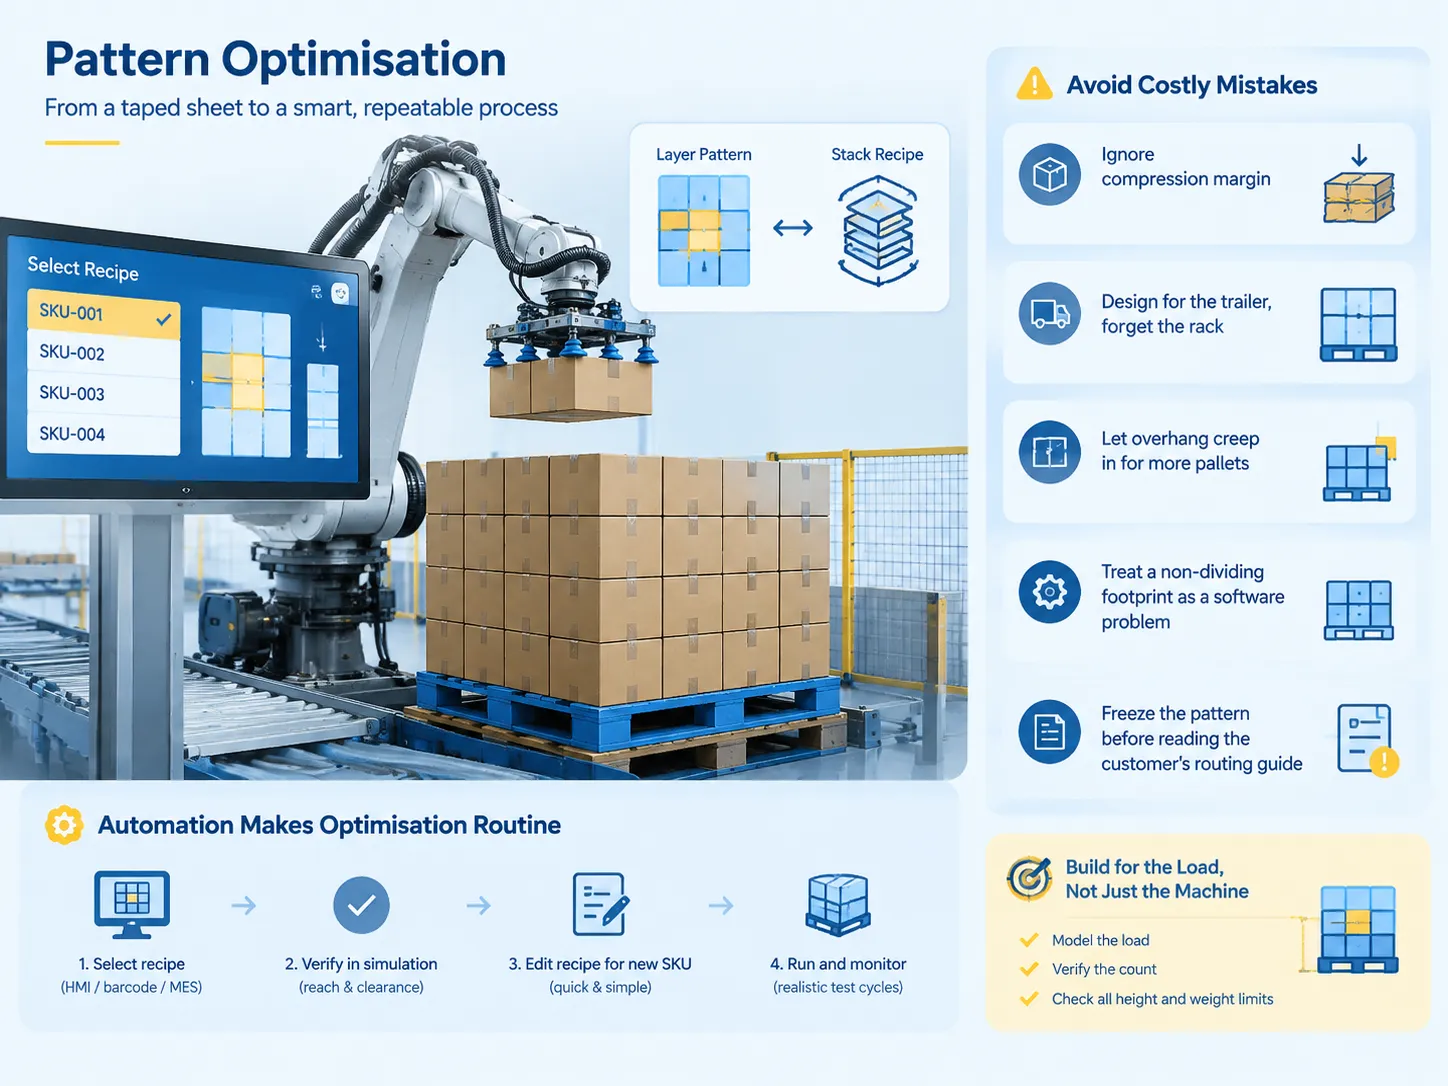
اشتباهات پیکربندی که هزینه واقعی دارند
اشتباهات پرهزینه تکرار میشوند. بهبود تعداد لایهها در هر پالت بدون بررسی محدودیتهای فشردهسازی، بنابراین محموله در وضعیت خوبی است، اما لایه پایین تغییر شکل یافته است. طراحی برای تریلر به جای قفسه. در نظر گرفتن مقداری پیشآمدگی برای برآورده کردن نیاز به تعداد پالت. در نظر گرفتن ردپای غیر جداشونده به عنوان یک مشکل نرمافزاری به جای مشکل بستهبندی. نهایی کردن الگو قبل از خواندن دستورالعملهای مسیریابی مشتری.
همچنین یک مشکل پیچیدهتر وجود دارد: ایجاد الگویی که برای ماشین مناسب باشد نه بار. الگویی که برای گیرهها مناسب است، اما مرکز ثقل بار بسیار بالا است، در پایان فرآیند خوب به نظر میرسد، اما در تریلر شکست میخورد. راهحل چندان هیجانانگیز نیست — یک مدل برای بار ایجاد کنید، مقدار را بررسی کنید و آن را با تمام محدودیتهای ممکن ارتفاع و وزن مقایسه کنید، و تنها پس از آن ماشین را تنظیم کنید.
چگونه benlongkj در این تصویر جای میگیرد
باید صریح باشیم که جایگاه ما کجاست. benlongkj سیستمهای مونتاژ خودکار, ، قالبهای تزریق و خطوط تولید اختصاصی — از جمله خطوط تولید خودکار MCB که یک بریکر را از قالبگیری و مونتاژ تا تست و بستهبندی میبرد. در موقعیت شروع، ما تولیدکننده پالتگذار نیستیم و نرمافزاری برای بهینهسازی الگوها ارائه نمیدهیم. در عوض، آنچه در چارچوب خدمات خود ارائه میدهیم طراحی توالی تولید صنعتی است که شامل فرآیندهای انباشت، جهتدهی، برچسبگذاری و بازرسی است و مربوط به معرفی محصول به پالتگذاری میشود.
این نکته بسیار مهم است که برجسته شود، زیرا معمولاً پالتگذار به خاطر شکست الگو مقصر شناخته میشود، در حالی که در واقع دلیل شکست در جایی بسیار بالاتر است. وقتی جعبهها با چرخش ۱۵ درجه، پر شده بیش از حد یا با برچسب به سمت اشتباه میرسند، هیچ الگویی نمیتواند کمک کند. بیشتر کار ما به سمت ایجاد ورودی منسجم است تا دستورالعملهای خوب بتوانند به طور مؤثر اجرا شوند.
سوالات متداول
TI و HI در یک برگه الگوی پالت به چه معنا هستند؟
TI به تعداد واحدهای موجود در یک لایه اشاره دارد و HI نشاندهنده تعداد لایههای موجود روی پالت است. پیکربندی ۱۶ × ۴ منجر به مجموع ۶۴ واحد میشود. هر دو عدد باید در برگه مشخصات یا اسناد مسیر ارائه شوند زیرا انبار دریافتکننده بار را در مقابل این اعداد بدون شکستن پوشش کششی بررسی میکند.
چگونه واحدها در هر لایه را محاسبه میکنید؟
از اندازه طول عرشه تقسیم بر طول واحد و همینطور عرض عرشه تقسیم بر عرض واحد استفاده کنید، سپس دو عدد حاصل را ضرب کنید. برای مثال، عرشهای به ابعاد ۴۸ × ۴۰ اینچ و کارتون ۱۲ × ۱۰ اینچ، ۴ واحد در طول و ۴ واحد در عرض خواهد داشت — بنابراین مجموعاً ۱۶ واحد. در مواردی که واحد به طور مساوی در عرشه جا نمیگیرد، باید بین از دست دادن بخشی از عرشه، اجازه دادن به آویزان شدن واحد یا قرار دادن ردیف جایگزین تصمیم گرفت.
آیا چیدمان ستونی بهتر است یا قفلشونده؟
اگر به طور خاص مقاومت فشاری و زمان چرخه نگرانیهای اصلی باشند، میتوان چیدمان ستونی انجام داد. اگر بار باید حمل و نقل طولانیمدت را تحمل کند، در این مرحله باید از قفلشدن استفاده شود. شایان ذکر است که قفلشدن به حدود ۴۰ تا ۵۰ درصد مقاومت فشاری کارتون نیاز دارد زیرا گوشهها دیگر همراستا نیستند، بنابراین این انتخاب مناسبی برای محصولات سنگین که مسافتهای طولانی حمل میشوند و بستهبندی خوبی دارند نیست.
آیا یک ربات پالتگذاری میتواند بیش از یک SKU را روی همان پالت مدیریت کند؟
قطعاً. استفاده از پالتهای مخلوط-SKU و رنگینکمانی در سلولهای خودکار مبتنی بر دستورالعملهای امروزی رایج است؛ نرمافزار ماشین توانایی مدیریت هر تعداد محصول مورد نیاز را دارد. بنابراین، محدودیت فقط از نظر ابزارآلات وجود دارد زیرا پد وکیوم برای جعبهها نمیتواند یک پاکت را بردارد.
آیا الگوی پالت بر هزینه حمل و نقل تأثیر میگذارد؟
به زبان ساده، وزن ابعادی و چگالی پالت باعث میشود هزینههای حمل و نقل بر اساس وزن واقعی یا وزن ابعادی، هر کدام که بیشتر باشد، محاسبه شود. در اصل، هرچه پالت متراکمتر باشد، تعداد حمل و نقلها برای همان میزان بار محصول کمتر خواهد بود. از ۱۲ تا ۱۶ واحد در هر لایه، بهینهسازی چگالی را نسبت به همان اندازه تریلر ۳۳۱TP3T افزایش میدهد.
منابع
- ISO — ISO 3394:2012 ابعاد بستههای مستطیلی سخت
- NIST — دفترچه ۴۴، مشخصات، تلرانسها و سایر الزامات فنی برای دستگاههای وزنکشی
- UL Solutions — استانداردهای آزمون پالت و بار واحد
- ASTM International — D4169 روش استاندارد برای آزمون عملکرد بستههای حمل و نقل و سیستمها
- US EPA — راهنمای استفاده مجدد از پالت و بستهبندی چوبی
- MHI — مواد مرجع بار واحد و پالتگذاری
نتیجهگیری
اگرچه طراحی بار پالت بخشی از فرآیند حمل و نقل نیست، اما ضروری است که طراحی در برابر هر دو طرح پالت و اقدامات انجام شده برای حفاظت از طراحی قبل از نهایی شدن ارزیابی شود. این موارد باید قبل از رسیدن به طرح نهایی در نظر گرفته شوند. هنگام تصمیمگیری درباره نحوه چیدمان پالت، کاربر باید یکی از دو پیکربندی پالت موجود، یعنی پیکربندی ستون و پیکربندی قفل متقاطع را انتخاب کند. این دو پیکربندی از نظر فشردگی و زمان ساخت و جداسازی متفاوت هستند. در این زمینه، اولین گام در کل فرآیند اندازهگیری جعبه حمل و نقل قرار گرفته روی پالت است. جعبه حمل و نقل با اندازه مناسب نتایج بهتری در فرآیند نسبت به هر چیز دیگری خواهد داشت. بنابراین، همچنین ضروری است که بررسی شود آیا جعبه حمل و نقل با پیکربندی بار مورد نیاز سازگار است یا خیر.