 benlong
دستگاه تولید MCB: اتوماسیون کاملاً یکپارچه
به دلایل متعددی، عمدتاً ناشی از صنعت ساخت و ساز، شهرنشینی و رشد صنعتی، روندهای مشابهی را میتوان در هند نیز مشاهده کرد، زیرا علاقه به دسترسی به مینی مدارشکنها در حال افزایش است. شرکتهای تولیدی که قبلاً تأسیس شدهاند و هر سال میلیونها واحد میفروشند، میتوانند به سادگی بهرهوری خطوط تولید خود را افزایش دهند، در حالی که شرکتهای کوچکتر این کار را به این آسانی نمییابند.
معمولاً دو گزینه برای شرکتهای کوچکتر در دسترس قرار میگیرد. گزینه اول سرمایهگذاری در خطوط مونتاژ اتوماتیک است. این نوع خطوط مونتاژ بسیار قابل اعتمادتر هستند، اما هزینه بالایی دارند، معادل بیش از ۵۰۰,۰۰۰ دلار، طول آنها تا سی متر است و تنها زمانی منطقی است که تولید سالانه بیش از یک میلیون واحد باشد. گزینه دیگر استفاده از فرآیند مونتاژ دستی زمانبر دستگاهها است که از نظر مالی به اندازه گزینه اول پرهزینه نیست اما برای شرکتها چالشهایی در زمینه گواهینامهها و انطباق ایجاد میکند.
هدف این مقاله برجسته کردن ویژگیهای اصلی دستگاه تولید مینی مدارشکن جمع و جور به روشی ساده برای خوانندگان است، در حالی که به آنها در مقایسه با گزینههای موجود دیگر نیز کمک میکند.
The ساختاری است، نه در نهایت تمایل انبوه تولیدکنندگان خطوط MCB
این مسئله نه مربوط به زمان یا اراده بلکه ساختاری است. اصول تولید انبوه حکم میکند که خط تولید MCB برای تولید با حجم بالا طراحی شده است، بنابراین بسیار پرهزینه است و فضای زیادی از تولید را اشغال میکند. همچنین راهاندازی چنین خطی زمان زیادی میبرد، از ۹۰ تا ۱۲۰ روز. کارگاه نمیتواند چنین هزینهای را تحمل کند و گاهی فضای کافی برای چنین تولیدی ندارد. در عین حال، باید مقداری اتوماسیون را اجرا کند تا هزینههای نیروی کار کاهش یابد، سطح تولید پایدار حفظ شود و بتواند سفارشاتی با کیفیت مشخص را مدیریت کند.
علاوه بر این، مونتاژ دستی نیز به حل مسئله کمک نمیکند. فرآیند تولید با سرعت پایین انجام میشود و درصد نقص افزایش مییابد. تعداد سفارشات افزایش مییابد و خدمات به نیروی کار بیشتری نیاز دارد، نه منابع ظرفیت بیشتر برای کارگاه. یافتن یک کارگر ماهر به آسانی ممکن نیست و کیفیت به شدت به اپراتور وابسته است.
تولیدکنندگان کوچک بخشی از یک بخش بزرگ و نادیده گرفته شده بازار هستند – این تولیدکنندگانی هستند که از تولید دستی فراتر رفتهاند، اما هنوز نیاز به خط تولید ایجاد نشده است. خط تولید جمع و جور MCB دقیقاً همان چیزی است که این گروه به دنبال آن هستند.
فلسفه طراحی “شامل” یک واحد کامل?
به طور کلی، مفهوم اتوماسیون کاملاً یکپارچه شامل ایده ساخت سیستمی است که تمام مراحل فرآیند را به صورت یک واحد کامل تشکیل میدهد. در این حالت، انتقالها کمتر، نقاط خرابی کمتر، زمان راهاندازی سریعتر و اطلاعات دقیقتری درباره آنچه در کل فرآیند اتفاق میافتد، وجود خواهد داشت.
بنابراین، یک دستگاه فشرده یکپارچه بر اساس همان اصل عمل میکند، اما در این مورد، این اصل در رابطه با یک دستگاه به کار گرفته میشود، برخلاف کل کارخانه. به عبارت دیگر، در حالی که در یک خط مونتاژ سنتی هر مرحله از فرآیند، مانند پرچکاری، کنترل کیفیت و آزمایش، توسط دستگاههای مختلف انجام میشود، در این حالت همه فرآیندها در یک واحد (حلقه بسته) انجام میشوند که نیاز به دستگاههای اضافی ندارد. در نتیجه، دستگاه یکپارچه به عنوان یک جعبه سیاه عمل میکند.
اگر شما محصولی تولید میکنید، نیازی به نگرانی درباره جایگذاری دستگاههای مورد نیاز برای عملکرد سیستم مورد نظر نخواهید داشت و بنابراین از تمام مزایای سیستمهای یکپارچه بدون معایب آنها بهرهمند میشوید. به جای مدیریت مجموعهای از دستگاهها از چندین تولیدکننده، با یک نوع دستگاه ساخته شده توسط یک فروشنده سر و کار خواهید داشت.
داخل دستگاه: فرآیند مونتاژ یکپارچه MCB
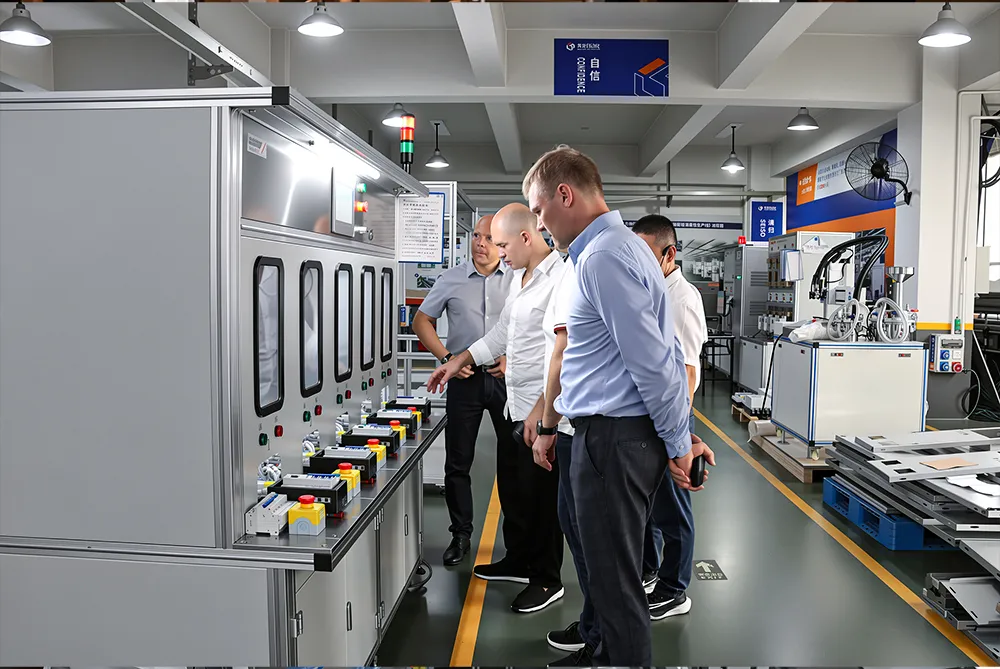
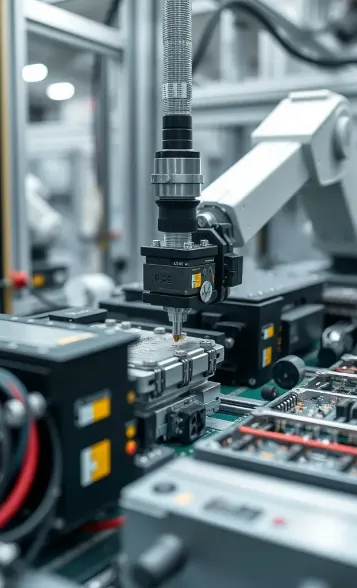
نکته جالب در مورد این نوع دستگاه این است که فرآیندهای زیادی را در یک واحد ترکیب میکند. تجهیزات نوآورانه تولید MCB شامل تجهیزات کامل خط مونتاژ است که به هم متصل شده و تحت یک PLC کار میکنند. طرح تولید استاندارد به شرح زیر است:
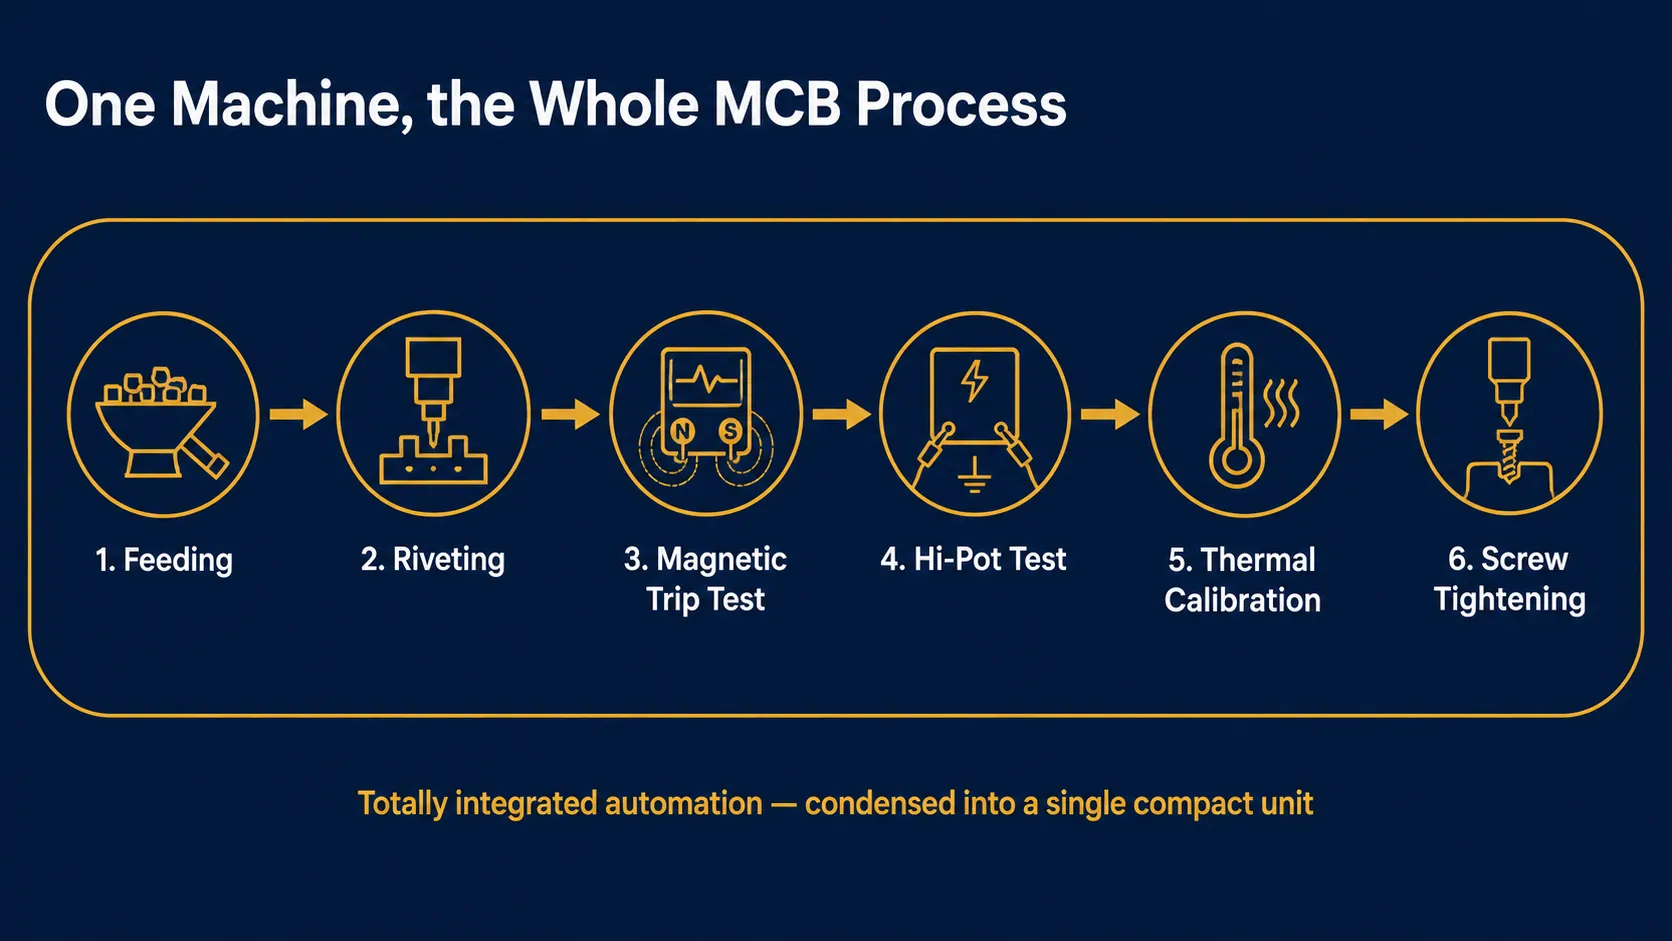
تغذیه ارتعاشی
تغذیه و جهتدهی خودکار کیسها، پرچها و ترمینالها انجام میشود، به طوری که ایستگاههای پاییندستی بدون تغذیه دستی قطعات به فرآیند کاری، تامین میشوند. تغذیه منظم پایه بیصدا برای خروجی منظم است: وقتی این تغذیه قطع شود، کل خط تولید متوقف میشود.
وارد کردن پرچ و پرچکاری
دستگاه مسئول وارد کردن و نصب دقیق پرچها است و اتصالاتی را تولید میکند که کلید را سالم نگه میدارد. این فرآیند خودکار برخی از متغیرهای اصلی موجود در فرآیند مونتاژ دستی را کاهش میدهد که کیفیت پرچکاری در آن توسط تخصص اپراتور تعیین میشود.
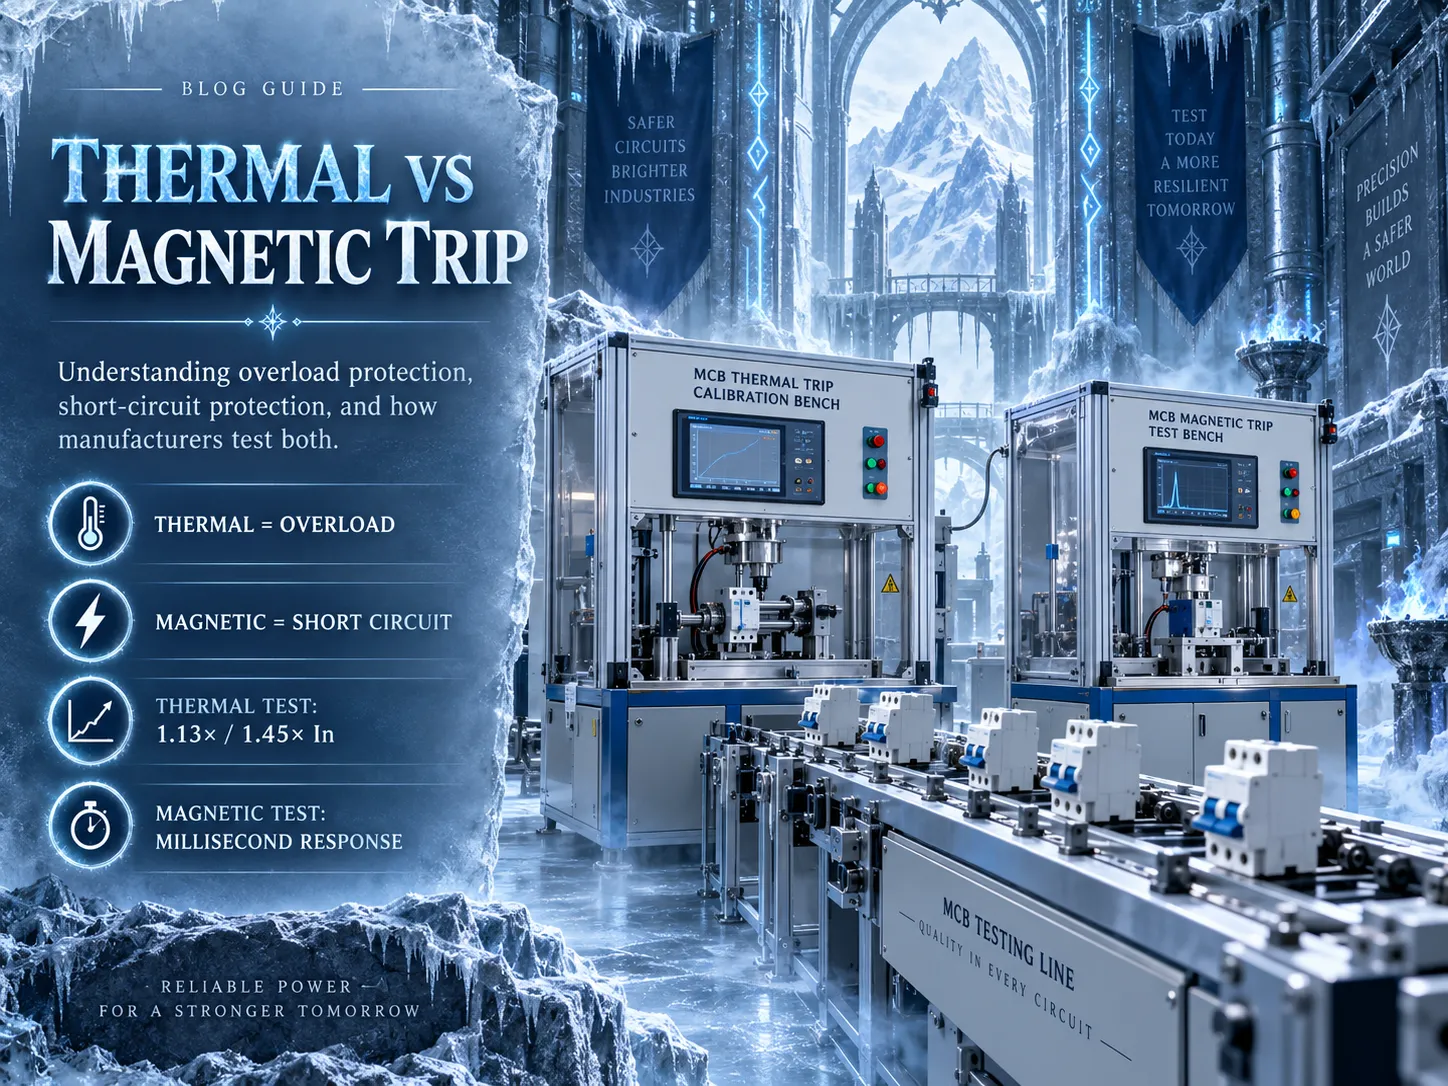
تست قطع مغناطیسی
هر کلید از بازرسی عبور میکند تا اطمینان حاصل شود که مکانیزم قطع مغناطیسی مطابق مشخصات است — عملکردی که از جریان اتصال کوتاه جلوگیری میکند. اطمینان از ویژگی ایمنی حیاتی است و آزمایش خطی تضمین میکند که تایید کامل انجام شود به جای تکیه بر روش نمونهگیری.
تست ولتاژ بالا (hi-pot)
برای تایید قابلیت عایق یک کلید خاص، آزمایش مقاومت دیالکتریک انجام میشود که هر نقص عایقی که ممکن است در کاربرد واقعی در حالت عملیاتی کار نکند را شناسایی میکند. داشتن این آزمایش در همان دستگاه شرایطی را فراهم میکند که نیازی به توجه اضافی برای دریافت نتیجه نیست زیرا به طور خودکار در فرآیند تولید عادی به دست میآید.
کالیبراسیون حرارتی
قطعه قطع حرارتی که برای پاسخ به جریانهای اضافه بار طولانی مدت استفاده میشود، تنظیم شده است تا کلید در جریان و زمان مناسب قطع شود. کالیبراسیون دقیق حرارتی بسیار مهم است تا اطمینان حاصل شود که اجرای نهایی MCB به سطح رتبهبندی لازم میرسد، به این معنی که استفاده از تکنیک خطی مزیت قوی نسبت به استفاده از روش دستی آفلاین دارد.
سفت و شل کردن خودکار پیچ ترمینال
پیچهای ترمینال به صورت کنترلشده سفت میشوند، بنابراین واحد با یک پایان استاندارد شده، به جای سفت کردن دستی، ارائه میشود. در ترکیب با بررسیهای بینایی و حسگر که سیستم کنترل کیفیت حلقه بسته را تکمیل میکنند، هر ایستگاه کاری قادر است کار خود را قبل از شروع ایستگاه بعدی بررسی کند.
پس از راهاندازی، دستگاه میتواند در یک شیفت ۸ ساعته بین ۵۰۰۰ تا ۷۲۰۰ واحد تولید کند که بسته به نیازهای بار متغیر است، در حالی که قادر است خروجی سالانه بین ۲۰۰۰۰۰ تا ۸۰۰۰۰۰ واحد را در یک شیفت با منابع کافی برای افزایش بیشتر حجم تولید به منظور پاسخگویی به تقاضای رو به رشد ارائه دهد.
ساخته شده برای تولید با تنوع بالا و حجم کم
تولید تنها یک محصول در تعداد زیاد برای تولیدکنندگان کوچک و متوسط نادر است. معمولاً آنها ترکیبی از محصولات با تعداد قطب و ویژگیهای مختلف را در مقادیر کم تولید میکنند. در چنین شرایطی، استفاده از خط تولید سخت و با خروجی بالا عملی نیست زیرا هر بار که تغییر محصول انجام میشود، مقدار قابل توجهی زمان و هزینه هدر میرود.
دستگاه یکپارچه جمعوجور از پارادایم مخالف پشتیبانی میکند. این دستگاه میتواند با کلیدهای ۱P، ۲P، ۳P و ۴P کار کند و تغییر بین انواع قطبها کمتر از سی دقیقه طول میکشد، که این امر به لطف استفاده از تنظیمات مبتنی بر دستورالعمل برنامهریزی شده در HMI و ابزارهای تعویض سریع امکانپذیر است. این بدان معناست که کارخانه میتواند در یک شیفت از یک محصول به محصول دیگر سوئیچ کند، سفارشات مختلف را بهصورت سودآور پردازش کند و انعطافپذیری را به عنوان یکی از مزایای اصلی به کار گیرد.
انعطافپذیری همچنین این دستگاه را برای تولید آزمایشی ایدهآل میکند. مالک طراحی جدید یک MCB میتواند آن را در این خط آزمایش کند، ابزار و فناوری مورد استفاده را اعتبارسنجی کند و این کار را قبل از سرمایهگذاری در ساخت یک خط تولید کامل انجام دهد.
The ارتباط از زمانبندی از اتوماسیون کلید مدار
هند پیشرفتهای پایداری در تولید کلیدهای مدار و دستگاههای الکتریکی در کشور داشته است. سیاستهایی که به کاهش واردات هدف دارند، افزایش تقاضای داخلی برای دستگاههایی مانند MCB و RCCB، و همچنین نیاز بسیاری از تولیدکنندگان محلی، اتوماسیون فرآیندهای مرتبط با تولید کلیدهای مدار را در شرایط فعلی به یک ضرورت واقعی تبدیل کرده است. با این حال، مشکل برای بسیاری از تولیدکنندگان این است که هزینه ورود به فرآیند اتوماسیون پیچیدهتر از نیتها است.
در این شرایط، دستگاه یکپارچه جمعوجور در زمان مناسب راهحل مناسبی برای تولیدکنندگان ارائه میدهد. این دستگاه نیازهای آنها را بهطور کامل برآورده میکند و به آنها امکان میدهد فرآیند دستی را حذف کرده و فرآیند تولید مداومی داشته باشند که بلافاصله تست میشود، به جای اینکه منتظر بمانند تا تولیدکننده بتواند کل خط تولید را خریداری کند. بنابراین، این سرمایهگذاری اولین گام منطقی به سوی اجرای اتوماسیون در تولید برای آن تولیدکنندگانی است که مایل به همکاری با توزیعکننده ملی، دریافت گواهینامه یا صرفاً پر کردن فاصله بین تولید دستی و اتوماتیک هستند.
عامل محرک دیگر برای اتوماسیون، جنبه کیفیت مستندسازی است. خریداران بزرگ و سیستمهای صدور گواهینامه به طور فزایندهای نیازمند مدارکی هستند که نشان دهد هر قطعه تجهیزات تولید شده آزمایش شده است و نه فقط نمونهای از آن. ماشینی که امکان انجام تستهای های-پات، حرارتی و تریپ مغناطیسی را در خط تولید فراهم کرده و نتایج را ثبت میکند، اثبات کیفیت را ممکن میسازد. برای تولیدکننده، این یک مزیت بزرگ است زیرا به ارتقاء جایگاه آن در میان رقبا کمک خواهد کرد.
برای یک عملیات کوچکتر، مورد تجاری به طور شگفتانگیزی مستقیم است. نکته اصلی هزینه سرمایه است: یک دستگاه یکپارچه جمعوجور معمولاً حدود ۲۰ تا ۳۰ درصد قیمت یک خط کامل را دارد، که خود معمولاً بین ۵۰۰,۰۰۰ دلار آمریکا تا بیش از یک میلیون دلار است. این تفاوت اغلب همان چیزی است که اتوماسیون را از یک آرزوی روزی به تصمیم امسال تبدیل میکند.
ایده تجاری برای یک شرکت کوچک کاملاً ساده است. اولین چیزی که باید درک شود، هزینه سرمایهای است، زیرا ماشینهای یکپارچه جمعوجور تقریباً 20% تا 30% کمتر از یک خط تولید کامل هزینه دارند که قیمت آن میتواند از $500,000 تا بیش از یک میلیون باشد. با این صرفهجویی، شرکتهایی که هنوز اتوماسیون را اجرا نکردهاند میتوانند امسال به اتوماسیون روی آورند به جای اینکه به طور نامحدود فقط به آن فکر کنند.
صرفهجوییها پس از قیمت خرید امروز متوقف نمیشود. این ماشین فضای زیادی اشغال نمیکند، طول آن حدود 5.9 متر است، برخلاف خط تولید 30 متری که نیاز به کارهای ساختمانی مانند ساخت یک سالن جدید و بازسازی کامل کارگاه دارد. تحویل ماشین حداکثر 45-60 روز طول میکشد. پس از آن، نصب و آموزش اپراتورها برای کار با آن 5-7 روز دیگر نیاز دارد. در مقابل، خط تولید کامل معمولاً 90-120 روز زمان میبرد.
پس از پرداخت هزینه سرمایهای و سایر هزینههای مرتبط با خرید ماشین، میتوان بلافاصله پس از تولید اولین محصول از آن بهرهمند شد. استفاده از این ماشین برای مونتاژ و تست انبوه به شرکت اجازه میدهد هزینههای نیروی کار خود را تا 70% نسبت به نیروی کار مورد استفاده در خط تولید دستی کاهش دهد، با این حال، استفاده از ماشینآلات نرخ نقص بسیار کمتری را تضمین میکند. ترکیب تعداد کمتر کارگران، کاهش دوبارهکاری و افزایش ظرفیت تولید، اقتصاد ماشین را به کار میاندازد. همه اینها به این معنی است که دوره بازگشت سرمایه کمتر از 12 ماه است، که برای بازگشت سرمایه مالک قبل از استهلاک کامل ماشین کافی است.
دستگاه جمعوجور در مقابل خط کامل در مقابل مونتاژ دستی
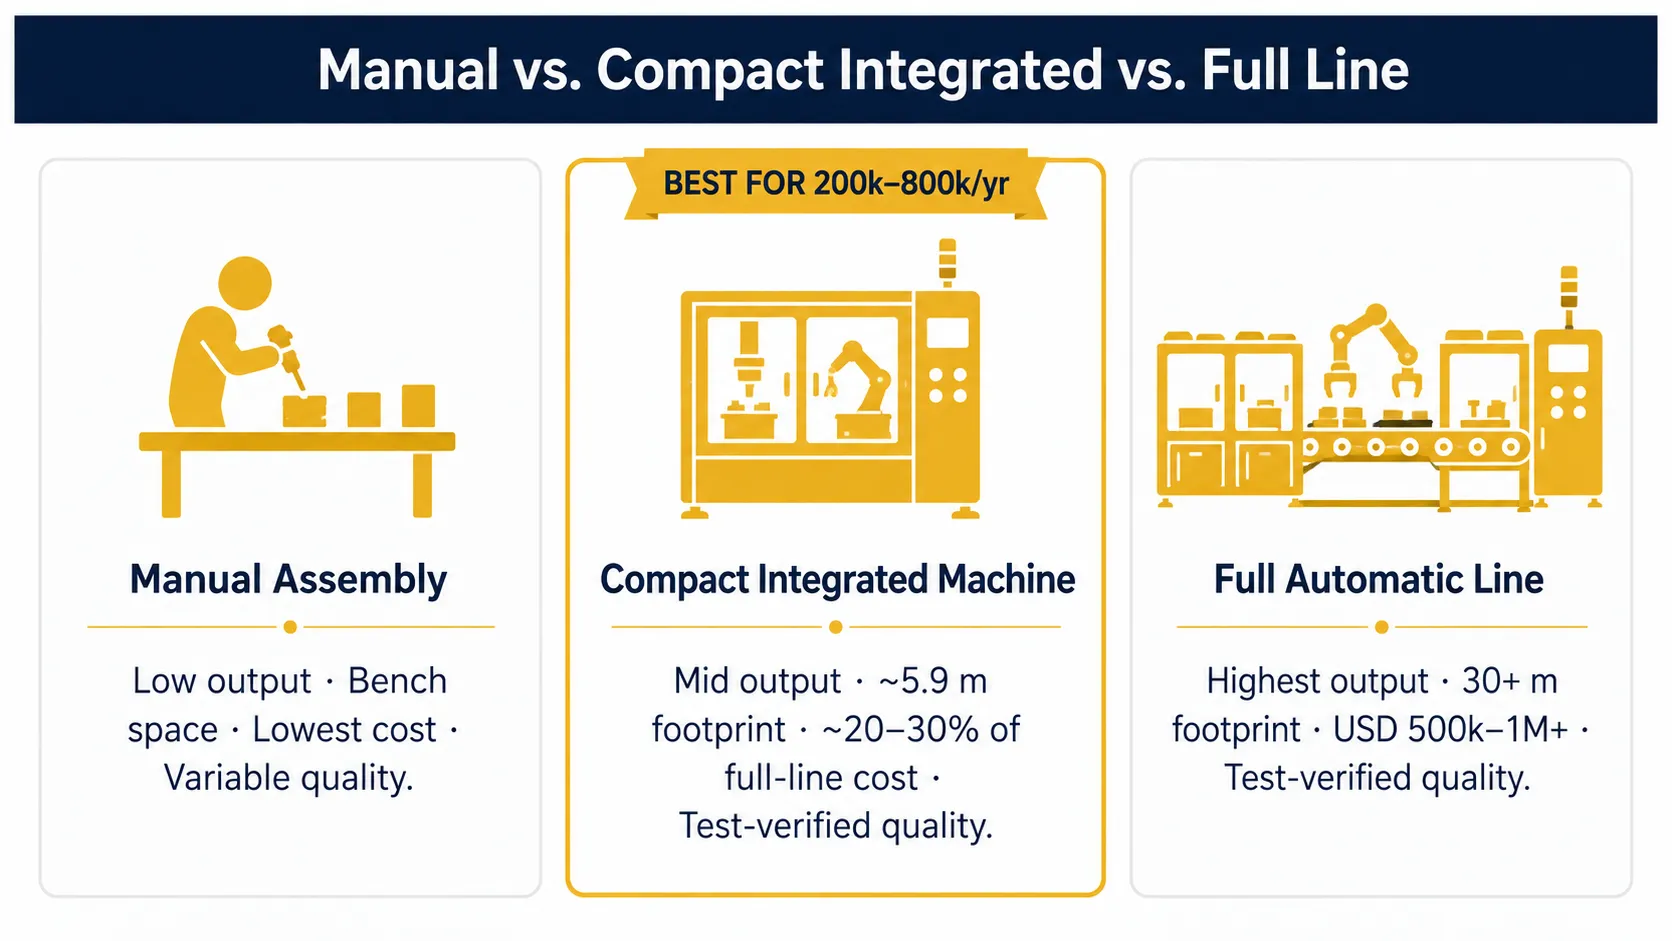
هیچ راهحل یکسانی برای همه کارخانهها وجود ندارد. پاسخ صادقانه این است که بر اساس حجم تولید سالانه واقعی، فضای تولید و ظرفیت سرمایهگذاری انتخاب شود. جدول زیر مزایا و معایب مختلف را در یک نگاه خلاصه میکند.
| عامل | مونتاژ دستی | دستگاه یکپارچه جمعوجور | خط تمام اتوماتیک |
|---|---|---|---|
| خروجی در هر شیفت | پایین، وابسته به اپراتور | تا ۵۰۰۰ واحد (۷۲۰۰ در بار کامل) | ۸۰۰۰–۱۰۰۰۰ واحد |
| فضای اشغال شده | فضای میز کار | ~۵.۹ متر یک واحد | بیش از ۳۰ متر |
| هزینه سرمایهای | کمترین | ~۲۰–۳۰٪ از یک خط کامل | ۵۰۰ هزار تا بیش از ۱ میلیون دلار آمریکا |
| زمان استقرار | فوری | ۴۵–۶۰ روز + ۵–۷ روز نصب | ۹۰–۱۲۰ روز |
| ثبات کیفیت | متغیر | تست شده و حلقه بسته | تست شده و حلقه بسته |
| حجم سالانه مناسب | بسیار کم | ۲۰۰ هزار تا ۸۰۰ هزار واحد | بیش از ۱ میلیون واحد |
وقتی اینگونه فکر میکنید، راهحل معمولاً واضح است. راهاندازی کامل ماشین به شما سود میرساند اگر سالانه بیش از یک میلیون قطعه تولید میکنید. اگر تولید شما فقط چند قطعه در روز است، احتمالاً مونتاژ دستی هنوز بهترین گزینه برای شما در این مرحله است. اما شرکتهای متوسط که سالانه چند صد هزار واحد تولید میکنند، بهترین گزینه برای آنها ماشین جمعوجور است.
کیفیت و ردیابی که خریداران میتوانند به آن اعتماد کنند
کیفیت بسیار مهم است زیرا اغلب مهمترین دلیل برای اتوماسیون فرآیند تولید است. کار دستی میتواند کلیدهای قطعکننده مدار عالی تولید کند، اما قادر به ارائه اثبات نیست. خروجی به صلاحیت کارکنان، خستگی و شانس با محصول بستگی دارد. نکته مهم این است که خریداران بزرگتر و سازمانهای صدور گواهینامه باید از چنین اختلافاتی جلوگیری کنند.
با کمک یک دستگاه یکپارچه، هر محصول بلافاصله تحت بررسی کیفیت قرار میگیرد. فرآیند تأیید کیفیت شامل آزمایش آهنربا، آزمایش ولتاژ بالا و ارزیابی دما است. مزیت دستگاه این است که نتایج میتوانند بلافاصله در HMI برای پایگاههای داده کیفیت ثبت شوند. تولید خودکار این امکان را میدهد که کیفیت هر محصول بررسی شود به جای نمونهگیری و امید به اینکه محصول خاصی قبل از فروش آزمایش شود. بنابراین، این اطلاعات برای شرکتهایی که به دنبال ارائه گواهینامه، شناخته شدن توسط توزیعکنندگان سراسری یا دفاع از نام خود در برابر شکایات و مشکلات مشتریان هستند، الزامی است.
چکلیست خرید قبل از خرید
در صورتی که در حال بررسی خرید دستگاه برای کارخانه تولید MCB کوچک هستید، پرسیدن چند سوال به شما کمک میکند تا تأمینکننده قابل اعتماد را از تأمینکننده صرفاً خوشبین تشخیص دهید. قبل از نهایی کردن معامله، بررسی کنید:
- ابزارآلات بر اساس نمونههای MCB و طراحی قطبهای خود شما طراحی شدهاند، نه بر اساس محصول طراحی عمومی. میتوانید از تأمینکننده بخواهید نشان دهد چگونه ابزارآلات را بر اساس طرح دقیق و طراحی ترمینالهای شما طراحی کرده است.
- آزمایش یکپارچه واقعاً شامل آزمایش قطع مغناطیسی، ولتاژ بالا و کالیبراسیون حرارتی است که در HMI نمایش داده میشود و به صورت آفلاین انجام نمیشود.
- زمان تغییر برای نوع خاص MCB که تولید میکنید نشان داده میشود و توان عملیاتی واقعی بر اساس دامنه واقعی محصولات شما داده میشود، نه بر اساس بهترین شرایط ممکن.
- یک آزمایش پذیرش ویژه در محل تأمینکننده و یک آزمایش پذیرش ویژه در محل شما وجود دارد که در قرارداد مشخص خواهد شد. باید معیارهای پذیرش و گزارش پذیرش نیز وجود داشته باشد.
- مشخصات واضحی در مورد عملکرد، جهتگیری، قطعات یدکی موجود و برند سیستم کنترل، مانند PLC و HMI، مانند Siemens یا Mitsubishi وجود دارد.
- شرایط مکتوبی در مورد زمان تحویل و بازههای نصب وجود دارد.
اگر تأمینکنندهای پیدا کردید که پاسخها را با نمونههای مناسب قطعات شما و نه از بروشور ارائه میدهد، مطمئن باشید که ارزش بررسی تمام ویژگیهای آن به همراه مشخصات دستگاههایش را دارد.
چه انتظاری از تحویل تا تولید کامل دارید
درک مرحله تحویل بسیاری از عدم قطعیتهای مرتبط با خرید اتوماسیون را از بین میبرد. مهم است که پروژه طبق برنامهای مشخص پیش برود تا مالیات، تیم و تعهدات به مشتریان بر اساس تاریخهای واقعی محاسبه شود.
فرایند با تحلیل نمونه آغاز میشود. در این مرحله، تولیدکننده نمونههای موجود MCB را بررسی کرده و خروجی و پیکربندی قطب مورد نیاز برای طراحی فیدرها و پرچکاری، همچنین راهحلهای تست کیفیت را تعیین میکند. پس از آن، طراحی چیدمان و ابزارسازی انجام میشود، پیش از ساخت و مونتاژ دستگاه. یکی از مراحل پایانی فرایند این است که تولیدکننده تست عملکردی را در محل خود انجام میدهد.
پس از رسیدن دستگاه به محل، فرایند نصب آغاز میشود و معمولاً ۵ تا ۷ روز طول میکشد، سپس آموزش اپراتورهایی که قادر خواهند بود خط تولید را به صورت مستقل از تولیدکننده راهاندازی کنند، انجام میشود. تست پذیرش انجام میشود که تأیید کتبی اثربخشی دستگاه است.
یک ماشین یکپارچه فشرده انتخاب درستی است وقتی که شما سالانه حدود ۲۰۰,۰۰۰ تا ۸۰۰,۰۰۰ واحد تولید میکنید، با فضای محدود کف کار میکنید، ظرفیت انعطافپذیر را در کنار یک خط موجود اضافه میکنید، یا طراحیهای جدید MCB را قبل از افزایش مقیاس اعتبارسنجی میکنید. این برای تولیدکنندگانی که به اتوماسیون واقعی و کیفیت مستند نیاز دارند اما هنوز به حجم تولیدی که یک خط کامل صرفه اقتصادی داشته باشد نرسیدهاند، پاداش میدهد — که توصیف بخش بزرگی از تولیدکنندگان در حال رشد در هند و بازارهای مشابه است.
دستگاههای یکپارچه جمعوجور ممکن است در مواردی مناسب باشند که تولید بین ۲۰۰,۰۰۰ تا ۸۰۰,۰۰۰ واحد در سال باشد، فضای محدود وجود داشته باشد، بر روی خط موجود با انعطافپذیری اضافی ساخته شود، یا بخواهند طراحی مناسب MCB را قبل از تولید انبوه تأیید کنند. این راهحلی برای شرکتهایی است که به اتوماسیون واقعی و کیفیت قابل تأیید نیاز دارند اما هنوز حجم تولید کافی برای توجیه یک خط کامل ندارند – که توصیفکننده بسیاری از تولیدکنندگان نوظهور در هند و مناطق مشابه است.
خط مونتاژ خودکار کامل MCB توان عملیاتی مورد نیاز شما را فراهم میکند. اگر گلوگاه شما یک مرحله خاص است نه کل فرآیند، یک واحد متمرکز مانند ماشین مونتاژ نیمهخودکار قوس یا یک یا یک خط تست خودکار اختصاصی MCB ممکن است سرمایهگذاری هوشمندانهتر و هدفمندتری باشد. انتخاب درست به معنای صداقت درباره موقعیت واقعی کارخانه شما در حال حاضر است.
برای اکثر تولیدکنندگان کوچک و در حال رشد مدارشکن، مسیر یکپارچه همچنان کمریسکترین راه برای شروع است. شما میتوانید مشخصات کامل ماشین خط تولید کوچک MCB فشرده یکپارچه, را مرور کنید، یا نمونههای MCB، خروجی هدف و فضای کف موجود خود را ارسال کنید و اجازه دهید مهندسان Benlong یک چیدمان پیشنهادی با مقایسه کامل ROI بین گزینههای دستی، کوچک و خط کامل ارائه دهند. برای شروع این گفتگو،, با تیم Benlong تماس بگیرید و توضیح دهید که امروز چه چیزی تولید میکنید و میخواهید به کجا برسید.