benlong




Optimización del Patrón de Configuración de Carga en Palets: Esquema, Capas y Unidades por Capa
Una persona debe entender que un pallet puede proporcionar las respuestas a tres cosas: cuántos paquetes (o unidades) hay en una capa; cuántas capas de paquetes (o unidades) conforman el pallet; y finalmente dónde está ubicado el pallet en el camión/remolque. Responder correctamente estas tres preguntas permite cargar una mayor cantidad de producto en cada camión; menos rechazos en los muelles de recepción; y evita pagar a personas para reordenar pallets a las 2:00 A.M. Si la persona que responde estas preguntas se equivoca, aún puede tener una excelente visualización de lo que está sucediendo en el HMI hasta que la carga comience a moverse por la primera curva, momento en el cual entenderá cuál es la jerga, qué tipo de geometría hay detrás, cuál es su visión completa de la situación y qué oportunidades potenciales de optimización existen respecto a los casos por pallet.
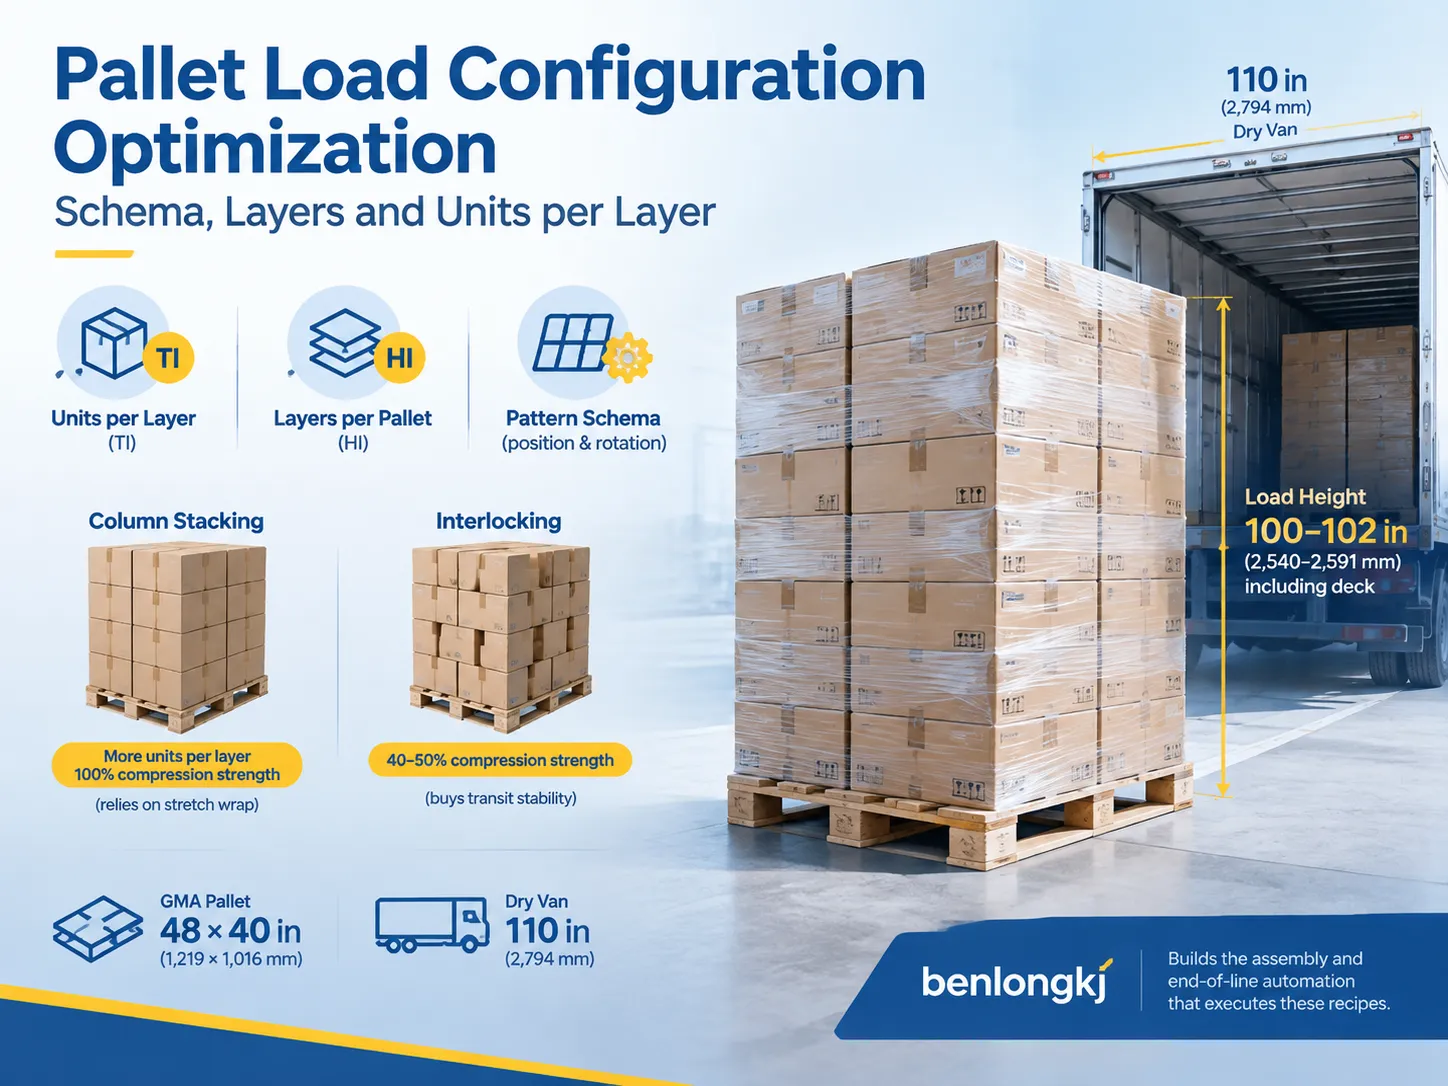
Al optimizar cómo construyes pallets, necesitas considerar 3 factores; unidades por capa (que a menudo se denomina “TI”), capas por pallet (que a veces se denomina “HI”) y qué tipo de patrón de apilamiento usarás para apilar los pallets. Apilando tus pallets en columnas, es posible maximizar la cantidad total de unidades en las capas del pallet y proporcionar soporte para paquetes 100% usando envolvedoras de estiramiento, pero usar métodos de entrelazado no proporciona un soporte tan bueno para los paquetes, limitándose el entrelazado a aproximadamente 66% de tu soporte teórico máximo para paquetes. Si trabajas con un tamaño típico de pallet GMA de 48″ x 40″, y los pallets deben caber dentro de una furgoneta de 110″, entonces la altura total real de la carga cargada debe ser aproximadamente de 100″ a 102″ más la altura de tu pallet encima de la carga.
TI y HI: los dos números que tu cliente ya habla
Cada una de las diversas formas de documentación de almacén — guías de enrutamiento y tablas de configuración de pallets — lleva el mismo código: TI × HI. TI se refiere al número de artículos en una sola capa (cajas, bandejas, cubos, bolsas, paquetes envueltos en film retráctil), mientras que HI se refiere al número de capas en el pallet. Calcular TI y HI produce el número total de unidades en el envío, que es la unidad de medida que el centro de distribución usa para confirmar que los envíos coinciden con las órdenes de compra sin revisar ninguna caja del envío.
Por ejemplo, si un pallet indica 16 × 4, significa que hay 64 unidades en el envío; un pallet que indica 10 × 5 consta de 50 unidades. Aunque dos pallets pueden parecer muy similares, pueden constituir cantidades de carga que varían considerablemente, y ese cambio se refleja directamente en los costos de flete. Por esta razón, los ingenieros experimentados consideran TI y HI como criterios de diseño y no meras mediciones; por ejemplo, si hacen un ajuste de medio centímetro en la caja maestra, obtienen cuatro unidades adicionales por capa.
Finalmente, tenga en cuenta que TI y HI solo muestran cantidades y no formas. Dos envíos con lecturas idénticas (12 × 5) pueden variar significativamente durante el transporte, dependiendo de si los cartones se cargan de canto o se giran en cada capa.
Lo que realmente contiene un esquema de carga de palet
Si está definiendo una nueva línea, creando un modelo de simulación o llenando la tabla de recetas del robot, todo lo que tiene es la imagen del diseño. Por lo tanto, necesita un conjunto de datos que describa completamente la carga y facilite que los dos departamentos fabriquen los mismos palets. Los doce campos que siguen son el conjunto mínimo, y también la razón por la que una línea de producción planificada antes de que se congele la huella del cartón tiende a necesitar retrabajo una vez que llegan los casos reales desde la corrugadora. Un esquema práctico para un SKU único se ve así.
| Campo del esquema | Lo que registra | Valor típico |
|---|---|---|
| Huella del palet | Longitud × ancho de la plataforma, y formato | 48 × 40 pulg (1,219 × 1,016 mm) GMA; 1,200 × 800 mm EUR |
| Altura de la plataforma | Espesor del palet, añadido a la altura de la carga | 5-6 pulg (127-152 mm) |
| Dimensiones de la unidad | Longitud × ancho × altura, apiladas (no montadas) | 12 × 10 × 10 pulg (305 × 254 × 254 mm) |
| Orientaciones permitidas | Qué rotaciones puede tomar la unidad (0° / 90° / 180° / 270°) | Solo 0° y 90° |
| Unidades por capa (TI) | Conteo en una capa completa | 16 |
| Capas (HI) | Conteo de capas apiladas sobre la plataforma | 4 |
| Familia de patrón | Columna, entrelazado, aspas, fila dividida, espiral | Entrelazado, impar/par |
| Límite de sobresaliente | Proyección máxima de la unidad más allá del borde de la plataforma | 0 in (alineado) a 1 in (25 mm) |
| Medio intercapas | Hojas deslizantes, almohadillas de capa, puntos de pegamento, ninguno | Hoja deslizante cada 2 capas |
| Unitización | Vueltas de film estirable, flejado, esquineras | 3 vueltas base + espiral hasta arriba |
| Techo de altura | El límite que rige, el que sea más bajo | Remolque 110 in; viga de estante 96 in |
| Techo de peso | Clasificación del palet y preferencia del transportista | Máximo 2,500 lb; preferido 2,000 lb |
Complete esas doce casillas y una celda de empaque, un equipo manual o una instalación de almacenamiento externa formarán exactamente la misma carga. Omita una — el tamaño excesivo es la víctima común — y tendrá una carga que cumple con el número en los documentos pero falla en el camión.
Las cinco familias de patrones, y lo que cuesta cada una
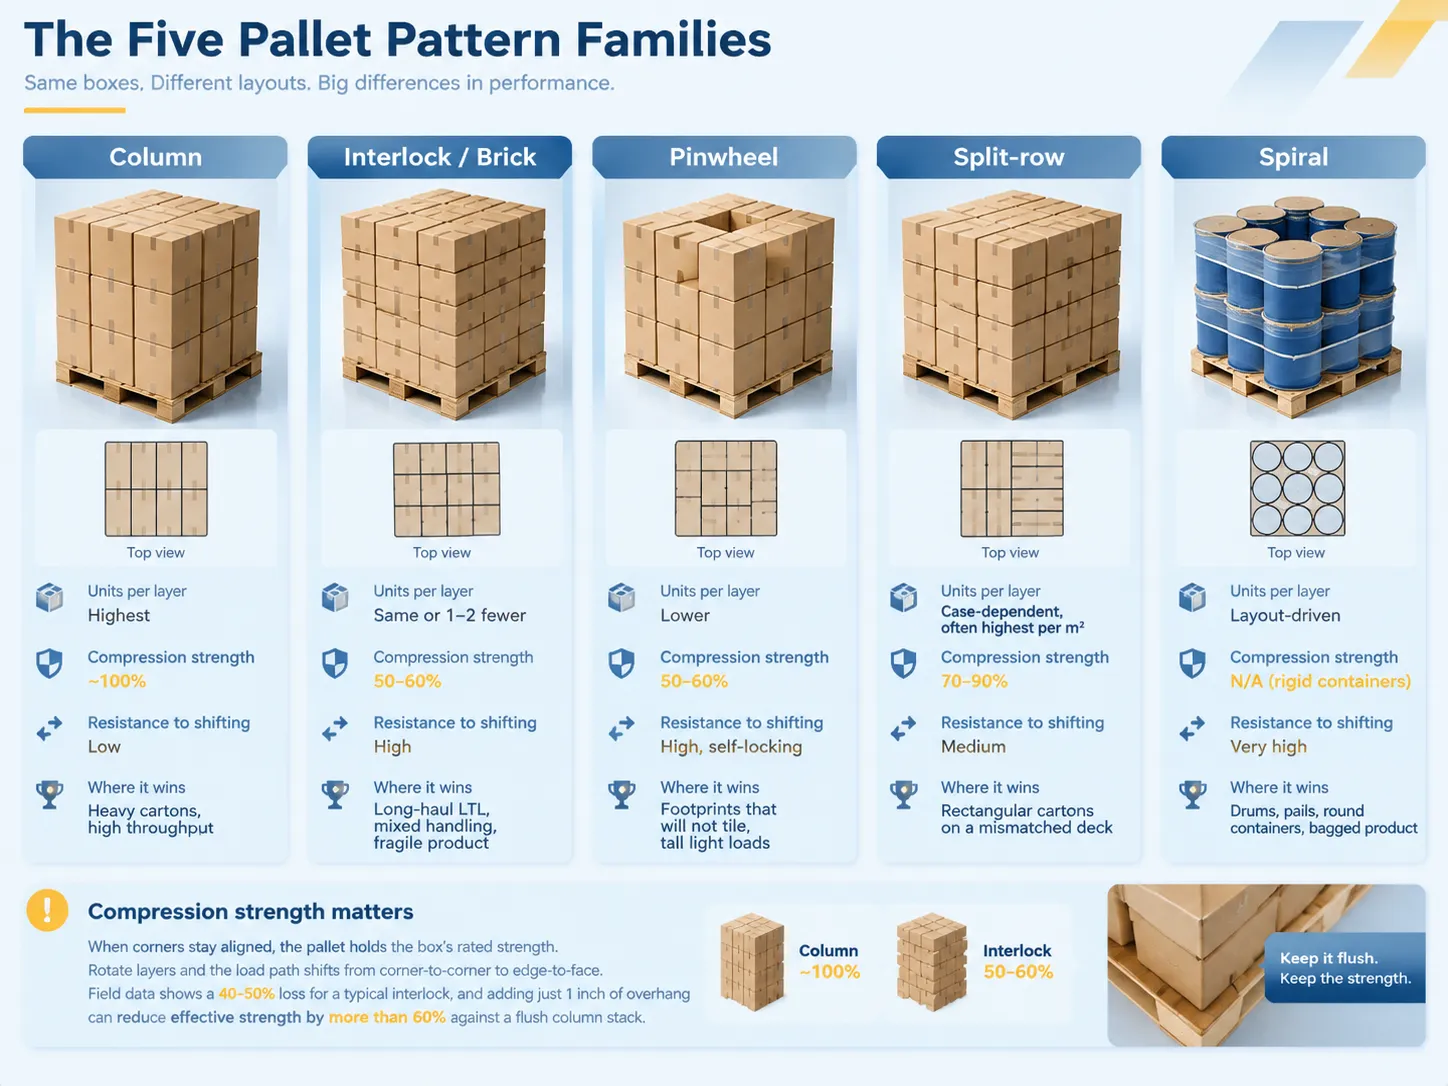
De hecho, casi todos los diseños de palets pueden clasificarse en cinco categorías. En el apilamiento en columna, la misma capa se apila continuamente a lo largo de toda la altura del palet. En el patrón entrelazado (también llamado patrón de ladrillo), las capas de cajas se giran 90 grados en cada capa alterna de tal manera que las esquinas de las cajas de diferentes capas quedan bloqueadas entre sí. El patrón de aspas designa la disposición de las cajas alrededor de un espacio vacío en el centro de la capa que se necesita para unidades con forma irregular. El patrón de fila dividida implica apilar cajas de manera diferente a las cajas en la capa anterior. La espiral es adecuada para palets con cajas o paquetes redondos.
| Familia de patrón | Unidades por capa | Resistencia a la compresión retenida | Resistencia al desplazamiento | Dónde gana |
|---|---|---|---|---|
| Columna | La más alta | ~100% | Baja — depende del film | Cartones pesados, cadena de suministro corta, alto rendimiento |
| Entrelazado / ladrillo | Igual o 1-2 menos | 50-60% | Alto | LTL de larga distancia, manejo mixto, producto frágil |
| Molinete | Menor | 50-60% | Alto, auto-bloqueante | Huellas que no se repiten, cargas altas y ligeras |
| Fila dividida | Depende del caso, a menudo el más alto por metro de plataforma | 70-90% | Medio | Cajas rectangulares en una plataforma desajustada |
| Espiral | Impulsado por el diseño | No aplicable para contenedores rígidos | Muy alta | Tambos, cubetas, contenedores redondos, producto en bolsa |
Se debe enfatizar las cifras de compresión porque son asuntos que la gente no toma en serio. Cuando las esquinas de las cajas permanecen alineadas, soportan la carga de manera directa y, por lo tanto, tienen el valor de compresión mencionado en el certificado de la caja. La rotación de capas cambia la ruta de la carga de la esquina al borde y, según datos de campo, las pérdidas ascienden a aproximadamente 40–50% para un interbloqueo clásico. Y esto se complica. Añada solo una pulgada de sobresaliente a una carga interbloqueada y la resistencia efectiva de esta carga puede caer más del 60% en comparación con una pila de columnas alineadas. Por ejemplo, si su pila consta de 8 capas de cajas calificadas para 400 lb, esta es la diferencia entre una entrega segura y una capa aplastada en la parte inferior.
Cómo se calcula realmente las unidades por capa
Es aritmética simple, pero las restricciones son más complicadas. Tome una plataforma de 48 × 40 pulgadas y una huella de 12 × 10 pulgadas. Primero, divida 48 entre 12 para determinar la longitud (4), luego divida 40 entre 10 para determinar el ancho (4). Esto significa que puede colocar 16 unidades en una capa, y si hay 4 capas de 10 pulgadas, tendría 64 unidades a 40 pulgadas.
Ahora la parte complicada. No hay una forma sencilla de dividir las 48 con una huella de 13 pulgadas. Por lo tanto, debe permitir que la plataforma desperdicie de 2 a 5 pulgadas (51 a 127 mm), permitir sobresaliente o rotar la plataforma. Si una caja se rota 90°, esto hace una diferencia en el conteo. Una capa interbloqueada requiere resolver las capas impares y pares de manera diferente ya que no es el mismo problema.
| Restricción | Lo que hace a las unidades por capa | Regla práctica |
|---|---|---|
| Sobresaliente más allá de la plataforma | Añade conteo aparente, elimina resistencia real | Límite máximo de 1 pulgada (25 mm); hasta 32% de pérdida de compresión |
| Subsobresaliente (producto dentro de la plataforma) | Desperdicia volumen, permite que la carga se incline | Mantener alineado al menos en dos lados opuestos |
| Huecos sin soporte entre tablas de la plataforma | Reduce el soporte en la cara inferior en la capa base | La capa base debe abarcar las tablas, no puentear huecos |
| Deformación de bolsa o bandeja | Rompe la huella asumida | Usar almohadillas de capa; no modelar la dimensión nominal |
| Requisitos de orientación de etiquetas | Obliga a una rotación, puede reducir el conteo | Confirmar antes de que el patrón se congele |
De dónde proviene realmente el conteo de capas
HI se determina por el primer límite que aparezca. Siempre hay al menos tres de ellos. El remolque tiene aproximadamente 110 pulgadas (2794 mm) de altura interior; deduzca el espacio libre, las barras de carga y la altura del piso, y la altura efectiva de carga con la que trabaja estará entre 100 y 102 pulgadas. El estante puede ser aún más estrecho: un estante estándar tiene una altura de 96 pulgadas (2438 mm), por lo que las cargas que pueden caber fácilmente en el remolque pueden no llegar al primer punto de almacenamiento. El peso cierra el ciclo desde el lado opuesto: tener una capacidad nominal de palet de 2,500 libras (1134 kg) es la capacidad máxima, y la mayoría de los transportistas prefieren trabajar con cargas que pesen hasta 2,000 libras (907 kg).
Por lo tanto, divida la altura disponible por la altura de la unidad, redondee este número hacia abajo y compárelo con los parámetros de peso y los requisitos de enrutamiento del minorista. Hay distribuidores que tienen 48 pulgadas (incluida una altura de plataforma de 12 pulgadas) como su altura máxima, que es más estricta que cualquier cosa que pueda ofrecer el remolque. Si el patrón pasa la inspección sin esa verificación de cumplimiento, será incorrecto a pesar de que los cálculos sean precisos.
Palancas de optimización que superan la manipulación del patrón
Los equipos pasan semanas refinando patrones cuando el premio mayor está un nivel arriba, en el cartón. Mover un cartón maestro de 12 × 10 pulgadas a una huella que cubra adecuadamente la plataforma puede aumentar una capa de 12 unidades a 16. Eso es una mejora de 33% en la densidad del palet, y se aplica a cada palet que el SKU genere. Medio pulgada de ancho de cartón puede valer más que cualquier cantidad de ajuste de software.
Por encima del cartón, las ganancias provienen de la unitización y el diseño de manejo más que de la geometría: hojas deslizantes entre capas para distribuir la carga y reducir la deformación, puntos de pegamento para evitar que las capas superiores se deslicen, film estirable aplicado correctamente con al menos tres envolturas base que sujetan la plataforma, y tableros de esquina en cargas superiores a 36 pulgadas. Estas son medidas de estabilidad, no de conteo, pero son las que permiten mantener un conteo más alto sin pagar por ello en reclamaciones por daños. La automatización también cambia la economía aquí, porque el manejo automatizado del cartón entre el etiquetado y el paletizado le permite mantener una orientación específica de la capa base y una tensión específica del film en cada ciclo en lugar de lo que haga el turno.
El costo de rendimiento de un mejor patrón
Elegir el patrón correcto es importante tanto para el tiempo de ciclo como para la estabilidad. El patrón más eficiente que una máquina puede realizar es el apilamiento en columnas, porque todas las capas son idénticas y, por lo tanto, el movimiento es el mismo. El entrelazado requiere dos conjuntos de coordenadas y programas de movimiento, por lo que las celdas robóticas deben manejar por separado las capas impares y pares. En el caso de un paletizador de capas tradicional, los patrones basados en columnas pueden funcionar casi a la misma velocidad que su velocidad máxima; los patrones entrelazados son más lentos en un valor que es un factor en cada ciclo.
Sin embargo, el tipo de máquina es aún más importante que la especificación del patrón. Mientras que un paletizador robótico no puede superar las 10 cajas por minuto y menos de 20 kg por pick, un paletizador tradicional puede realizar hasta 28-30 ciclos por minuto en la práctica con una caída de menos de 12 cajas por capa. La maquinaria de manejo de capas es la más rápida para colocar capas completas, y solo tarda de 2 a 5 minutos en cambiar de la carga completa de capas de cajas a otros tipos de cargas, frente a los 18 a 58 minutos de un paletizador tradicional. Donde la línea se juzga por la producción por turno en lugar de por cajas por palé, un patrón más lento cuesta más de lo que valen las tres cajas adicionales.
Lo que la automatización cambia en la optimización del patrón
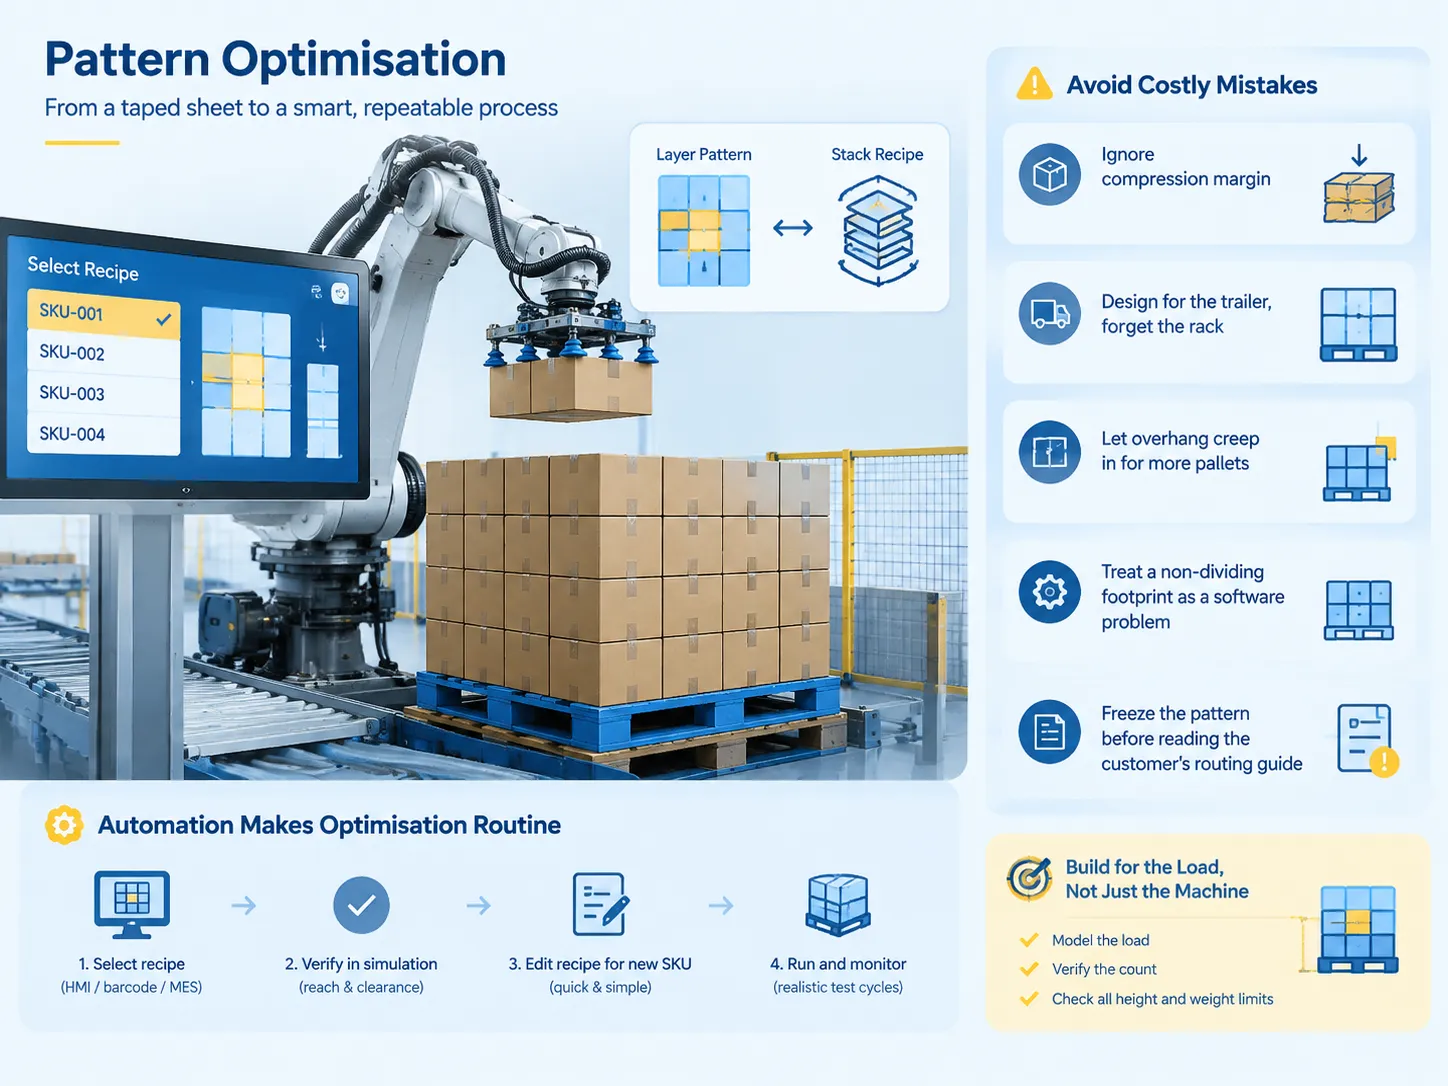
Cuando los patrones existen como instrucciones y no solo como un papel impreso pegado a la máquina, la optimización se convierte en parte de un proceso en lugar de una operación única. Un patrón en capas existe en el sistema en forma de una base de datos de colocación obtenida a partir de las dimensiones de las unidades y el tamaño de la plataforma. La receta contiene información sobre la forma en que las capas se entrelazan, rotan y cambian de posición. Es el operador quien selecciona una receta a través del HMI, o se selecciona automáticamente por la máquina dependiendo del código de barras o la información del sistema.
Hay tres cosas que podrían implementarse para hacer que dicho sistema sea más eficiente. Primero, es importante verificar si la capa puede alcanzarse en simulación offline antes de crear la estación de trabajo. Un patrón que no puede alcanzarse en la octava capa es un problema mecánico y no de programación. Segundo, debe confirmarse que bajo las condiciones en que se añade un nuevo SKU al sistema solo sea necesario un ajuste de receta. Debe establecerse quién está a cargo de ello. Por último, es importante mantener las pruebas de patrón realistas al evaluar el soporte de borde, ya que probar un patrón realizado con embalaje ideal y luego probarlo con cajas sobrellenadas o hinchadas conducirá a algunos problemas de colocación, que se percibirán como problemas con el robot.
Errores de configuración que cuestan dinero real
Los errores costosos se repiten. Mejorar las capas por palé sin comprobar los límites de compresión, por lo que el envío está en buenas condiciones, pero la capa inferior está deformada. Diseñar para el remolque en lugar de para el estante. Permitir cierto voladizo para cumplir con un requisito de cantidad de palés. Considerar una huella no separadora como un problema de software en lugar de un problema de embalaje. Finalizar un patrón antes de leer las instrucciones de enrutamiento del cliente.
También existe un problema más complejo: crear un patrón que sea adecuado para la máquina en lugar de para la carga. Un patrón que sea adecuado para las pinzas, pero que tenga el centro de gravedad de la carga demasiado alto, parece bueno al final del proceso, pero falla en el remolque. La solución no es particularmente emocionante: crear un modelo para una carga, verificar la cantidad y compararla con todas las posibles restricciones de altura y peso, y solo entonces ajustar una máquina.
Cómo encaja benlongkj en este panorama
Debemos ser claros sobre dónde nos ubicamos. benlongkj construye sistemas de ensamblaje automatizados, moldes de inyección y líneas de producción dedicadas, incluyendo líneas de producción automáticas MCB que llevan un interruptor desde el moldeo y ensamblaje hasta la prueba y el embalaje. En la posición inicial, no somos fabricantes de paletizadores, ni ofrecemos un software para optimizar los patrones. En cambio, lo que proporcionamos en el marco de nuestro servicio es el diseño de la secuencia de fabricación industrial, que involucra los procesos de acumulación, orientación, etiquetado e inspección, relacionados con la introducción del producto en el paletizado.
Esto es muy importante destacarlo, ya que normalmente se culpa al paletizador por el fallo del patrón, mientras que en realidad, la razón del fallo está en algún lugar mucho más arriba en la cadena. Cuando las cajas llegan giradas 15°, sobrellenadas o con la etiqueta hacia el lado incorrecto, no hay patrón que pueda ayudar. La mayoría de nuestro trabajo está dirigido a la creación de una entrada consistente para que las buenas recetas puedan implementarse eficazmente.
Preguntas frecuentes
¿Qué significan TI y HI en una hoja de patrón de palet?
TI se refiere a cuántas unidades se encuentran en una capa y HI indica cuántas capas hay en un palet. Una configuración de 16 × 4 resultará en un total de 64 unidades. Ambos números deben proporcionarse en la hoja de especificaciones o documentos de enrutamiento porque el almacén receptor verifica la carga en comparación con estos números sin romper la cubierta de estiramiento.
¿Cómo se calculan las unidades por capa?
Use la medida de la longitud de la plataforma dividida por la longitud de la unidad, y lo mismo para el ancho de la plataforma y el ancho de la unidad, y luego multiplique los dos números resultantes. Por ejemplo, el caso de una plataforma de 48 × 40 pulgadas y una caja de 12 × 10 dará 4 unidades a lo largo de la longitud y 4 unidades a lo ancho, sumando así un total de 16 unidades. En casos donde la unidad no encaja uniformemente en la plataforma, se debe decidir entre perder partes de la plataforma, permitir que la unidad sobresalga o colocar una fila alterna.
¿Es mejor el apilamiento en columna o el entrelazado?
Si la resistencia a la compresión y el tiempo de ciclo son las preocupaciones principales, se puede realizar el apilamiento en columna. Si la carga debe soportar transporte de larga distancia, se debe usar el entrelazado en este punto. Vale la pena señalar que el entrelazado requiere alrededor de 40 a 50% de la resistencia a la compresión de la caja porque las esquinas ya no se alinean, por lo que no es la opción correcta para productos pesados enviados a largas distancias y que tienen un buen embalaje.
¿Puede un robot paletizador manejar más de un SKU en el mismo pallet?
Ciertamente. El uso de pallets con SKU mixtos y pallets arcoíris es común en las celdas automatizadas actuales basadas en recetas; el software de la máquina tiene el potencial de manejar tantos productos como se requiera. Por lo tanto, el medio solo limita la posibilidad en términos de herramientas, ya que una almohadilla de vacío para cajas no puede recoger una bolsa.
¿El patrón del pallet afecta el costo del flete?
En términos sencillos, el peso dimensional y la densidad del pallet generan cargos por parte del transportista basados en el peso real o el peso dimensional, el que sea mayor. En esencia, cuanto más denso sea el pallet, habrá menos envíos para el mismo nivel de carga de producto. De 12 a 16 unidades por capa implica un aumento del 33% en la optimización de la densidad en comparación con el mismo tamaño de tráiler.
Referencias
- ISO — ISO 3394:2012 Dimensiones de paquetes rectangulares rígidos
- NIST — Manual 44, Especificaciones, Tolerancias y Otros Requisitos Técnicos para Dispositivos de Pesaje
- UL Solutions — Normas de prueba para pallets y cargas unitarias
- ASTM International — D4169 Práctica estándar para pruebas de rendimiento de contenedores y sistemas de envío
- US EPA — Guía para la reutilización de pallets y embalajes de madera
- MHI — Material de referencia para carga unitaria y paletización
Conclusión
Aunque el diseño de una carga en palé no forma parte del proceso de envío, es imperativo que el diseño se evalúe tanto en función de la disposición del palé como de las medidas tomadas para la protección del diseño antes de definir el diseño final.