Benlong




Optimierung des Palettenlade-Konfigurationsmusters: Schema, Schichten und Einheiten pro Schicht
Eine Person sollte verstehen, dass eine Palette Antworten auf drei Dinge geben kann: wie viele Pakete (oder Einheiten) in einer Schicht sind; wie viele Schichten von Paketen (oder Einheiten) die Palette ausmachen; und schließlich, wo sich die Palette im LKW/Anhänger befindet. Die korrekte Beantwortung dieser drei Fragen ermöglicht es, eine größere Menge Produkt auf jeden LKW zu laden; weniger Ablehnungen an den Empfangsdocks; und vermeidet es, Personen um 2:00 Uhr morgens für das Umstapeln von Paletten zu bezahlen. Wenn die Person, die diese Fragen beantwortet, falsch liegt, kann sie dennoch eine ausgezeichnete Visualisierung dessen haben, was auf dem HMI passiert, bis die Ladung die erste Kurve passiert – zu diesem Zeitpunkt werden sie verstehen, was die Fachbegriffe bedeuten, welche Art von Geometrie dahintersteckt, wie ihr vollständiger Überblick über die Situation aussieht und welche potenziellen Optimierungsmöglichkeiten hinsichtlich der Kartons pro Palette bestehen.
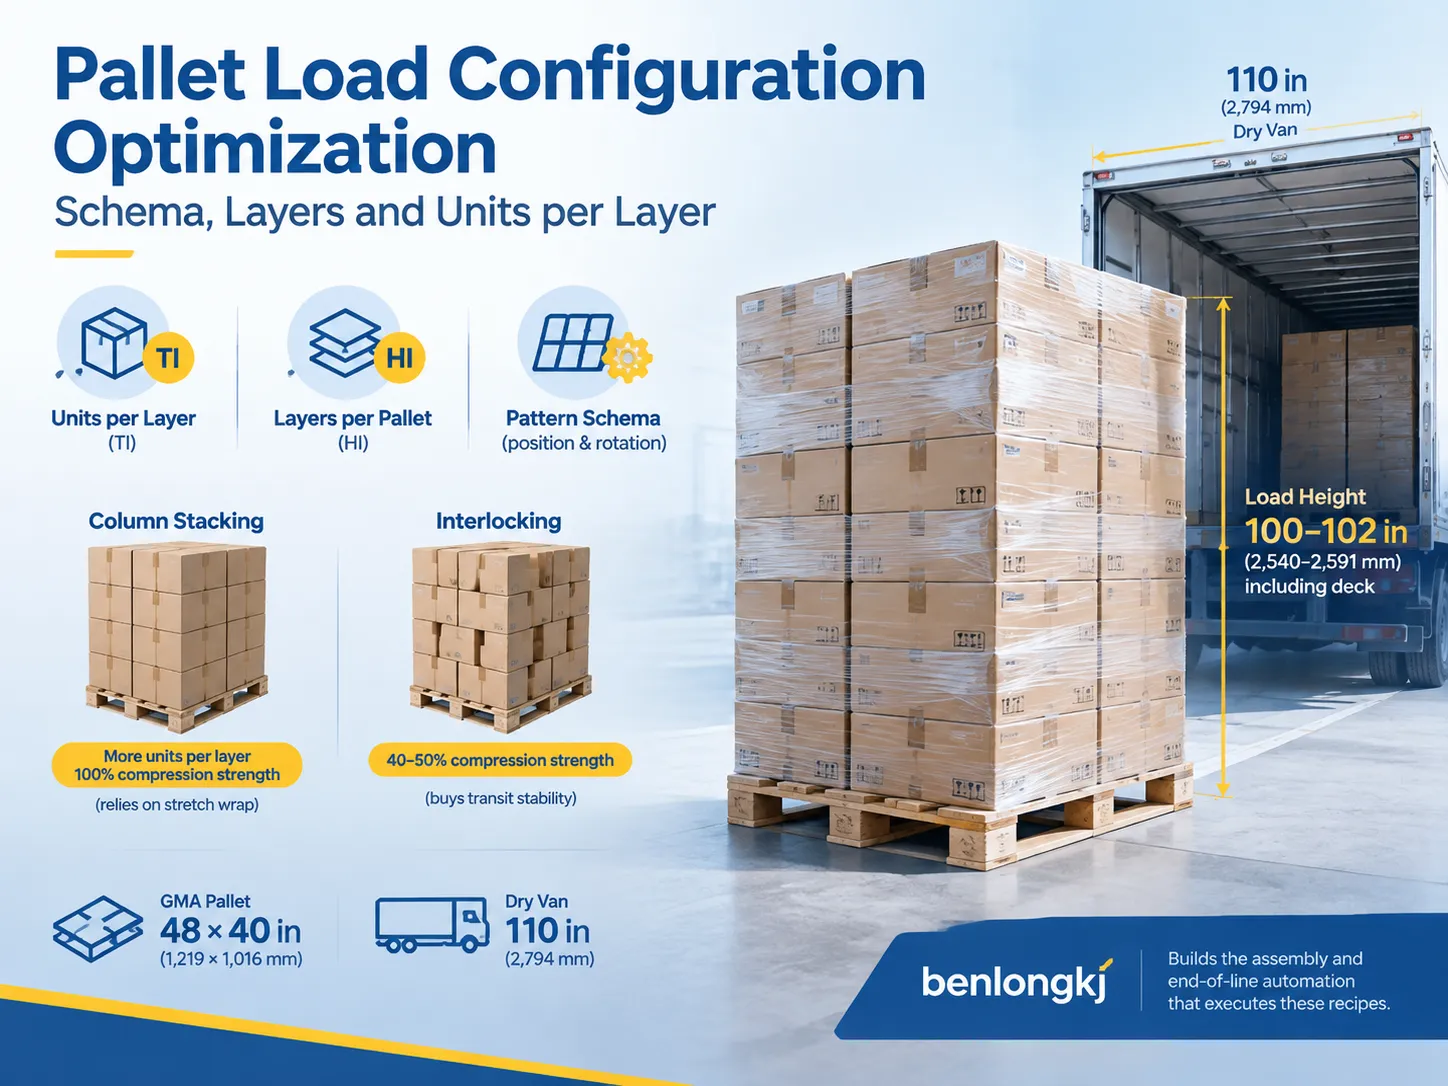
Bei der Optimierung des Palettenaufbaus müssen drei Faktoren berücksichtigt werden: Einheiten pro Schicht (oft als “TI” bezeichnet), Schichten pro Palette (manchmal als “HI” bezeichnet) und welche Art von Stapelmuster verwendet wird, um die Paletten zu stapeln. Durch das Stapeln der Paletten in Säulen ist es möglich, die Gesamtmenge der Einheiten in den Palettenschichten zu maximieren und eine 100%-Paketunterstützung mit Stretchfolienwicklern zu bieten, während die Verwendung von ineinandergreifenden Methoden keine so gute Paketunterstützung bietet, da das Ineinandergreifen auf etwa 66% der theoretischen maximalen Paketunterstützung begrenzt ist. Wenn Sie mit einer typischen 48″ x 40″ GMA-Palettengröße arbeiten und die Paletten in einen 110″ Van passen müssen, dann muss die tatsächliche Gesamthöhe der geladenen Fracht ungefähr 100″ bis 102″ plus die Höhe Ihrer Palette auf der Ladung betragen.
TI und HI: die zwei Zahlen, die Ihr Kunde bereits spricht
Jede der verschiedenen Formen von Lagerdokumenten — Routing-Anleitungen und Palettenkonfigurationsdiagramme — trägt denselben Code: TI × HI. TI bezieht sich auf die Anzahl der Artikel in einer einzelnen Lage (Kartons, Tabletts, Fässer, Säcke, Schrumpfverpackungen), während HI die Anzahl der Lagen auf der Palette bezeichnet. Die Berechnung von TI und HI ergibt die Gesamtanzahl der Einheiten in der Sendung, was die Maßeinheit ist, die das Distributionszentrum verwendet, um zu bestätigen, dass die Sendungen mit den Bestellungen übereinstimmen, ohne eine einzelne Box der Sendung zu überprüfen.
Zum Beispiel bedeutet eine Palette mit der Angabe 16 × 4, dass sich 64 Einheiten in der Sendung befinden; eine Palette mit der Angabe 10 × 5 besteht aus 50 Einheiten. Obwohl zwei Paletten sehr ähnlich aussehen können, können sie unterschiedliche Ladungsmengen darstellen, die sich erheblich unterscheiden, und diese Veränderung spiegelt sich direkt in den Frachtkosten wider. Aus diesem Grund betrachten erfahrene Ingenieure TI und HI als Designkriterien und nicht nur als Messwerte; zum Beispiel erhalten sie bei einer halben Zoll Anpassung im Hauptkarton vier zusätzliche Einheiten pro Lage.
Beachten Sie schließlich, dass TI und HI nur Mengen und keine Formen anzeigen. Zwei Sendungen mit identischen Angaben (12 × 5) können beim Transport erheblich variieren, je nachdem, ob die Kartons kantenweise oder in jeder Lage gedreht geladen werden.
Was ein Palettenbeladungsschema tatsächlich enthält
Wenn Sie eine neue Linie definieren, ein Simulationsmodell erstellen oder die Rezepturkarte des Roboters ausfüllen, haben Sie nur das Bild des Designs. Daher benötigen Sie einen Datensatz, der die Beladung vollständig beschreibt und den beiden Abteilungen erleichtert, dieselben Paletten zu erstellen. Die folgenden zwölf Felder sind der Mindestumfang und auch der Grund, warum eine Produktionslinie, die vor der Festlegung des Karton-Fußabdrucks geplant wurde, nach Ankunft der realen Kartons vom Wellpappenhersteller oft nachgearbeitet werden muss. Ein praktisches Schema für eine einzelne SKU sieht so aus.
| Schemafeld | Was es erfasst | Typischer Wert |
|---|---|---|
| Paletten-Fußabdruck | Decklänge × Breite und Format | 48 × 40 in (1.219 × 1.016 mm) GMA; 1.200 × 800 mm EUR |
| Deckhöhe | Palettenstärke, zur Ladehöhe hinzugefügt | 5-6 Zoll (127-152 mm) |
| Einheitsabmessungen | Länge × Breite × Höhe, gestapelt (nicht aufgebaut) | 12 × 10 × 10 Zoll (305 × 254 × 254 mm) |
| Zulässige Ausrichtungen | Welche Drehungen die Einheit einnehmen darf (0° / 90° / 180° / 270°) | Nur 0° und 90° |
| Einheiten pro Lage (TI) | Anzahl in einer vollständigen Lage | 16 |
| Lagen (HI) | Anzahl der auf dem Deck gestapelten Lagen | 4 |
| Musterfamilie | Säule, Verzahnung, Windrad, geteilte Reihe, Spirale | Verzahnung, ungerade/gerade |
| Überhangsgrenze | Maximale Einheit, die über den Palettenrand hinausragt | 0 in ( bündig) bis 1 in (25 mm) |
| Zwischenschichtmaterial | Gleitfolien, Lagenpolster, Klebepunkte, keine | Gleitfolie alle 2 Lagen |
| Einheitisierung | Stretchfolienwicklungen, Umreifung, Eckenschutz | 3 Basiswicklungen + Spirale bis oben |
| Höhenbegrenzung | Die maßgebliche Grenze, je nachdem, welche niedriger ist | Anhänger 110 in; Regalträger 96 in |
| Gewichtsbeschränkung | Palettenbewertung und Spediteurpräferenz | Maximal 2.500 lb; bevorzugt 2.000 lb |
Füllen Sie diese zwölf Felder aus, und eine Verpackungszelle, ein manuelles Team oder eine externe Lagerstätte wird genau dieselbe Ladung bilden. Wird eines ausgelassen – Übergröße ist das häufigste Opfer – haben Sie eine Ladung, die die Zahl auf den Dokumenten erfüllt, aber auf dem LKW nicht passt.
Die fünf Musterfamilien und was jede kostet
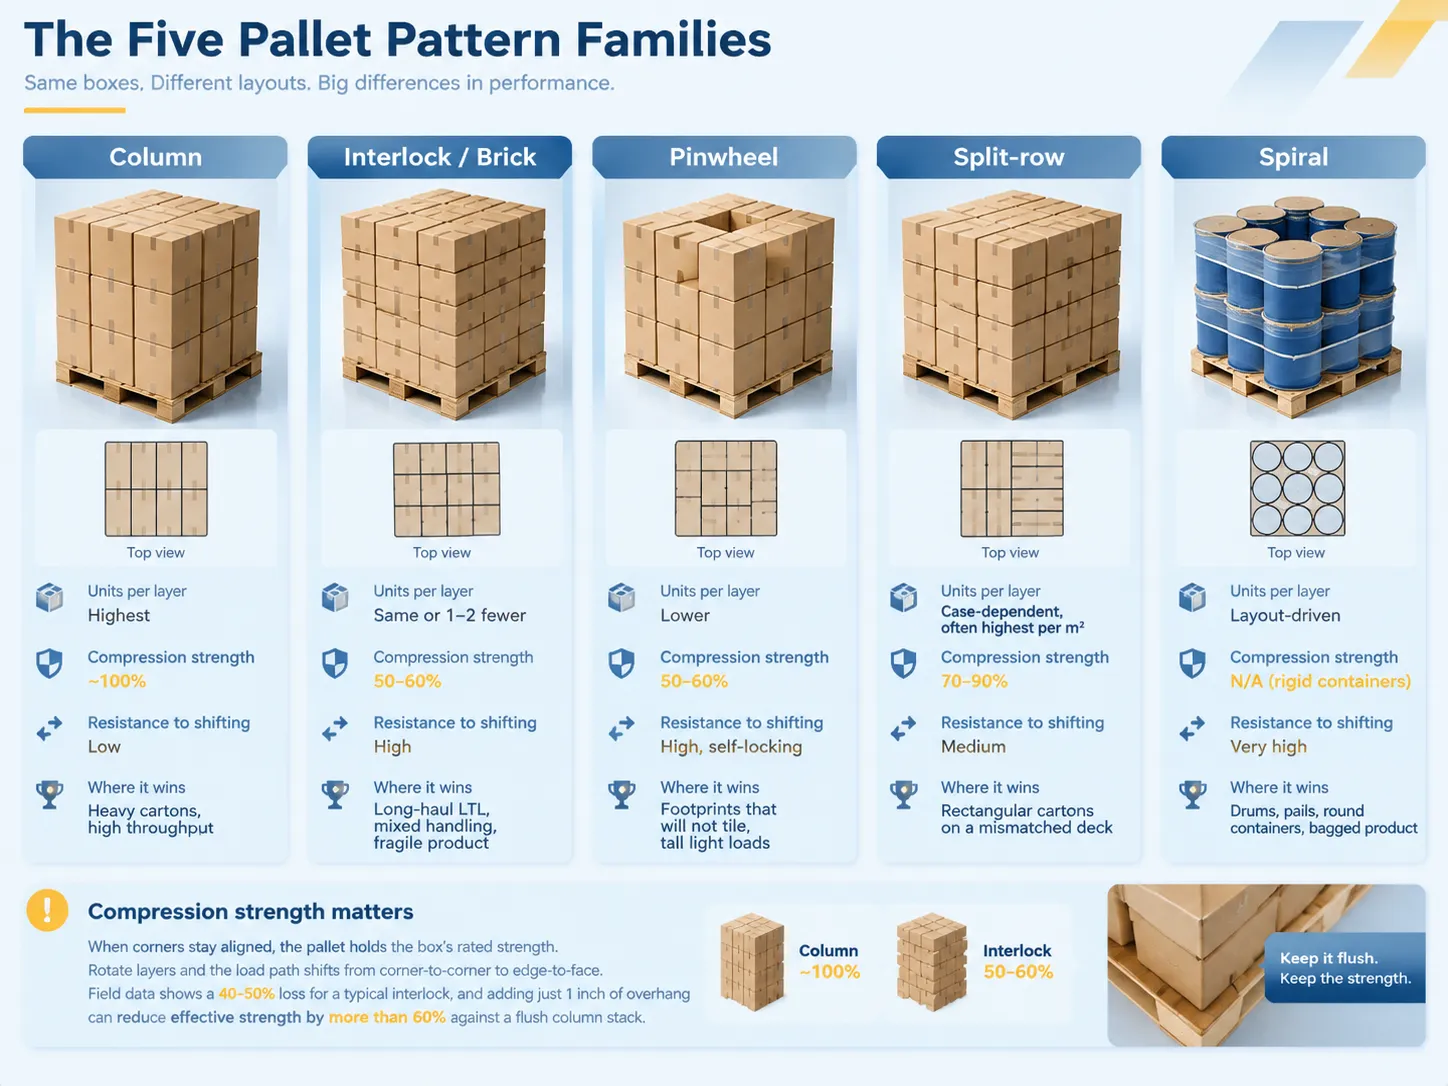
Tatsächlich lassen sich fast alle Palettendesigns in fünf Kategorien einteilen. Beim Säulenstapel wird dieselbe Lage kontinuierlich über die gesamte Palettenhöhe gestapelt. Beim Verzahnungs-Muster (auch als Ziegelmuster bezeichnet) werden Lagen von Kartons bei jeder zweiten Lage um 90 Grad gedreht, sodass die Ecken der Kartons aus verschiedenen Lagen ineinander greifen. Das Windrad-Muster bezeichnet die Anordnung von Kartons um eine leere Stelle in der Mitte der Lage, die für Einheiten mit ungerader Form benötigt wird. Das Muster der geteilten Reihe bedeutet, dass Kartons anders gestapelt werden als in der vorherigen Lage. Die Spirale eignet sich für Paletten mit runden Kartons oder Verpackungen.
| Musterfamilie | Einheiten pro Lage | Erhaltene Druckfestigkeit | Widerstand gegen Verrutschen | Wo es gewinnt |
|---|---|---|---|---|
| Säule | Höchste | ~100% | Niedrig – abhängig von der Wicklung | Schwere Kartons, kurze Lieferkette, hoher Durchsatz |
| Verzahnung / Ziegelmuster | Gleich oder 1-2 weniger | 50-60% | Hoch | Langstrecken-LTL, gemischte Handhabung, zerbrechliches Produkt |
| Windrad | Niedriger | 50-60% | Hoch, selbstverriegelnd | Fußabdrücke, die sich nicht kacheln lassen, hohe leichte Lasten |
| Geteilte Reihe | Fallabhängig, oft am höchsten pro Meter Deck | 70-90% | Mittel | Rechteckige Kartons auf einem nicht passenden Deck |
| Spirale | Layout-gesteuert | Nicht anwendbar für starre Behälter | Sehr hoch | Fässer, Eimer, runde Behälter, verpacktes Produkt |
Man muss die Kompressionswerte betonen, da dies Dinge sind, die die Leute nicht ernst nehmen. Wenn Kartonecken ausgerichtet bleiben, tragen sie die Last direkt und haben somit den im Boxenzertifikat angegebenen Kompressionswert. Die Drehung der Schicht ändert den Lastpfad von der Ecke zur Kante und führt laut Felddaten zu Verlusten von etwa 40–50 % bei einem klassischen Verzahnungsmuster. Und das summiert sich. Fügen Sie nur einen Zoll Überstand zu einer verzahnten Ladung hinzu, kann die effektive Festigkeit dieser Ladung im Vergleich zu einem bündigen Säulenstapel um über 60 % fallen. Zum Beispiel, wenn Ihr Stapel aus 8 Schichten von Kartons besteht, die für 400 lb ausgelegt sind, ist dies der Unterschied zwischen einer sicheren Lieferung und einer zerdrückten Schicht am Boden.
Wie die Einheiten pro Schicht tatsächlich berechnet werden
Es ist einfache Arithmetik, aber die Einschränkungen sind komplizierter. Nehmen Sie ein 48 × 40 Zoll großes Deck und einen 12 × 10 Zoll großen Fußabdruck. Teilen Sie zuerst 48 durch 12, um die Länge zu bestimmen (4), dann 40 durch 10, um die Breite zu bestimmen (4). Das bedeutet, Sie können 16 Einheiten in einer Schicht unterbringen, und wenn es 4 Schichten mit 10 Zoll Höhe gibt, hätten Sie 64 Einheiten bei 40 Zoll.
Jetzt der knifflige Teil. Es gibt keine einfache Möglichkeit, die 48 mit einem 13-Zoll-Fußabdruck zu teilen. Sie müssen also entweder das Deck 2 bis 5 Zoll (51 bis 127 mm) verschwenden lassen, Überstand zulassen oder das Deck drehen. Wenn ein Karton um 90° gedreht wird, macht das einen Unterschied bei der Anzahl. Eine verzahnte Schicht erfordert eine unterschiedliche Lösung für ungerade und gerade Schichten, da es nicht mehr dasselbe Problem ist.
| Einschränkung | Was es für Einheiten pro Schicht bedeutet | Praktische Regel |
|---|---|---|
| Überstand über das Deck hinaus | Erhöht die scheinbare Anzahl, verringert die reale Festigkeit | Begrenzung auf 1 Zoll (25 mm); bis zu 32 % Kompressionsverlust |
| Unterstand (Produkt innerhalb des Decks) | Verschwendet Volumen, lässt die Last kippen | Mindestens auf zwei gegenüberliegenden Seiten bündig halten |
| Ungestützte Lücken zwischen den Deckbrettern | Verringert die Unterstützung der Unterseite auf der Basisschicht | Die Basisschicht muss die Bretter überspannen, nicht die Lücken überbrücken |
| Beutel- oder Tablettverformung | Bricht den angenommenen Fußabdruck | Verwenden Sie Zwischenschichten; modellieren Sie nicht die nominale Dimension |
| Anforderungen an die Etikettenausrichtung | Erzwingt eine Drehung, kann die Anzahl verringern | Bestätigen, bevor das Muster fixiert wird |
Woher die Schichtanzahl wirklich kommt
HI wird durch die zuerst auftretende Begrenzung bestimmt. Es gibt immer mindestens drei davon. Der Anhänger hat etwa 110 Zoll (2794 mm) Innenhöhe; abzüglich Freiraum, Ladestangen und Bodenhöhe liegt die effektive Ladehöhe, mit der Sie arbeiten, zwischen 100 und 102 Zoll. Das Regal kann sogar noch schmaler sein – ein 96 Zoll (2438 mm) hohes Regal ist Standard, weshalb Ladungen, die im Anhänger leicht passen, möglicherweise nicht bis zum allerersten Lagerplatz gelangen. Das Gewicht schließt den Kreis von der gegenüberliegenden Seite – eine nominelle Palettenkapazität von 2.500 Pfund (1134 kg) ist die maximale Kapazität, und die meisten Spediteure bevorzugen es, mit Ladungen bis zu 2.000 Pfund (907 kg) zu arbeiten.
Teilen Sie also die verfügbare Höhe durch die Einheitenhöhe, runden Sie diese Zahl ab und vergleichen Sie sie mit den Gewichtsparametern und den Routing-Anforderungen des Einzelhändlers. Es gibt Distributoren, die 48 Zoll (inklusive 12 Zoll Deckhöhe) als ihre feste Höhe haben – das ist strenger als alles, was der Anhänger bieten kann. Wenn das Muster die Inspektion ohne diese Compliance-Prüfung besteht, ist es falsch, obwohl die Berechnungen korrekt sind.
Optimierungshebel, die das Musterfummeln übertreffen
Teams verbringen Wochen damit, Muster zu verfeinern, während der größere Gewinn eine Ebene höher bei der Kartonage liegt. Die Umstellung eines Masterkartons von 12 × 10 Zoll auf eine Grundfläche, die das Deck richtig auslegt, kann eine Lage von 12 Einheiten auf 16 erhöhen. Das ist eine Verbesserung der Palettendichte um 33% und gilt für jede Palette, die der SKU jemals erzeugen wird. Ein halber Zoll Kartonbreite kann mehr wert sein als jede Softwareanpassung.
Über dem Karton kommen die Gewinne aus der Einheitisierung und dem Handling-Design statt aus der Geometrie: Gleitfolien zwischen den Lagen zur Lastverteilung und Verformungsreduzierung, Klebepunkte, um das Verrutschen der oberen Lagen zu verhindern, richtig aufgebrachte Stretchfolie mit mindestens drei Basisschichten, die das Deck selbst greifen, und Eckenschutz bei Lasten über 36 Zoll. Das sind Stabilitätsmaßnahmen, keine Zählmaßnahmen, aber sie ermöglichen es, eine höhere Stückzahl zu halten, ohne dafür Schäden zu riskieren. Automatisierung verändert hier ebenfalls die Wirtschaftlichkeit, weil die automatisierte Handhabung des Kartons zwischen Etikettierung und Palettierung es ermöglicht, bei jedem Zyklus eine spezifische Basislagenorientierung und eine bestimmte Folienspannung einzuhalten, anstatt das zu tun, was gerade in der Schicht passiert.
Die Durchsatzkosten eines besseren Musters
Die Wahl des richtigen Musters ist sowohl für die Zykluszeit als auch für die Stabilität wichtig. Das effizienteste Muster, das eine Maschine ausführen kann, ist das Säulenstapeln, da alle Lagen identisch sind und somit die Bewegung gleich ist. Versetztes Stapeln erfordert zwei Koordinaten- und Bewegungsprogramme, weshalb Roboterzellen ungerade und gerade Lagen separat behandeln müssen. Bei einem traditionellen Lagenpalettierer können Muster, die auf Säulen basieren, fast mit der maximalen Geschwindigkeit arbeiten; versetzte Muster sind langsamer, was sich in jedem Zyklus auswirkt.
Es ist jedoch der Maschinentyp, der noch wichtiger ist als die Musterspezifikation. Während ein robotergestützter Palettierer nicht mehr als 10 Kartons pro Minute und weniger als 20 kg pro Greifvorgang bewältigen kann, kann ein traditioneller Palettierer in der Praxis bis zu 28-30 Zyklen pro Minute bei einem Abwurf von unter 12 Kartons pro Lage ausführen. Lagenhandhabungsmaschinen sind am schnellsten beim Platzieren kompletter Lagen, und der Wechsel von der vollen Lagenbeladung auf andere Lasttypen dauert nur 2 bis 5 Minuten, im Vergleich zu 18 bis 58 Minuten bei einem traditionellen Palettierer. wo die Linie nach der Leistung pro Schicht bewertet wird.
anstatt nach Kartons pro Palette, kostet ein langsameres Muster mehr, als die drei zusätzlichen Kartons wert sind.
Was die Automatisierung an der Musteroptimierung ändert.
Wenn die Muster als Anweisungen existieren und nicht nur als ausgedrucktes Papier, das an der Maschine befestigt ist, wird die Optimierung Teil eines Prozesses und nicht nur eine einmalige Operation. Ein Lagenmuster liegt im System in Form einer Platzierungsdatenbank vor, die aus den Abmessungen der Einheiten und der Plattformgröße gewonnen wird. Das Rezept enthält Informationen darüber, wie die Lagen ineinandergreifen, rotieren und ihre Position ändern. Der Bediener wählt ein Rezept über die HMI aus, oder es wird automatisch von der Maschine abhängig vom Barcode oder Systeminformationen ausgewählt.
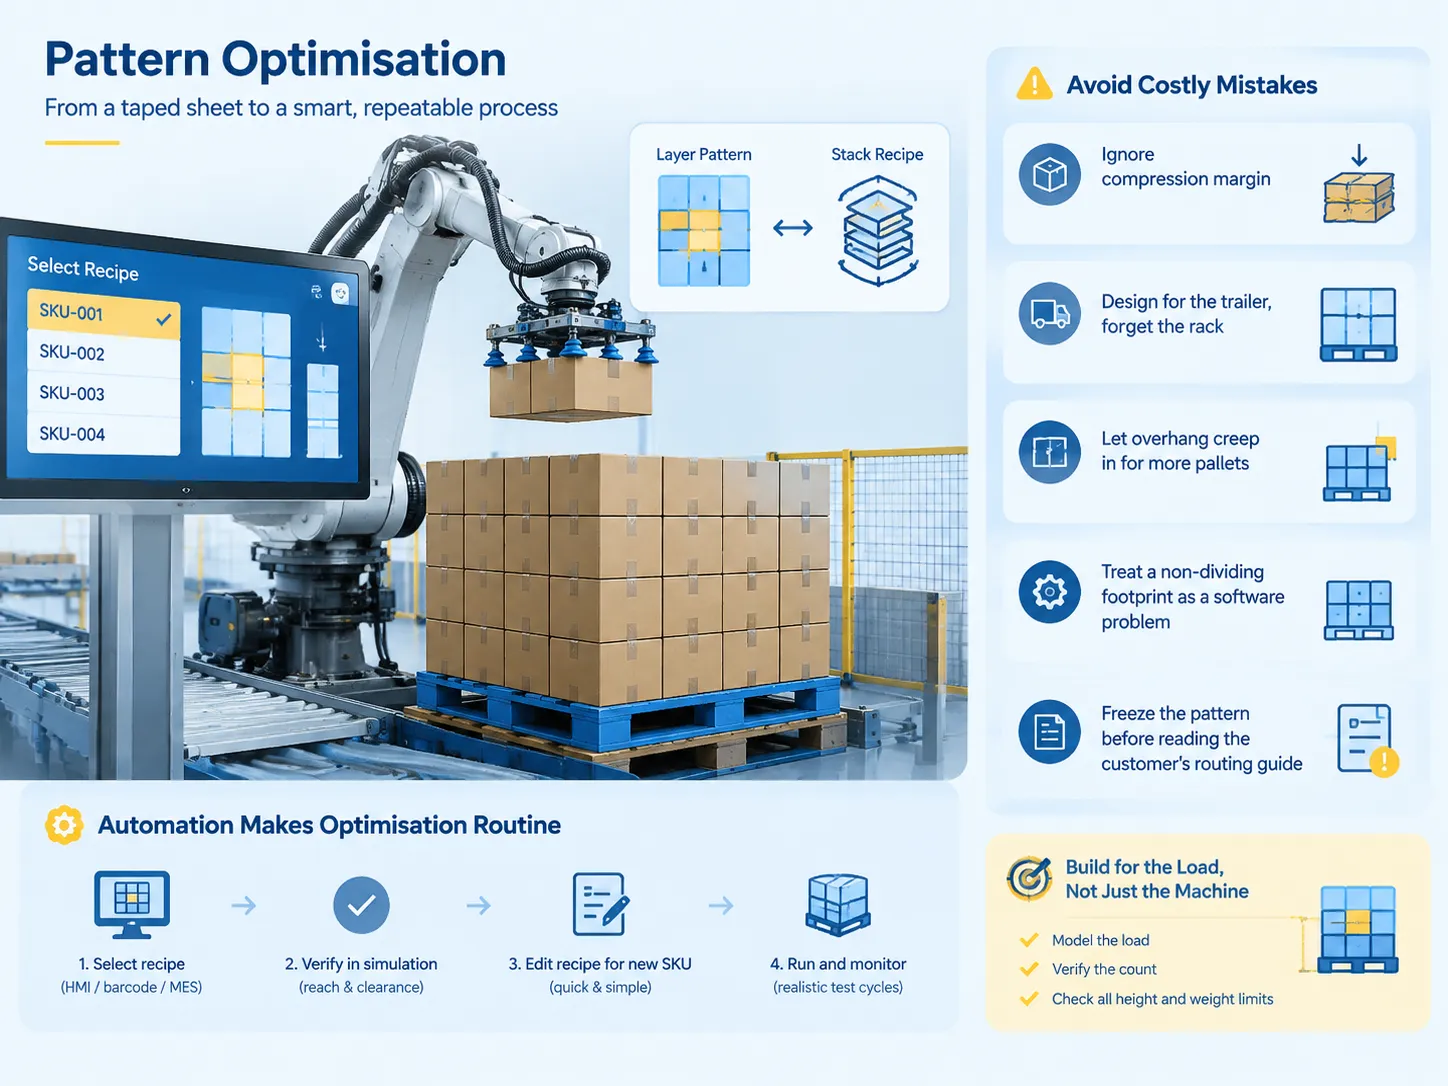
Es gibt drei Dinge, die implementiert werden könnten, um ein solches System effizienter zu machen. Erstens ist es wichtig zu prüfen, ob die Lage in einer Offline-Simulation erreicht werden kann, bevor die Arbeitsstation erstellt wird. Ein Muster, das in der achten Lage nicht erreicht werden kann, ist ein mechanisches Problem und kein Programmierproblem. Zweitens muss bestätigt werden, dass unter den Bedingungen, wenn ein neues SKU zum System hinzugefügt wird, nur eine Rezeptanpassung notwendig ist. Es muss festgelegt werden, wer dafür verantwortlich ist. Schließlich ist es wichtig, die Mustertests realistisch zu halten, wenn die Kantentragfähigkeit bewertet wird, da das Testen eines Musters, das mit idealer Verpackung durchgeführt wurde, und anschließend das Testen mit überfüllten oder aufgequollenen Kartons zu Platzierungsproblemen führt, die als Probleme mit dem Roboter wahrgenommen werden.
Konfigurationsfehler, die echtes Geld kosten.
Es gibt auch ein komplexeres Problem: ein Muster zu erstellen, das für die Maschine geeignet ist und nicht für die Ladung. Ein Muster, das für die Greifer geeignet ist, aber den Schwerpunkt der Ladung zu hoch hat, sieht am Ende des Prozesses gut aus, versagt jedoch auf dem Anhänger. Die Lösung ist nicht besonders aufregend – ein Modell für eine Ladung erstellen, die Menge überprüfen und mit allen möglichen Höhen- und Gewichtsbeschränkungen vergleichen und erst dann die Maschine einstellen.
Wie benlongkj in dieses Bild passt
Wir sollten klarstellen, wo wir stehen. benlongkj baut automatisierte Montagesysteme, Spritzgussformen und dedizierte Produktionslinien – einschließlich MCB-Automatikproduktionslinien, die einen Leistungsschalter vom Formen und Montieren bis zum Testen und Verpacken übernehmen. In der Startposition sind wir kein Palettiererhersteller und bieten auch keine Software zur Optimierung der Muster an. Stattdessen bieten wir im Rahmen unseres Service die Gestaltung der industriellen Fertigungssequenz an, die die Prozesse der Akkumulation, Orientierung, Etikettierung und Inspektion umfasst und sich mit der Einführung des Produkts in die Palettierung befasst.
Dies ist sehr wichtig hervorzuheben, da normalerweise der Palettierer für das Scheitern des Musters verantwortlich gemacht wird, während der eigentliche Grund für das Scheitern weit stromaufwärts liegt. Wenn Kisten um 15° gedreht, überfüllt oder mit dem Etikett auf der falschen Seite ankommen, kann kein Muster helfen. Der Großteil unserer Arbeit zielt darauf ab, einen konsistenten Input zu schaffen, damit gute Rezepte effektiv umgesetzt werden können.
Häufig gestellte Fragen
Was bedeuten TI und HI auf einem Palettenmusterblatt?
TI bezieht sich darauf, wie viele Einheiten in einer Schicht enthalten sind, und HI gibt an, wie viele Schichten auf einer Palette vorhanden sind. Eine Konfiguration von 16 × 4 ergibt insgesamt 64 Einheiten. Beide Zahlen müssen im Spezifikationsblatt oder in den Routing-Dokumenten angegeben werden, da das empfangende Lager die Ladung anhand dieser Zahlen überprüft, ohne die Stretchfolie zu beschädigen.
Wie berechnet man die Einheiten pro Schicht?
Verwenden Sie die Messung der Decklänge geteilt durch die Einheitenlänge und dasselbe für die Deckbreite und Einheitenbreite, und multiplizieren Sie dann die beiden resultierenden Zahlen. Zum Beispiel ergibt ein Deck von 48 × 40 Zoll und ein Karton von 12 × 10 Zoll 4 Einheiten entlang der Länge und 4 Einheiten entlang der Breite – somit insgesamt 16 Einheiten. Wenn die Einheit nicht gleichmäßig auf das Deck passt, muss entschieden werden, ob Teile des Decks verloren gehen, die Einheit überhängen darf oder eine alternative Reihe platziert wird.
Ist Säulenstapelung oder Versatzstapelung besser?
Wenn speziell die Druckfestigkeit und die Zykluszeit die Hauptanliegen sind, kann Säulenstapelung durchgeführt werden. Wenn die Ladung für Langstreckentransporte ausgelegt sein muss, sollte an dieser Stelle Versatzstapelung verwendet werden. Es ist zu beachten, dass Versatzstapelung etwa 40 bis 50 % der Druckfestigkeit des Kartons erfordert, da die Ecken nicht mehr ausgerichtet sind, weshalb dies nicht die richtige Wahl für schwere Produkte ist, die über lange Strecken transportiert werden und eine gute Verpackung haben.
Kann ein Palettierroboter mehr als eine SKU auf derselben Palette handhaben?
Sicherlich. Die Verwendung von Misch-SKU- und Regenbogenpaletten ist in den heutigen automatisierten, rezeptgesteuerten Zellen üblich; die Maschinen-Software hat das Potenzial, so viele Produkte wie erforderlich zu verarbeiten. Daher ist das Medium nur in Bezug auf das Werkzeug begrenzt, da ein Vakuum-Pad für Kartons keine Beutel aufnehmen kann.
Beeinflusst das Palettenmuster die Frachtkosten?
Einfach ausgedrückt führen das Volumengewicht und die Palettendichte dazu, dass Spediteure entweder das tatsächliche Gewicht oder das Volumengewicht berechnen, je nachdem, welcher Wert höher ist. Im Wesentlichen gilt: Je dichter die Palette, desto weniger Sendungen sind für die gleiche Produktmenge erforderlich. Von 12 bis 16 Einheiten pro Lage bedeutet eine Steigerung der Dichteoptimierung um 33 % im Vergleich zur gleichen Anhängergröße.
Referenzen
- ISO — ISO 3394:2012 Abmessungen starrer rechteckiger Verpackungen
- NIST — Handbuch 44, Spezifikationen, Toleranzen und andere technische Anforderungen für Wägevorrichtungen
- UL Solutions — Paletten- und Einzellastprüfnormen
- ASTM International — D4169 Standardverfahren für Leistungstests von Versandbehältern und -systemen
- US EPA — Leitfaden zur Wiederverwendung von Paletten und Holzverpackungen
- MHI — Referenzmaterial zu Einzellasten und Palettierung
Abschluss
Obwohl das Design einer Palettenladung kein Teil des Versandprozesses ist, ist es unerlässlich, dass das Design sowohl gegen das Palettenlayout als auch gegen die Maßnahmen zum Schutz des Designs bewertet wird, bevor das endgültige Design festgelegt wird. Diese sollten vor der endgültigen Designplanung berücksichtigt werden. Angesichts der Entscheidung, wie die Palette angeordnet werden soll, muss der Benutzer eine der beiden verfügbaren Palettenkonfigurationen wählen, nämlich eine Säulenkonfiguration und eine Ineinandergreifkonfiguration. Die beiden Konfigurationen unterscheiden sich in ihrer jeweiligen Komprimierbarkeit sowie in der Bau- und Abbauzeit. In diesem Zusammenhang ist der erste Schritt im gesamten Prozess, den Versandkarton zu messen, der auf einer Palette platziert wird. Ein richtig dimensionierter Versandkarton liefert im Prozess bessere Ergebnisse als alles andere. Daher ist es auch wichtig zu prüfen, ob der Versandkarton mit der erforderlichen Ladekonfiguration kompatibel ist.