 benlong
小型金属部品における自動バリ取り機が手作業のやすりに取って代わる方法
金属部品製造施設では、切断、穴あけ、またはプレス加工を受けるほぼすべての部品に避けられない問題があります。それはバリの発生です。これらの不規則で大きさが異なる突起は、作業者の怪我を引き起こし、組み立て時の詰まりの原因となります。適切に処理されない場合、顧客からのクレームにつながることが頻繁にあります。.
本記事では、バリとは何か、なぜ製造の不可避な副産物であるのか、バリ取り工程が従来の手作業によるやすり掛けから現代の自動化技術へとどのように進化したか、そして自動バリ取り機をいつ、またはいつ使うべきでないかについて探ります。 自動バリ取り機.
金属部品メーカーからよくいただくお問い合わせの一例として、「穴あけとタップ加工の後、ナットの各穴の周りに鋭く粗いバリのリングが残ります。現在、作業者が手作業のやすりで一つずつ除去していますが、この方法は非常に非効率で、品質の一貫性も保証できません。さらに、この作業は生産能力を大幅に低下させ、労働コストを押し上げています。私たちのような単純な部品に適した専用機械はありますか?」というものがあります。“
金属部品メーカーからよくいただくお問い合わせの一例として、「穴あけとタップ加工の後、ナットの各穴の周りに鋭く粗いバリのリングが残ります。現在、作業者が手作業のやすりで一つずつ除去していますが、この方法は非常に非効率で、品質の一貫性も保証できません。さらに、この作業は生産能力を大幅に低下させ、労働コストを押し上げています。私たちのような単純な部品に適した専用機械はありますか?」というものがあります。“
バリとは何で、どのように形成されるのか?
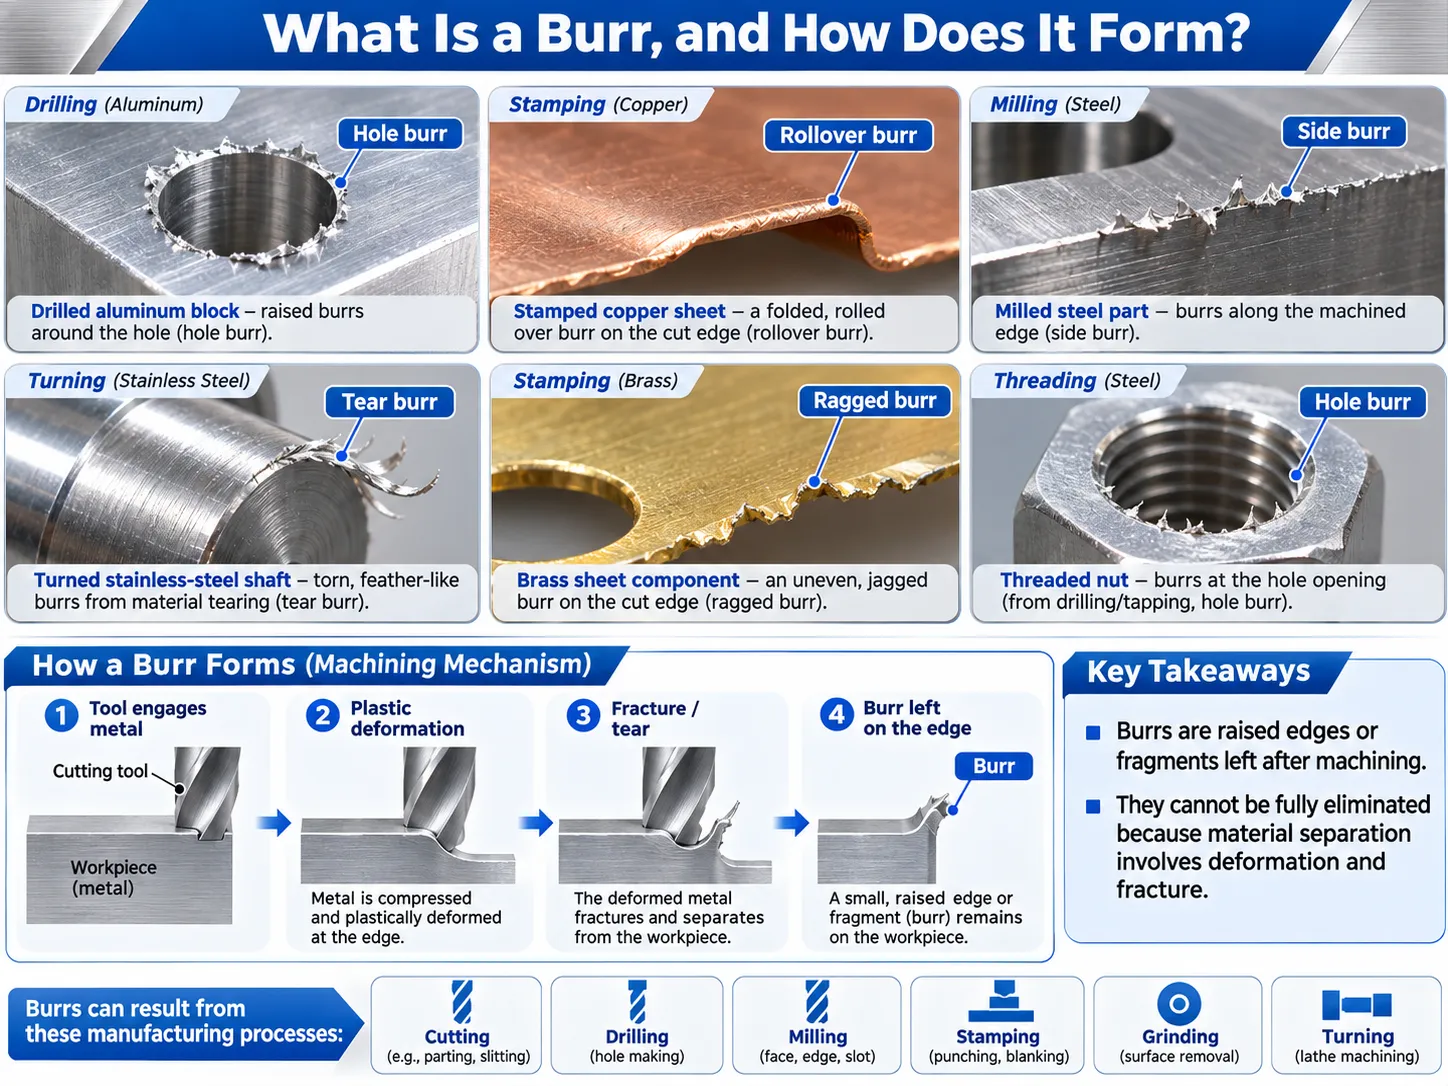
バリとは、切断、穴あけ、フライス加工、研削、旋削などの加工後に部品に残る盛り上がったエッジや微細な材料の破片を指します。多くの場合、肉眼で見る前に指先でバリを感じることができます。.
理由は単純です。金属加工時、金属はチーズをナイフで切るようにきれいに分離しません。金属が切削工具にどう反応するかによって、エンジニアは一般的にバリを三種類に分類します:材料が横に押し出されたもの、切断面の端で材料が折り返されたもの、または材料が引き裂かれたものです。これは粘土を親指で押すこと、ページの角を折ること、紙を破ることに例えられ、金属も微視的なレベルで同様の変形を受けます。材料が折り返されるタイプのバリは「ロールオーバーバリ」と呼ばれ、最も一般的な種類です。.
なぜ工場ではバリを完全に除去できないのか?
バリが完全に防げない根本的な理由は、材料の分離過程が本質的に塑性変形と破断を伴うためであり、これは製造技術の限界ではなく物理法則による現実です。金属の切断、プレス、研削時、材料は「完全に切断」されるのではなく、弾性変形、塑性せん断、そして最終的に破断の連続過程を経ます。この最終の引き裂き段階で不規則な突起がエッジに残り、これがバリとなります。.
さらに厳密に言えば、「バリの除去」という概念は検査方法の精度に完全に依存します。肉眼で見えない微細なバリは常に存在し、それらは単に見えないだけです。.
バリがもたらすリスクとは?
一見無害に見えるかもしれませんが、これらの小さな欠陥は特に小さな部品において高額な問題に発展する可能性があります。.
物理的な怪我:鋭いエッジは生産ラインの作業者や完成品に触れる人を切る恐れがあります。.
ファスナーの問題:穴あけやねじ穴の内側のバリは、ファスナーの取り付けや適合を妨げ、ファスナー自体や構造全体を損傷する可能性があります。.
構造強度の低下:穴の周囲のバリは部品にかかる応力を増加させ、その結果疲労寿命を短くします。.
腐食リスクの増加:バリはエッジに沿ったコーティングの不均一な塗布を引き起こし、穴の内外での腐食の可能性を高めます。.
摩擦と摩耗:可動部品のバリは摩擦を増加させ、過熱や部品の寿命短縮を引き起こすことがあります。.
顧客からの苦情や返品:顧客は使用時の感触で製品の品質を評価することが多く、粗い表面は製品を安価または低品質に見せることがあります。.
バリ取りの簡単な歴史
長年にわたり、バリは手持ち工具で人の手によって除去されてきました。スクレーパー、やすり、サンドペーパー、石、リーマーが使用され、バリ取りの工程は重要視されていませんでした。現在でも、手作業のバリ取りは柔軟で低コストであるため続けられています。.
生産量が増加すると、手作業は遅すぎると感じられるようになりました。工場ではタンブリングや振動仕上げ、ブラシ、研削工具が導入されました。1960年代には、パン製造に使われる金属ストリップの手作業バリ取りを高速化するためにローリングプロセスが開発され、その後、電気化学的プロセスや熱バリ取りなどの異なる方法が発明されました。.
それでもギャップは残ります。多くの日用品は単純で同じものが繰り返し製造されるため、清掃すべきエッジは一つだけですが、タンブリングではどのエッジが研磨されるかを制御できません。一方で、ロボット製造は過剰であり、手作業のやすり掛けは遅い作業です。したがって、バリ取り専用の装置が必要とされています。.
で検索すると 自動バリ取り機 オンラインでは研磨や研削面のみを生産する機械が見つかりますが、表面やエッジの清掃ではなく穴の清掃を目的とした機械も存在します。.
どのバリ取り方法がどの作業に適しているか?
最適な方法は一つではありません。適切な選択は部品、数量、清掃すべきエッジによって異なります。この表は簡単な比較を示しています:
| 方法 | 最適 | 主な強み | 主な制限 |
|---|---|---|---|
| 手作業のやすり掛け | 小ロット、一回限りの修理や特殊形状 | 非常に柔軟で低コストの工具、即時検査可能 | 遅い、結果が人によって異なる、疲れる作業 |
| タンブリングまたは振動仕上げ | 一般的なエッジの丸めが必要な小部品の大量生産 | 多くの部品を一度に処理可能 | どのエッジが処理されるかの制御がほとんどできない |
| 研磨および研削機械 | 平板、外面および外縁 | 滑らかで均一な表面仕上げ | 小さな穴の入り口には設計されていない |
| 熱処理、電気化学的またはウォータージェットによるバリ取り | 交差する穴のような手の届きにくいバリ | 工具が届かない場所に到達 | 特殊な設備と高コスト |
| 単一用途の自動バリ取り機 | ナットの穴のように固定された一つのエッジを持つ繰り返しの単純部品 | 毎サイクル同じ結果、手作業はほとんど不要 | 一つの作業のみ対応;複雑な形状には不向き |
| CNCまたはロボットによるバリ取り | 複雑な輪郭や混合部品 | 非常に柔軟 | 高コストとプログラミングスキルが必要 |
自動バリ取り機の適用例:実例紹介
絶縁貫通クランプは、絶縁された架空線上で分岐接続を作る機能を果たします。これは、電力線の絶縁を貫通する内部の歯によって実現されます。クランプは、ナットを締めると一体化する二つの部品で構成されています。場合によっては、特定のトルクレベルで破断する「トルク制御ナット」が使用されます。ナットの穴縁が粗かったり不規則な場合、ねじ込みが非常に困難になり、その結果、締付力が不均一になります。このため、絶縁貫通クランプの製造には非常に厳格な品質管理が求められます。.
ベンロングオートメーションは 自動バリ取り機 まさにこの作業のために機械を製作しました。それは、すべてのナットに対して一定の順序で繰り返し動作します:
I. オペレーターがバリのあるナットをボウルフィーダーに投入し、フィーダーがナットを一つずつ垂直トラックに供給します。.
II. ナットが垂直トラックから処理ステーションに落ちると、モーター駆動の面取り工具が直線的に進み、穴の開口部のバリを除去し、その後自動的に元の位置に戻ります。.
III. 処理されたナットはシュートを滑り落ちて収集箱に入ります。.
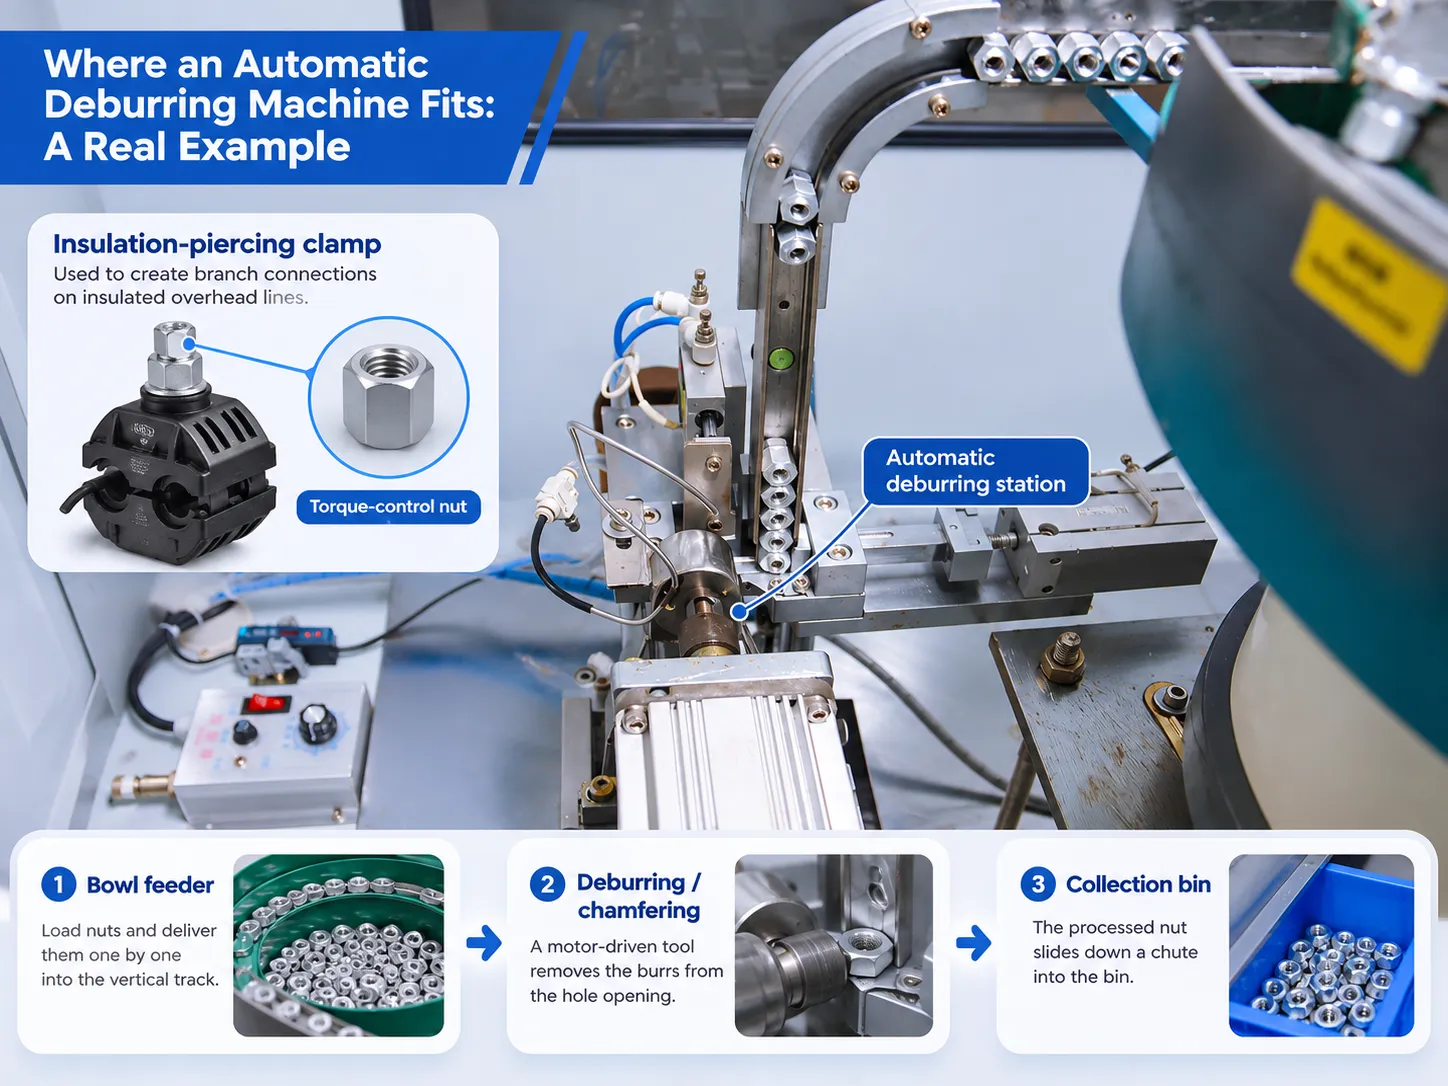
この機械は2秒に1個のナットを処理でき、外形寸法が同じであればM6およびM8ナットの両方に対応可能です。なお、この設備は適用範囲が限定されており、特定の部品に対して単一の作業のみを行います。複雑な輪郭や曲面の処理はできず、より複雑な部品向けのCNCやロボットによるバリ取りの代替にはなりません。.
機械購入前に購入者が提供すべき情報は?
サンプル:実際のサンプルと3D図面を提供し、処理が必要なエッジを明確に示し、バリの大きさを指定してください。.
材料:金属材料によって加工・切断時の挙動が異なります。.
生産能力:シフトごとの必要な生産量を供給者に伝え、特定のワークピースに対して設備が実際に達成可能な処理効率を確認してください。.
処理基準:完成部品の品質基準を定義し、検査および受入方法を指定してください。.
工場情報:寸法や電気配線などの詳細を提供してください。これらは機械の設計や物理的構成に影響します。.
受入要件:加工基準に加え、機械の連続稼働に必要な時間を指定してください。.
よくある質問
自動バリ取り機とは何ですか?
名前が示す通り、金属部品の表面からバリを除去するために設計された機械です。一般的な例としては、研磨機やグラインダーがあります。本記事で紹介するBenlong Automationが開発した機械は、穿刺クランプの多くの製造業者に好まれています。.
金属のバリ取り方法は主に機械的、化学的/電気化学的、熱的、特殊加工の4種類に分類され、部品の形状、材料、精度要件に基づいて適切な方法が選択されます。.
なぜ最初からバリを防止しないのですか?
根本的な原因は材料の物理的特性と幾何学的制約にあります。外力を加えて材料の形状を変えると、バリの形成は物理的に避けられない副産物となります。.
自動バリ取り機はどんな部品でも処理できますか?
いいえ。すべての種類のバリ付き製品を処理できる単一の自動バリ取り機は存在しません。製品はサイズや原材料が大きく異なるためです。ただし、CNCベースの機械は一般的に多様な部品形状に対応可能ですが、そのような設備は通常、価格が高くなります。.
手作業のバリ取りはまだ適切な選択肢ですか?
非常に少量の生産、特殊形状の品物、修理作業が発生する場合は、手作業の方が最適なことが多いです。生産量の増加と工程の均一化の需要が高まると、機械加工の利点が明らかになります。.
このような機械を操作するには熟練したスタッフが必要ですか?
機械の作業は非常に簡単で、オペレーターは部品(ナットなど)をセットし、完成品を容器に回収するだけです。設備のセットアップやメンテナンスには、他の多くのケースと同様に、機械工学と電子工学の基本知識が少し必要です。.
参考文献
- Wikipedia:バリ(エッジ) – バリの形成過程、主なバリの種類、穴あけ時のバリによる問題、一般的なバリ取り方法の概要。.
- Aurich, J.C. ら、「バリ:分析、制御および除去」、CIRP年報 – 製造技術、2009年 – バリの定義、形成、経済的影響、除去に関する研究レビュー。.
- Frey, D.L.、「バリ取り技術のプロセスガイド」、連邦製造技術、2012年 – バリ検出および穴、ねじ山、その他の特徴の手動・機械的バリ取りに関する実用ガイド。.
- IEEEテクノロジーナビゲーター:バリ取り – バリ取り方法の概要と、バリ取りが手作業から自動化へ移行した経緯。.
- TE Connectivity: 絶縁被覆貫通コネクタ(絶縁架空線用) – トルク制御ナットがコネクタの半分を引き寄せ、歯がケーブルの絶縁体を貫通する仕組みの説明。.
結論
金属切断が行われるとバリが発生しますが、バリを無視すると利点と厄介な結果の両方があります。手作業でのやすり掛けは何世紀にもわたり人々を助けてきましたが、遅くて非常に不均一であり、単純な繰り返し部品には現在利用可能なはるかに優れた選択肢があります。 自動バリ取り機, 、唯一の目的を持つこの装置は、工具と部品が完全に適合すれば、あまり人手をかけずに同じ品質のバリ除去を提供できます。.
ベンロンオートメーションは、電気製造業者向けに自動生産ライン、組立機械、試験ベンチを設計しています。ナットの自動バリ取りが可能かどうか知りたい場合は、サンプルまたは図面を xsb@benlongkj.cn までお送りいただくか、WhatsApp +86 150 5837 0007 でメッセージをお送りください。エンジニアが正直な評価をお伝えします。.