 benlong
چگونه یک دستگاه خودکار برادهبرداری جایگزین سوهان دستی در قطعات کوچک فلزی میشود
در هر کارخانه تولید قطعات فلزی، تقریباً هر قطعهای که تحت برش، سوراخکاری یا پرس قرار میگیرد با یک مشکل اجتنابناپذیر مواجه است: تشکیل برادهها. این برآمدگیهای نامنظم و با اندازههای مختلف میتوانند باعث آسیب به کارکنان شوند و در هنگام مونتاژ باعث گیر کردن قطعات شوند. اگر به درستی مدیریت نشوند، اغلب منجر به شکایات مشتریان میشوند.
این مقاله بررسی میکند که برادهها چیستند، چرا آنها محصول جانبی اجتنابناپذیر تولید هستند، چگونه فرآیند زدودن براده از روشهای سنتی دستی به تکنیکهای مدرن و خودکار تکامل یافته است، و چه زمانی — یا چه زمانی نه — باید از دستگاه خودکار زدودن براده.
ما اغلب از تولیدکنندگان قطعات فلزی سوالاتی دریافت میکنیم، مانند: “پس از فرآیندهای سوراخکاری و رزوهزنی، مهرههای ما با حلقهای از برادههای تیز و زبر در اطراف هر سوراخ باقی میمانند. در حال حاضر، کارکنان ما باید آنها را یکی یکی با استفاده از سوهانهای دستی حذف کنند. این روش بسیار ناکارآمد است و هیچ تضمینی برای کیفیت یکنواخت ندارد. علاوه بر این، این کار به طور قابل توجهی ظرفیت تولید ما را کاهش میدهد و هزینههای نیروی کار را افزایش میدهد. آیا دستگاه تخصصی برای قطعات سادهای مانند قطعات ما وجود دارد؟”
ما اغلب از تولیدکنندگان قطعات فلزی سوالاتی دریافت میکنیم، مانند: “پس از فرآیندهای سوراخکاری و رزوهزنی، مهرههای ما با حلقهای از برادههای تیز و زبر در اطراف هر سوراخ باقی میمانند. در حال حاضر، کارکنان ما باید آنها را یکی یکی با استفاده از سوهانهای دستی حذف کنند. این روش بسیار ناکارآمد است و هیچ تضمینی برای کیفیت یکنواخت ندارد. علاوه بر این، این کار به طور قابل توجهی ظرفیت تولید ما را کاهش میدهد و هزینههای نیروی کار را افزایش میدهد. آیا دستگاه تخصصی برای قطعات سادهای مانند قطعات ما وجود دارد؟”
براده چیست و چگونه تشکیل میشود؟
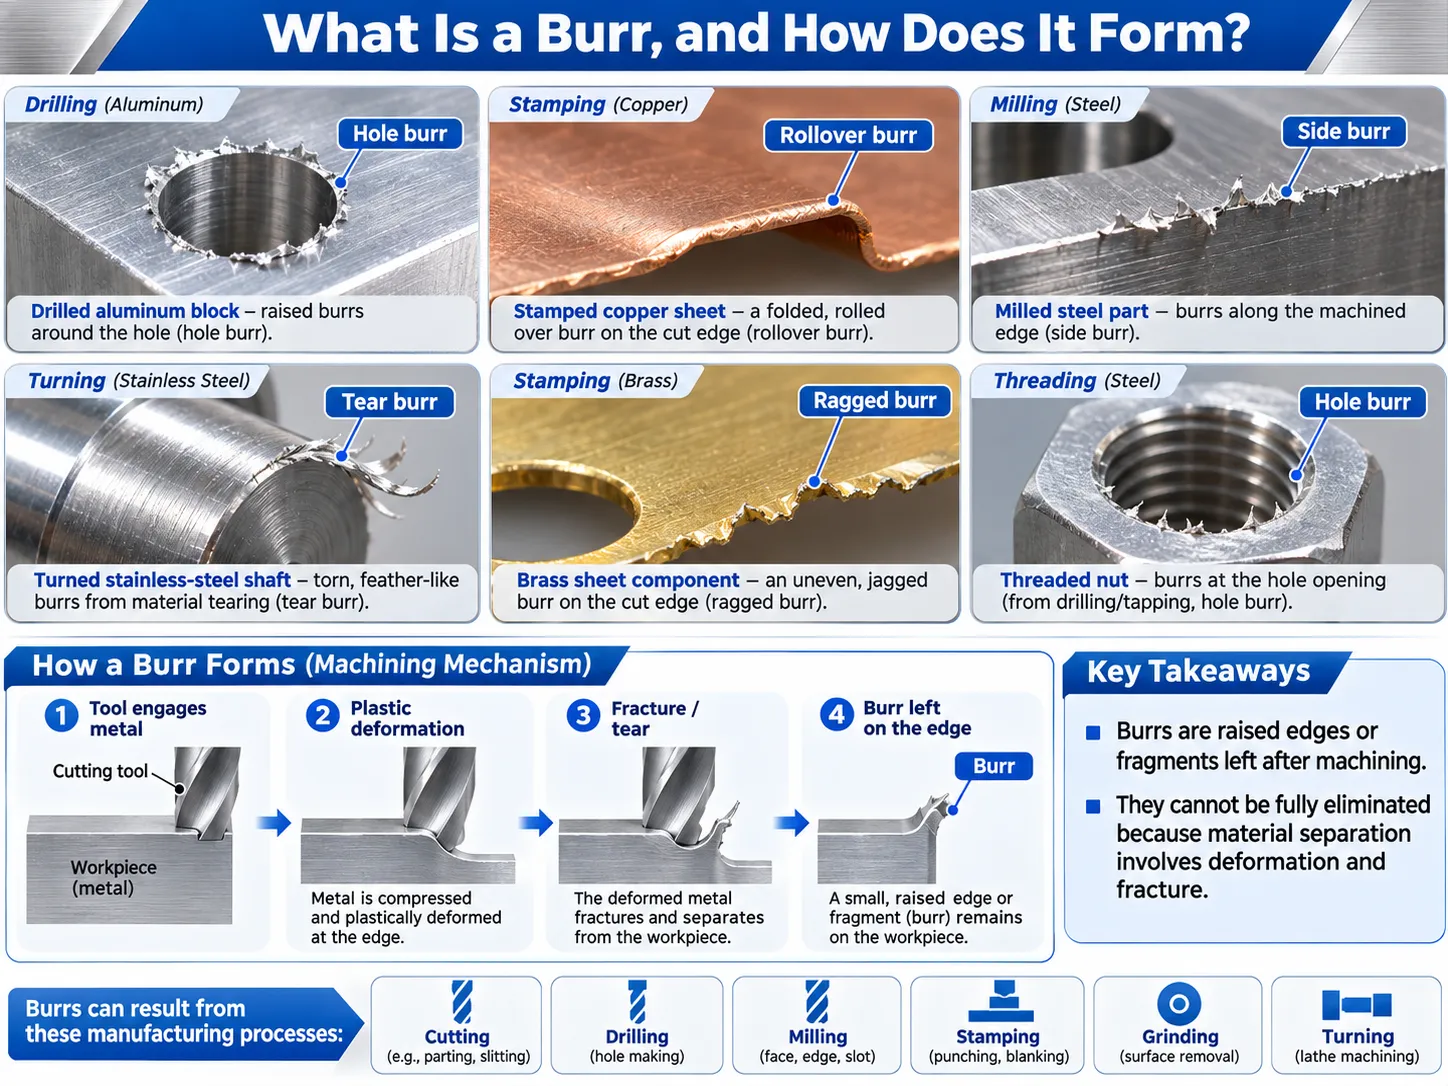
براده به لبههای برجسته یا قطعات کوچک مادهای گفته میشود که پس از انجام فرآیندهایی مانند برش، سوراخکاری، فرزکاری، سنگزنی یا تراشکاری روی قطعه باقی میماند. اغلب میتوانید براده را با نوک انگشت خود احساس کنید قبل از اینکه حتی با چشم غیرمسلح آن را ببینید.
دلیل آن ساده است: وقتی فلز ماشینکاری میشود، به اندازه برشی که چاقو روی پنیر ایجاد میکند، به طور تمیز جدا نمیشود. بسته به واکنش فلز به ابزار برش، مهندسان معمولاً برادهها را به سه نوع دستهبندی میکنند: مادهای که به کنار فشار داده شده، مادهای که در لبه برش خم شده، یا مادهای که پاره شده است. این مشابه فشردن گل با انگشت شست، تا کردن گوشه صفحه یا پاره کردن یک ورق کاغذ است — فلز در سطح میکروسکوپی تغییرات مشابهی را تجربه میکند. نوع برادهای که شامل خم شدن ماده است به عنوان “براده رولاور” شناخته میشود که رایجترین نوع است.
چرا کارخانهها نمیتوانند برادهها را به طور کامل حذف کنند؟
دلیل اساسی اینکه برادهها نمیتوانند به طور کامل جلوگیری شوند این است که فرآیند جداسازی ماده ذاتاً با تغییر شکل پلاستیک و شکست همراه است — واقعیتی که توسط قوانین فیزیک تعیین میشود، نه صرفاً محدودیت تخصص تولید. در هنگام برش، پرس یا سنگزنی فلز، ماده به طور “کامل قطع” نمیشود؛ بلکه یک توالی از تغییر شکل الاستیک، برش پلاستیک و در نهایت شکست را تجربه میکند. این مرحله نهایی پارگی ناگزیر برآمدگیهای نامنظمی در لبهها باقی میگذارد — اینها برادهها هستند.
علاوه بر این، به طور دقیق، مفهوم “حذف” برادهها کاملاً به دقت روشهای بازرسی بستگی دارد. برادههای میکروسکوپی — که با چشم غیرمسلح قابل مشاهده نیستند — همیشه وجود دارند؛ آنها فقط خیلی کوچک هستند که دیده شوند.
خطرات ناشی از برادهها چیست؟
در حالی که ممکن است بیضرر به نظر برسند، این نقصهای کوچک میتوانند به مشکلات پرهزینه تبدیل شوند، به ویژه زمانی که به قطعات کوچک مربوط میشوند.
آسیب فیزیکی: لبههای تیز میتوانند کارگران خط تولید یا هر کسی که با محصولات نهایی تماس دارد را برش دهند.
مشکلات اتصالدهندهها: برادهها در داخل سوراخهای حفاری شده یا رزوهدار میتوانند در نصب و تناسب اتصالدهندهها اختلال ایجاد کنند و ممکن است به خود اتصالدهندهها یا کل ساختار آسیب برسانند.
کاهش استحکام ساختاری: برادهها در اطراف لبههای سوراخها تنش وارد بر قطعه را افزایش میدهند و در نتیجه عمر خستگی آن را کوتاه میکنند.
افزایش خطر خوردگی: برادهها میتوانند باعث اعمال پوشش نامنظم در طول لبهها شوند و احتمال خوردگی در داخل و اطراف سوراخها را افزایش دهند.
اصطکاک و سایش: برادهها روی قطعات متحرک اصطکاک را افزایش میدهند که میتواند باعث گرم شدن بیش از حد و کاهش عمر مفید قطعات شود.
شکایات مشتریان و بازگشت کالا: مشتریان اغلب کیفیت محصول را بر اساس احساس استفاده از آن ارزیابی میکنند؛ سطوح زبر میتوانند محصول را ارزان یا کمکیفیت جلوه دهند.
تاریخچهای کوتاه از حذف برادهها
سالهاست که برادهها توسط انسانها با ابزارهای دستی حذف میشوند. از خراشدهندهها، سوهانها، کاغذ سنباده، سنگها و متهها استفاده میشد و فرآیند حذف براده اهمیت چندانی نداشت. حتی اکنون، حذف براده دستی به دلیل انعطافپذیری و هزینه کم ادامه دارد.
با افزایش سطح تولید، کار دستی کند به نظر رسید. کارخانهها شروع به استفاده از فرآیندهای پرداخت تامبلینگ و ارتعاشی، برسها و ابزارهای سنگزنی کردند. در دهه ۱۹۶۰، فرآیند غلتکی برای تسریع حذف براده دستی نوارهای فلزی مورد استفاده در نانوایی توسعه یافت؛ بعدها روشهای مختلف حذف براده از جمله فرآیند الکتروشیمیایی و حذف براده حرارتی اختراع شدند.
با این حال، یک خلأ باقی مانده است: بسیاری از اقلام روزمره ساده هستند و همان کالا به طور مکرر تولید میشود، بنابراین تنها یک لبه نیاز به تمیز شدن دارد، در حالی که تامبلینگ اجازه کنترل روی لبهای که صیقل داده میشود را نمیدهد. در عین حال، تولید رباتیک بیش از حد است و سوهانکاری دستی فرآیندی کند است. بنابراین، دستگاههای ویژه برای حذف براده مورد نیاز است.
هنگام جستجو برای یک دستگاه خودکار زدودن براده آنلاین، میتوان ماشینهایی یافت که فقط سطوح صیقلی و سنگزنی شده تولید میکنند، اما ماشینهایی نیز ساخته شدهاند که نه برای تمیز کردن سطوح و لبهها بلکه برای تمیز کردن سوراخها طراحی شدهاند.
کدام روش حذف براده برای کدام کار مناسب است؟
هیچ روش واحدی بهترین نیست. انتخاب درست بستگی به قطعه، تعداد و لبهای دارد که باید تمیز شود. این جدول مقایسه سادهای ارائه میدهد:
| روش | بهترین برای | قدرت اصلی | محدودیت اصلی |
|---|---|---|---|
| سوهانکاری دستی | دستههای کوچک، تعمیرات یکباره و اشکال نامنظم | ابزارهای بسیار انعطافپذیر و کمهزینه، بازرسی فوری | کند، نتایج متفاوت از فردی به فرد دیگر، کار خستهکننده |
| پرداخت تامبلینگ یا ارتعاشی | دستههای بزرگ قطعات کوچک که نیاز به نرم کردن کلی لبه دارند | پردازش همزمان تعداد زیادی قطعه | کنترل کم روی لبهای که پردازش میشود |
| ماشینهای صیقل و سنگزنی | ورقهای صاف، سطوح بیرونی و لبههای بیرونی | پایان سطح صاف و یکنواخت | برای دهانه سوراخ کوچک طراحی نشدهاند |
| حذف براده حرارتی، الکتروشیمیایی یا با جت آب | برادههای سختدسترس، مانند سوراخهای متقاطع | دسترسی به مکانهایی که ابزارها نمیتوانند | تجهیزات ویژه و هزینه بالاتر |
| دستگاه خودکار حذف براده تکمنظوره | قطعات ساده تکراری با یک لبه ثابت، مانند سوراخ در مهره | نتیجه یکسان در هر چرخه، کار دستی بسیار کم | انجام یک کار؛ مناسب برای اشکال پیچیده نیست |
| حذف براده CNC یا رباتیک | کانتورهای پیچیده و قطعات ترکیبی | بسیار انعطافپذیر | هزینه بالاتر و نیاز به مهارت برنامهنویسی |
جایی که دستگاه خودکار حذف براده قرار میگیرد: یک مثال واقعی
گیرههای سوراخکن عایق وظیفه ایجاد اتصالات شاخهای روی خطوط هوایی عایقدار را انجام میدهند. این کار توسط دندانهای داخلی انجام میشود که عایق خط برق را سوراخ میکنند. گیره از دو قسمت تشکیل شده که پس از سفت شدن مهره، به هم متصل میشوند. در برخی موارد، از “مهره کنترل گشتاور” ویژهای استفاده میشود که در سطح گشتاور مشخصی میشکند. اگر لبه سوراخ مهره زبر یا دارای ناهمواری باشد، پیچاندن آن بسیار دشوار میشود و بنابراین نیروی گیرهکردن نامنظم خواهد بود. به همین دلیل، تولیدکنندگان کنترل کیفیت بسیار دقیقی در تولید گیرههای سوراخکن عایق اعمال میکنند.
بنلونگ اتوماسیون یک دستگاه خودکار زدودن براده برای همین کار ساخته است. این دستگاه در یک توالی ثابت کار میکند که برای هر مهره تکرار میشود:
I. یک اپراتور مهرههایی که براده دارند را در یک تغذیهکننده کاسهای قرار میدهد؛ سپس تغذیهکننده مهرهها را یکییکی به یک مسیر عمودی تحویل میدهد.
II. وقتی مهره از مسیر عمودی به ایستگاه پردازش میافتد، ابزار چمفرینگ موتوردار به صورت خطی پیش میرود تا برادههای اطراف سوراخ را حذف کند، سپس به طور خودکار به موقعیت اولیه خود بازمیگردد.
III. مهره پردازششده سپس از یک شیب به داخل یک سطل جمعآوری سر میخورد.
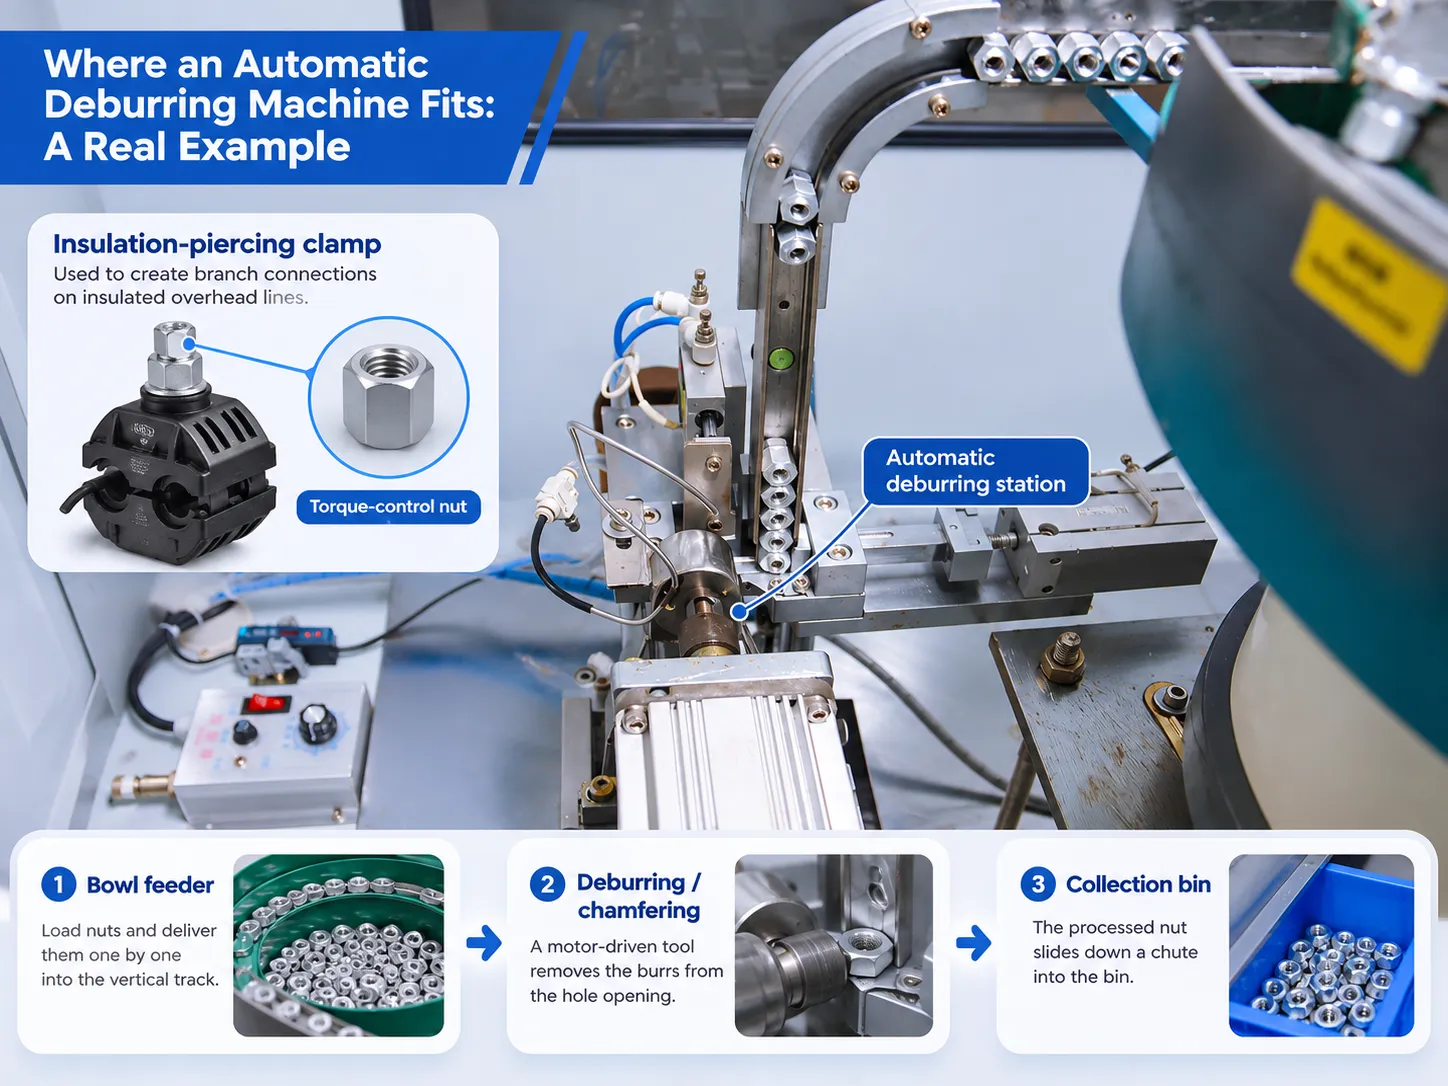
این دستگاه میتواند هر دو ثانیه یک مهره را پردازش کند و با مهرههای M6 و M8 سازگار است، به شرطی که ابعاد خارجی یکسانی داشته باشند. لازم به ذکر است که این تجهیزات دامنه کاربرد محدودی دارد: فقط یک عملیات را روی نوع خاصی از قطعات انجام میدهد. نمیتواند کانتورهای پیچیده یا سطوح منحنی را پردازش کند و نمیتواند جایگزین راهحلهای حذف براده CNC یا رباتیک برای قطعات پیچیدهتر باشد.
خریدار قبل از خرید دستگاه چه اطلاعاتی باید ارائه دهد؟
نمونهها: نمونههای واقعی و نقشههای سهبعدی را ارائه دهید، لبههایی که نیاز به پردازش دارند را به وضوح مشخص کنید و اندازه برادهها را تعیین کنید.
ماده: مواد فلزی مختلف در فرآیند ماشینکاری/برش رفتار متفاوتی دارند.
ظرفیت تولید: به تأمینکننده میزان خروجی مورد نیاز در هر شیفت را اطلاع دهید و درباره کارایی واقعی پردازش تجهیزات برای قطعات خاص خود سؤال کنید.
استانداردهای پردازش: استانداردهای کیفیت قطعات نهایی را تعریف کنید و روشهای بازرسی و پذیرش را مشخص کنید.
اطلاعات کارگاه: جزئیاتی مانند ابعاد و چیدمان الکتریکی را ارائه دهید، زیرا این عوامل بر طراحی و پیکربندی فیزیکی دستگاه تأثیر میگذارند.
الزامات پذیرش: علاوه بر استانداردهای پردازش، مدت زمان لازم برای عملکرد مداوم دستگاه را مشخص کنید.
سوالات متداول
ماشین خودکار حذف براده چیست؟
همانطور که از نامش پیداست، این دستگاه برای حذف برادهها از سطوح قطعات فلزی طراحی شده است. نمونههای رایج شامل ماشینهای صیقلدهی و سنگزنی هستند. دستگاه توسعه یافته توسط Benlong Automation که در این مقاله معرفی شده است، انتخاب ترجیحی بسیاری از تولیدکنندگان گیرههای سوراخدار است.
روشهای حذف براده فلزی عمدتاً به چهار دسته تقسیم میشوند—مکانیکی، شیمیایی/الکتروشیمیایی، حرارتی و پردازش تخصصی—که روش مناسب بر اساس شکل قطعه، ماده و نیازهای دقت انتخاب میشود.
چرا از ابتدا برادهها را جلوگیری نکنیم؟
علت اصلی در خواص فیزیکی ماده و محدودیتهای هندسی نهفته است. هرگاه شکل ماده با اعمال نیروی خارجی تغییر کند، تشکیل برادهها به عنوان یک محصول جانبی فیزیکی اجتنابناپذیر است.
آیا یک ماشین خودکار حذف براده میتواند هر قطعهای را پردازش کند؟
خیر. هیچ ماشین خودکار حذف برادهای وجود ندارد که بتواند همه انواع محصولات دارای براده را پردازش کند، زیرا محصولات از نظر اندازه و مواد اولیه بسیار متفاوت هستند. با این حال، ماشینهای مبتنی بر CNC معمولاً میتوانند انواع مختلف هندسه قطعات را پردازش کنند، اگرچه چنین تجهیزاتی معمولاً قیمت بالاتری دارند.
آیا هنوز هم حذف براده دستی گزینه مناسبی است؟
در موارد حجم بسیار کم، قطعات با اشکال خاص و وجود کار تعمیر، راهحل دستی اغلب بهترین گزینه است. با افزایش تولید و نیاز به یکنواختی فرآیند، مزایای پردازش مکانیکی آشکار میشود.
آیا برای کار با چنین دستگاهی به نیروی ماهر نیاز دارم؟
کار با این تجهیزات بسیار ساده است – اپراتور فقط قطعات کاری (مانند مهرهها) را بارگذاری میکند و محصولات آماده را در یک ظرف جمعآوری میکند. از نظر راهاندازی و نگهداری دستگاه، نیاز به دانش کمی بیشتر از دانش پایه مکانیک و الکترونیک دارد، همانند بسیاری موارد دیگر.
منابع
- ویکیپدیا: براده (لبه) – مروری بر چگونگی تشکیل برادهها، انواع اصلی براده، مشکلاتی که برادهها در سوراخهای حفاری شده ایجاد میکنند و روشهای رایج حذف براده.
- Aurich, J.C. و همکاران، برادهها: تحلیل، کنترل و حذف، CIRP Annals – Manufacturing Technology, 2009 – مرور تحقیقاتی بر تعاریف براده، تشکیل، تأثیر اقتصادی و حذف آن.
- Frey, D.L., راهنمای فرآیند برای فناوریهای حذف براده، Federal Manufacturing and Technologies, 2012 – راهنمای عملی برای تشخیص براده و حذف براده دستی و ماشینی از سوراخها، رزوهها و سایر ویژگیها.
- IEEE Technology Navigator: حذف براده – مروری بر روشهای حذف براده و چگونگی انتقال حذف براده از یک هنر دستی به سمت اتوماسیون.
- TE Connectivity: کانکتورهای سوراخکن عایق برای خطوط هوایی عایقدار – توضیح میدهد که چگونه مهره کنترل گشتاور دو نیمه کانکتور را به هم میکشد تا دندانها عایق کابل را سوراخ کنند.
نتیجهگیری
هنگامی که برش فلز انجام میشود، برادهها تولید میشوند و این موضوع هم مزایا و هم عواقب ناخوشایندی دارد زمانی که برادهها نادیده گرفته شوند. سوهانکاری دستی قرنها به مردم کمک کرده است اما کند و بسیار نامنظم است، و قطعات ساده و تکراری میتوانند از گزینهای بسیار بهتر که امروزه در دسترس است بهرهمند شوند. دستگاه خودکار زدودن براده, ، که تنها یک هدف دارد، میتواند همان کیفیت حذف براده را بدون دخالت زیاد انسانی ارائه دهد تا زمانی که ابزار و قطعه کاملاً با یکدیگر هماهنگ باشند.
بنلونگ اتوماسیون خطوط تولید خودکار، ماشینهای مونتاژ و میزهای آزمایش برای تولیدکنندگان الکتریکی طراحی میکند. اگر میخواهید بدانید آیا مهرههای شما میتوانند به صورت خودکار برادهزدایی شوند، نمونهها یا نقشه را به xsb@benlongkj.cn ارسال کنید یا به ما در واتساپ به شماره +86 150 5837 0007 پیام دهید، و مهندسین ما ارزیابی صادقانهای به شما خواهند داد.