 benlong
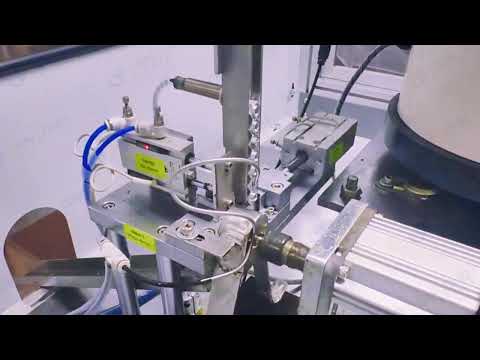
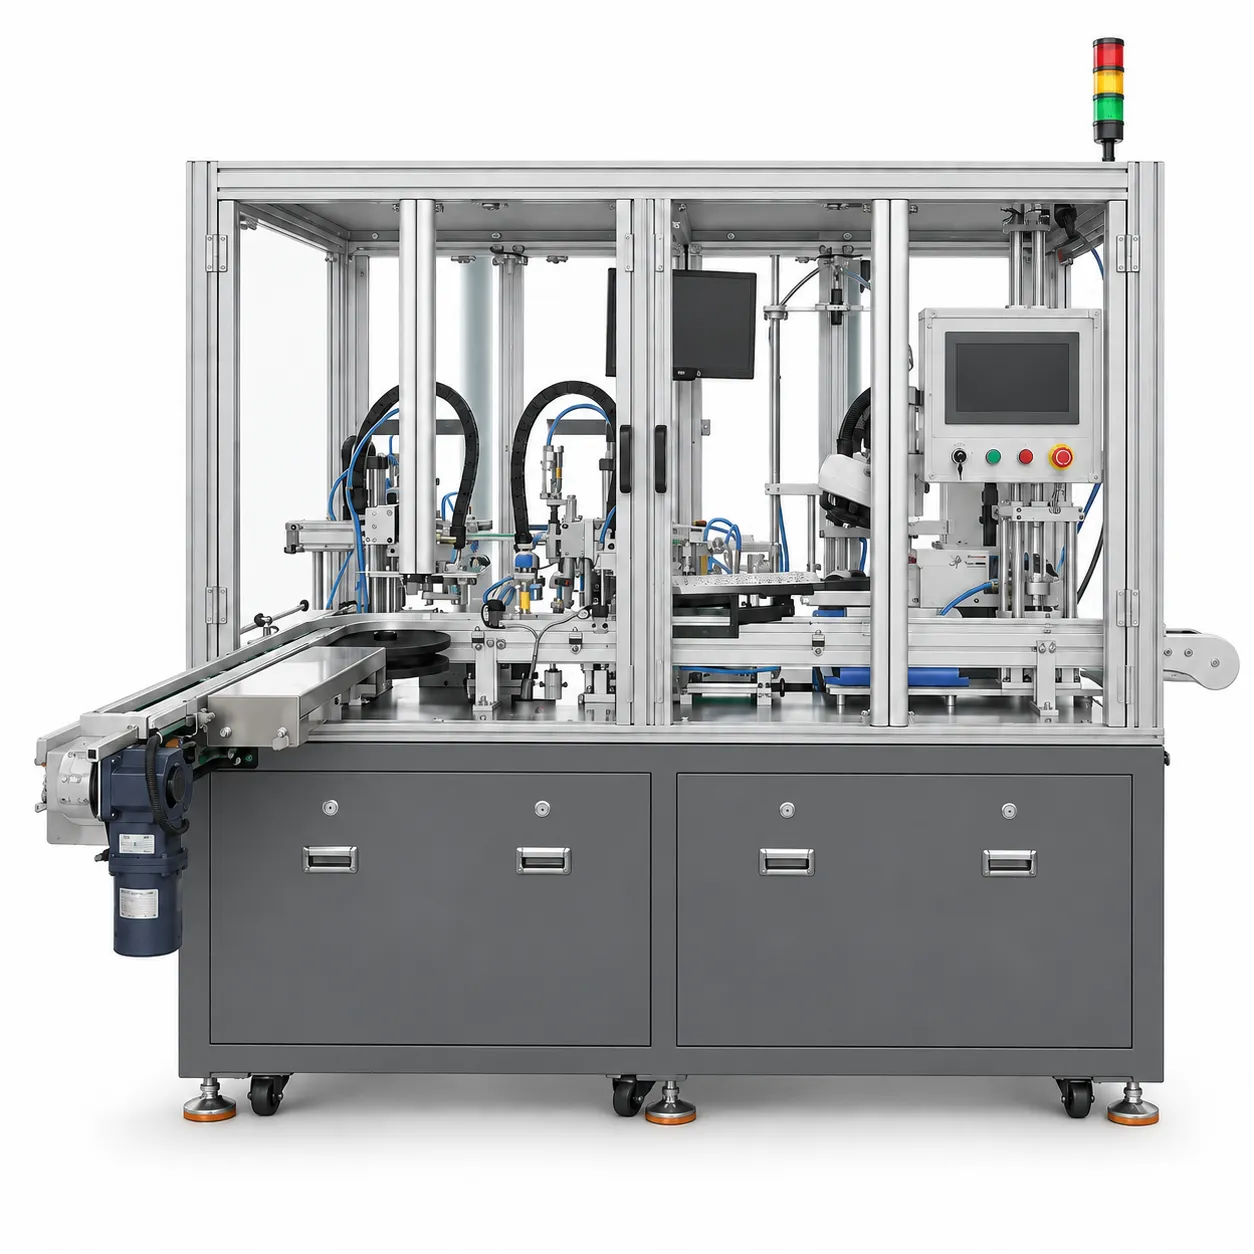
Máquina automática para desbarbar tuercas
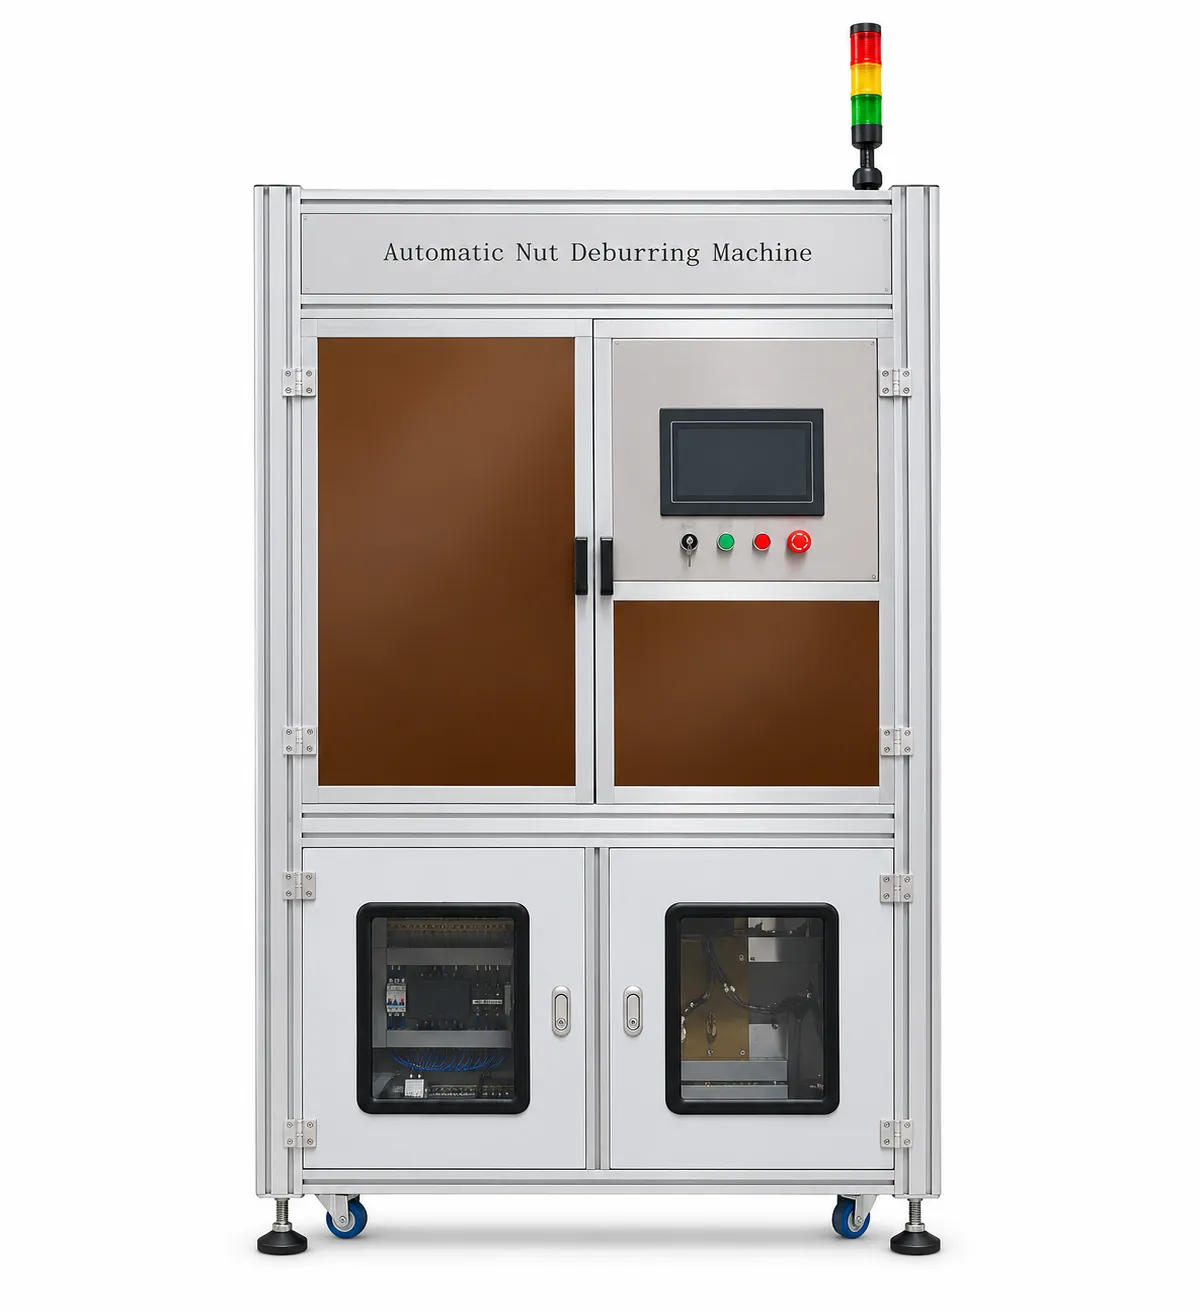
La Máquina Automática para Desbarbar Tuercas es una solución personalizada para eliminar rebabas y crear chaflanes alrededor de los orificios roscados de las tuercas utilizadas en abrazaderas perforadoras. Diseñada para tuercas M6 y M8 con dimensiones externas coincidentes, combina alimentación vibratoria automática, sujeción neumática, chaflanado accionado por motor y descarga por gravedad para lograr un ciclo de producción nominal de 1 pieza cada 2 segundos.
Máquina automática para desbarbar tuercas
Benlong Automation diseña y fabrica máquinas personalizadas automáticas para desbarbar tuercas para la producción de componentes de conexión eléctrica, incluyendo tuercas utilizadas en abrazaderas perforadoras. Esta máquina elimina automáticamente las rebabas residuales en la apertura del orificio roscado después del procesamiento de la tuerca y crea un chaflán consistente, ayudando a los fabricantes a mejorar la calidad del acabado de los componentes y reducir el trabajo manual de desbarbado.
El equipo combina alimentación vibratoria automática, transporte lineal, sujeción neumática, chaflanado accionado por motor, alimentación axial neumática y descarga por gravedad en una secuencia operativa continua. Está diseñado para acomodar modelos de tuercas M6 y M8 con las mismas dimensiones externas, sujeto a confirmación mediante muestras del cliente. El ciclo de producción nominal es 1 pieza cada 2 segundos.
La cabeza de mecanizado utiliza una herramienta de chaflanado accionada por motor con alimentación axial de un solo eje. Los topes mecánicos y el recorrido del cilindro neumático determinan el recorrido de alimentación, y la herramienta se retrae automáticamente después del procesamiento. El equipo no realiza mecanizado de contornos, mecanizado de superficies curvas ni interpolación multi-eje.
Salida: 1 pieza / 2 s | Tuercas M6 y M8 | Potencia total: 2 kW | PLC y sensores Omron · Neumática SMC · HMI MCGS
Especificaciones técnicas
| Nombre del producto | Máquina automática para desbarbar tuercas |
|---|---|
| Modelo / especificación | Personalizado no estándar |
| Producto aplicable | Tuercas para abrazaderas perforadoras |
| Tamaños de tuerca compatibles | M6 y M8 (mismas dimensiones externas, sujeto a confirmación con muestras) |
| Eficiencia de producción | 1 pieza / 2 segundos (tiempo de ciclo nominal) |
| Función de procesamiento | Desbarbado y chaflanado de orificios roscados |
| Método de alimentación | Alimentador vibratorio automático y pista de alimentación lineal |
| Método de posicionamiento | Sujeción y posicionamiento neumático |
| Método de mecanizado | Cabezal de chaflanado accionado por motor con alimentación axial de un solo eje |
| Control del recorrido de alimentación | Recorrido del cilindro neumático y topes mecánicos |
| Método de descarga | Descarga por gravedad a través de canaleta hacia el contenedor de recogida |
| Fuente de alimentación | 220 V / 50 Hz |
| Potencia total | 2 kW |
Especificaciones adicionales
| Dimensiones (L × A × H) | A confirmar según el diseño personalizado final |
|---|---|
| Peso de la máquina | A confirmar |
| PLC | Omron |
| Sensores | Omron |
| HMI | MCGS |
| Cilindros neumáticos | SMC |
| Motor servo | Innovación |
| RCBO | Chint |
| Configuración de la máquina | Alimentador vibratorio, pista de alimentación lineal, mecanismo de sujeción neumática, cabezal de chaflanado, mecanismo de alimentación neumática, canaleta de descarga, contenedor de recogida, gabinete de control eléctrico y protección de seguridad |
| Tiempo de fabricación | 60 días laborables |
| Industrias de aplicación | Componentes de conexión eléctrica, abrazaderas de punción, accesorios de cable y fabricación personalizada de tuercas |
¿Qué hace la máquina automática de desbarbado de tuercas?
Durante la fabricación de tuercas, pueden quedar rebabas residuales alrededor de la abertura del orificio roscado. Estas rebabas pueden afectar la calidad del acabado de las tuercas utilizadas en componentes de conexión eléctrica y requieren una operación adicional de eliminación. El desbarbado manual es repetitivo y puede producir resultados inconsistentes al manejar grandes cantidades.
Este máquina automática de chaflanado y desbarbado de tuercas realiza alimentación, posicionamiento, chaflanado y descarga en un ciclo automatizado secuencial.
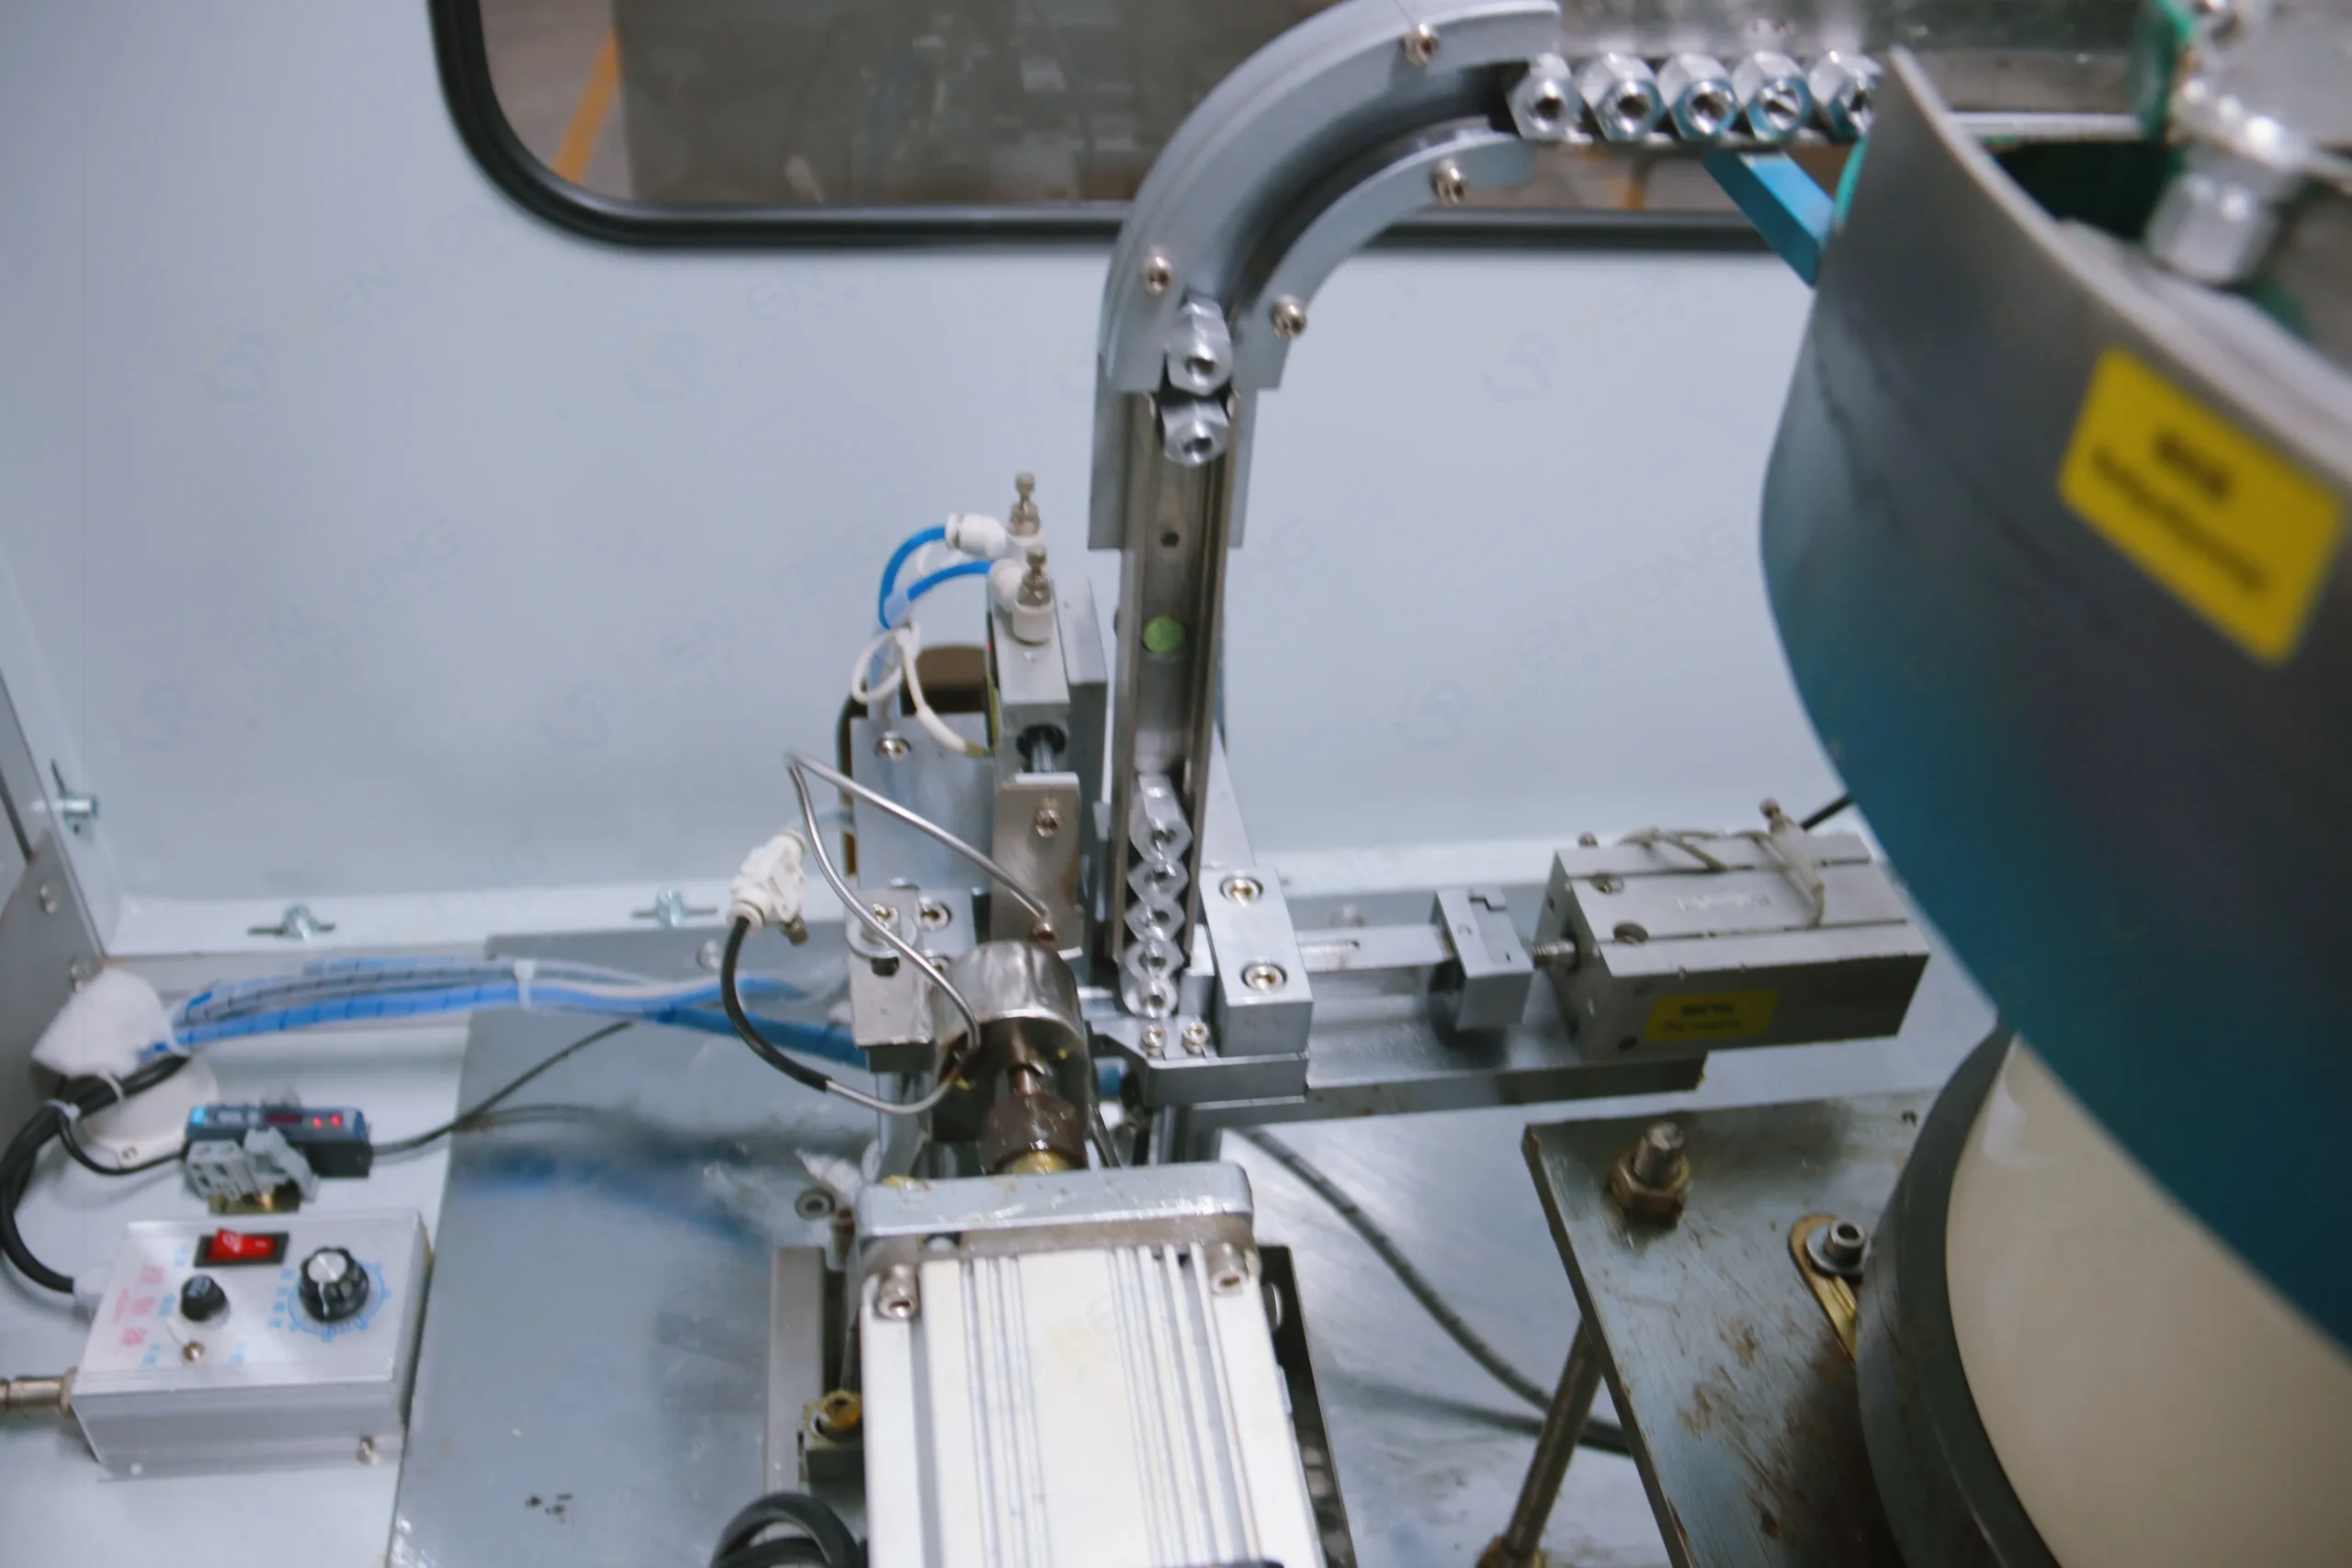
- Alimentación y orientación automáticas – Los operadores cargan las tuercas en un alimentador vibratorio de tolva. El alimentador organiza las tuercas en la orientación requerida y las transfiere a través de una pista de alimentación lineal. Las tuercas con orientación incorrecta son rechazadas durante la alimentación.
- Sujeción neumática – En la estación de mecanizado, un mecanismo de sujeción neumático asegura la tuerca y evita movimientos no deseados durante el procesamiento.
- Chaflanado accionado por motor – Una herramienta de chaflanado accionada eléctricamente avanza a lo largo de un solo eje para eliminar las rebabas alrededor de la abertura del orificio roscado. La alimentación neumática y los límites mecánicos determinan la carrera de mecanizado.
- Descarga automática – Después de que la herramienta se retrae y la sujeción se libera, la tuerca terminada cae a través de la rampa de descarga hacia el contenedor de recogida.
Alimentación automáticaLa alimentación por tolva vibratoria y una pista lineal suministran continuamente tuercas correctamente orientadas a la estación de mecanizado.
Posicionamiento consistenteLos componentes neumáticos SMC sujetan la tuerca de forma segura durante la operación de desbarbado y chaflanado.
Procesamiento de un solo ejeLa herramienta de chaflanado utiliza un movimiento axial sencillo con limitación mecánica del recorrido en lugar de un mecanizado complejo de múltiples ejes.
Descarga automáticaLas tuercas terminadas se liberan y recogen mediante un sistema de descarga por gravedad, completando el ciclo de operación.
Características principales y ventajas para el cliente
Principales ventajas para el cliente: por qué los fabricantes eligen esta máquina
Beneficio 1: Reducción del desbarbado manual
La alimentación automática, el apriete, el chaflanado y la descarga reducen la cantidad de trabajo manual repetitivo requerido para la eliminación de rebabas en agujeros roscados.
Beneficio 2: Procesamiento rápido y repetible
La máquina proporciona un tiempo de ciclo nominal de 2 segundos por tuerca. El posicionamiento neumático y un recorrido axial de alimentación limitado mecánicamente apoyan una operación consistente de un ciclo a otro.
Beneficio 3: Compatibilidad con M6 y M8
Una máquina personalizada puede acomodar modelos de tuercas de apriete por punzonado M6 y M8 con dimensiones externas coincidentes, reduciendo la necesidad de equipos de desbarbado dedicados por separado. La compatibilidad final se confirma usando muestras reales.
Beneficio 4: Componentes industriales reparables
PLC Omron y sensores, cilindros neumáticos SMC, un HMI MCGS, un motor servo Inovance y un RCBO Chint proporcionan un paquete de componentes eléctricos y neumáticos claramente especificado.
Con la confianza de los líderes de la industria.
Aplicaciones: dónde aporta mayor valor esta máquina
Ingeniería y entrega a medida
Solicite una cotización para la Máquina Automática de Desbarbado de Tuercas
Envíenos sus muestras de tuercas M6 y M8, dibujos, requisitos de eliminación de rebabas y capacidad de producción objetivo. Nuestros ingenieros evaluarán la orientación de alimentación, el dispositivo de sujeción, la herramienta de biselado y la configuración de control para proponer una solución personalizada adecuada para el desbarbado de tuercas.
WhatsApp: +86 150 5837 0007 | Correo electrónico: xsb@benlongkj.cn | Soporte en inglés y chino
¿Por qué elegir a Benlong como su fabricante de Máquinas Automáticas de Desbarbado de Tuercas?
- Equipos de automatización personalizados diseñados en base a muestras reales de tuercas y requisitos de fabricación
- Alimentación automática, sujeción neumática, biselado de un solo eje y descarga de piezas terminadas
- Ciclo nominal de procesamiento de 2 segundos por tuerca para productos adecuados
- Compatibilidad con modelos de tuercas M6 y M8 con dimensiones externas coincidentes
- PLC Omron y sensores, cilindros neumáticos SMC, HMI MCGS, motor servo Inovance y RCBO Chint
- Tiempo de fabricación de 60 días laborables
- Servicio global y soporte de repuestos
La máquina estándar incluye
Alimentador vibratorio de tolva · Pista de alimentación lineal · Mecanismo de rechazo por orientación · Dispositivo de sujeción neumático · Cabezal de biselado accionado por motor · Mecanismo de alimentación axial neumático · Canaleta de descarga y contenedor de recogida · PLC Omron y sensores · Cilindros neumáticos SMC · HMI MCGS · Motor servo Inovance · RCBO Chint · Armario de control eléctrico · Protección de seguridad · Manual de operación · Garantía de 1 año
Soluciones relacionadas
Preguntas frecuentes
La máquina está diseñada para tuercas utilizadas en abrazaderas de perforación y puede acomodar modelos M6 y M8 con dimensiones externas coincidentes. La compatibilidad se confirma mediante muestras reales de clientes y el diseño final del dispositivo de sujeción.
El ciclo nominal de procesamiento es de 1 pieza cada 2 segundos, equivalente a una tasa teórica de 30 piezas por minuto. La producción real depende de la estabilidad de la alimentación, la geometría de la tuerca y las condiciones de operación.
Las tuercas se alimentan y orientan automáticamente mediante un alimentador vibratorio de tazón y una pista lineal. Un mecanismo neumático sujeta cada tuerca, y una herramienta de chaflán accionada por motor avanza a lo largo de un eje para eliminar las rebabas alrededor de la abertura del orificio roscado. Después de que la herramienta se retrae, la tuerca terminada se libera en el contenedor de recogida.
No. El equipo utiliza una herramienta de chaflán accionada por motor con un movimiento de alimentación axial de un solo eje. La carrera de procesamiento está determinada por límites mecánicos y el recorrido del cilindro neumático. No implica mecanizado de contornos, mecanizado de superficies curvas ni interpolación multi-eje.
La configuración especificada incluye PLC y sensores Omron, cilindros neumáticos SMC, un HMI MCGS, un motor servo Inovance y un RCBO Chint.
La máquina funciona con una fuente de alimentación de 220 V / 50 Hz con una potencia nominal total de 2 kW. El tiempo de fabricación es de 60 días laborables. Las dimensiones y el peso totales se confirmarán durante la etapa final de diseño personalizado.
Productos relacionados
Máquina de ensamblaje automático del conjunto de mecanismos MCB
Ver detalles
Máquina de soldadura automática de tubo de retardo + zapato de polo
Ver detalles
Máquina de marcado láser para perillas de interruptores automáticos
Ver detalles
Máquina automática de pesaje y envasado de alta precisión
Ver detalles
Máquina de embalaje automático de productos de ferretería
Ver detalles