 benlong
تجهیزات تست خودکار چیست؟
تعریف همچنین به معنای یک صنعت نیمههادی $15 میلیاردی و یک مرکز آزمایش در یک کارخانه قطعکننده است که هر بار ۶۰۰ آزمایش انجام میشود. هر دو این نهادها میتوانند به عنوان تسترهای خودکار نامیده شوند، اما اساساً یک چیز هستند، بنابراین لازم است بدانیم چگونه نوع خریدار میتواند درک اصطلاح را تحت تأثیر قرار دهد.
علاوه بر این، باید ذکر شود که ATE شامل تمام حوزههای استفاده، عملکرد و ویژگیهای تجهیزات بحث میشود و نحوه استفاده از آن برای انتخاب صحیح تجهیزات مناسب در خرید.
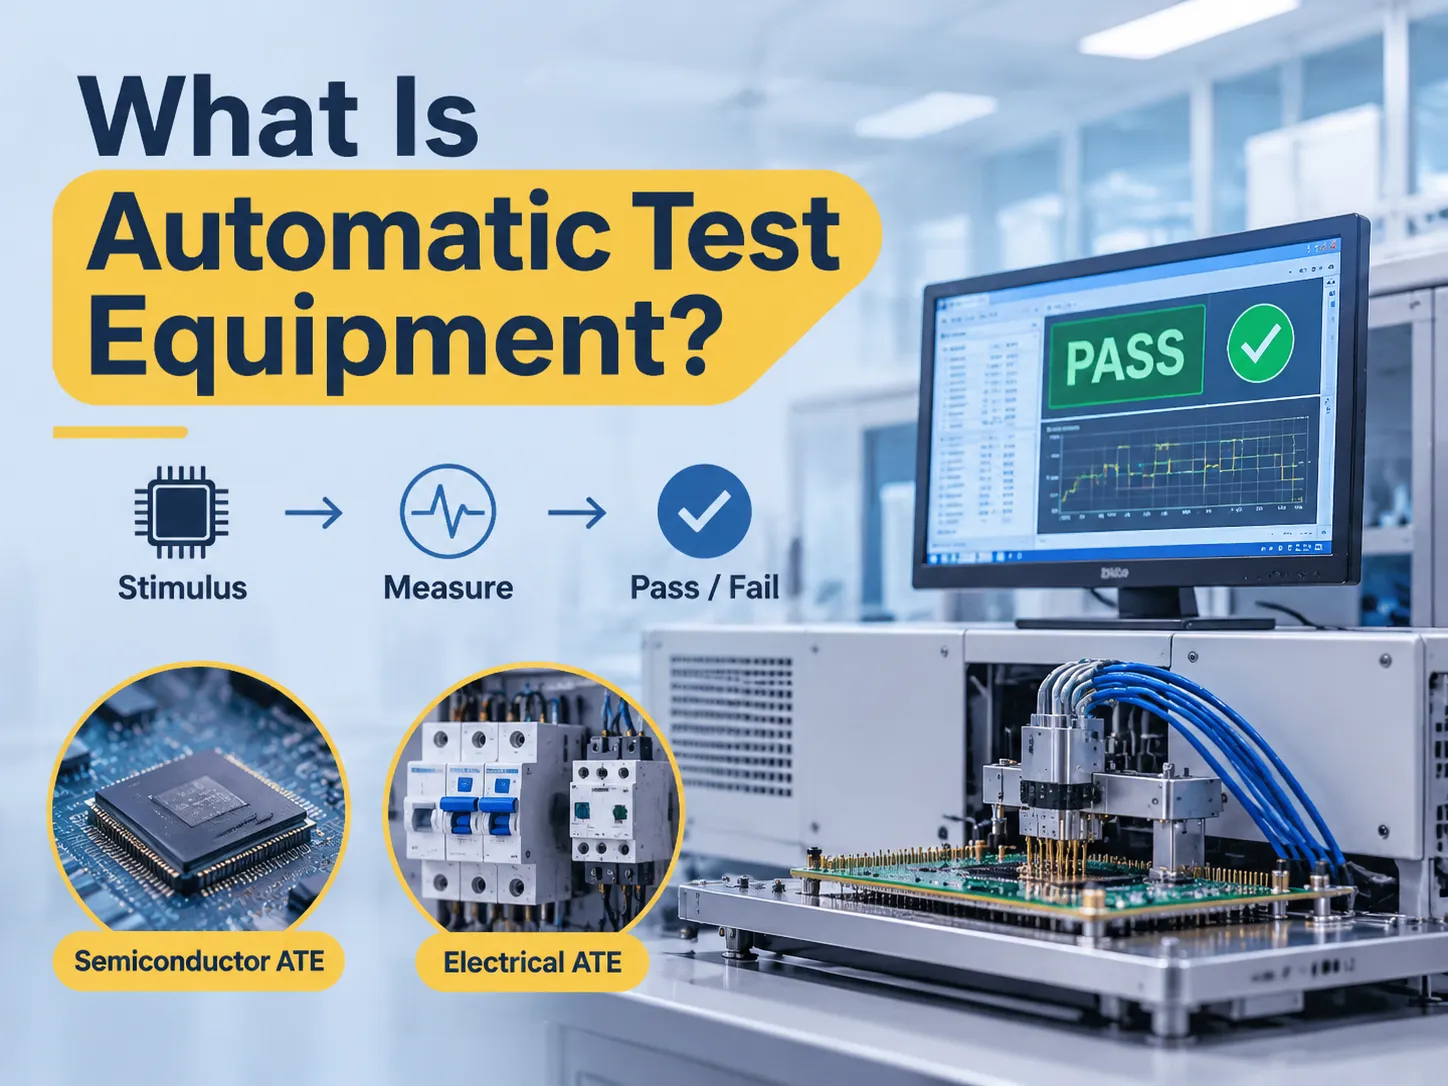
به طور خلاصه، ما ماشینآلات تست را داریم که به طور کلی به عنوان ATE شناخته میشود، که به عنوان هر دستگاهی تعریف میشود که ورودی به محصول میدهد، پاسخ را اندازهگیری میکند و بدون دخالت اپراتور میگوید آیا قابل قبول است یا خیر. حوزه کلیدی در این بازار ATE نیمههادی است که توسط دو شرکت انجام میشود: Advantest و Teradyne که حدود ۸۶۱TP3T از کل بازار را پوشش میدهند. یک نوع دیگر نیز وجود دارد که بر اساس برق است.
تجهیزات تست خودکار در واقع چیست
به سادگی، چهار عملکرد وجود دارد: تحریک را تولید میکند، چه ولتاژ، جریان، سیگنال RF، دما یا حرکت باشد. تحریک را به DUT اعمال میکند. پاسخ را با استفاده از دستگاهی با دقت شناخته شده اندازهگیری میکند. و نتیجه را با حد مقایسه کرده و حکم را ثبت میکند.
آنچه مهم است کلمه ‘خودکار’ است. یک مولتیمتر و یک تکنسین باتجربه میتوانند هر چهار عملکرد را انجام دهند اما با سرعت کند. ATE به این دلیل وجود دارد که در حالت چهارم دخالت انسانی وجود دارد در حالی که در حالت سوم پس از چند صد تکرار قابلیت اطمینان از دست میرود.
سپس، میتوانیم دستهبندی را از طریق آنچه نیست تعریف کنیم. ATE قطعاً یک دادهنگار نیست چون تصمیم میگیرد. ATE یک ابزار میز نیست چون توالی را اجرا میکند. همچنین یک روش تست نیست اگرچه هر سیستم ATE بدون استثنا یکی دارد.
صنایعی که ATE میخرند و هر کدام چه چیزی را تست میکنند
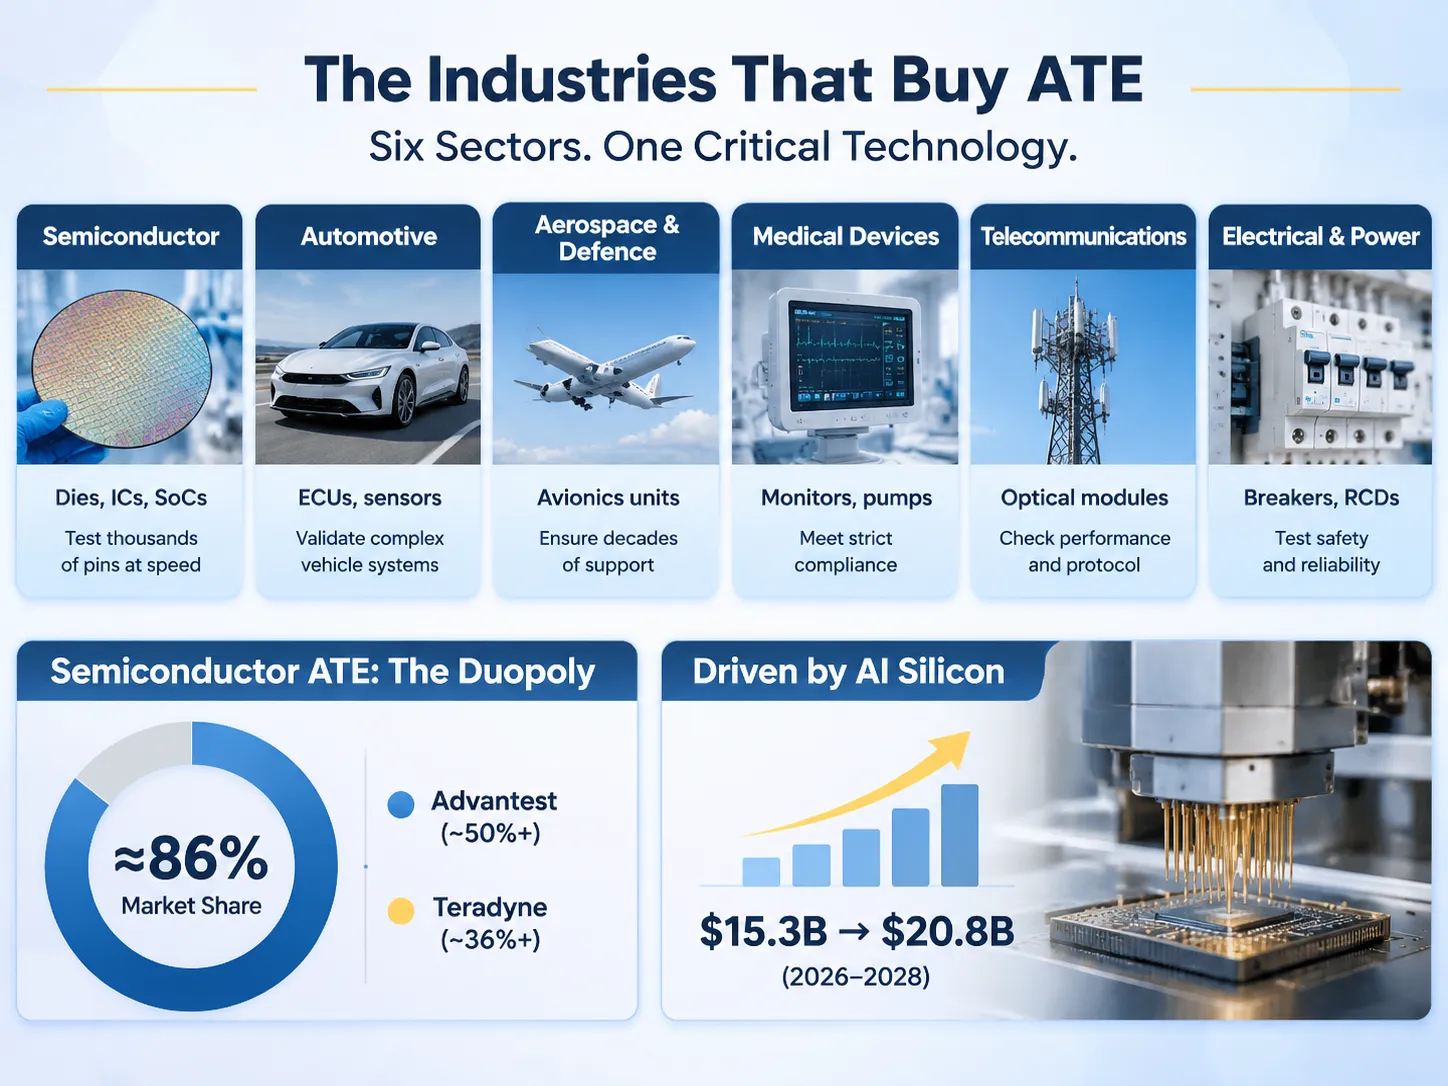
شش بخش تقریباً تمام بازار را تشکیل میدهند و تفاوتهای بین آنها بیشتر از شباهتها است.
| صنعت | چه چیزی تست میشود | کاری که سیستم باید انجام دهد |
|---|---|---|
| نیمههادی | دیها، ICهای بستهبندی شده، حافظه، SoCها | هزاران پین در گیگاهرتز، موازیسازی گسترده |
| خودروسازی | ECUها، حسگرها، هارنسها، ماژولهای باتری | شبیهسازی باس، چرخههای محیطی، قابلیت ردیابی |
| هوافضا و دفاع | واحدهای قابل تعویض خط هوافضا | دههها پشتیبانی، کالیبراسیون مستند، رابطهای قابل پیکربندی مجدد |
| دستگاههای پزشکی | مانیتورها، پمپها، زیرمجموعههای تصویربرداری | سوابق اعتبارسنجی، ردپای حسابرسی، صلاحیت نرمافزار |
| مخابرات | ماژولهای نوری، جلوهای RF، تجهیزات شبکه | تطابق پروتکل، توان نوری و طول موج |
| برق و قدرت | قطعکنندهها، RCDها، کنتاکتورها، پنلهای کامل | تزریق جریان بالا، زمانبندی قطع، مقاومت تماس |
اکثر مردم بخش نیمههادی را با مخفف ذکر شده مرتبط میدانند. دلیل این امر این است که یک سیستم مدرن روی تراشه هزاران پین دارد، که لازم است تسترها بیشتر آنها را به طور همزمان و با سرعت بسیار بالا اندازهگیری و کنترل کنند، که در آن هر پیکوثانیه میتواند تفاوت بین موفقیت و شکست باشد. این قطعاً سختترین مسئله برای اندازهگیری در تولید انبوه است و شرکتهایی که تاکنون توانستهاند آن را حل کنند، از ارزشمندترین تولیدکنندگان جهان هستند.
بخش خودرو پویاترین بخش است. خودروی الکتریکی شامل یک پک باتری است که دهها ماژول دارد، هر کدام توسط مدار نظارتی خود کنترل میشود. وظیفه از بررسی یک قطعه به اعتبارسنجی یک سیستم با استفاده از باس تغییر یافته است. در مورد بخش هوافضا، این بخش پایدارترین اما پرتقاضاترین است، زیرا واحد قابل تعویض خط موجود برای این بخش ممکن است تا سی سال در خدمت باقی بماند، که به این معنی است که تجهیزات تست باید برای سی سال قابل نگهداری باشند.
نیمههادی ATE: دوگانهای که دستهبندی را توضیح میدهد
اکثر برآوردهای منتشر شده نشان میدهد که Advantest و Teradyne با هم حدود ۸۶۱TP3T از بازار جهانی ATE نیمههادی را در اختیار دارند، که گاهی Advantest به عنوان بزرگتر از این دو در نظر گرفته میشود. Advantest در سال ۲۰۲۵ درآمد رکوردی حدود ۱TP4T7 میلیارد گزارش داد؛ Teradyne حدود ۱TP4T3.2 میلیارد. برای تست SoC و حافظه پیشرفته، تمرکز حتی بیشتر است و به بیش از ۹۰۱TP3T میرسد.
این ساختار از یک الگوی خاص ناشی شده است. J259 شرکت Teradyne در دهه ۱۹۶۰ به طور کلی آغازگر عصر ATE شناخته میشود. Advantest بازار تست حافظه را با رشد تولید نیمههادی ژاپن به دست گرفت، سپس در دهه ۲۰۰۰ از طریق ادغامها تثبیت شد. نتیجه یک صنعتی است که در آن یک تازهوارد باید بر یک پلتفرم که مشتریان قبلاً برنامههای تست خود را بر اساس آن ساختهاند، غلبه کند، که در واقع مسئلهای سختتر از ساخت یک ابزار سریعتر است.
بازار به طور چشمگیری رشد کرده است، که توسط سیلیکون هوش مصنوعی تقویت شده است. انتظار میرود تجهیزات تست نیمههادی جهانی در سال ۲۰۲۶ به حدود ۱TP4T15.3 میلیارد برسد، با پیشبینیهایی که تا سال ۲۰۲۸ به ۱TP4T20.8 میلیارد نزدیک میشود. مکانیزم ساده و کمی غیرمنتظره است: تراشههای پیچیدهتر نیاز به زمان بیشتری برای تست دارند. زمان تست روی یک شتابدهنده پیشرو هوش مصنوعی از حدود ۳۵۰ ثانیه در یک نسل به بین ۷۰۰ تا ۱۰۰۰ ثانیه در نسل بعد افزایش یافته است، بنابراین همان تعداد تراشه به دو تا سه برابر ظرفیت تستر نیاز دارد. تست دیگر یک خط هزینه نیست و به عنوان محدودیت در توان عملیاتی دیده میشود.
برای هر کسی خارج از حوزه نیمههادی، این داستان آموزنده است، اما متأسفانه مفید نیست. این نشان میدهد چرا پیگیری سهم بازار تجهیزات تست خودکار به تحلیل نیمههادی بازمیگردد و چرا خریدار یک میز تست بریکر هیچ ارتباطی با زمینه ارائه شده پیدا نمیکند.
آنچه صنعت برق تست میکند و چرا متفاوت است
هر موردی که در بخش الکتریکی جدول نمایش داده شده است، عملکرد قطع جریان را دارد و بنابراین فرآیند مهندسی را متفاوت میکند.
مینیاتوری مدار شکنها تحت چندین آزمایش قرار میگیرند مانند ارزیابی پارامتر قطع حرارتی برای مقادیر جریان هنگام قطع و عدم قطع؛ ارزیابی مقدار مغناطیسی (چند برابر جریان نامی)، مقاومت تماس، مقاومت عایق و موارد دیگر. علاوه بر این، RCDها و RCBOها آزمایش حفاظت تفاضلی را اضافه میکنند. در حالی که کنتاکتورها آزمایشهای برداشتن و رهاسازی سیمپیچ و همچنین آزمایشهای سایش روی همه قطبها را انجام میدهند. افزودن مونتاژ به این معنی است که آزمایش مقاومت دیالکتریک در پایان انجام خواهد شد.
برای انجام آزمایش الکتریکی نیازی به فرآیند پیچیده نیست. آنچه نیاز دارد جریان با بالاترین مقدار، زمانبندی دقیق و فرآیند مکانیکی است. انجام اندازهگیریها آسان است در حالی که به دست آوردن نتایج بسیار دشوار است.
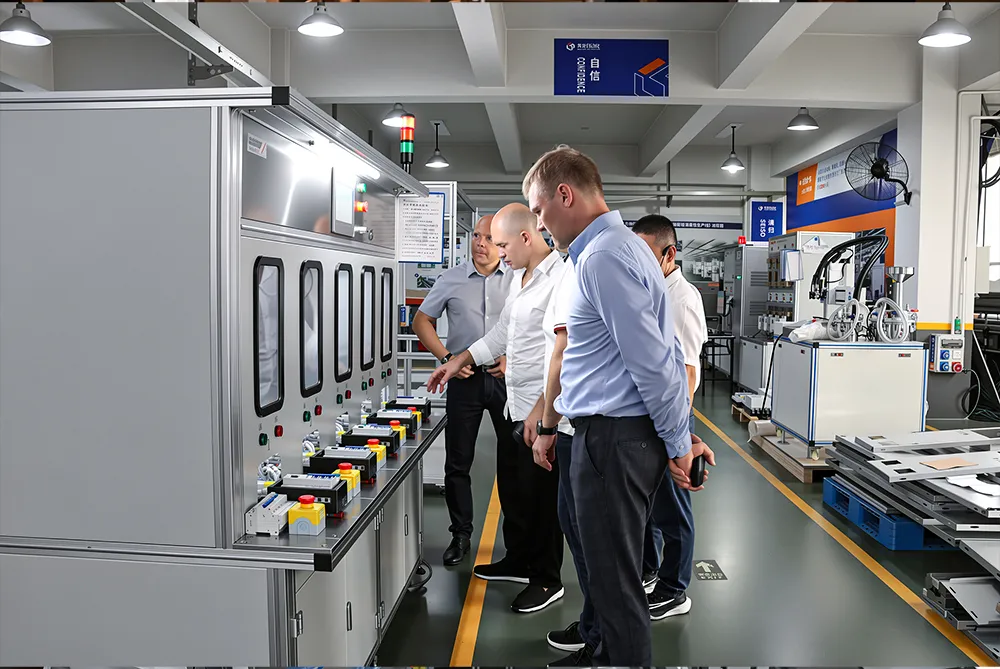
اقتصاد به طور قابل توجهی متفاوت است. آزمایشهای نیمههادی روی میلیونها دی انجام میشود. در حالی که آزمایشهای الکتریکی روی هر دستگاه آزمایشی تولید شده انجام میشود و حجم ممکن است به صدها هزار برسد. این توضیح میدهد که چرا شرکتهای کوچک زیادی در این صنعت وجود دارند. یک میز آزمایش ساخته شده حول رویههای مدار شکن هوایی بزرگترین قالب در آن بخش است و دامنه آن در این مرور کلی تعیین شده است. آنچه یک میز آزمایش ACB اندازهگیری و ثبت میکند.
آناتومی که هر سیستم ATE به اشتراک میگذارد
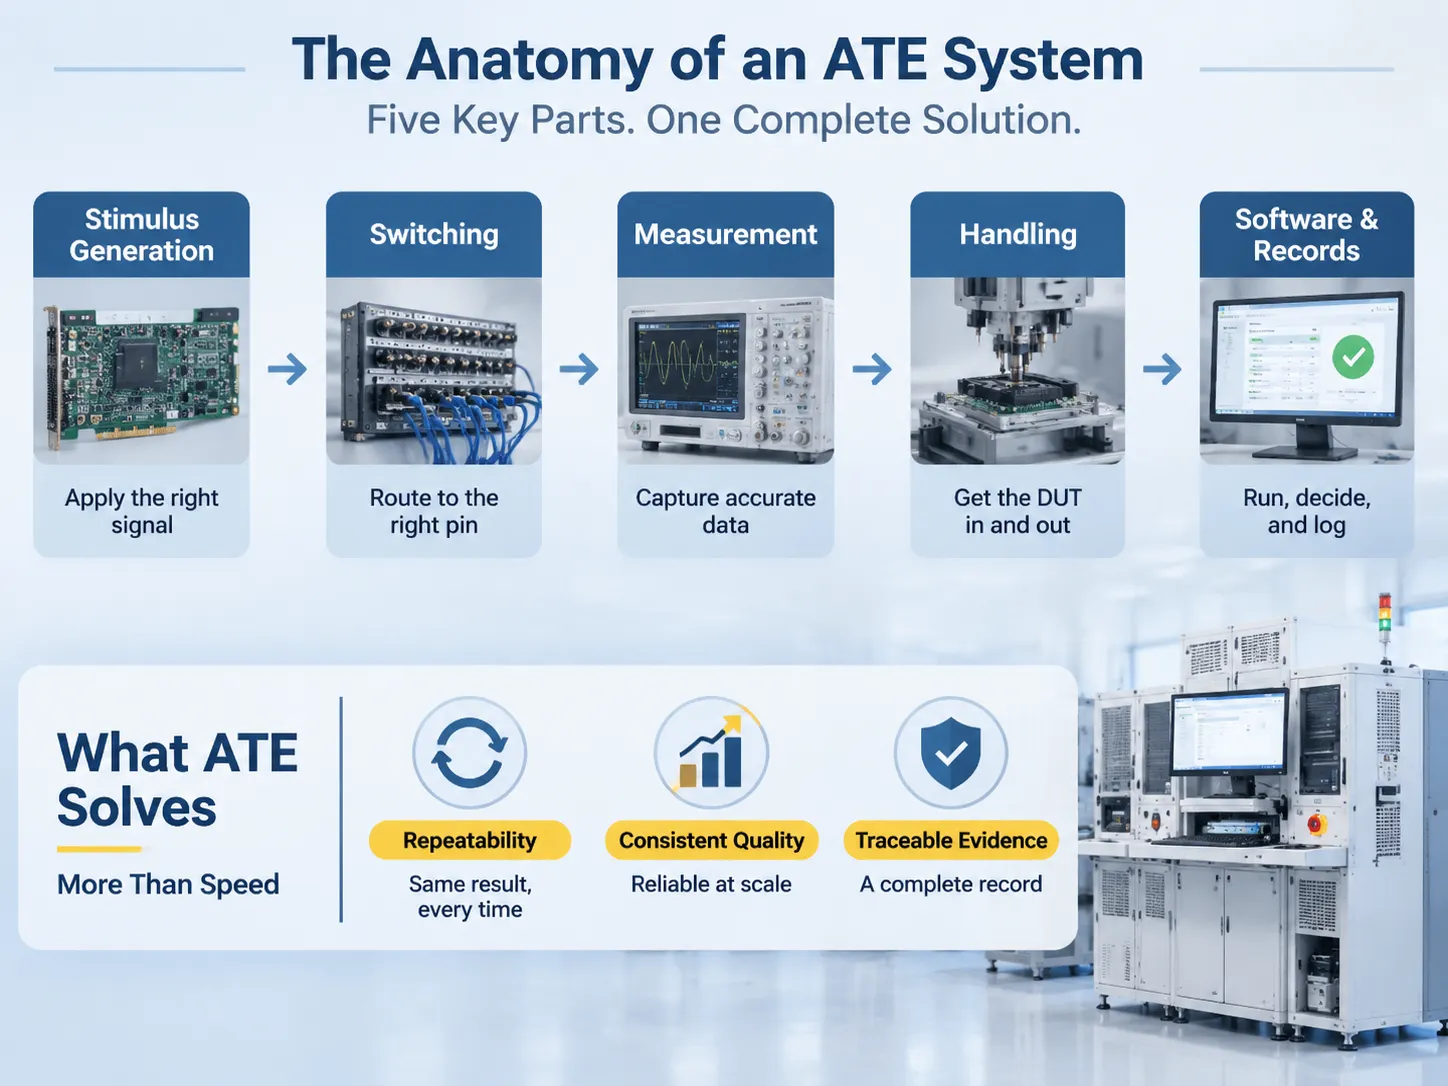
نمودار بلوکی سیستمهای آزمایش شامل پنج جزء اصلی است که صرف نظر از حوزه کاربرد مربوطه یکسان هستند.
- تولید تحریک. مرحلهای که منبع اثر اعمال شده شناسایی میشود. به زبان طنز، این میتواند یک برد الکترونیکی میکروچیپ در آزمایش نیمههادی، دستگاهی با قابلیت تزریق جریان در آزمایش الکتریکی و شبیهساز باس در آزمایش خودرویی باشد.
- کلیدها. بخشی که ژنراتورها تحریکها را به تماس مناسب هدایت میکنند بدون اینکه اپراتور کابلها را جابجا کند. این بخش از نمودار مسئول بیشترین مشکلات قابلیت اطمینان است زیرا شامل تماسهای رله و بهرهبرداری از آنها میشود.
- اندازهگیریها. تجهیزات شامل دستگاههای اندازهگیری است که باید مطابق با گواهی کالیبراسیون باشند، قبلاً آزمایش شده باشند و فرآیند انتقال داده که دقت آن را از حسگر تا فرآیند ثبت حفظ میکند.
- مدیریت. نحوه تأمین دستگاه با اقلام آزمایشی مربوطه و نحوه انجام فرآیند تثبیت آن اقلام. در آزمایش نیمههادی این کار توسط هندلرها یا پروبرها انجام میشود و در آزمایش الکتریکی توسط فیکسچرها و گیرهها انجام میشود.
- نرمافزار و سوابق. کل فرآیند توسط نرمافزاری ابزار شده است که جزئیات سیستم را پیگیری میکند. لطفاً توجه داشته باشید که جزء پنجم اغلب توسط کاربران به طور ناکافی ارزشگذاری میشود و تنها زمانی که خیلی دیر شده است، از دست رفته محسوب میشود.
برای خریداران، بخش پنجم معمولاً اهمیت کمی دارد و تنها بعداً اشتباهات را متوجه میشوند. سیستمی که به تستها متکی است اما رکوردی ندارد، یک رد کاغذی ایجاد میکند که پس از دو سال دفاع از آن دشوار خواهد بود، در حالی که یک توالی با محدودیتهایی که فقط مهندس میداند، قابلیت حسابرسی ندارد. کار استقامت این نکته را به وضوح نشان میدهد: یک میز آزمایش کهنه هفتهها بدون نظارت کار میکند، بنابراین رکورد باید بدون از دست دادن اجرای آزمایش، از قطع برق جان سالم به در ببرد، و ملاحظات طراحی برای این موضوع با تست تکمرحلهای متفاوت است، همانطور که این نگاه به چرخه و ثبت میز آزمایش کهنه ATS نشان میدهد.
آنچه ATE حل میکند که تست دستی نمیتواند
سه مسئله وجود دارد، که سرعت تنها جنبهای است که ما را نگران میکند.
- تکرارپذیری. یک آزمایشگر انسانی گشتاور را اعمال میکند و نتایج را میخواند، اما نتایج میتواند از یک تکنسین به تکنسین دیگر برای همان واحد متفاوت باشد. استفاده از یک سیستم تضمین میکند که ورودی کاملاً تکرارپذیر است و امکان مقایسه نتایج میز آزمایش امسال با نتایج سال گذشته را فراهم میکند.
- حجم خروجی نسبت به کیفیت ثابت است. تست دستی در فرآیند تولید کاهش مییابد و این کاهش بدون اینکه کسی متوجه شود اتفاق میافتد؛ پنجاه محصول آخر تست شده بسیار سریعتر از پنجاه محصول اول بررسی میشوند. سیستم تست خودکار این مشکل را ندارد و مقدار نامعلومی از محصول را تولید میکند.
- اثبات. سیستم برای هر واحدی که تحت آزمایش قرار میگیرد، یک رکورد تولید میکند. این رکوردها به مشتری درباره نتایج حسابرسی پاسخ میدهند، اطمینان حاصل میکنند که ادعاهای گارانتی تأیید شدهاند و امکان اثبات انطباق با مقررات مختلف را فراهم میکنند.
این نظر شایسته توجه است. یک سیستم میز آزمایش به درستی طراحی شده با تجهیزات مناسب و اپراتور آموزش دیده میتواند نتایجی برابر با تست خودکار تولید کند و نتایج را سریعتر ارائه دهد. در زیر چند صد واحد در روز، این ترکیب معمولاً برنده است، و محاسبات آن در این مقایسه بررسی شده است ۷. اقتصاد تست دستی و خودکار. اتوماسیون جایگاه خود را زمانی به دست میآورد که زمان انجام کار، نه زمان اندازهگیری، محدودیت شود.
Gage R&R: اندازهگیری که همه از آن میگذرند
لازم است سیستم اندازهگیری خود را قبل از اینکه بتوان به آن اعتماد کرد برای تصمیمگیری در مورد قبول یا رد سیستم، اعتبارسنجی کرد. تکرارپذیری و بازتولیدپذیری گیج اصل کاری است که در اینجا اعمال میشود، و متأسفانه این مرحله بعدی در اکثر فرآیندهای تکمیل است که به دلیل شروع سرگرمی معمولاً از آن اجتناب میشود.
اصل بسیار ساده است. ابتدا، باید تعداد مشخصی قطعه انتخاب شود که نمایانگر دامنه اندازهگیریها در سیستم باشد. سپس، دو یا سه اپراتور باید چندین بار روی هر قطعه با استفاده از همان تجهیزات اندازهگیری انجام دهند. با این حال، نتایج باید به گونهای تحلیل شوند که میزان واریانس ایجاد شده به سیستم اندازهگیری نسبت داده شود نه به قطعات. با این حال، محدودیتهای قابل قبولی برای نتایج آزمون طبق کتابچه تحلیل سیستمهای اندازهگیری خودرو وجود دارد: زمانی که کمتر از ۱۰ درصد از کل تلورانس توسط سیستم اندازهگیری استفاده شود، آزمون خوب است، بین ۱۰ تا ۳۰ درصد قابل قبول است و بالای ۳۰ درصد مضر است.
تمرین زیر دو نتیجه مهم برای تجهیزات تست خودکار ارائه میدهد. نتیجه اول سیستم را زمانی شناسایی میکند که سطح تکرارپذیری آن بسیار کمتر از مشخصات آن باشد. این میتواند، برای مثال، زمانی رخ دهد که مقاومت فیکسچر بسیار بالا باشد یا تماسهای رله فرسوده شده باشند. نتیجه دوم که در طول تست کشف میشود، البته، سطح عدم قطعیت اندازهگیری برای تجهیزات تست خودکار است. در واقع، از آنجا که سیستم تست را پشت سر نگذاشته است، باید قابلیت سیستم اندازهگیری مورد سوال قرار گیرد. روال نگهداری یک میز آزمایش در محدوده قابلیت آن، شامل فواصل کالیبراسیون و نگهداری تماسها، در این موارد پوشش داده شده است. روشهای عملیاتی میز آزمایش MCCB.
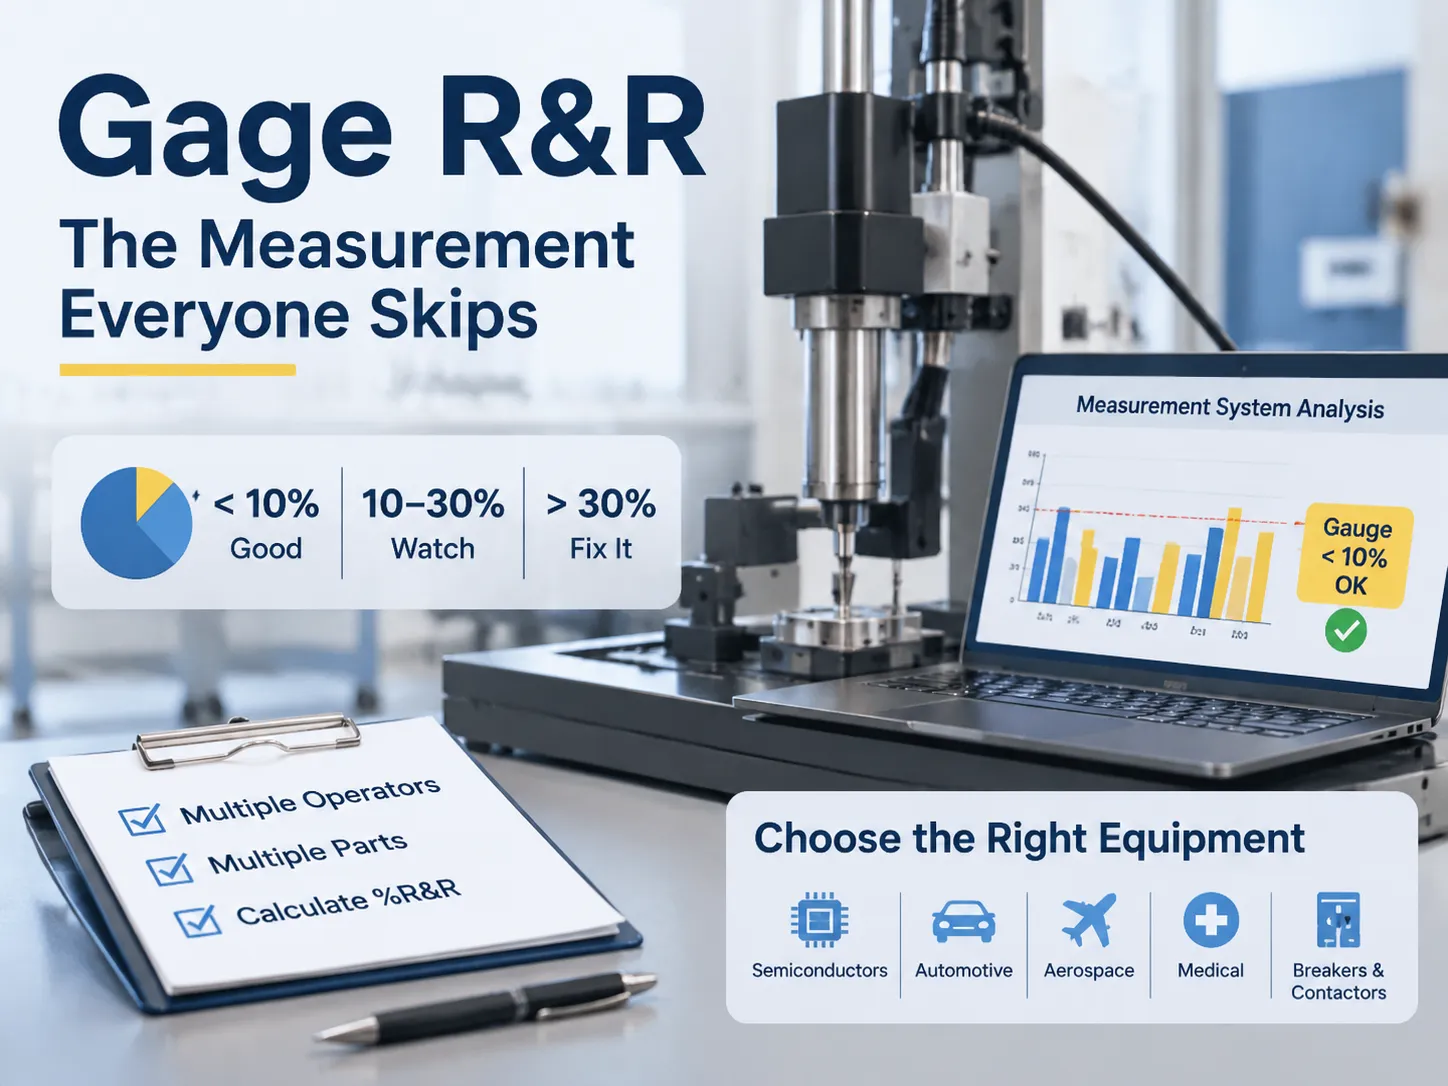
انتخاب تجهیزات بر اساس صنعت
آنچه باید جستجو شود کاملاً بستگی به ردیف جدول اول دارد که در آن قرار دارید.
| اگر شما بسازید | محدودیتی که تصمیم خرید را تعیین میکند | تامینکنندگان معمولی |
|---|---|---|
| نیمههادیها | تعداد پین، موازی بودن، قابلیت حمل برنامه تست | Advantest، Teradyne، به علاوه متخصصان هندلر و پروبر |
| الکترونیک خودرو | شبیهسازی باس، ادغام اتاقک محیطی | dSPACE، National Instruments، یکپارچهسازان سطح یک |
| قطعات قابل تعویض هوافضا (LRUs) | قابلیت پیکربندی مجدد رابط، پشتیبانی بلندمدت | یکپارچهسازان ATE متمرکز بر دفاع |
| دستگاههای پزشکی | سوابق اعتبارسنجی و تایید نرمافزار | یکپارچهسازان متخصص، اغلب ساخته شده بر اساس فرآیند مشتری |
| قطعکنندهها و RCDها | دامنه جریان، زمان قطع، زمان تغییر، سوابق | Benlong و سازندگان خطوط تولید مشابه |
| کنتاکتورها و استارترها | اندازهگیری سیمپیچ و کنتاکت، شمارش عملیات | همان بخش، فیکسچر و معیارهای متفاوت |
National Instruments شایان ذکر است زیرا اقتصاد میانه را متحول کرد. یک سیستم PXI یا CompactRIO متشکل از ابزارهای مدولار به کارخانهها امکان میدهد دستگاههای تست سفارشی از اقلام کاتالوگ موجود بسازند، که برای شرایط حجم تولید پایین و تنوع تولید بالا ایدهآل است. با این حال، چنین راهحلی برای خط تولیدی که روزانه ۵۰۰۰ قطعکننده مدار تولید میکند، کارآمد نخواهد بود. در این حالت، یک میز تست اختصاصی با فیکسچر اختصاصی همیشه از نظر زمان چرخه بهتر از سیستم انعطافپذیر عمل خواهد کرد. برای آن ردیف جدول، تصمیم خرید یک محاسبه بازپرداخت است و نه سوال قابلیت، و محاسبات برای خط قطعکننده در این تحلیل بررسی شده است. بازگشت سرمایه آزمایش خودکار در مقابل دستی MCB.
سوالات متداول
ATE مخفف چیست؟
تجهیزات تست خودکار نیز در همان تعریف استفاده میشود. این اصطلاح به هر سیستمی اشاره دارد که سیگنال تست را فراهم میکند، سیگنال بازگشتی را اندازهگیری میکند و بر اساس سیگنال ورودی تست و ارزیابی خود پاسخ میدهد. شاخههای دیگر نیز از همین مخفف استفاده میکنند اگرچه تفاوتهای قابل توجهی در سختافزار مورد استفاده وجود دارد.
نمونههایی از تجهیزات تست خودکار چیست؟
یک پروبر دارای یک تستر متصل است، یک ایستگاه انتهای خط ECU خودرو در LRU، و یک تستر LRU هوافضا، همراه با یک میز تست بریکر با تزریق جریان و زمانبندی قطع. میز تست بریکر یک میز است نه رک، اما همچنان تعریف را برآورده میکند.
بازار ATE چقدر بزرگ است؟
برآورد دستگاههای تست نیمههادی حدود $15.3 میلیارد در سال 2026 است و در سال 2028 به بیش از $20.8 میلیارد میرسد. بازار بزرگتر برای تست خودرو، هوافضا و الکتریکی قطعاً بزرگتر است، اما پراکندهتر است.
شرکتهای اصلی ATE چه کسانی هستند؟
کسبوکار نیمههادی توسط Advantest و Teradyne رهبری میشود که حدود 86% از این بازار را در اختیار دارند. به عنوان مثال، National Instruments به خاطر سیستمهای مدولار و PXI خود شناخته شده است، dSPACE برای سختافزار در حلقه برای کاربردهای خودرو، و Cohu برای تسترها.
مهندس تجهیزات تست خودکار چه کاری انجام میدهد؟
مهندسان طراحی مکانیکی فیکسچر و جابجایی را طراحی میکنند، مهندسان برق مسیر سوئیچینگ و اندازهگیری را طراحی میکنند، و مهندسان نرمافزار توالی و رکوردها را مینویسند. در شرکتهای کوچکتر یک نفر هر سه کار را انجام میدهد، به همین دلیل فیکسچر اغلب کمترین توجه را دریافت میکند و بیشترین زمان توقف را ایجاد میکند.
چرا Gage R&R در میز تست اهمیت دارد؟
از آنجا که گیج یک تجهیزات اندازهگیری است، گیجی که کالیبره نشده باشد دارای تغییرپذیری اندازهگیری بالا با خطای ناشناخته است. Gage R&R تغییرپذیری گیج را از قطعه متمایز میکند و یک مقدار برای مشتری تولید میکند.
منابع
- Teradyne — تست نیمههادی و سیستم
- Advantest — سیستمهای تست نیمههادی
- National Instruments — تست و اندازهگیری مدولار
- dSPACE — سختافزار در حلقه و تست ECU
- UL Solutions — تست ایمنی محصول و صدور گواهینامه
نتیجهگیری
ATE یک تعریف و همچنین شش حوزه کاربرد دارد. تعریف ATE میگوید که این سیستمی است که هم مطالعه میکند و هم تصمیم میگیرد. حوزههای کاربرد متفاوت هستند به طوری که میتوان گفت استفاده از این کلمه به خودی خود عملاً غیرضروری است. این بدان معناست که هنگام مراجعه به ارائهدهنده، اولین سوال باید این باشد: چه استانداردی در فرآیند استفاده میشود و نه اینکه آیا ATE در وهله اول به درستی کار میکند یا خیر.
هنگام تست یک کارخانه که تجهیزات ایمنی تولید میکند، پایه مقایسه مربوطه دستگاه تست نیمههادی نیست، بلکه تجهیزات دستی فعلی است.